自動車産業におけるレーザー溶接:アプリケーション、治具、サイクルコスト
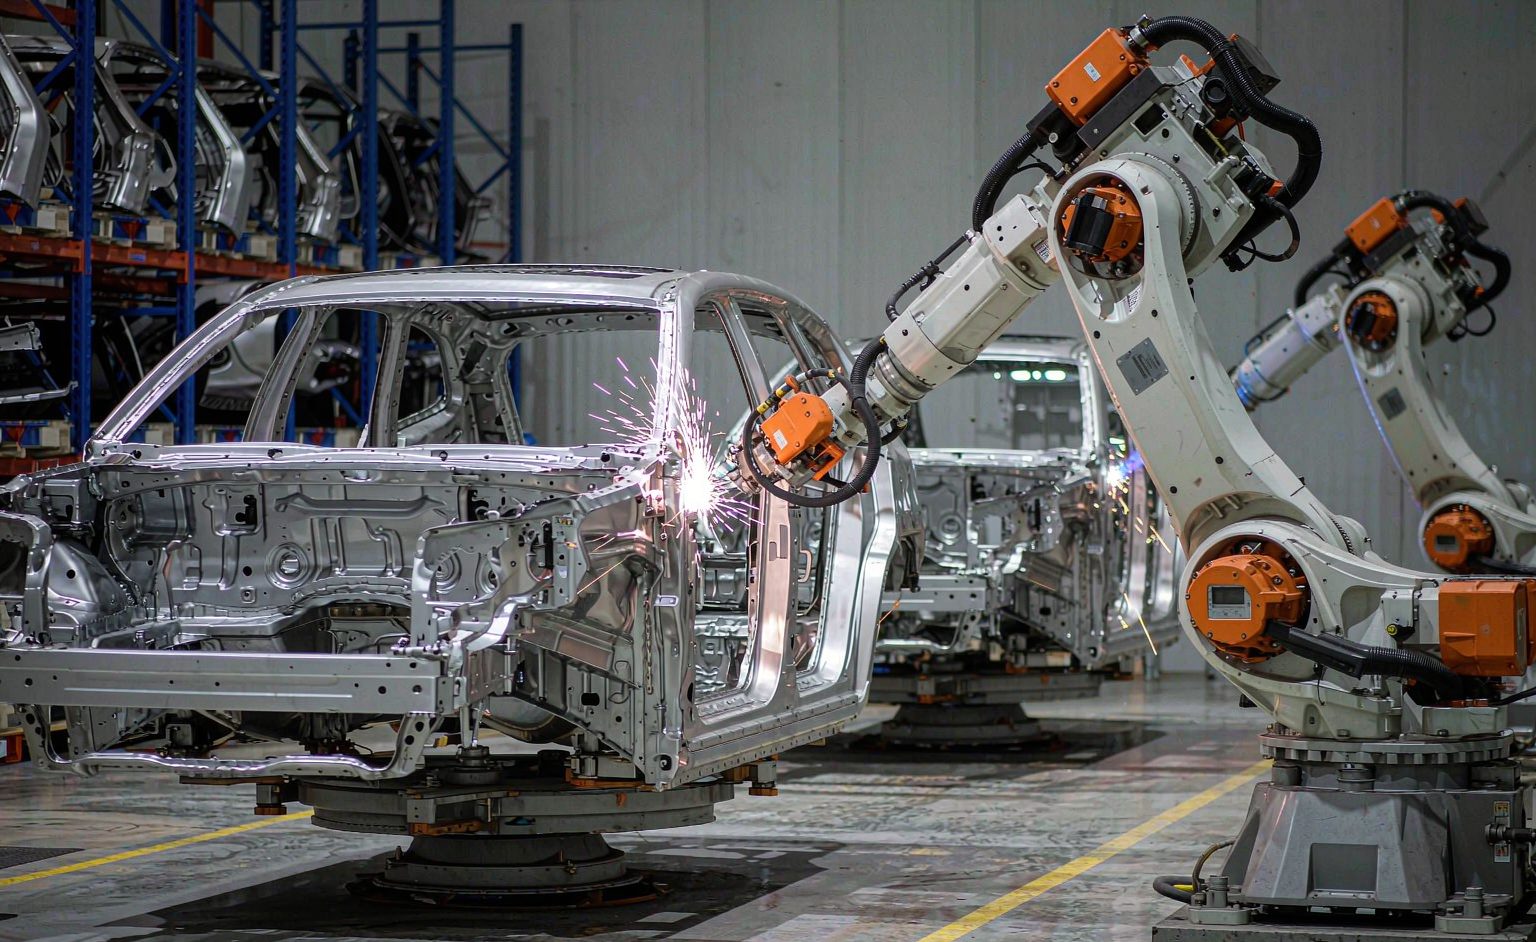
自動車製造業界は、レーザー溶接を早期に採用した。その理由は単純であり、車体にはレーザー溶接がアーク溶接を凌駕する条件——薄板鋼板、連続した長い溶接シーム、自動化を正当化できる生産量——がまさに集中しているからだ。本ガイドでは、重要となる適用分野、その裏側を支えるワークベンチ(治具)エンジニアリング、そして購入を左右するサイクルコスト経済性について解説する。.
自動車分野におけるレーザー溶接が優位に立つ場面
| 願書 | なぜレーザーか | 典型的なセル |
|---|---|---|
| 白车身のシーム溶接 | 生産ライン速度での長い連続シーム | フィクスチャーキャロuselを備えた多ロボットセル |
| EVバッテリートレー&バスバー | アルミニウムと銅における低熱输入 | ファイバーソース+ビジョンによるシームトラッキング |
| 排気系および燃料系パイプ | 漏れのない環周溶接シーム | 旋盤形式の旋回型レーザー溶接 |
| ギアおよびトランスミッション部品 | 焼入れ鋼における深い狭幅溶接 | キーホールモード、高出力密度 |
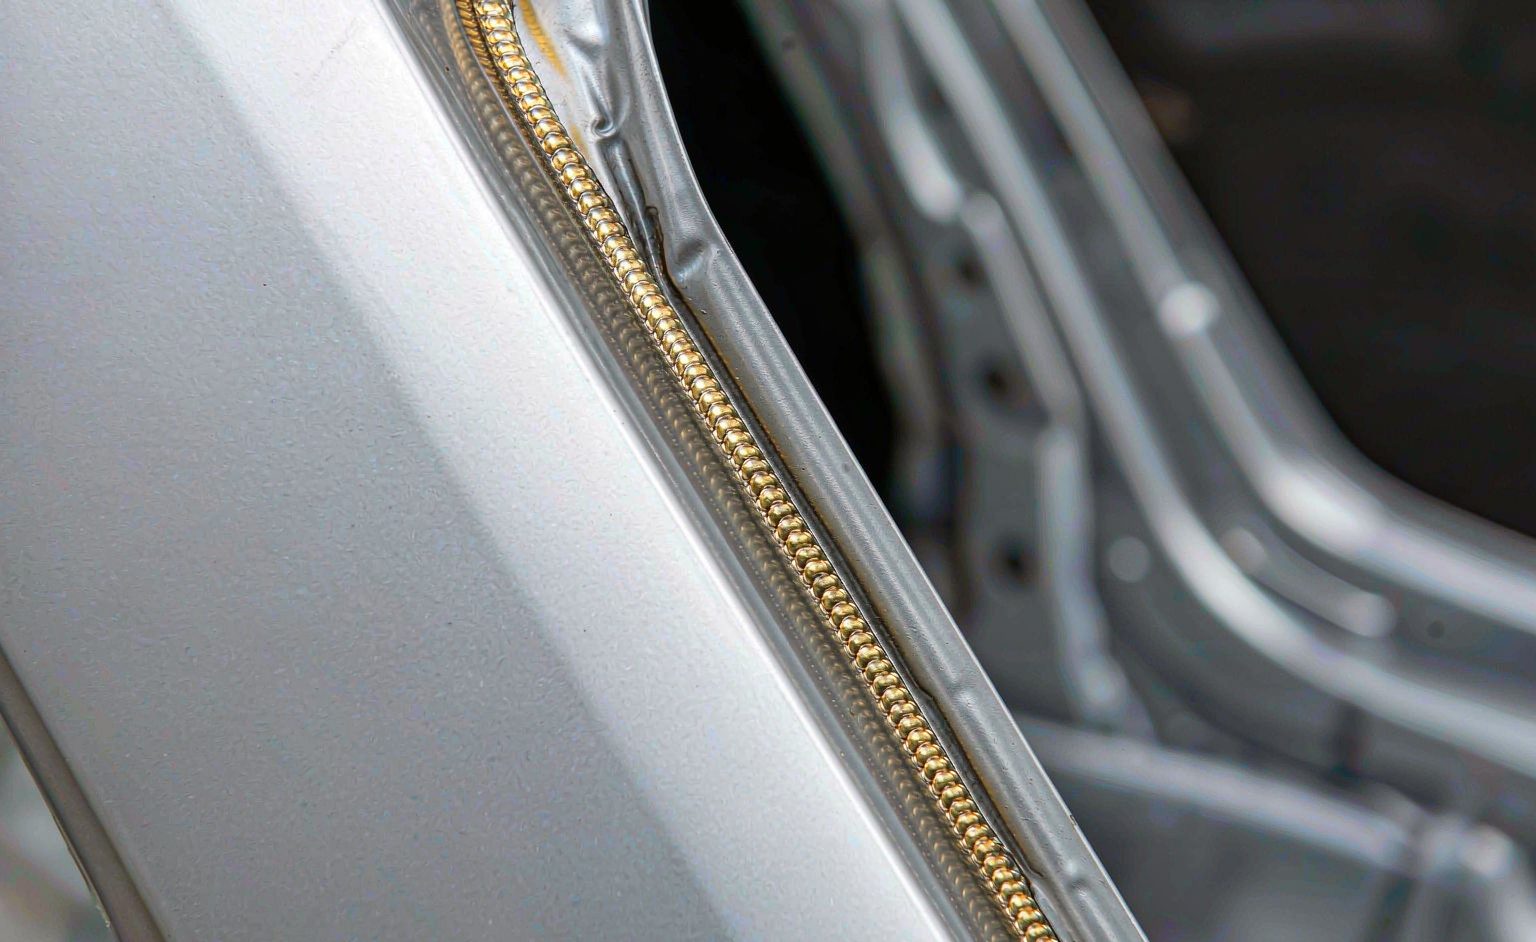
| ルーフと車体部のレーザーブリージング | 後処理なしで目視可能なシーム | ワイヤーフィード型レーザーブリージングヘッド |
バッテリーレイアウトは生産ボリュームが移動している分野である:EVトレーは、MIGでは歪みが発生しTIGでは速度を維持できない厚みのアルミニウム押出材を接合する。また、バスバーの接続には、現在ファイバーソースが一貫して実現している銅処理への規律が求められる。.
治具:セルの半分であり、誰も写真に収めないもの
自動車のレーザー溶接は、フィッティング(寸法合わせ)で成敗される。レーザーが許容するジョイントの隙間は、アーク工程が受入れるものの一部に過ぎず、車体のプレス部品の寸法にはばらつきがある。そのため、治具プログラムには3つの責務がある:各バリエーションを確定的に位置決めすること、シームを遮蔽せずに行クランプすること、そして混線ラインに対応できるほど迅速にモデルチェンジすること。購入者は、レーザーソースと同様に、見積もりに含まれる治具エンジニアリングを重視すべきである。なぜなら、ソースはカタログ製品であるのに対し、治具は設計品だからだ。.
購入を正当化するサイクル経済性
| コスト項目 | 手動/MIGのベースライン | ロボット化レーザーセル |
|---|---|---|
| 車体ごとの溶接時間 | ベースライン | 長いシームでは3〜5倍高速 |
| 返品(歪み) | 溶接後の直し(ストレートニング) | 薄板部材ではほぼゼロ |
| 消耗品 | メートルあたりワイヤー、ノズル、ガス | シールドガスのみ |
| 一貫性 | シフトに依存 | 機械速度で、ロット監査済み |
返品ラインにはバイヤーの注意を払う価値がある:歪んだ薄板アセンブリのストレートニングは、レーザー溶接が物理的に排除する純粋な労働コストであり、ラン内のすべての車体に対して複利で積み上がる。セルの統合計画——ソースとコントローラー間のインターフェース、治具タイミング、安全アーキテクチャ——は、以下のフレームワークに従う 私たちのFANUCレーザー溶接ロボットの統合ガイド, 、そして低量ライン向けのコーボット代替案は、以下のガイドで比較されている コーボット溶接システムガイド.
よくある質問
自動車の車体溶接にはどの程度のレーザー出力が必要か? ほとんどの車体シーム作業は、3〜6 kWのファイバーソースで実行される。バッテリートレーのアルミニウムは通常、振動を伴う4〜8 kWである。出力は、最厚で稀なケースではなく、ジョイントのヒストグラムに基づいて決定すべきである。.
レーザー溶接は、亜鉛メッキ鋼板の重ね合わせジョイントを処理できるか? プロセス制御があれば可能である——亜鉛のデガッシング問題は、隙間エンジニアリングまたは振動を通じて管理され、標準的なサンプル段階のテスト項目である。.
レーザーセルは、完全な生産ボリュームを下回る環境でも実行可能か? 混流生産ラインで、同一ファミリーの溶接ポイントを毎日200点以上実施している場合、回収効果を達成できます。それ未満の場合は、上記のコボット比較がより適切な出発点となります。.