자동차 산업에서의 레이저 용접: 응용, 공구 및 사이클 경제
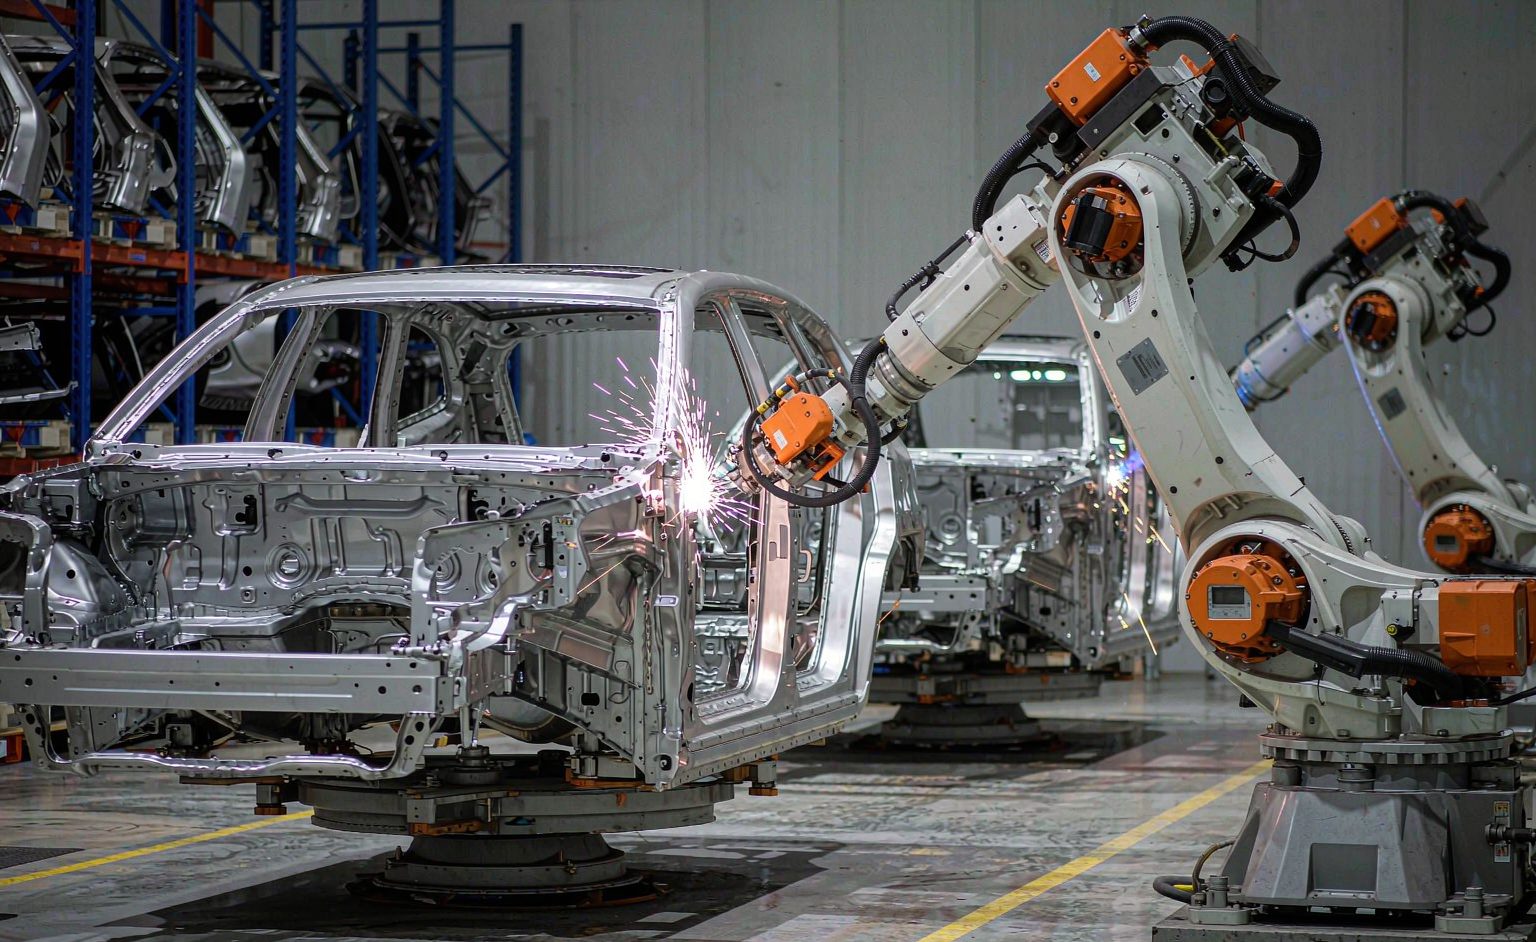
자동차 제조업은 단순한 이유로 레이저 용접의 초기 도입자가 되었습니다: 자동차 차체에는 레이저 용접이 아크 공정을 능가하는 조건, 즉 얇은 강판, 긴 연속 이음선, 그리고 자동화를 정당화하는 생산량이 집중되어 있습니다. 이 가이드는 중요한 애플리케이션, 그 후方的 고정장치 엔지니어링, 그리고 구매를 결정하는 사이클 경제성을 매핑합니다.
자동차에서 레이저 용접이 우위를 점하는 영역
| 적용 | 왜 레이저인가 | 일반적인 셀 |
|---|---|---|
| 차체용 흰색(BIW) 이음선 용접 | 라인 속도에서 긴 연속 이음선 | 고정장치 캐러셀이 있는 멀티 로봇 셀 |
| EV 배터리 트레이 및 버스바 | 낮은 열 입력으로 알루미늄 및 구리 | 섬유 소스 + 비전 이음선 트래킹 |
| 배기 및 연료 라인 | 누수 없는 둘레 이음선 | 대패 스타일 회전형 레이저 용접 |
| 기어 및 변속기 부품 | 경화된 강철에 대한 깊은 협곡 용접 | 키홀 모드, 높은 출력 밀도 |
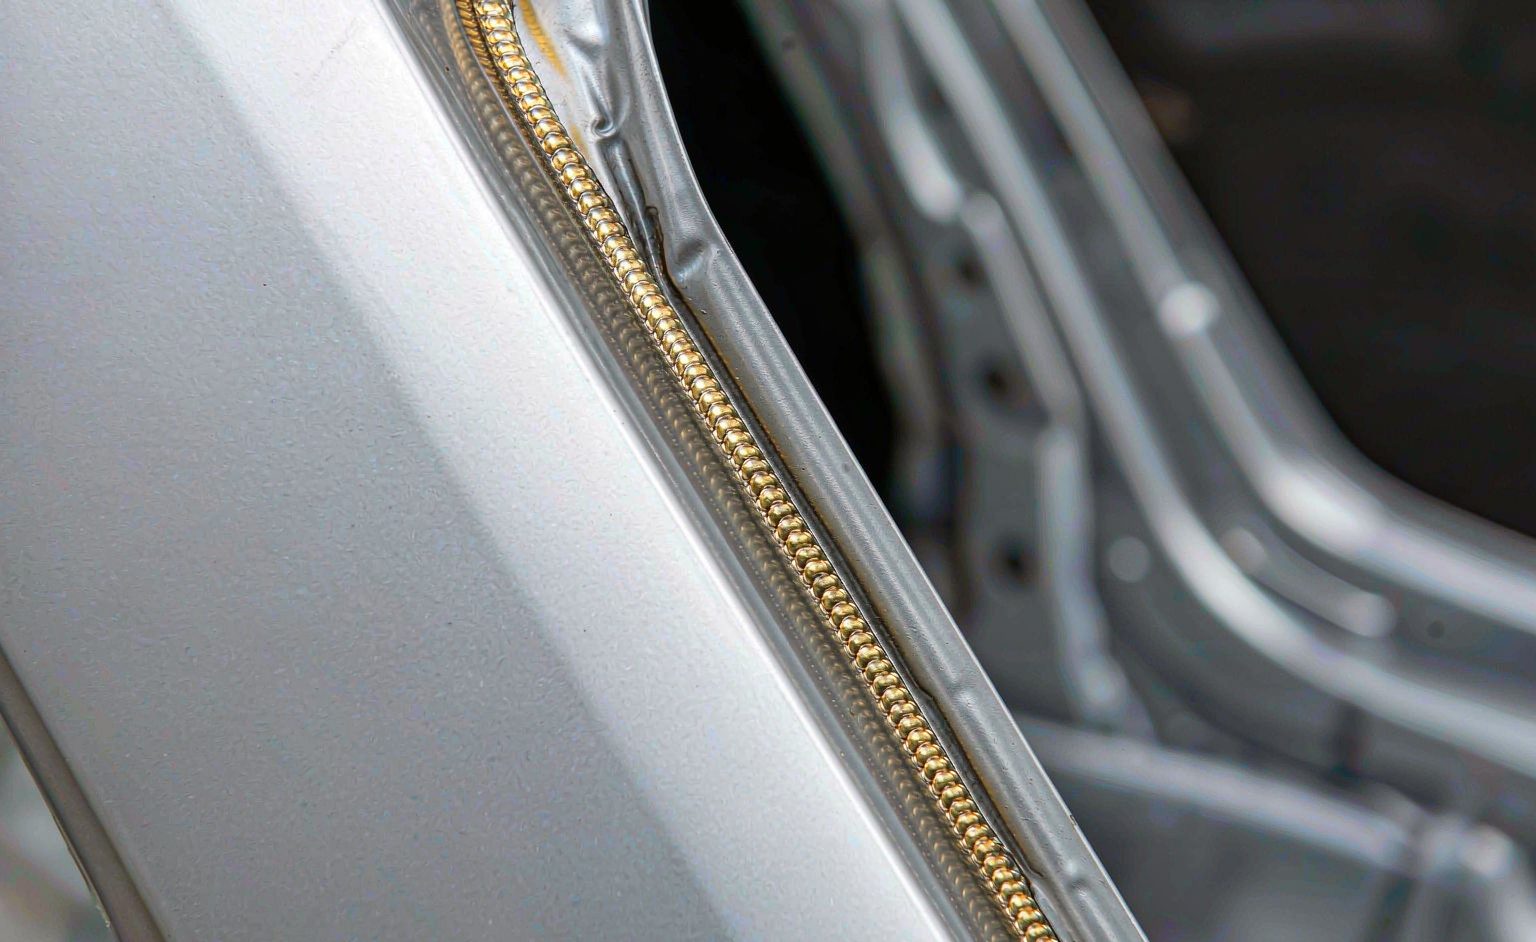
| 지붕-차체 레이저 브레이징 | 후가공 없이 가시적인 이음선 | 와이어 공급형 레이저 브레이징 헤드 |
배터리 행은 생산량이 이동하고 있는 곳입니다: EV 트레이는 MIG가 변형을 일으키고 TIG가 속도를 유지하지 못하는 두께에서 알루미늄 압출재를 결합하며, 버스바 조인트는 현재 섬유 소스가 일관되게 제공하는 구리 처리 규율을 요구합니다.
고정장치: 셀의 절반이자 아무도 사진으로 찍지 않는 부분
자동차 레이저 용접은 피트업(fit-up)으로 성패가 갈립니다 — 레이저가 허용하는 조인트 갭은 아크 공정 수락분의 일부일 뿐이며, 차체 스탬핑은 다양합니다. 따라서 고정장치 프로그램은 세 가지 책임을 지닙니다: 각 변형을 결정적으로 포지셔닝하고, 이음선을 가리지 않고 클램프하며, 혼합 모델 라인을 지원할 수 있을 정도로 빠르게 변경해야 합니다. 구매자는 레이저 소스는 카탈로그 항목이지만 고정장치는 디자인이기 때문에 견적서에서 고정장치 엔지니어링을 레이저 소스와同等으로 무게를 두어야 합니다.
구매를 정당화하는 사이클 경제성
| 비용 항목 | 수동/MIG 기준 | 로봇 레이저 셀 |
|---|---|---|
| 차체당 용접 시간 | 기준선 | 긴 이음선에서 3-5배 빠름 |
| 재작업(변형) | 용접 후 형질 교정 | 얇은 섹션에서 거의 제로 |
| 소모품 | 미터당 와이어, 팁, 가스 | 시elding 가스만 |
| 일관성 | 시프트 의존 | 기계 속도, 로트 감사 |
재작업 라인은 구매자의 주의를 받을 자격이 있습니다: 변형된 얇은 강판 조립체를 형질 교정하는 것은 순수한 인건비이며, 레이저 용접은 물리학적으로 이를 제거하고, 이는 런 내 모든 차체에서 누적됩니다. 셀 통합 계획 — 소스-컨트롤러 인터페이스, 고정장치 타이밍, 안전 아키텍처 — 는 다음과 같은 프레임워크를 따릅니다 FANUC 레이저 용접 로봇 통합 가이드, 그리고 저량 라인에 대한 코봇 대안은 코봇 용접 시스템 가이드.
자주 묻는 질문
에서 비교됩니다. 자동차 차체 용접에는 얼마나 큰 레이저 출력이 필요한가? 대부분의 차체 이음선 작업은 3-6 kW 섬유 소스를 사용하며, 배터리 트레이 알루미늄은 일반적으로 진동을 동반하여 4-8 kW를 사용합니다. 출력은 가장 두꺼운 희귀 케이스가 아니라 조인트 히스토그램에 맞춰 결정해야 합니다.
레이저 용접은 도금강 겹조인트를 처리할 수 있는가? 프로세스 제어로 가능합니다 — 아연 방출 문제는 갭 엔지니어링이나 진동으로 관리되며, 이는 표준 샘플 단계 테스트입니다.
완전한 생산량보다 낮은 수준에서 레이저 셀은 실행 가능한가? 일관된 패밀리에서 하루 200개 이상의 용접을 수행하는 혼합 모델 공장은 투자 회수에 도달하며, 그 미만인 경우 위의 코봇 비교가 더 나은 출발점이 됩니다.