Лазерная сварка в автомобильной промышленности: приложения, оснастка и экономика производственного цикла
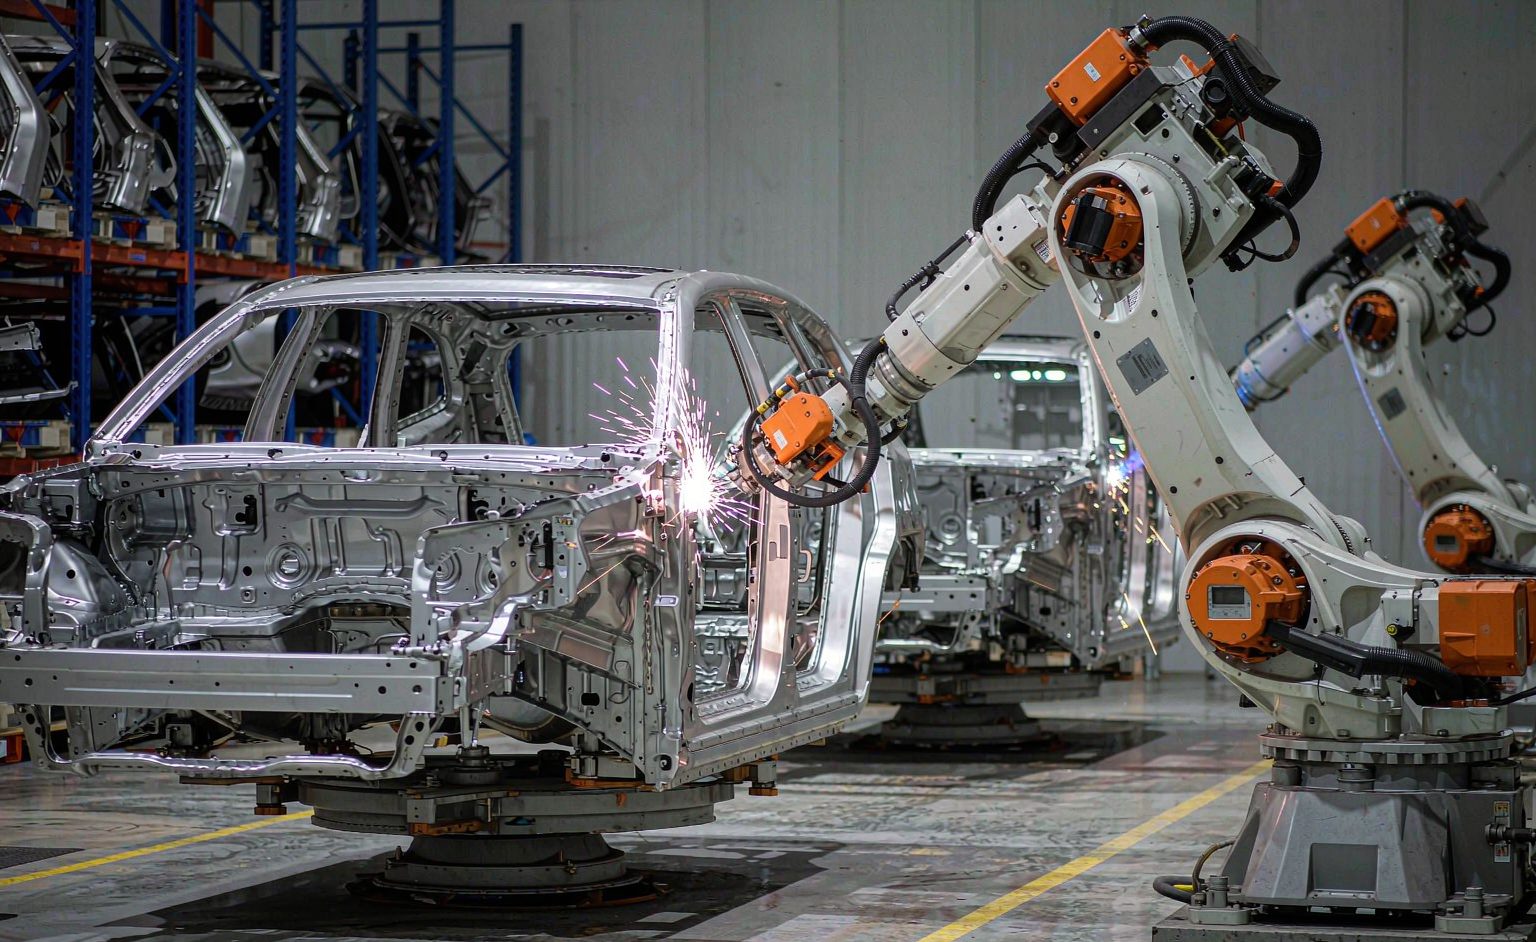
Автомобильное производство было ранним adopter-ом (одним из первых внедрителей) лазерной сварки по простой причине: кузовные детали концентрируют именно те условия, при которых лазерная сварка превосходит дуговые процессы — тонколистовая сталь, длинные непрерывные швы и объёмы производства, оправдывающие автоматизацию. Это руководство описывает значимые области применения, проектную инженерию оснастки и экономичность цикла, которые определяют решение о покупке.
Где лазерная сварка побеждает в автомобильной отрасли
| применимый | Зачем лазер | Типичная ячейка |
|---|---|---|
| Сварка швов кузова в белом состоянии | Длинные непрерывные швы на скорости конвейера | Многороботная ячейка с каруселью оснастки |
| Поддон батареи и шины для электромобилей | Алюминий и медь с низким тепловложением | Источники на основе волокна + отслеживание шва с помощью зрения |
| Выхлопные и топливные трубопроводы | Герметичные кольцевые швы | Поверочно-сварочная лазерная сварка |
| Компоненты коробок передач и редукторов | Глубокие узкие швы на закалённой стали | Режим «глаз-дырки», высокая плотность мощности |
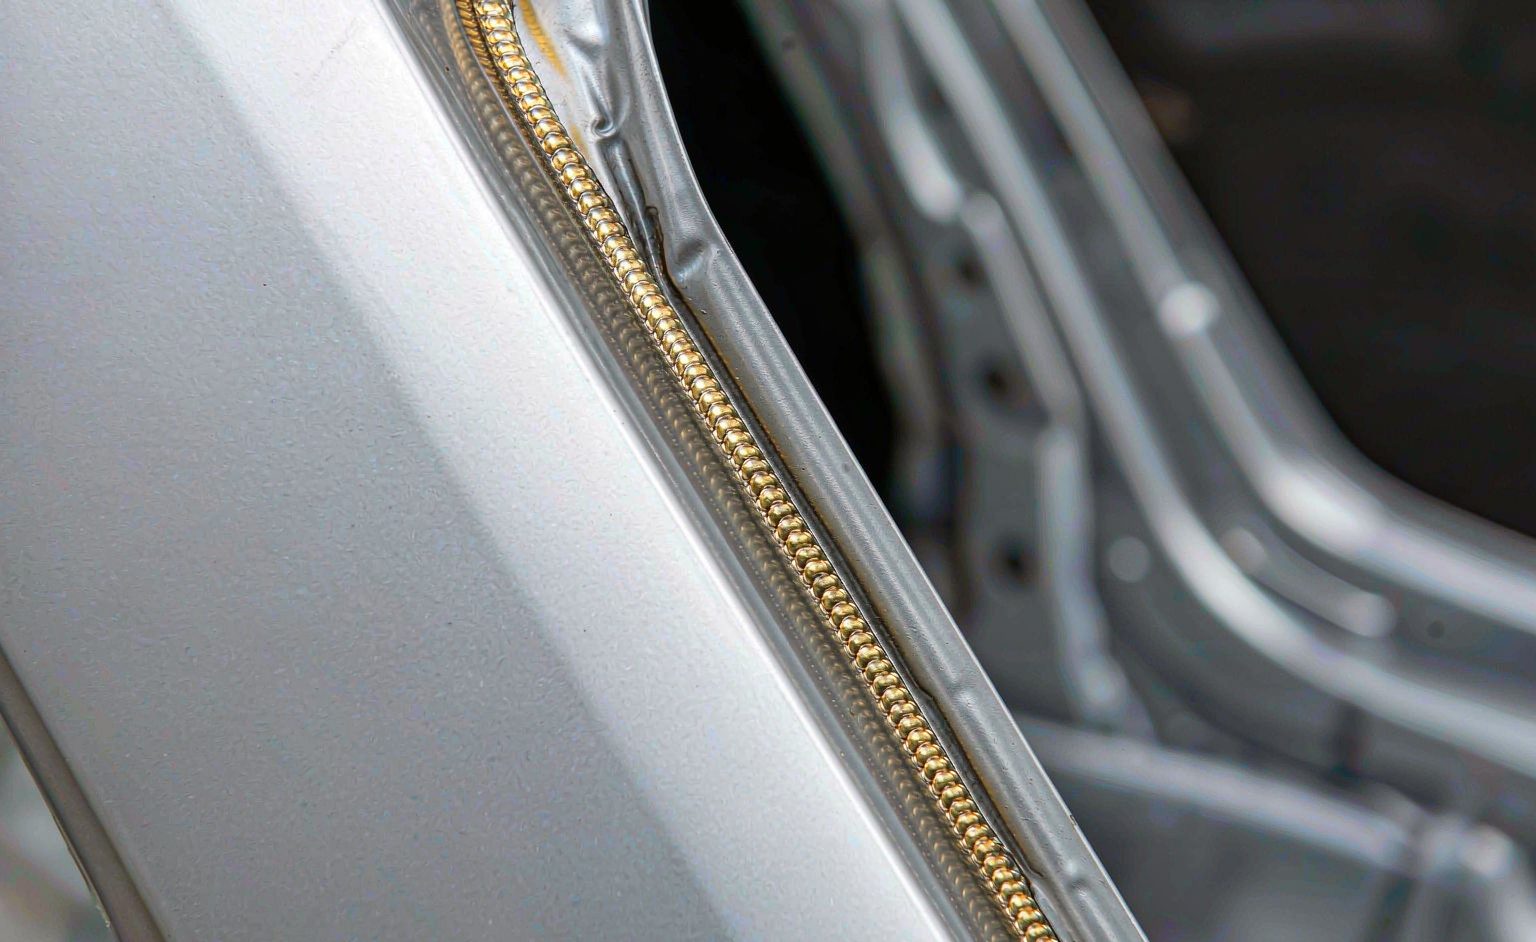
| Лазерное паяние крыши с кузовом | Заметные швы без постобработки | Головка лазерной пайки с подачей проволоки |
Строка батарей — это там, куда смещаются объёмы: поддоны для электромобилей соединяют алюминиевые экструзии на толщинах, где MIG искажается, а TIG не поддерживает скорость, и соединения шин требуют дисциплины обработки меди, которую источники на основе волокна теперь обеспечивают последовательно.
Оснастка: та половина ячейки, которую никто не фотографирует
Автомобильная лазерная сварка живёт или умирает благодаря посадке — зазор в стыке, который лазер переносит, составляет малую часть того, что принимает дуговой процесс, и кузовные штамповки варьируются. Следовательно, программа оснастки несёт три обязанности: детерминированно позиционировать каждый вариант, зажимать без экранирования шва и быстро переключаться, обслуживая линии смешанных моделей. Покупатели должны придавать проектной инженерии оснастки в предложении такое же значение, как и источнику лазера, потому что источник — это каталожная позиция, а оснастка — это дизайн.
Экономика цикла, оправдывающая покупку
| Статья расходов | Ручной/MIG эталон | Роботизированная лазерная ячейка |
|---|---|---|
| Время сварки на кузов | Базовый уровень | В 3–5 раз быстрее на длинных швах |
| Доработка (деформация) | Выпрямление после сварки | Почти нулевая на тонкостенных деталях |
| Расходные материалы | Проволока, наконечники, газ на метр | Только защитный газ |
| Постоянство | Зависит от смены | Машинный темп, аудиторский контроль партии |
Строка доработки заслуживает внимания покупателя: выпрямление деформированных тонкостенных сборок — это чистые трудовые расходы, которые лазерная сварка устраняет за счёт физики, и они накапливаются на каждом кузове в партии. Планирование интеграции для ячейки — интерфейсы от источника до контроллера, синхронизация оснастки, архитектура безопасности — следует структуре в нашем руководстве по интеграции роботов для лазерной сварки FANUC, а альтернатива кобот для линий с малыми объёмами сравнивается в руководстве по системам сварки с коботами.
Часто задаваемые вопросы
Какую лазерную мощность требуется для сварки кузовных швов? Большинство работ по швам кузова выполняется источниками на основе волокна мощностью 3–6 кВт; алюминиевые поддоны батарей обычно требуют 4–8 кВт с осцилляцией. Мощность должна подбираться по гистограмме стыков, а не по самому толстому редкому случаю.
Может ли лазерная сварка обрабатывать нахлёсточные соединения оцинкованной стали? Да, с управлением процессом — проблема выделения цинка управляется через инженерию зазора или осцилляцию, и является стандартным тестом на стадии образцов.
Является ли лазерная ячейка жизнеспособной ниже полного производственного объёма? Штатные цеха со смешанным модельным рядом, выполняющие 200 и более сварных швов в день по согласованным семействам, достигают окупаемости; при меньшем объёме вышеописанное сравнение с коботом является лучшей отправной точкой.
Нормативная основа: лазерная сварка а автомобильной промышленности.