Soldadura por láser en la industria automotriz: Aplicaciones, portagavetas y economía de ciclo
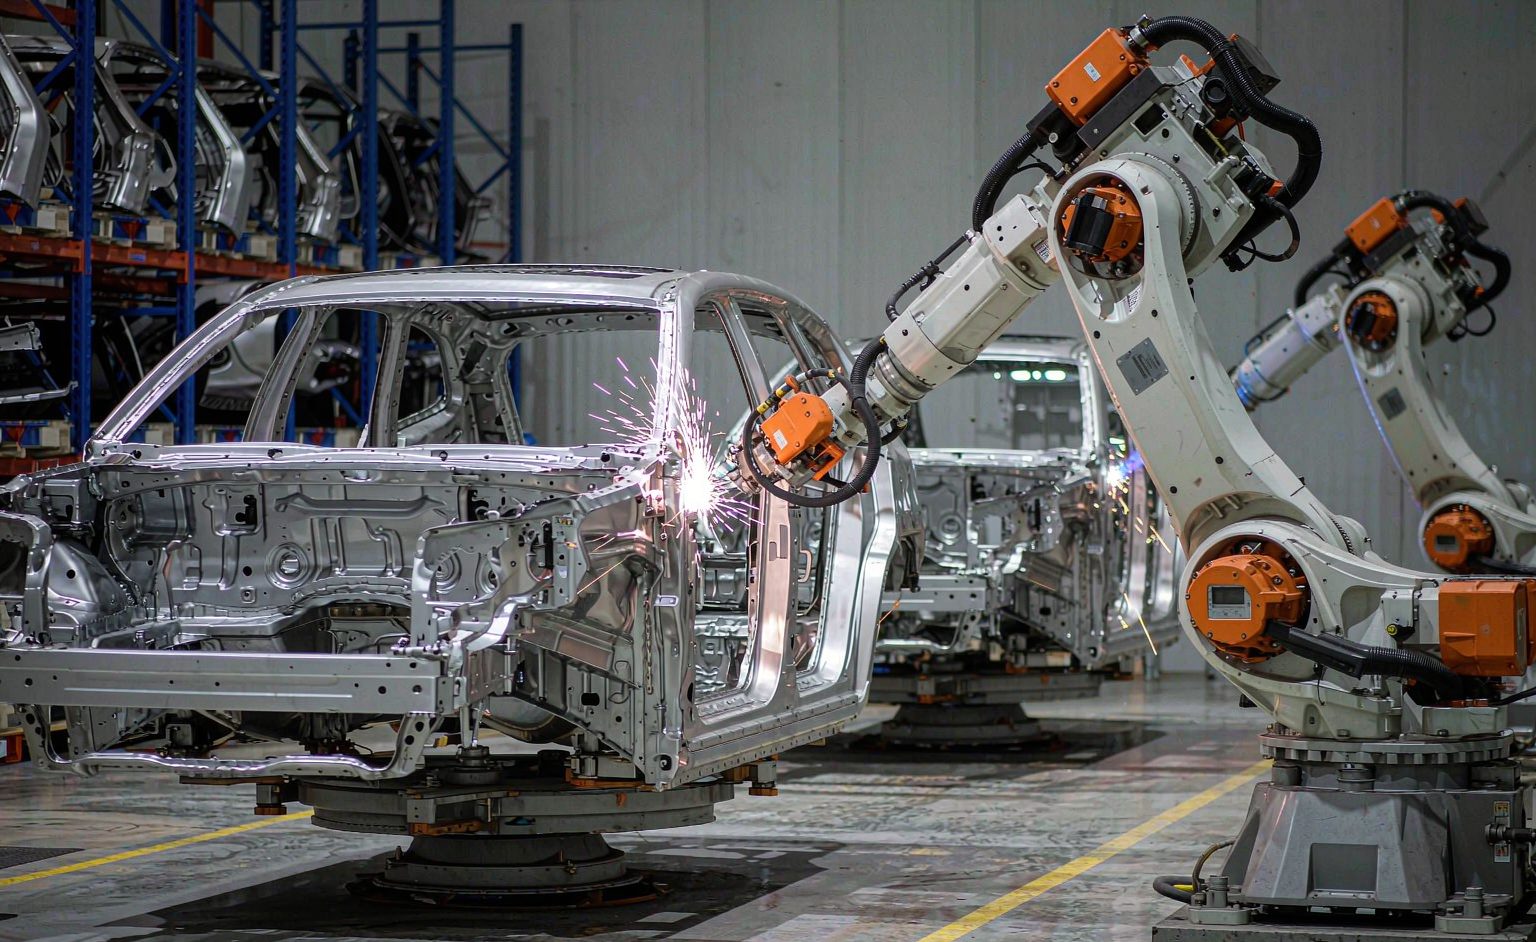
La fabricación automotriz fue una de las primeras industrias en adoptar la soldadura por láser por una razón sencilla: las carrocerías de automóviles concentran exactamente las condiciones en las que la soldadura por láser supera a los procesos de arco: acero de calibre fino, costuras continuas largas y volúmenes de producción que justifican la automatización. Esta guía mapea las aplicaciones que importan, la ingeniería de mordazas detrás de ellas y la economía de ciclo que decide la compra.
Dónde gana la soldadura por láser en la industria automotriz
| petición | Por qué el láser | Celda típica |
|---|---|---|
| Soldadura de costuras de la estructura de la carrocería | Costuras continuas largas a velocidad de línea | Celda multi-robot con carrusel de mordazas |
| Bandeja de batería de vehículo eléctrico y barras de bus | Aluminio y cobre con baja entrada de calor | Fuente de fibra + seguimiento de costura por visión |
| Escape y líneas de combustible | Costuras circunferenciales herméticas | Soldadura por láser rotativa tipo torno |
| Componentes de engranajes y transmisiones | Soldaduras profundas y estrechas en acero endurecido | Modo de keyhole, alta densidad de potencia |
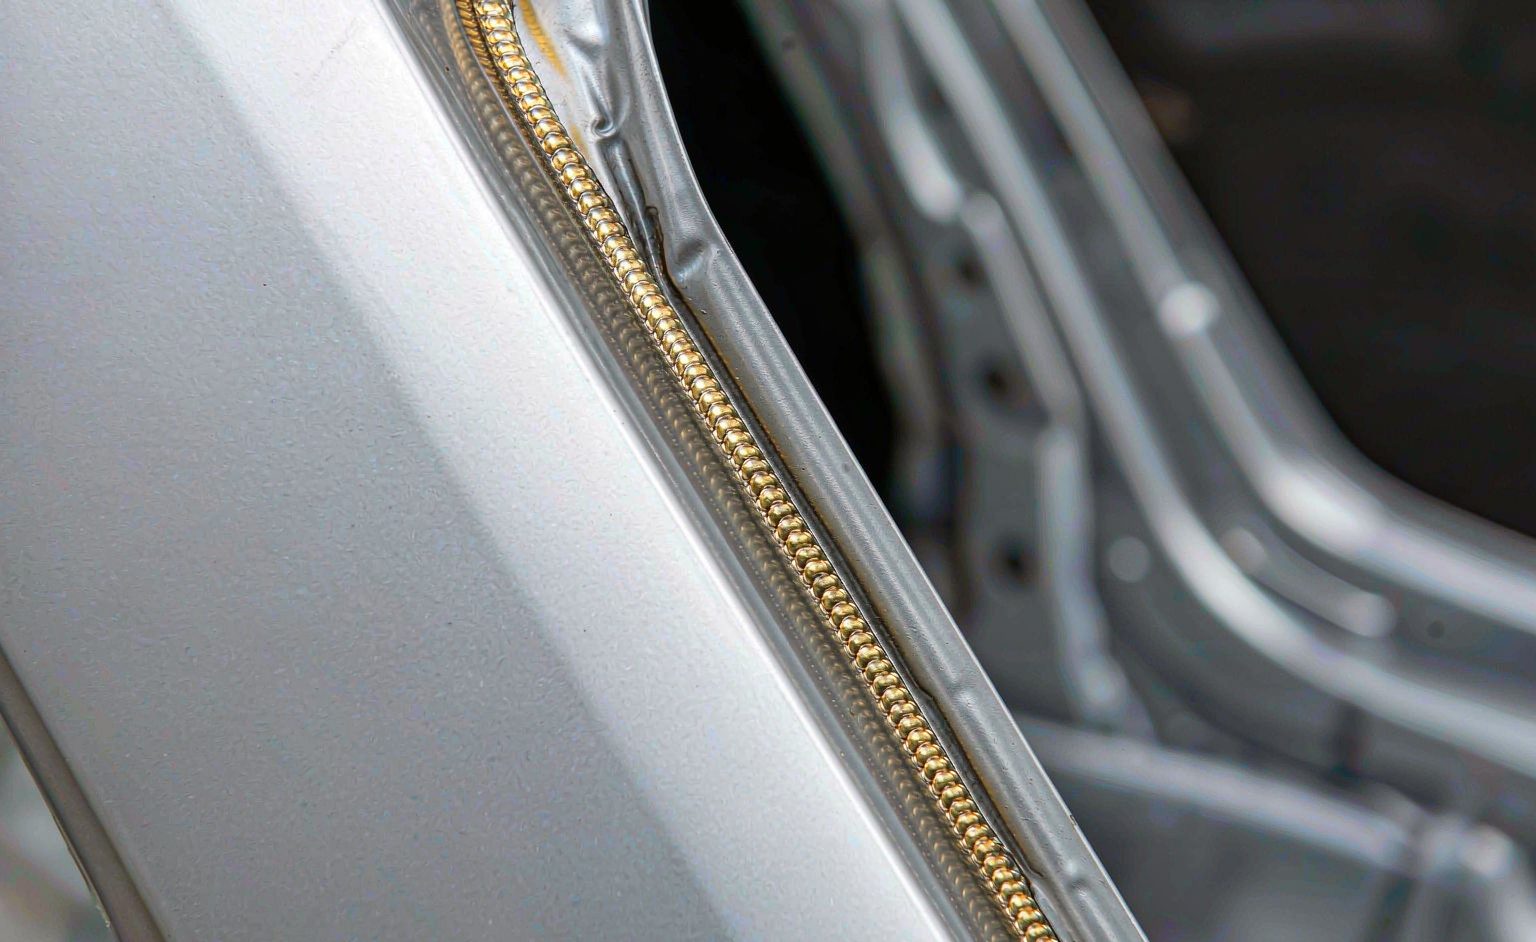
| Soldadura por brasage láser del techo a la carrocería | Costuras visibles sin acabado posterior | Cabezal de brasaje por láser con hilo |
La línea de baterías es donde se está moviendo el volumen: las bandejas de vehículos eléctricos unen extrusiones de aluminio en espesores donde la soldadura MIG distorsiona y la TIG no puede mantener el ritmo, y las uniones de barras de bus requieren la disciplina de manejo de cobre que las fuentes de fibra ahora entregan de manera consistente.
Mordazas: La mitad de la celda que nadie fotografía
La soldadura por láser automotriz vive o muere en el encaje: el hueco de junta que tolera un láser es una fracción de lo que un proceso de arco acepta, y las chapas de carrocería varían. Por lo tanto, el programa de mordazas asume tres responsabilidades: ubicar cada variante de manera determinística, sujetar sin obstruir la costura y cambiar lo suficientemente rápido para atender líneas de modelos mixtos. Los compradores deberían ponderar la ingeniería de la mordaza en un presupuesto tan importante como la fuente láser, porque la fuente es un artículo de catálogo y la mordaza es un diseño.
Economía de ciclo que justifica la compra
| Línea de costo | Línea de base manual/MIG | Celda de láser robotizada |
|---|---|---|
| Tiempo de soldadura por carrocería | Línea base | 3-5 veces más rápido en costuras largas |
| Reprocesamiento (distorsión) | Enderezamiento después de la soldadura | Casi cero en secciones delgadas |
| Consumibles | Hilo, puntas, gas por metro | Solo gas de protección |
| Consistencia | Dependiente del turno | Velocidad de máquina, auditada por lote |
La línea de reprocesamiento merece la atención del comprador: enderezar ensamblajes de calibre fino distorsionados es un costo de mano de obra puro que la soldadura por láser elimina por física, y se acumula en cada carrocería de la serie. La planificación de integración para la celda —interfaces de fuente a controlador, temporización de mordazas, arquitectura de seguridad— sigue el marco en nuestra guía de integración de robots de soldadura láser FANUC, y la alternativa de cobot para líneas de menor volumen se compara en la guía de sistemas de soldadura cobot.
Preguntas frecuentes
¿Qué potencia de láser necesita la soldadura de carrocerías automotrices? La mayoría de los trabajos de costuras de carrocería funcionan con fuentes de fibra de 3-6 kW; el aluminio de bandejas de baterías típicamente 4-8 kW con oscilación. La potencia debe dimensionarse al histograma de juntas, no al caso raro de mayor espesor.
¿Puede la soldadura por láser manejar juntas superpuestas de acero galvanizado? Sí con control de proceso — el problema de desgasificación del zinc se gestiona mediante ingeniería de hueco u oscilación, y es una prueba estándar de etapa de muestra.
¿Es viable una celda láser por debajo del volumen de producción completo? Los talleres de modelos mixtos que realizan más de 200 soldaduras al día en familias consistentes alcanzan el retorno de la inversión; por debajo de eso, la comparación de cobots anterior es el mejor punto de partida.
Antecedentes de estándares: soldadura por haz láser y la industria automotriz.