
レーザー溶接 vs TIG/MIG:速度、熱入力および変形
熱入力、速度、歪み 本記事では、生産セルに影響する数値に基づいてこれらを比較し、選択の根拠がカタログではなく部品の特性であることを示しています。. 決定的な変数は、接合部にどのように熱が投入されるかです。レーザーははるかに少ないエネルギーを、はるかに短い時間で投入し、これが速度の向上と低歪みをもたらします。その代価は、より厳密な組み合わせギャップと、より高い初期投資コストです。.
溶接速度.
連続型ファイバーレーザー溶接は、通常、キーホールモードで
連続型ファイバーレーザー溶接は通常、〜で運転されます。 で動作しますが、MIGは約0.3〜1 m/min、TIGはそれよりさらに遅い速度です。この5〜20倍の速度差こそが、スループットが制約要因となる自動車やバッテリー生産ラインにおいて、レーザーセルが支配的な地位を占める理由です。 熱入力と歪み.
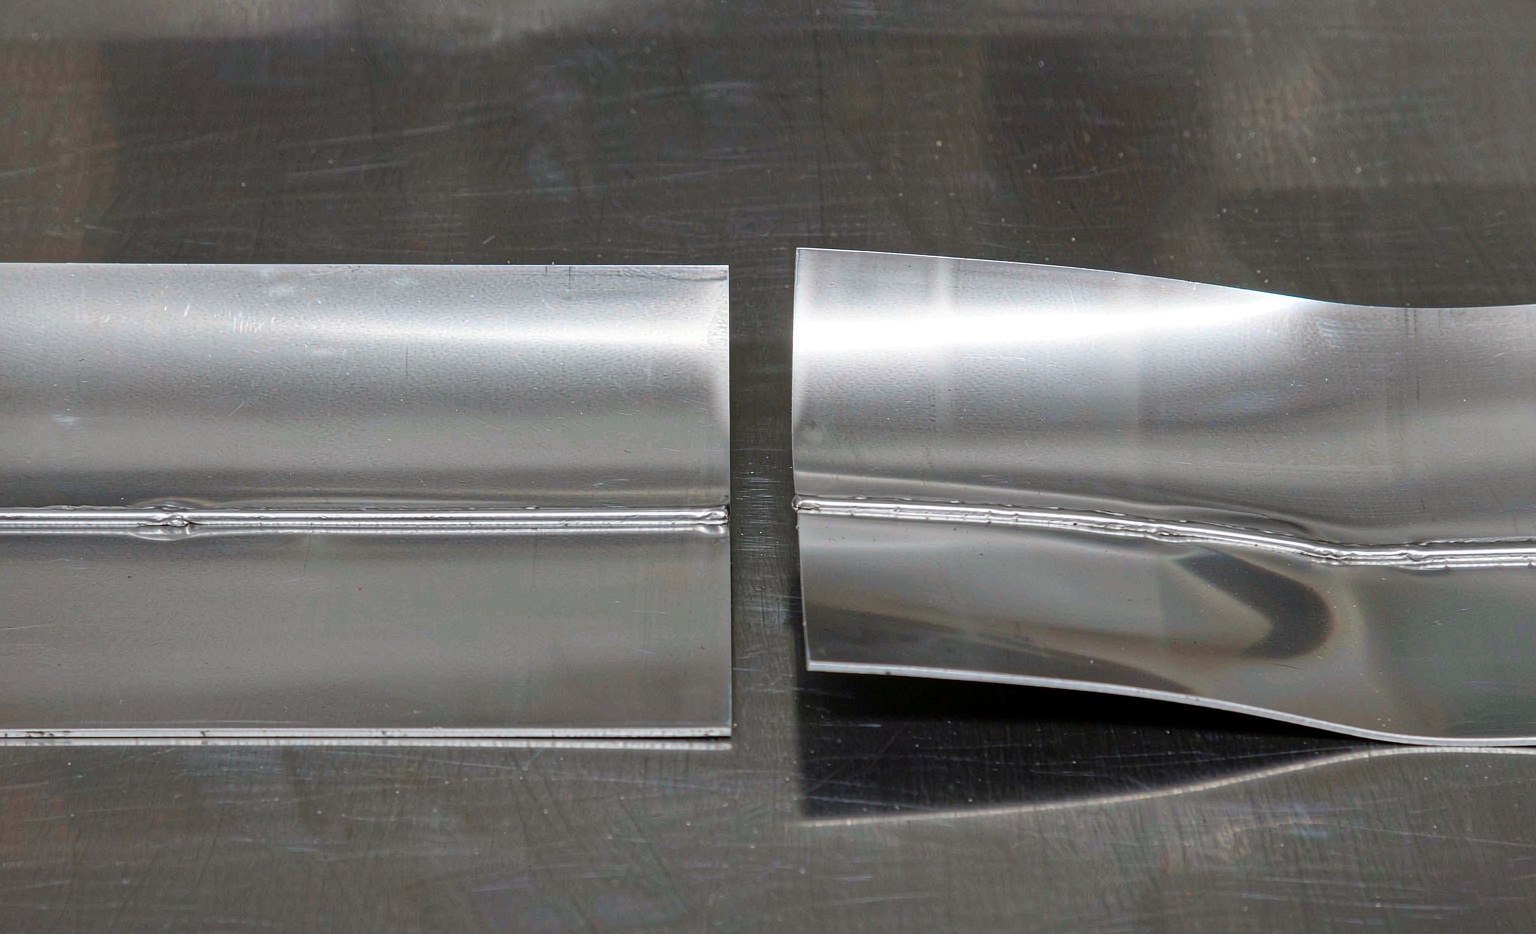
レーザーはエネルギーを非常に小さなスポットに集中させるため、アークと比較して総熱入力が大幅に低くなります。その結果、
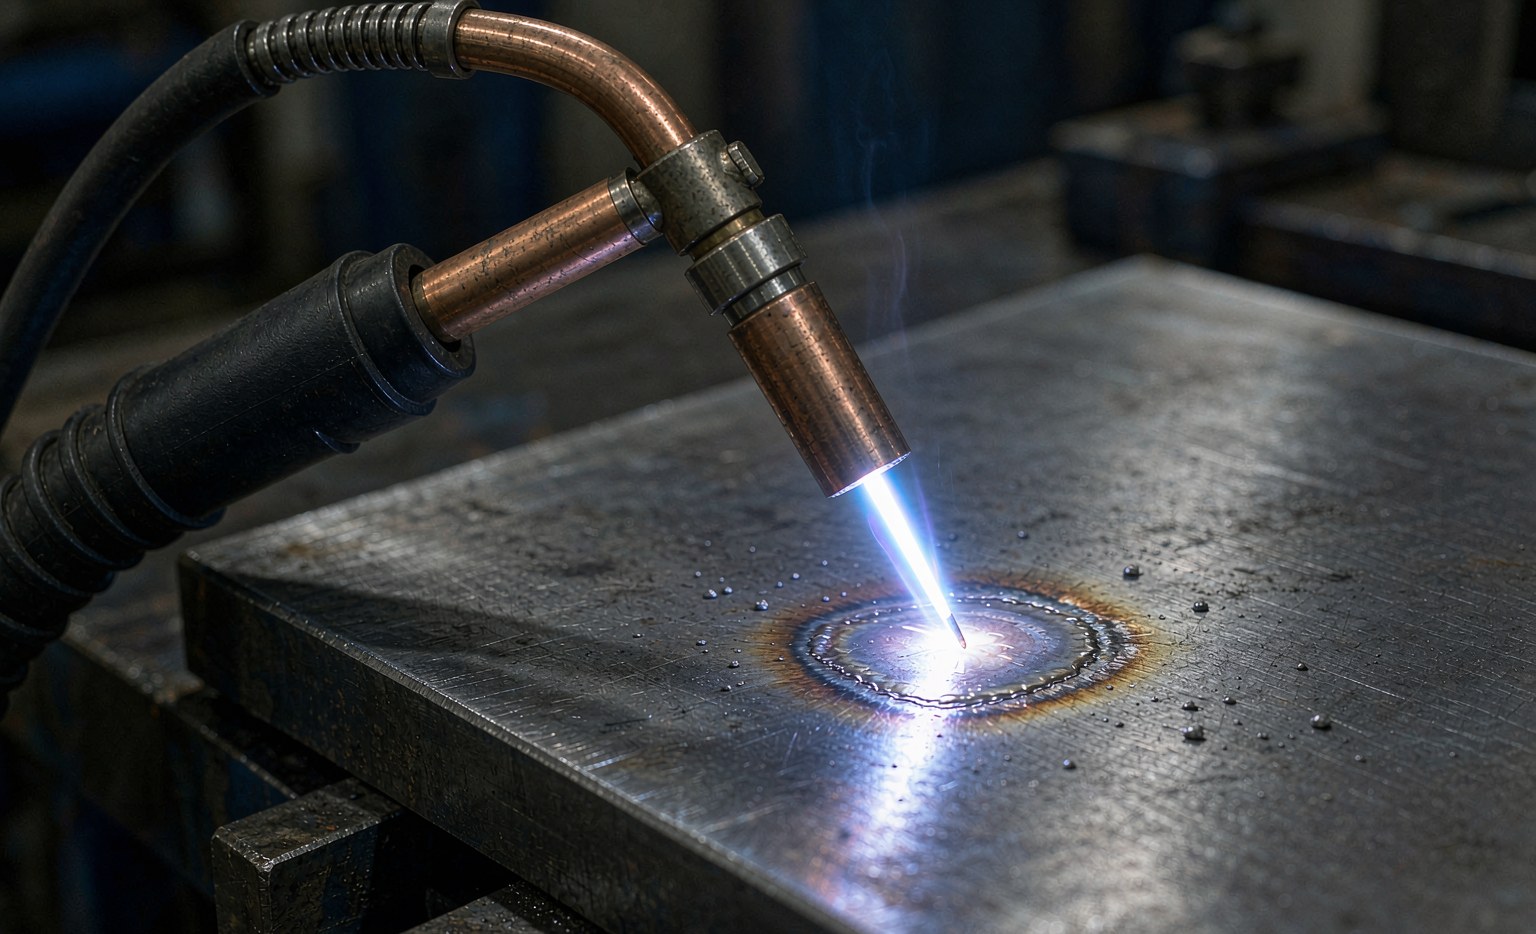
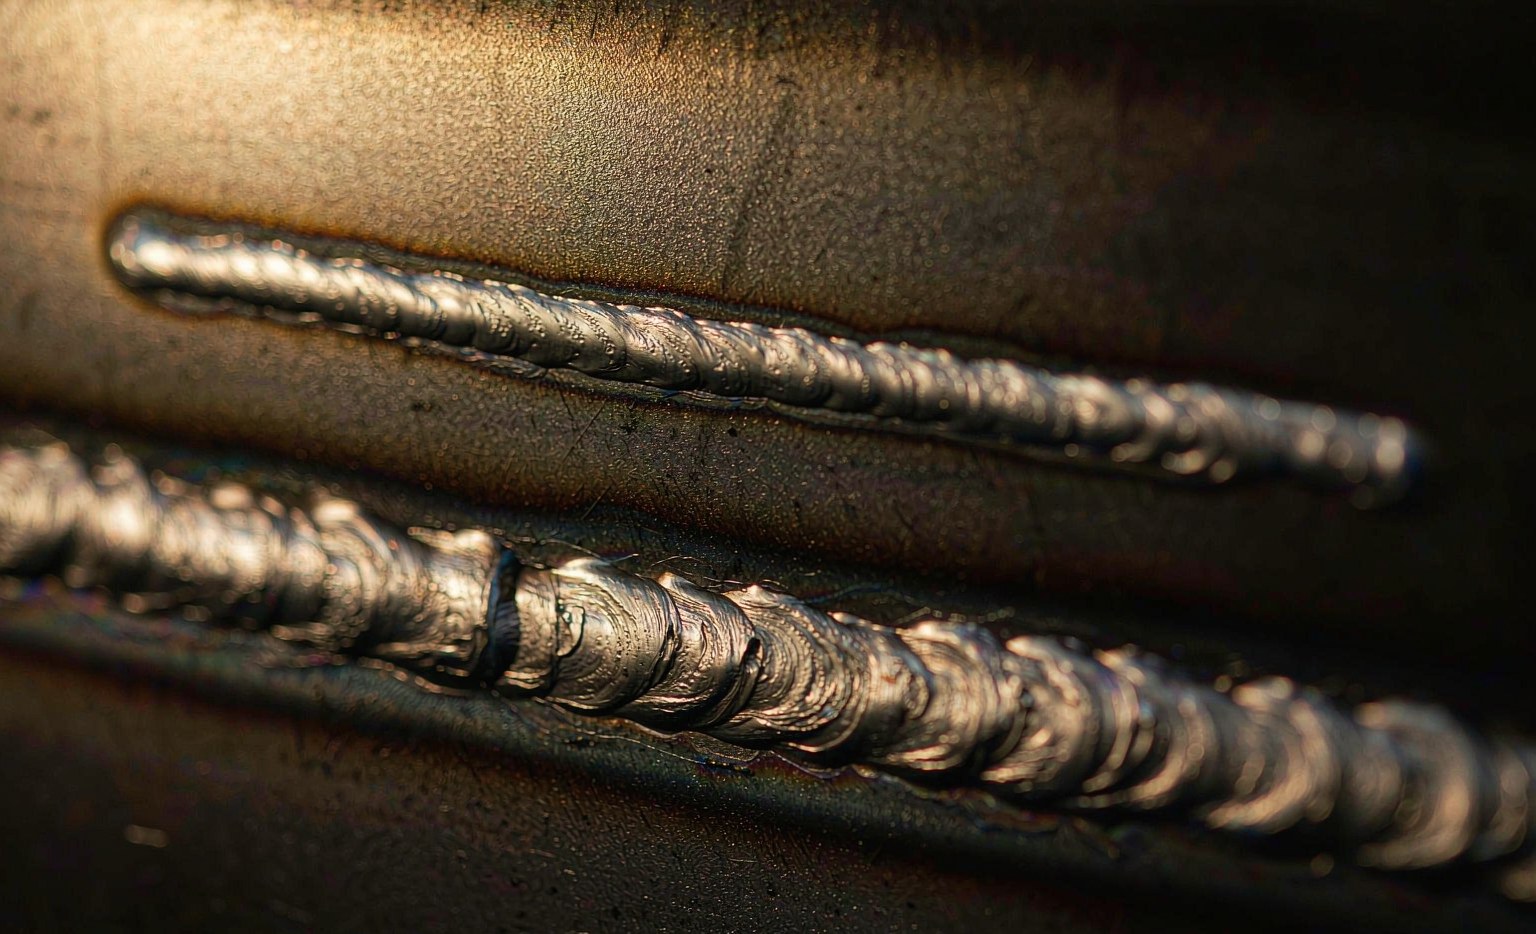
狭い熱影響部(HAZ) となり、歪みは顕著に減少します。これは、アークで変形する薄肉ステンレスやアルミ板材において極めて重要です。 熱が少なければ、残留応力も小さくなり、溶接後の矯正作業の手数も減ります。外観重視の薄物部品では、1パス溶接で済み、再作業(リワーク)ループを回避できるかどうかの分かれ目になります。.
レーザー.
| メトリック | TIG | MIG(ガスアーク溶接) | 約0.3〜1 m/min |
|---|---|---|---|
| 連続型ファイバーレーザー溶接は、通常、キーホールモードで | で動作しますが、MIGは約0.3〜1 m/min、TIGはそれよりさらに遅い速度です。この5〜20倍の速度差こそが、スループットが制約要因となる自動車やバッテリー生産ラインにおいて、レーザーセルが支配的な地位を占める理由です。 | 遅い | 非常に低い |
| 熱入力 | 中〜高 | 高い | 歪み |
| 中 | 低 | 高い | 飛散(スパッタ) |
| 低〜中 | 低 | 高い | 溶け込み制御 |
| キーホール、深く狭い | 広い | 浅く、精密 | フィラーワイヤー |
| 任意(自己溶接が可能) | 必須 | 頻繁に使用 | 接合部設計と消耗品 |
レーザー溶接は、溶け込みを逃がさないため、厳密な組み合わせギャップを好みます。薄くて綺麗な接合部ではフィラーを付けない自己溶接が可能であり、ワイヤーコストと供給ハードウェアを排除できます。MIGは強度とギャップ許容性を高めるためフィラーを使用し、TIGは薄肉部材で最も制御された根面部溶接を実現します。
消耗品も異なります。MIGにはワイヤーとシールドガスが必要ですが、レーザーには光学系の保護と、通常は助燃ガスやカバーガスが必要です。これらの違いは、1部品あたりのコストとメンテナンス頻度の両方に反映されます。.
初期投資と運転コスト.
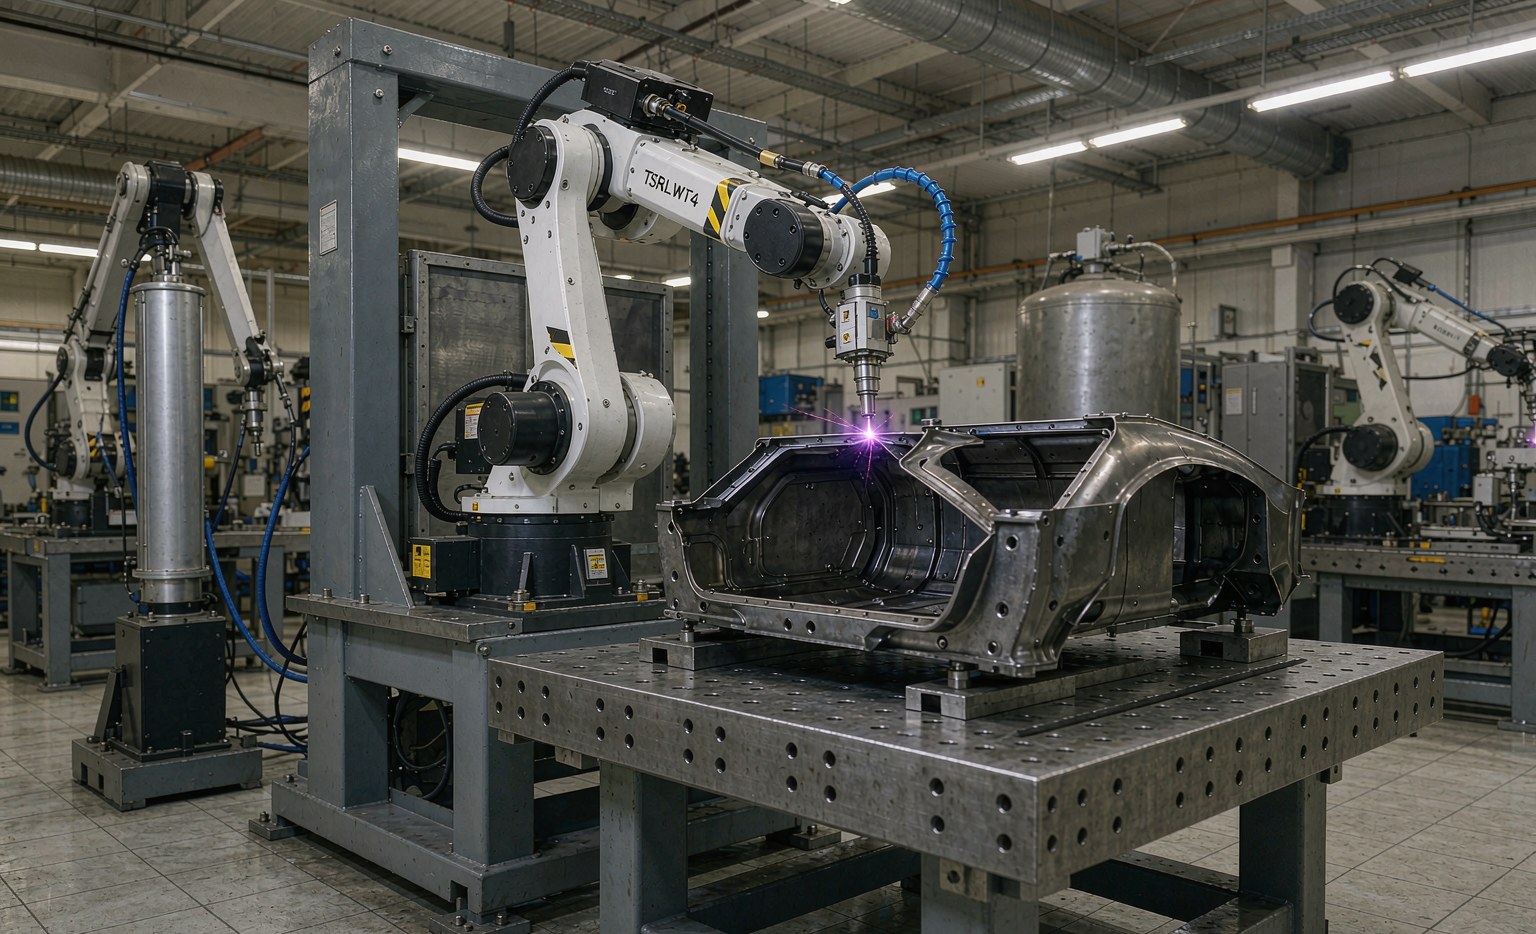
レーザーセル(ファイバー光源+ロボット+光学系+排煙装置)は、MIG溶接機よりも初期コストがかかりますが、スループットの高さとフィラー消費の少なさにより、大量生産ではコスト差が縮まります。また、飛散が極めて少ないため、レーザーは後工程の清掃も少なく済み、すべての部品で作業時間が節約されます。
選定の基準.
— 薄板、高速、低歪み、バッテリー、センサー、精密アセンブリ。
- TIG — 厚板、アングル溶接(fillet weld)、速度よりセットアップの利便性が優先される一般製作。.
- MIG(ガスアーク溶接) — 薄物、高品質なルートパス、制御が速度より重要な特殊合金。.
- 約0.3〜1 m/min ロボット化された生産セルにとって、レーザー溶接は歪み、飛散、サイクルタイムが制約要因となる場合、通常が最適な選択肢です。現代の金属板接合の多くでそれが該当します。.
レーザーはフィラーが必要か?.
よくある質問
薄くギャップの少ない接合部では通常不要です。厚板やギャップが生じやすい部材では、強度のためにワイヤーを使用します。 MIGセルにレーザーを retrofitt(後付け)できるか?.
ほとんど不可能です — 光学系、安全エンクロージャ、ガスが異なり、実質的に新しいセルとなるため。 稀にしかありません。光学系、安全キャビネット、そしてガスが大きく異なるため、実質的に新しいセルになります。.
フィットアップ不良に最も寛容なのはどれですか? MIGです。フィラメントがギャップを埋めるためです。レーザーとTIGはギャップを許しません。.
作業者の近くでのレーザー溶接は安全ですか? 連動制御されたエンクロージャ内でのみ安全です。ビームはどの距離でも目の危険源です。.
レーザーが最も適する厚板はどれですか? 薄板から中厚板まで。非常に厚い部材では、より高出力またはアーク溶接プロセスが必要になる場合があります。.
ランニングコストを公正に比較するにはどうすればよいですか? ワイヤー、ガス、スパッタの清掃およびリワークを含め、機械の価格のみで判断しないでください。.
材料適合性
レーザー溶接は、フィットアップが密接でパラメータが最適化されている場合、炭素鋼、ステンレス鋼、アルミニウム、チタンを良好に溶接できます。高反射性の銅には注意が必要、あるいはより短い波長が必要です。MIGは最も広範囲の材料と板厚をカバーし、汚れた鋼や被覆鋼も含みます。一方、TIGは、不純物が少なく制御が重要なステンレス、チタン、特殊合金の薄板・高純度接合部で優れています。.
自動化適性
3種類すべてが自動化可能ですが、レーザーが最もロボティクス化しやすいのは、トーチパスが単純で再現性があり、加熱量を制御できるためです。アークプロセスはトーチ角度と突き出し長さを管理する必要があり、アセンブリ精度への敏感度が高いです。さらに、レーザーは遠隔溶接用のスキャナー光学系と自然に組み合わせられるため、小接合部での生産性を大幅に向上させます。.
お選びいただくプロセスがどれであっても、送電形式は物理学と同等に重要です。当社の MIG溶接のコボット統合 は、アーク溶接が協調セル上に実務においてどう展開されるかを示しています。.
安全と煙
レーザー溶接は目の危険源であり、インターロック付きのエンクロージャ内で運転する必要があります。一方、アーク溶接は紫外線への遮蔽と煙の排出が必要です。アーク溶接の煙は顕著です。レーザーは捕集が必要な細かな煙羽根を発生します。どちらのプロセスにもそのプロセスに合った排出設備が必要であり、セルを稼働させる前に作業者のトレーニングが求められます。.