
Лазерная сварка против TIG/MIG: скорость, тепловой вход и деформация
Лазерная сварка перешла из разряда нишевого процесса в стандарт для соединения тонколистовых материалов на высоких скоростях, однако покупатели по-прежнему сравнивают её с привычными дугами аргонодуговой (TIG) и полуавтоматической (MIG) сварки. Разница не в том, что одно “лучше” или «хуже», — в том, сколько тепла вводится, какова скорость и степень деформации. В этой статье мы сравниваем их по показателям, влияющим на производственную ячейку, чтобы выбор основывался на конкретной детали, а не на буклете.
Решающим фактором является количество тепла, поступающего в изделие для создания соединения. Лазер вносит значительно меньше энергии за меньшее время, и именно это обеспечивает высокую скорость и низкую деформацию — ценой более точной сборки и высоких капитальных затрат.
Скорость сварки
Непрерывная сварка волоконными лазерами обычно осуществляется на скорости 1 – 10 м/мин в режиме «лазерного керна», тогда как при MIG — примерно 0,3 – 1 м/мин, а TIG — ещё медленнее. Разрыв в скорости в 5–20 раз объясняет, почему лазерные ячейки доминируют в автомобильной отрасли и на линиях по производству аккумуляторов, где ограничивающим фактором является производительность, а не сама сварка.
Ввод тепла и деформация
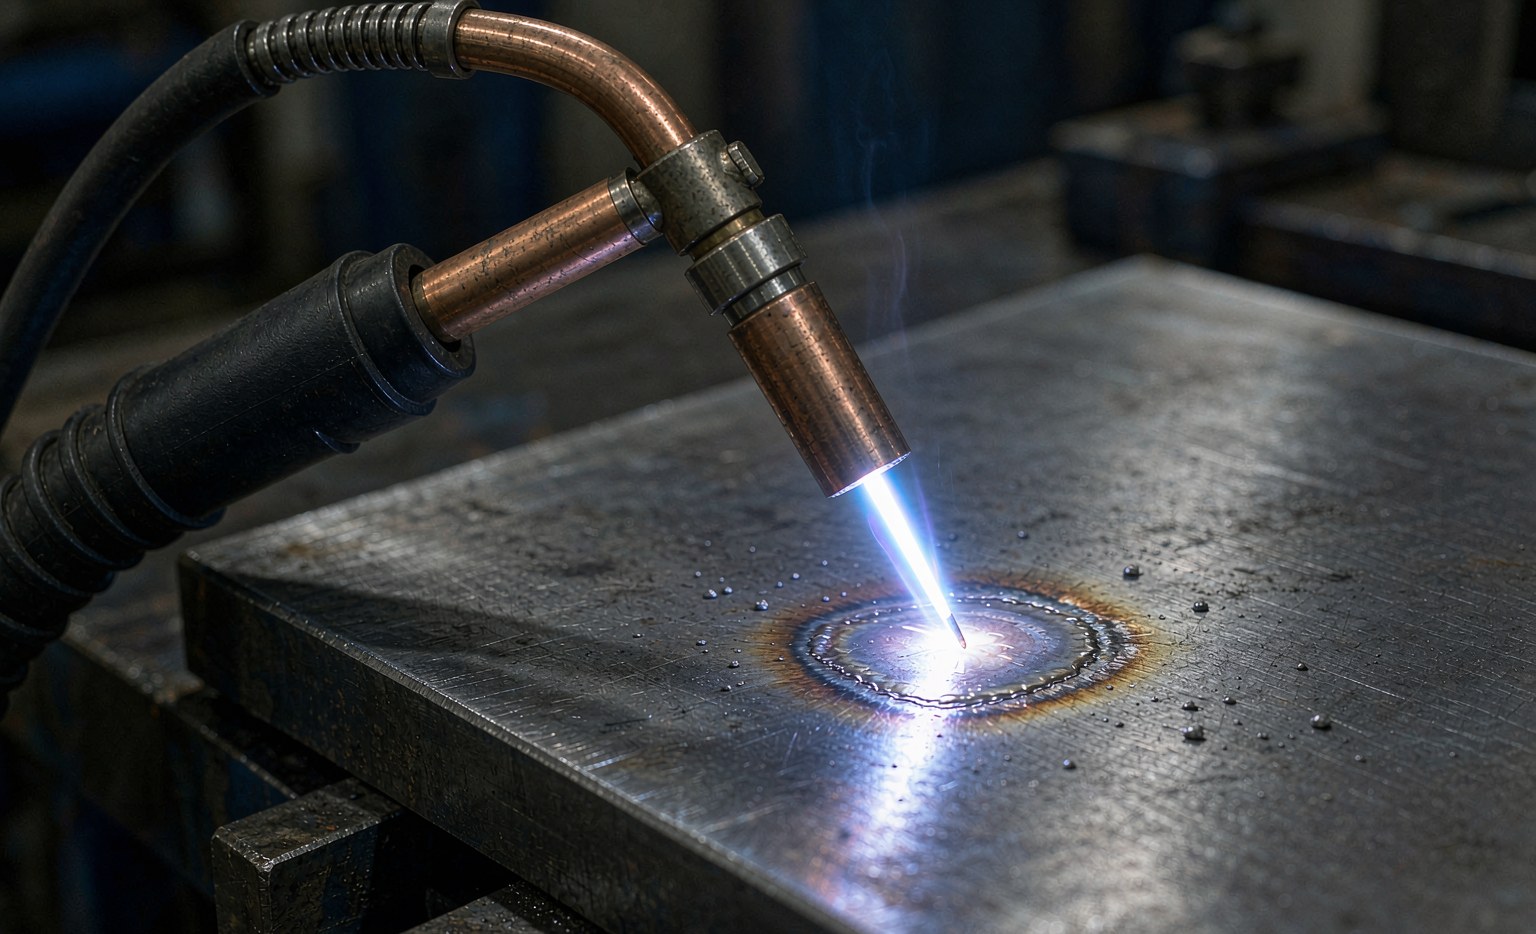
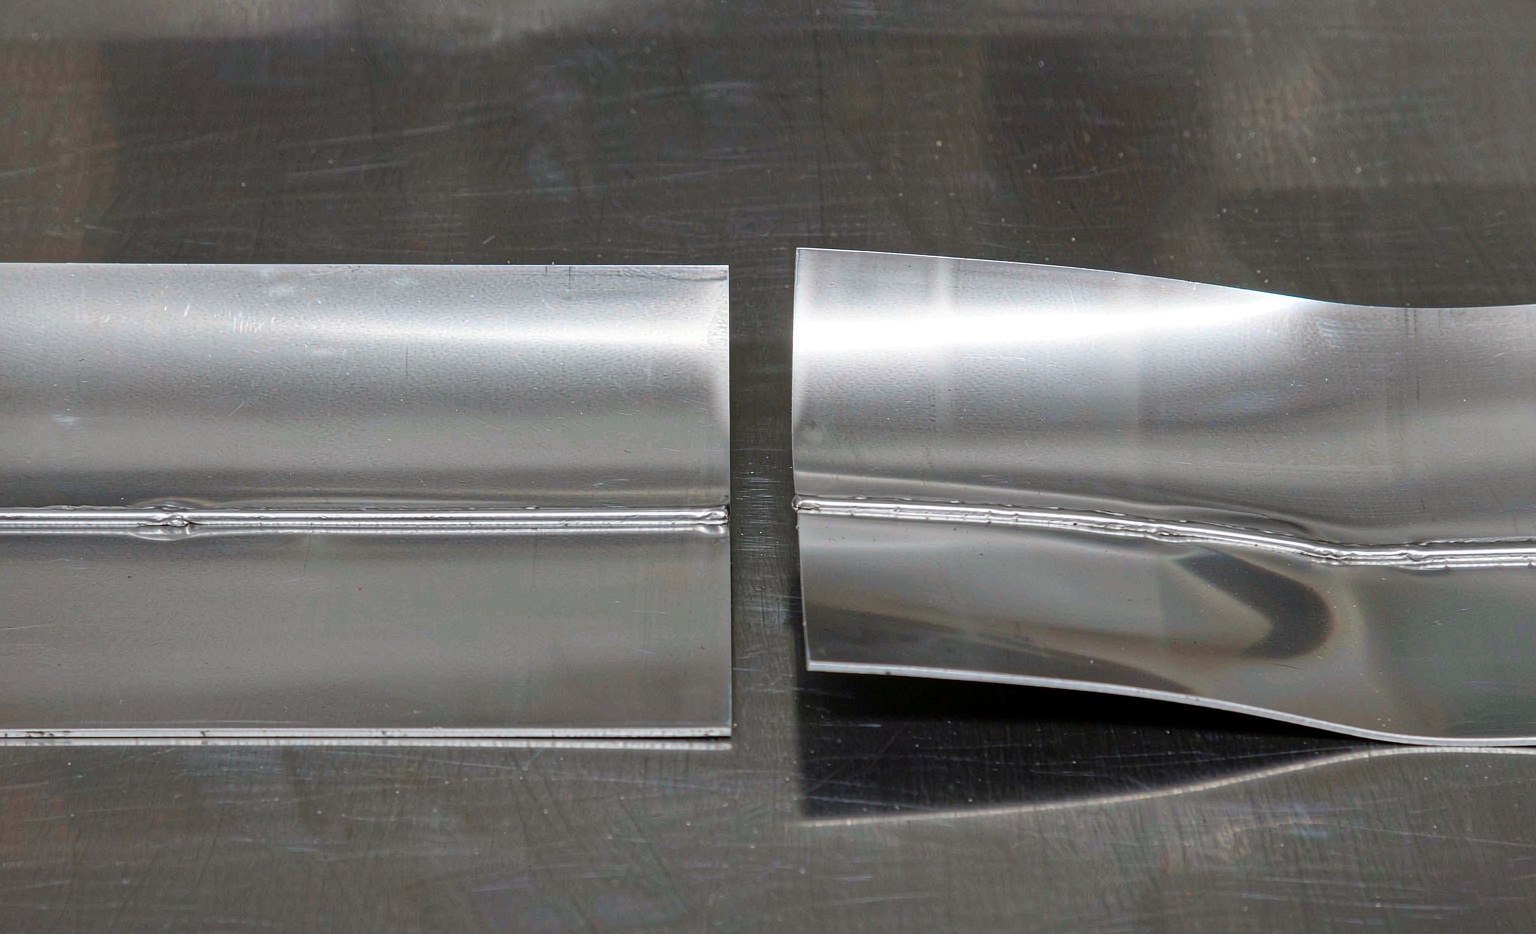
Поскольку лазер доставляет энергию в крошечное пятно, общий ввод тепла значительно ниже, чем при дуговой сварке. Результатом служит узона зону термического влияния (ЗТВ) и значительно меньшая деформация, что критически важно для тонкого нержавеющего или алюминиевого листа, который деформируется при дуговой сварке.
Меньшее количество тепла также означает меньшее остаточное напряжение и меньше операций по распрямке после сварки, что для тонких декоративных деталей может стать разницей между односторонней сваркой и циклом переделки.
| метрический | Лазер | Точечная дуговая сварка | Сварка вольфрамовым электродом в среде инертного газа |
|---|---|---|---|
| Скорость сварки | 1 – 10 м/мин | ~0,3 – 1 м/мин | медленнее |
| Ввод тепла | Очень низкий | значительный | Средний–высокий |
| Деформация | низший | значительный | Средняя |
| Брызги | низший | значительный | Низкие–средние |
| Контроль проникновения | Режим керна, глубокое/узкое | Широкое | Шallow, точное |
| Припойная проволока | Необязательна (возможна одноименная сварка) | Необходима | Часто используется |
Конструкция стыка и расходные материалы
Лазерная сварка требует точной сборки — зазоры уменьшают глубину проникновения — и может выполняться без припоя на тонких чистых стыках, что исключает затраты на проволоку и систему подачи. MIG добавляет припой для прочности и допуска зазоров; TIG обеспечивает наиболее контролируемую корневую часть на тонких сечениях.
Расходные материалы тоже различаются: для MIG нужны проволока и защитный газ; для лазера — защита оптических элементов и обычно вспомогательный или защитный газ. Эти различия проявляются как в себестоимости детали, так и в регламенте обслуживания.
Капитальные и эксплуатационные затраты
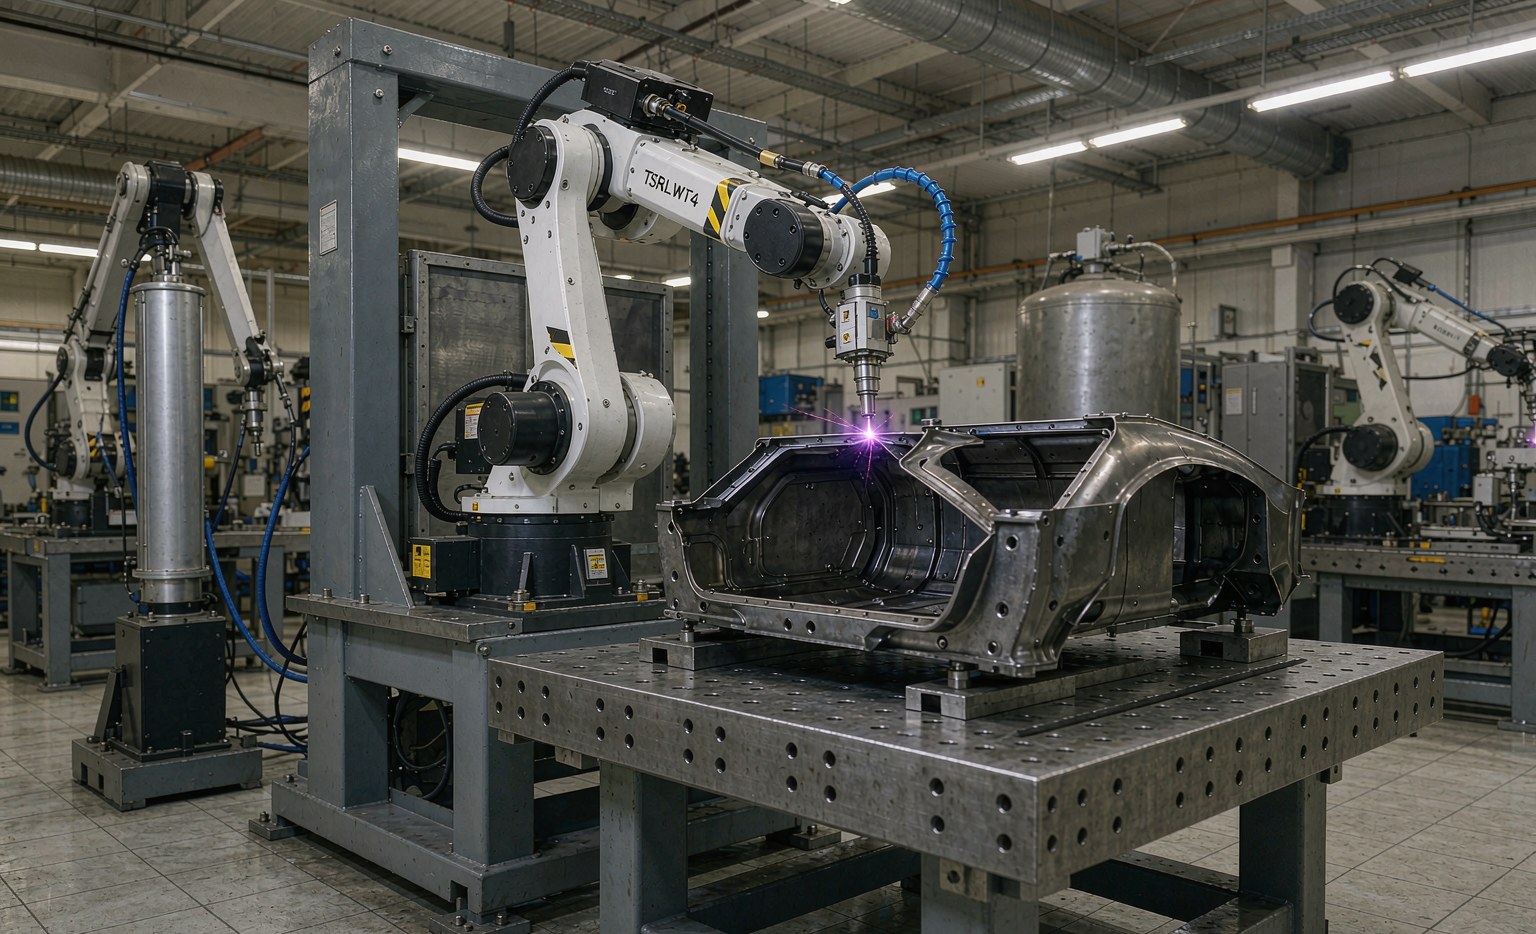
Лазерная ячейка (волоконный источник + робот + оптика + система улавливания дыма) обходится дороже в первоначальных инвестициях, чем MIG-аппарат, но высокая производительность и отсутствие расхода припойной проволоки сужают разрыв при серийном производстве. Лазер также требует меньше постобработки, так как брызги минимальны, что экономит труд на каждой детали.
Когда что выбрать
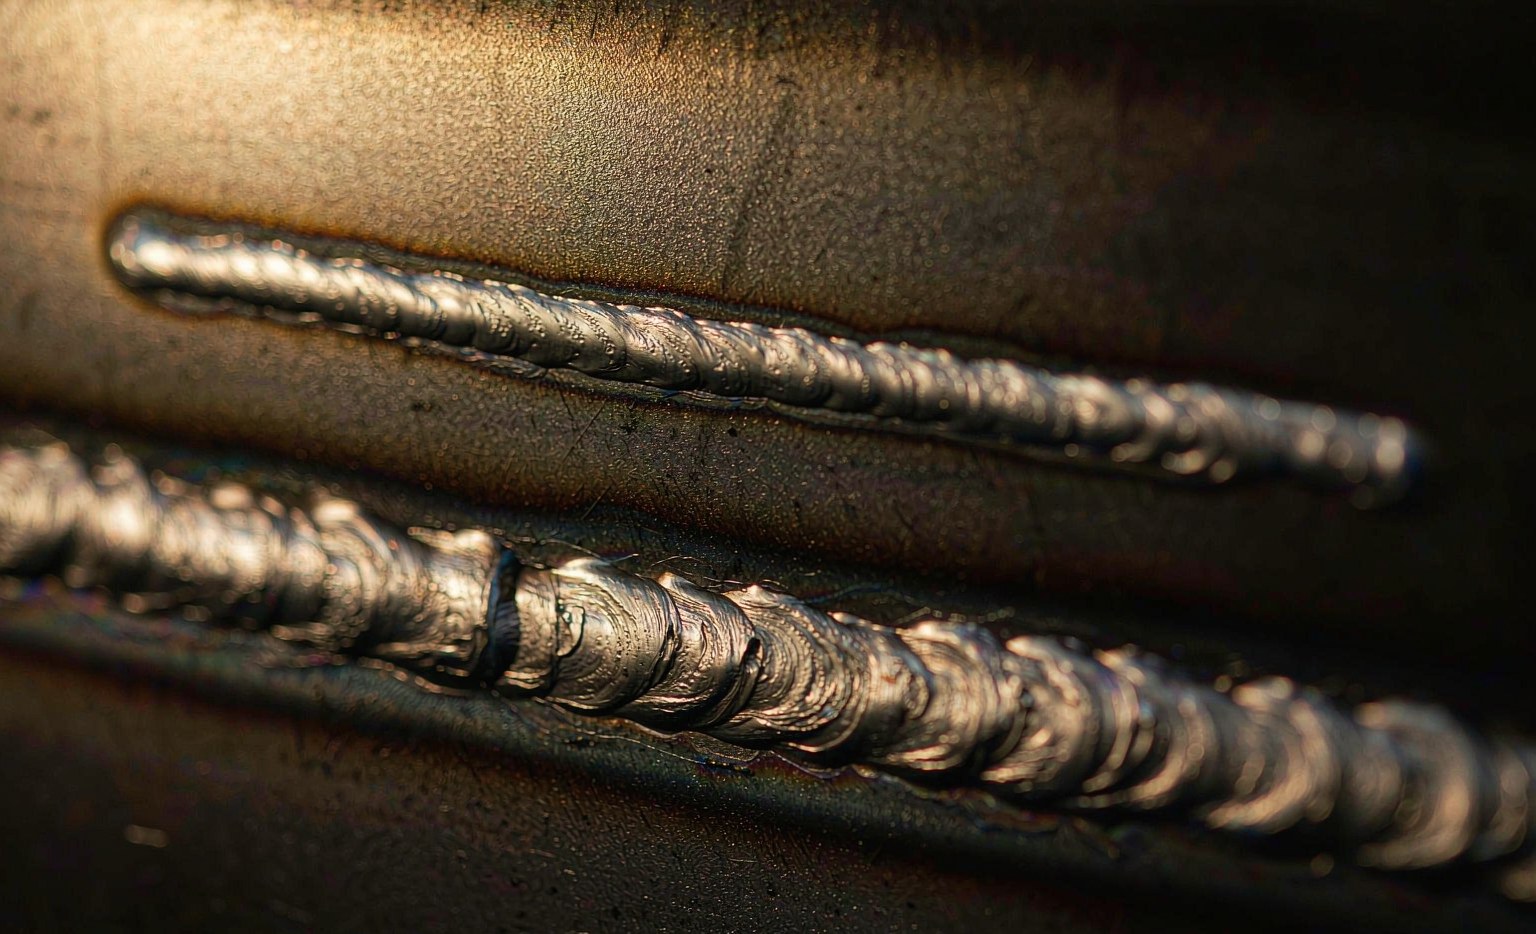
- Лазер — тонкий лист, высокая скорость, низкая деформация, аккумуляторы, датчики, прецизионные сборки.
- Точечная дуговая сварка — толстые сечения, швы типа «угловые», общее машиностроение, где скорость настройки важнее скорости сварки.
- Сварка вольфрамовым электродом в среде инертного газа — тонкие, качественные корневые проходы и экзотические сплавы, где контроль важнее производительности.
Для роботизированной производственной ячейки лазерная сварка, как правило, является верным выбором, когда деформация, брызги и время цикла являются ограничивающими факторами — и именно это характерно для большинства современных операций по соединению листового металла.
ЧАВО
Нужна ли припойная проволока для лазера? Часто не нужна на тонких точных стыках; для толстых или склонных к зазорам сечений проволока используется для прочности.
Можно ли переоборудовать MIG-ячейку в лазерную? Редко — оптика, защитная оболочка и газы настолько различаются, что это фактически новый участок.
Какой метод наиболее толерантен к плохой пригонке? MIG, так как присадка заполняет зазоры; лазер и TIG крайне чувствительны к зазорам.
Безопасна ли лазерная сварка рядом с операторами? Только в защищённом замкнутом контуре; луч представляет опасность для зрения на любом расстоянии.
Какая толщина лучше всего подходит для лазерной сварки? Тонкий и средний лист; очень толстые секции могут потребовать большей мощности или дугового процесса.
Как справедливо сравнить эксплуатационные расходы? Учитывайте проволоку, газ, очистку от разбрызгивания и доработку, а не только цену оборудования.
Совместимость материалов
Лазер хорошо сваривает углеродистую и нержавеющую сталь, алюминий и титан при плотной сборке и точных параметрах; на высокотерпящий медь требует осторожности или более короткой длины волны. MIG охватывает самый широкий диапазон материалов и толщин, включая загрязнённую или покрытую сталь, в то время как TIG превосходит в сварке тонких, высокочистых соединений из нержавейки, титана и экзотических сплавов, где чистота и контроль имеют наибольшее значение.
Пригодность для автоматизации
Все три процесса можно автоматизировать, но лазер легче всего интегрировать в роботизированную систему, поскольку траектория горелки проста и воспроизводима, а тепло可控но; дуговые процессы требуют управления углом горелки и вылетом электроды и более чувствительны к качеству сборки. Лазер также естественно сочетается с оптическими сканерами для дистанционной сварки, что многократно увеличивает производительность при сварке мелких соединений.
Безопасность и пары
Лазерная сварка представляет опасность для зрения и должна выполняться в защищённом замкнутом контуре, в то время как дуговые процессы требуют защиты от УФ-излучения и удаления паров. Дым от дуговой сварки значительен; лазер генерирует мелкое облако дыма, которое необходимо улавливать. Для обоих процессов требуется система удаления, рассчитанная на конкретный метод, и оба требуют подготовки оператора перед запуском ячейки.