
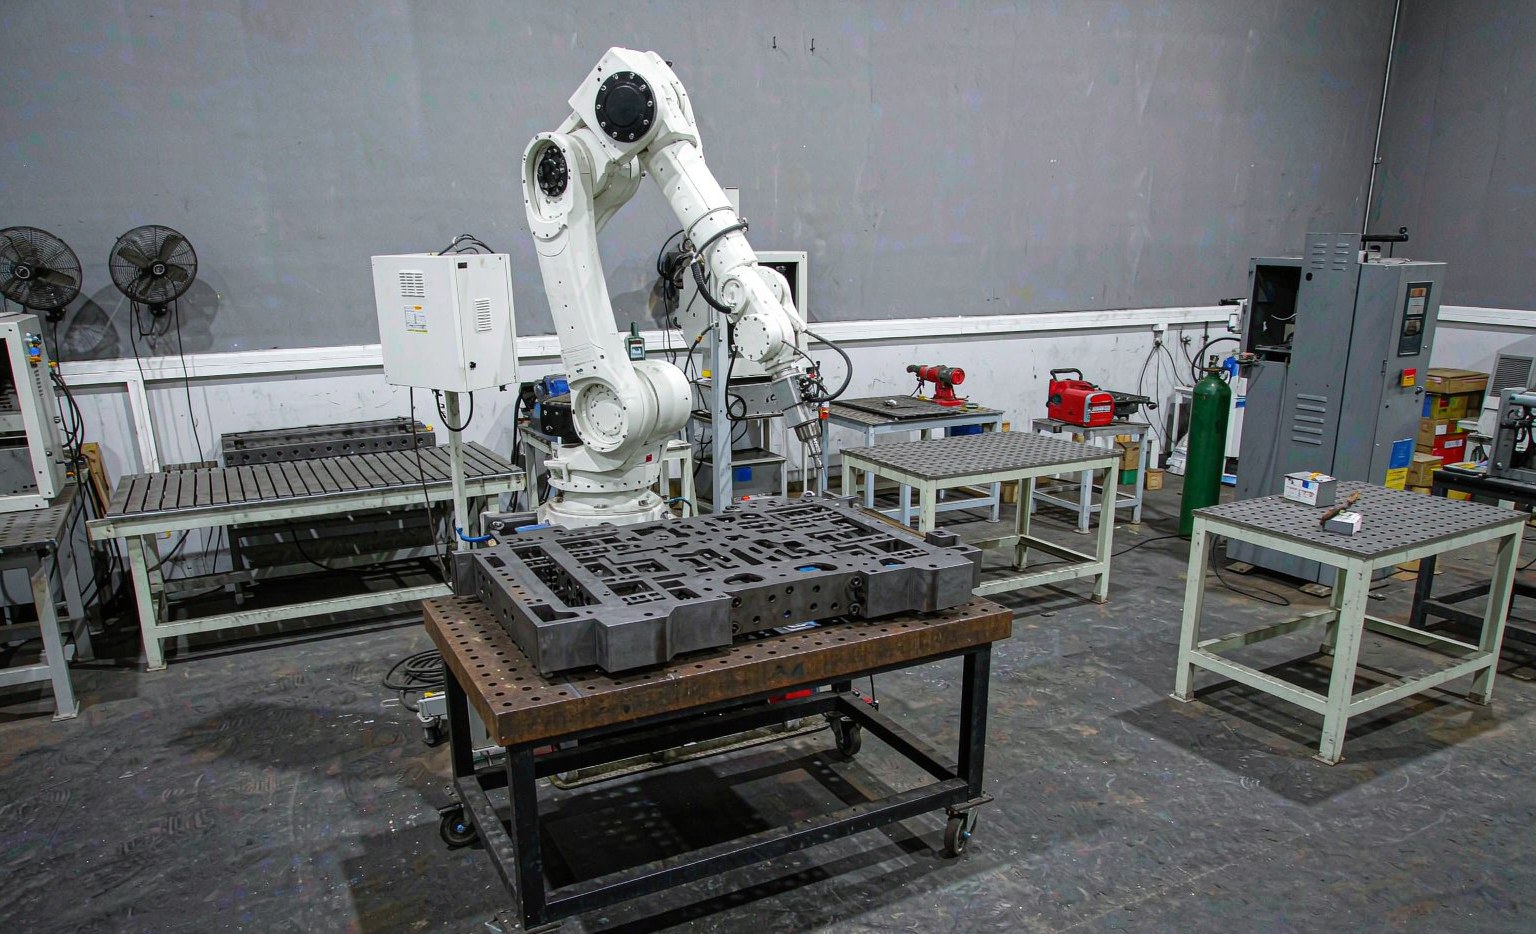
레이저 용접 대 TIG/MIG: 속도, 열 입력 및 변형
레이저 용접은 틈새 공정에서 얇은 시트와 고속 이음에 대한 기본 선택으로 이동했지만, 구매자들은 여전히 익숙한 TIG와 MIG 아크와 비교합니다. 차이는 “더 낫거나 더 나쁘다”가 아니라 열 입력, 속도 및 변형입니다. 이 기사는 생산 셀에 영향을 미치는 수치로 비교하므로, 선택은 브로슈어가 아니라 부품에 근거합니다.
결정적 변수는 이음을 만들기 위해 부품으로 들어가는 열의 양입니다. 레이저는 훨씬 짧은 시간에 훨씬 적은 에너지를 투입하며, 그것이 속도와 낮은 변형을 가능하게 합니다 — 다만 더 긴밀한 조립과 더 높은 자본 비용이라는 대가를 치릅니다.
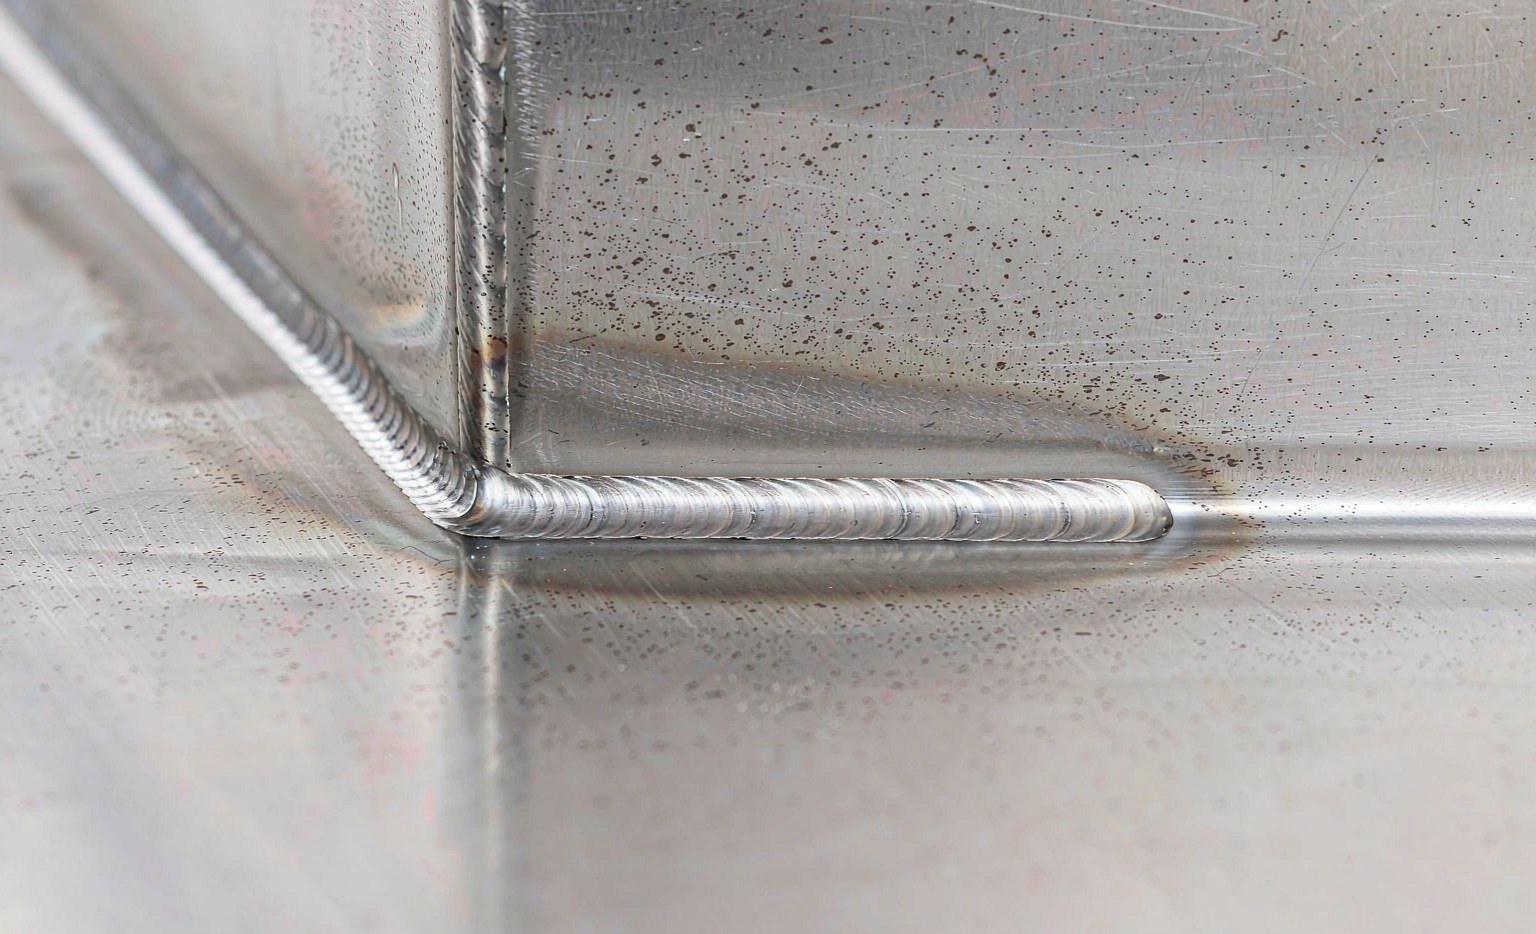
용접 속도
연속형 섬 레이저 용접은 일반적으로 1 – 10 m/min 의 키홀 모드에서, MIG는 대략 0.3 – 1 m/min, TIG는 그보다 더 느립니다. 그 5–20배의 속도 격차는 왜 레이저 셀이 정렬 자체보다 처리량이 제약 요인인 자동차 및 배터리 라인에서 지배하는지를 설명합니다.
열 입력 및 변형
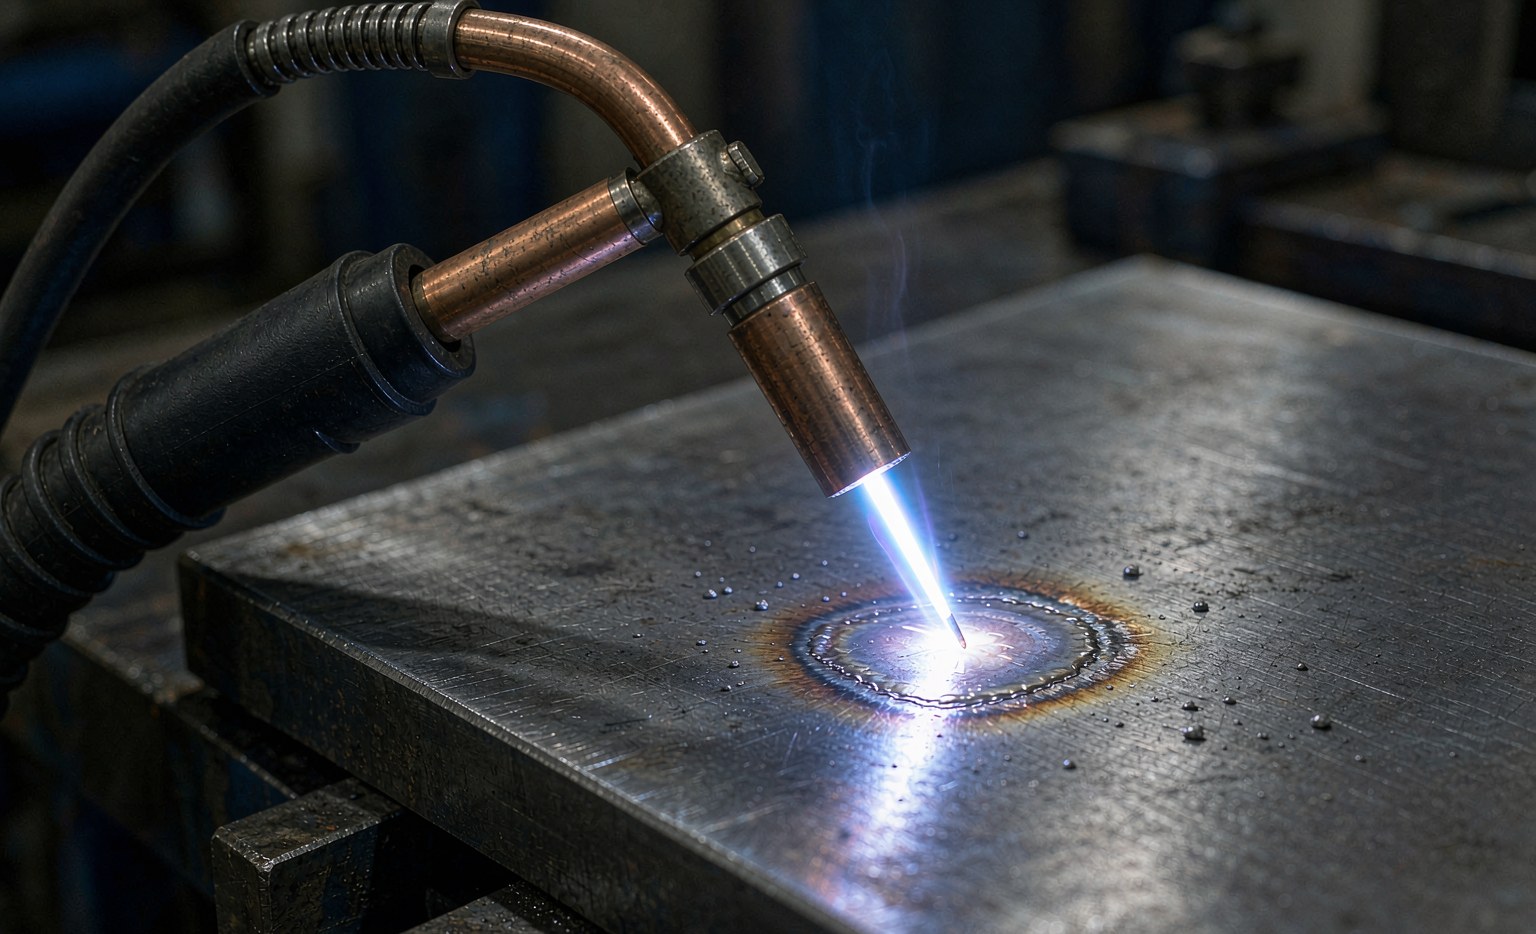
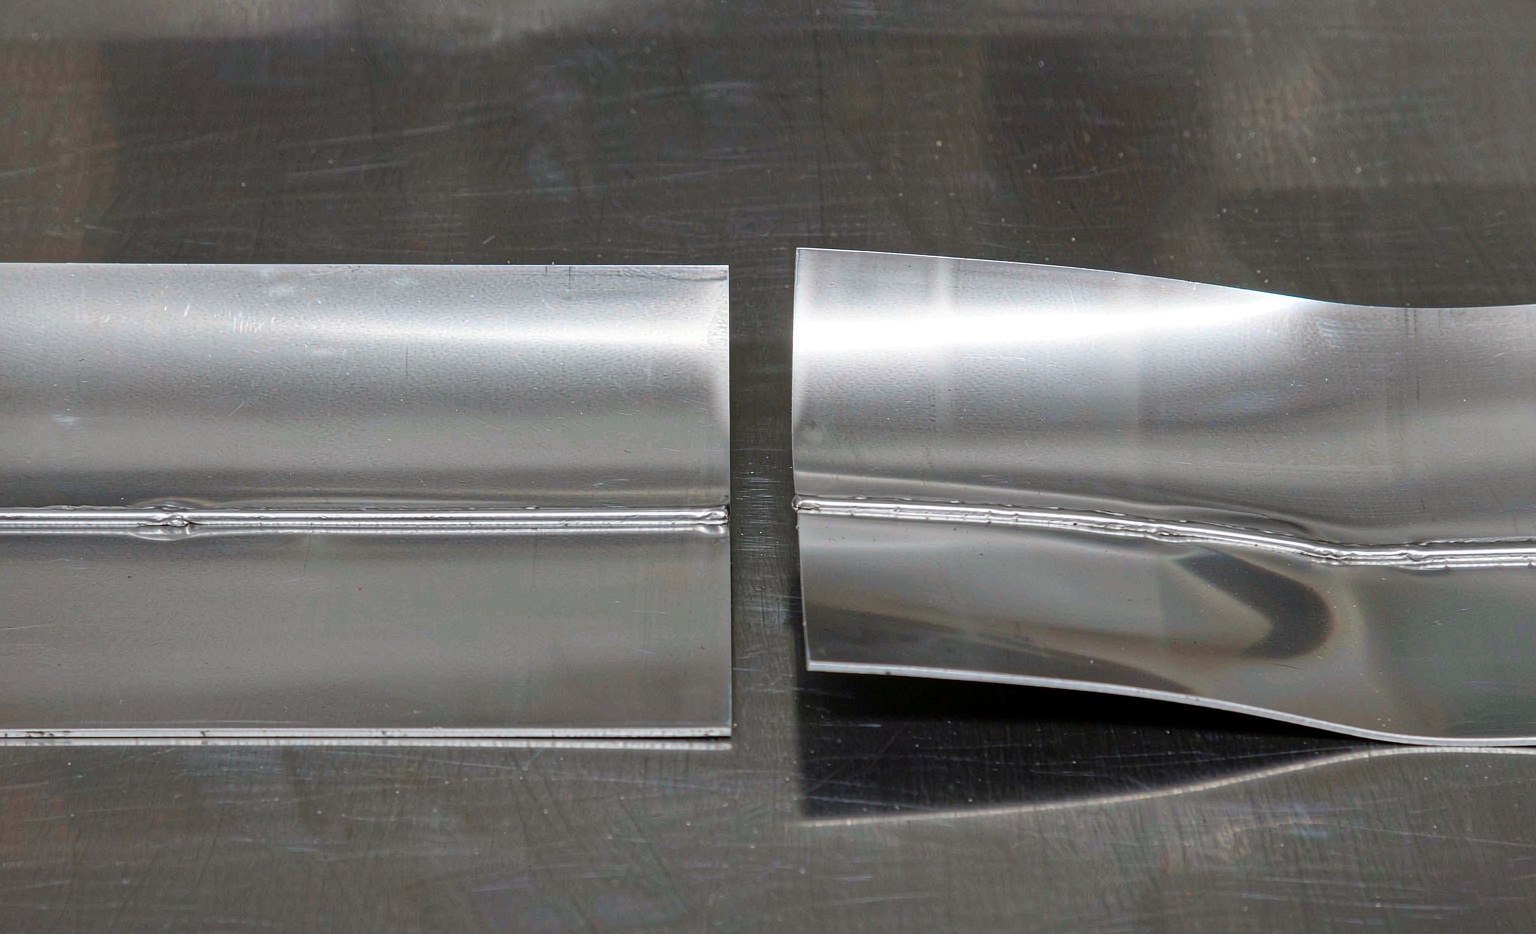
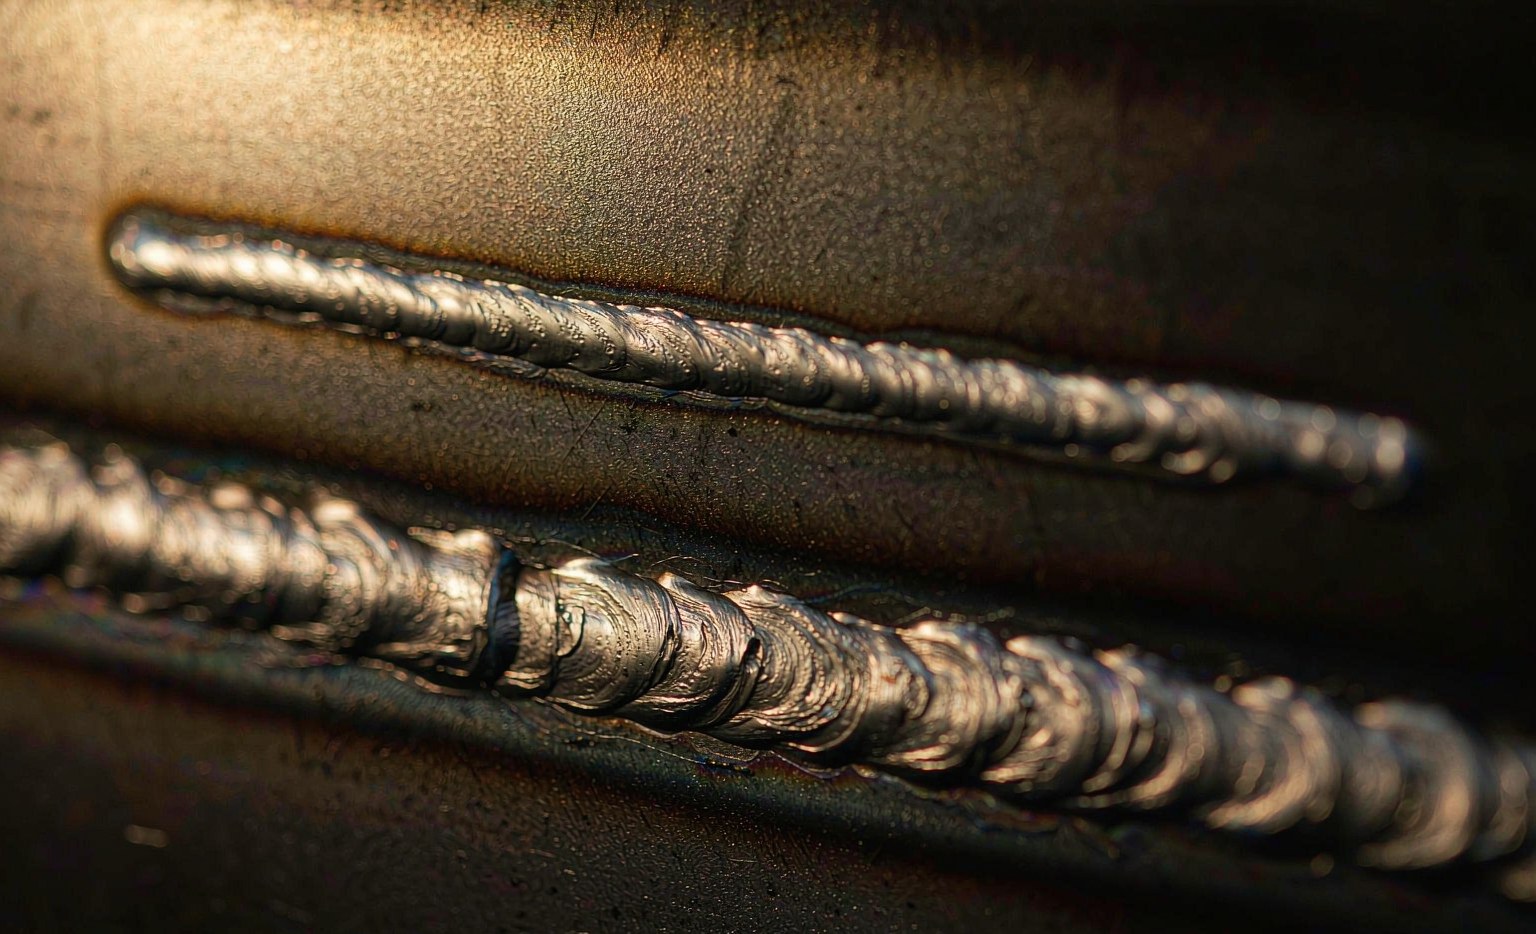
레이저가 극소 부위에 에너지를 공급하므로, 총 열 입력은 아크보다 훨씬 낮습니다. 그 결과 좁은 열영향부(HAZ) 와 현저히 적은 변형이 발생합니다 — 이는 아크 아래에서 변형될 얇은 스테인리스 또는 알루미늄 시트에 필수적입니다.
열이 적다는 것은 잔류 응력이 적고 용접 후 평형 조차 과정을 덜 의미하며, 얇은 외관 부품에서는 한 번의 용접과 재작업 루프의 차이를 만들 수 있습니다.
| 미터법 | 레이저 | MIG | TIG |
|---|---|---|---|
| 용접 속도 | 1 – 10 m/min | 약 0.3 – 1 m/min | 더 느림 |
| 열 투입량 | 매우 낮음 | 고매한 | 중–높음 |
| 변형 | 음매하고 울 | 고매한 | 중간 |
| 스패터 | 음매하고 울 | 고매한 | 낮–중간 |
| 침투 제어 | 키홀, 깊고 좁음 | 넓음 | 얇고 정밀함 |
| 용접봉 | 선택적 (자기 용접 가능) | 필수 | 자주 사용 |
접합부设计及소모품
레이저 용접은 긴밀한 조립을 선호합니다 — 틈은 침투를 빼앗기 때문이며 — 얇고 깨끗한 접합부에서 자기 용접(용접봉 없음)으로 가동할 수 있어 봉 비용과 공급 하드웨어를 제거합니다. MIG는 강도와 틈 허용을 위해 용접봉을 공급합니다; TIG는 얇은 구간에서 가장 제어된 루트(초층)를 제공합니다.
소모품도 다릅니다: MIG는 봉과 차폐 가스가 필요하고, 레이저는 광학 보호 및 일반적으로 보조 또는 커버 가스가 필요합니다. 이러한 차이는 개별 부품 비용과 유지보수 루틴 모두에 나타납니다.
자본 및 운영 비용
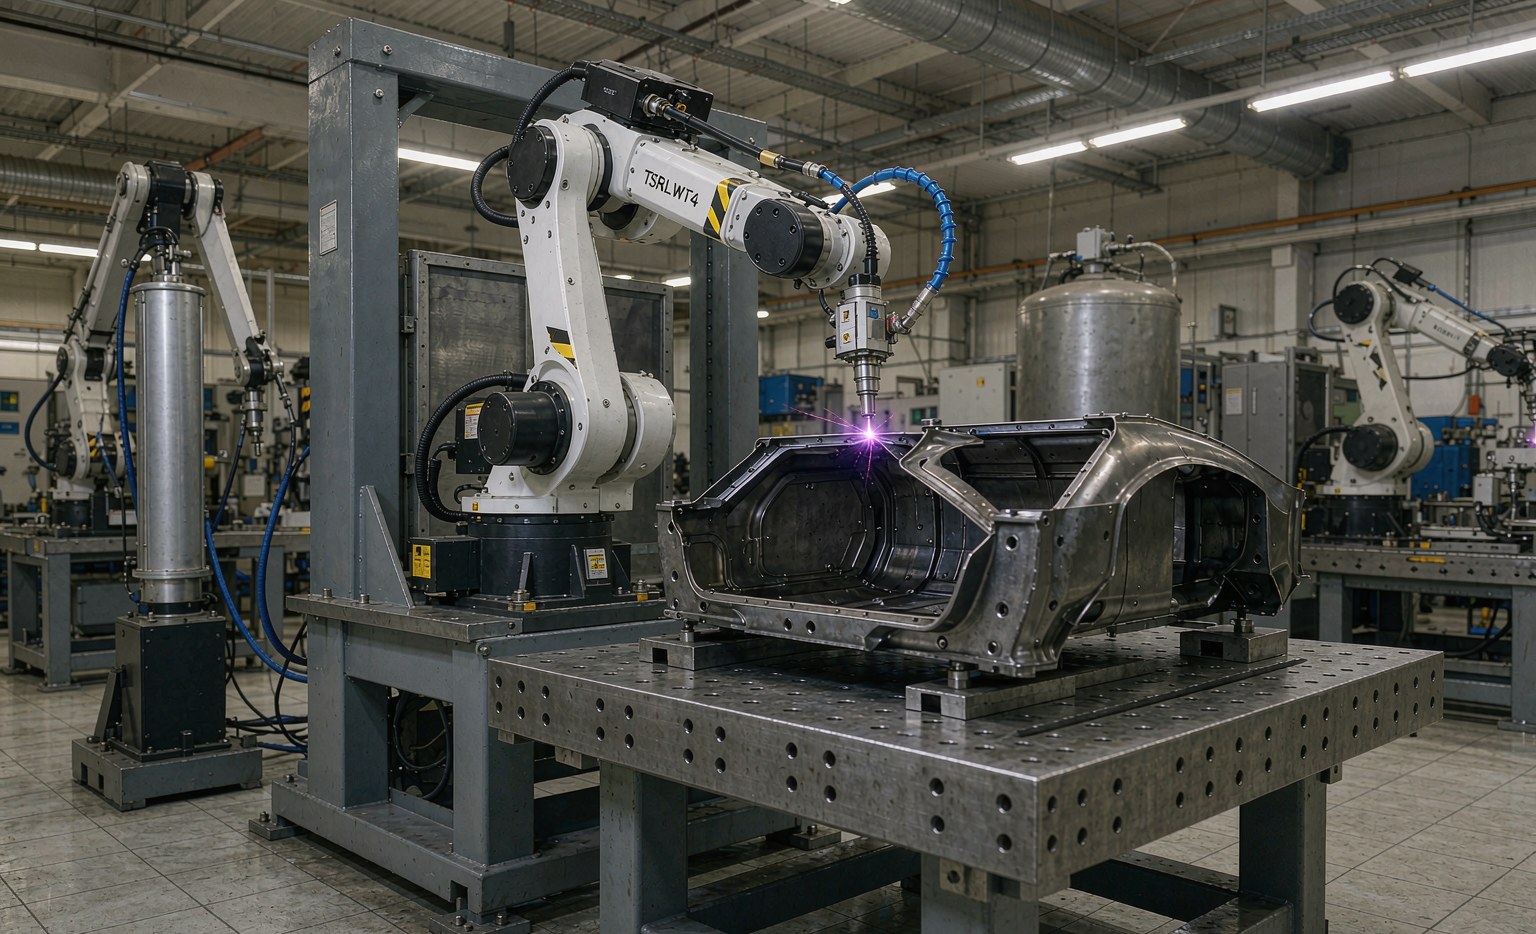
레이저 셀(섬 소스 + 로봇 + 광학 + 연기 제거)은 MIG 용접기보다 초기 비용이 더 높지만, 처리량과 용접봉 소모의 부재가 대량 작업에서 격차를 좁힙니다. 레이저는 스패터가 최소이므로 후속 세척이 적어 부품마다 인력을 절약합니다.
언제 무엇을 선택할지
- 레이저 — 얇은 시트, 고속, 낮은 변형, 배터리, 센서, 정밀 조립품.
- MIG — 두꺼운 구간, 필렛 용접, 용접 속도보다 셋업 속도가 중요한 일반 제조.
- TIG — 얇고, 고품질 루트 패스와 비율보다 제어가 중요한 특수 합금.
로봇 생산 셀에 대해, 레이저 용접은 변형, 스패터 및 사이클 타임이 제한 요인일 때 보통 올바른 선택입니다 — 대부분의 최신 시트 금속 이음에서 그것이 사실입니다.
자주 묻는 질문
레이저에 용접봉이 필요한가? 얇고 긴밀한 접합부는 대개 필요하지 않습니다; 두꺼운 또는 틈이 발생하기 쉬운 구간은 강도를 위해 봉을 사용합니다.
MIG 셀에 레이저를 개조할 수 있는가? 드문 경우 — 광학계, 안전 차단막 및 가스 조건이 크게 달라 사실상 새로운 생산 셀이 됩니다.
조립 불량에 가장 관용적인 방식은 무엇입니까? MIG입니다. 메탈 부식재가 이완을 채워주기 때문입니다. 레이저와 TIG는 이완에 민감합니다.
조작자 근처에서 레이저 용접은 안전합니까? 인테록이 적용된 차단막 내부에서만 안전합니다. 빔은 어떤 거리에서도 눈에 위험합니다.
레이저에 가장 적합한 두께는 얼마입니까? 얇은 중 두께의 판입니다. 매우 두꺼운 섹션은 더 높은 출력 또는 아크 공정이가 필요할 수 있습니다.
How do I compare running costs fairly? Include wire, gas, spatter cleanup and rework, not just the machine price.
Material suitability
Laser welds carbon and stainless steel, aluminum and titanium well when fit-up is tight and parameters are tuned; highly reflective copper needs care or a shorter wavelength. MIG covers the broadest material range and thickness, including dirty or coated steel, while TIG excels on thin, high-purity joints in stainless, titanium and exotic alloys where cleanliness and control matter most.
Automation suitability
All three can be automated, but laser is the easiest to robot because the torch path is simple and repeatable and the heat is controllable; arc processes need torch-angle and stick-out management and are more sensitive to fit-up. Laser also pairs naturally with scanner optics for remote welding, which multiplies throughput on small joints.
Safety and fume
Laser welding is an eye hazard and must run in an interlocked enclosure, while arc processes need shielding against UV and fume extraction. Arc fume is significant; laser generates a fine plume that needs capture. Both need extraction sized to the process, and both require operator training before the cell is released.