
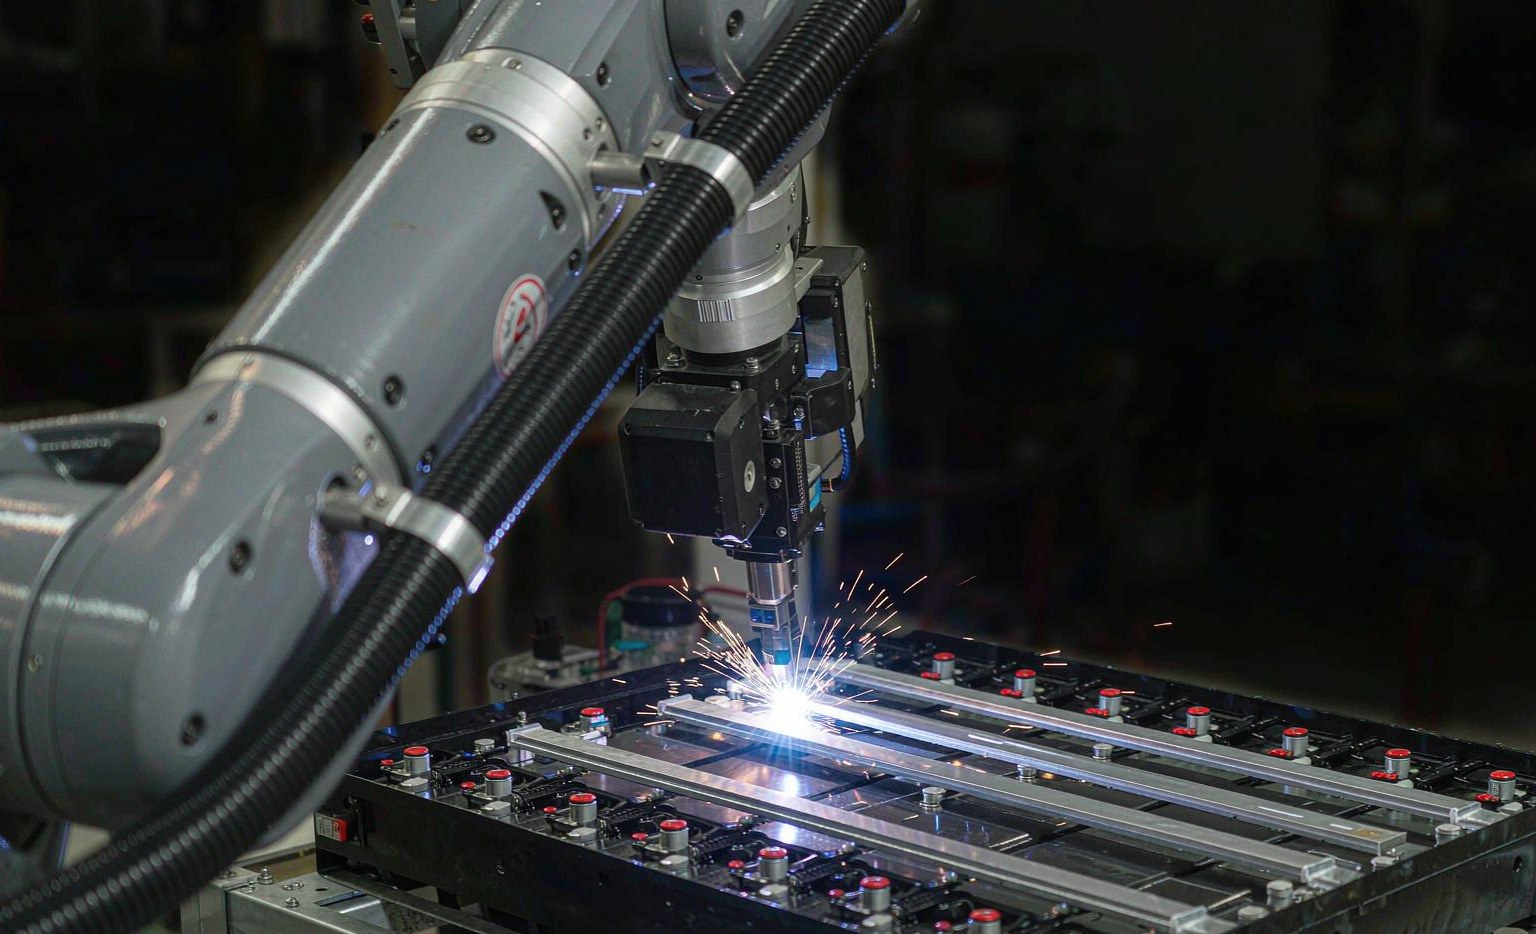
EVバッテリー製造におけるレーザー溶接ロボット
電気自動車のバッテリーパックは、数百個のセルがバスバーやタブで接続されて構成され、主流の接合方法は レーザー溶接. である。これは好みの選択ではなく、感度が高くエネルギー密度の高いセルの近くでは、レーザの低熱とクリーンな溶接が安全上不可欠である。この記事では、レーザが使用される箇所、その優位性、そしてプロセスエンジニアを忙しくさせる材料の課題について扱う。.
バッテリー作業でレーザが勝る理由は、コストではなく安全上の論拠である。セルへの熱投入を少なくし、スパッタを残さないプロセスは、後に故障する可能性のあるセルを損傷させるリスクを低減する。.
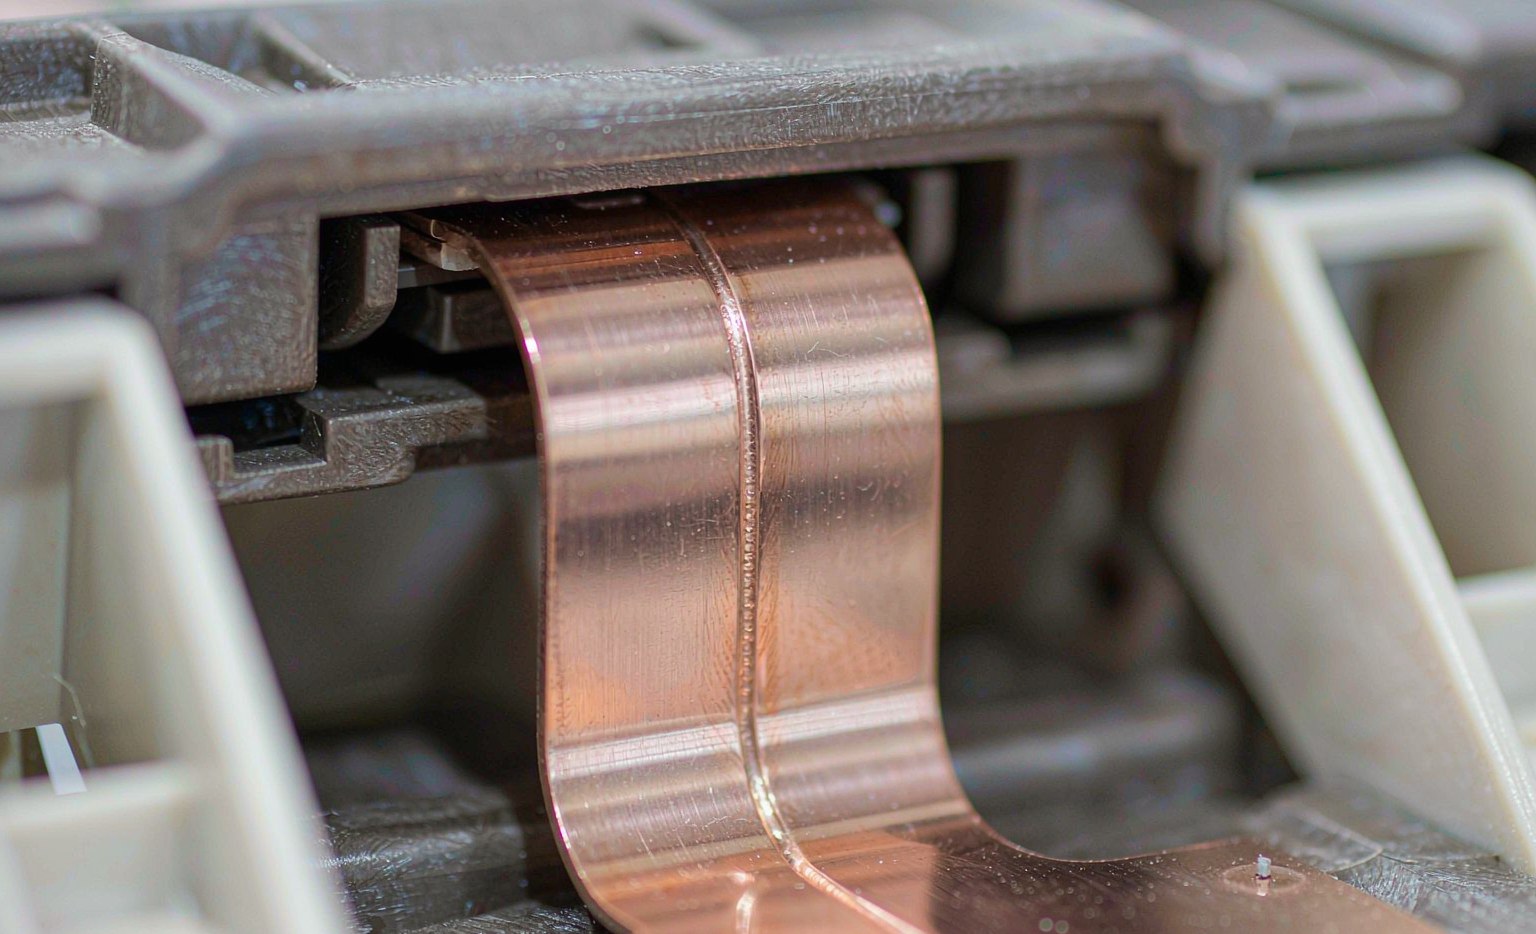
パック内で溶接されるもの
- バスバーとセルターミナル — パック電流を流すアルミまたはニッケルめっき銅の導体で、連続シーム溶接で接合される。.
- セルタブ — シリンダーセル(例:21700 / 4680)のニッケルまたはニッケルめっき鋼鉄タブで、スポット溶接またはステッチ溶接で接合される。.
- モジュールエンクロージャとセンサー — 軽量アルミハウジングとブラケット。.
なぜ抵抗溶接やアーク溶接ではなくレーザなのか
| 要件 | レーザに適している理由 |
|---|---|
| 低熱投入 | 近隣のセルやセパレータへの熱ストレスを最小化する |
| 非接触 | セルへの電極力や汚染がない |
| スパッタ最小化 | セル周辺のスパッタは安全上の危険であり、レーザは溶接をクリーンに保つ |
| 速度と再現性 | リモート(スキャナー)光学系で、クローズドループ監視を伴い数m/minで溶接 |
セルフォーマットと接合部
| セルフォーマット | 典型的なタブ/ターミナル | 接合 |
|---|---|---|
| 18650 / 21700 | ニッケルめっき鋼鉄タブ | スポット/ステッチレーザ |
| 4680 | タブレス/鋼鉄缶 | レーザによるバスバー接合 |
| プリズム型 | Al / Cuターミナル | シームレーザ |
| ポーチ型 | Al / Cu箔タブ | 超音波またはレーザ |
スループットと品質管理
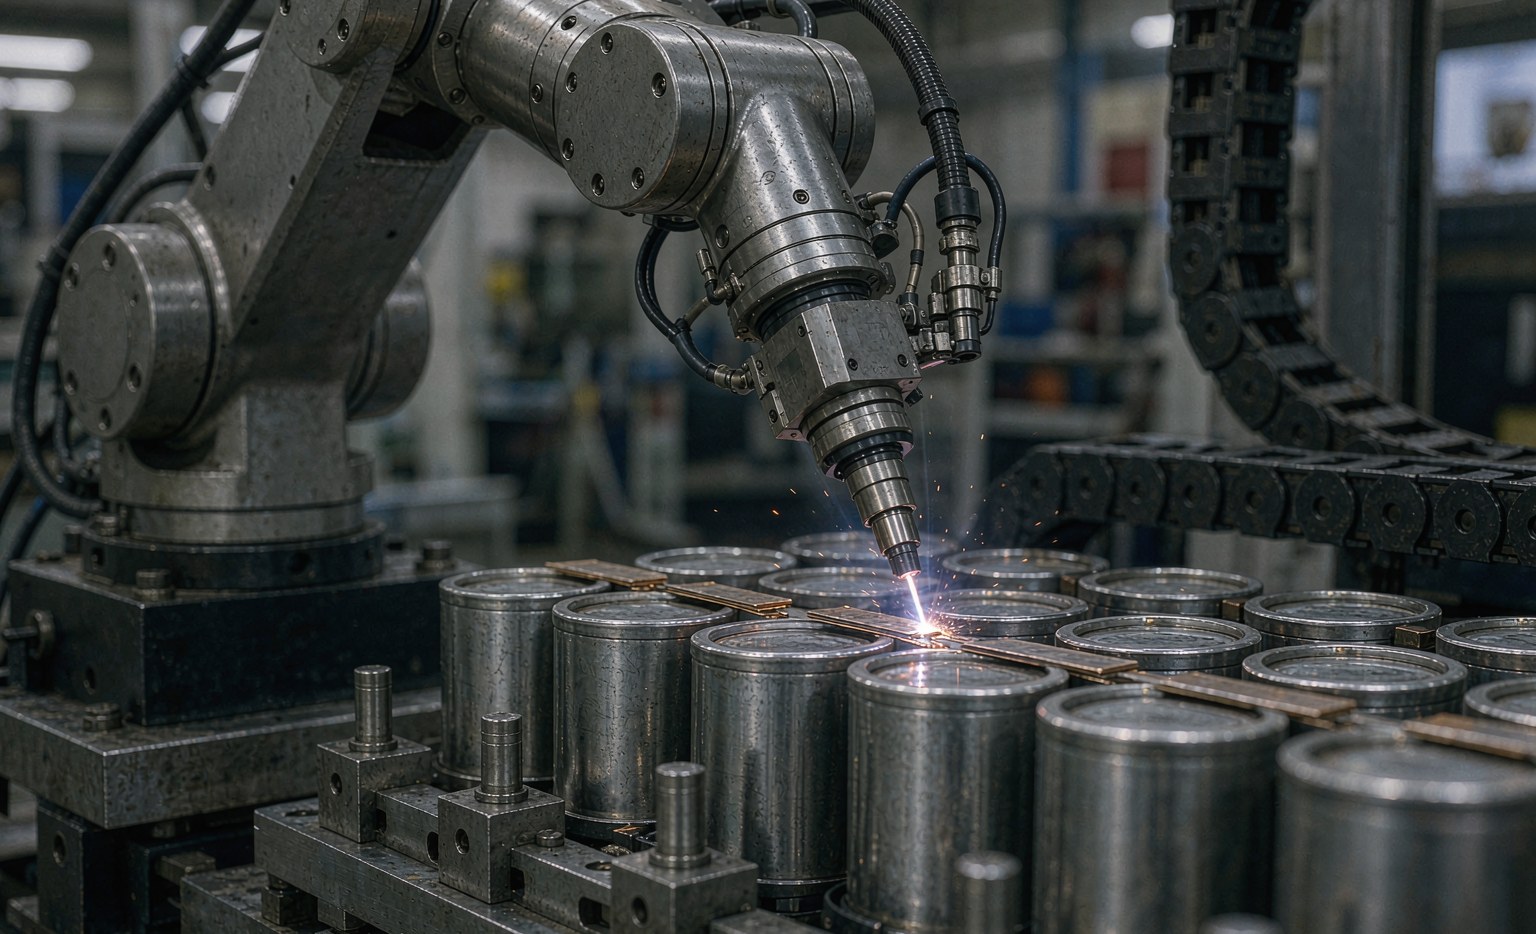
高速ラインは、スキャニング光学系を使用して1接合あたり1秒未満でセルタブを溶接し、数m/minの速度でバスバーをシーム溶接する。欠陥のある溶接がサーマルランアウェイを引き起こし得るため、量産セルではレーザに インプロセスモニタリング (フォトダイオード/プラズマまたはビジョン)を組み合わせて、気孔や不完全溶接を実際にフラグ化する。.
監視ループが量産においてプロセスを安全なものにする要素である:不良な接合部は、モジュールが密封される前に排除され、後から開けられないパック内で発見されることはない。.
材料の課題
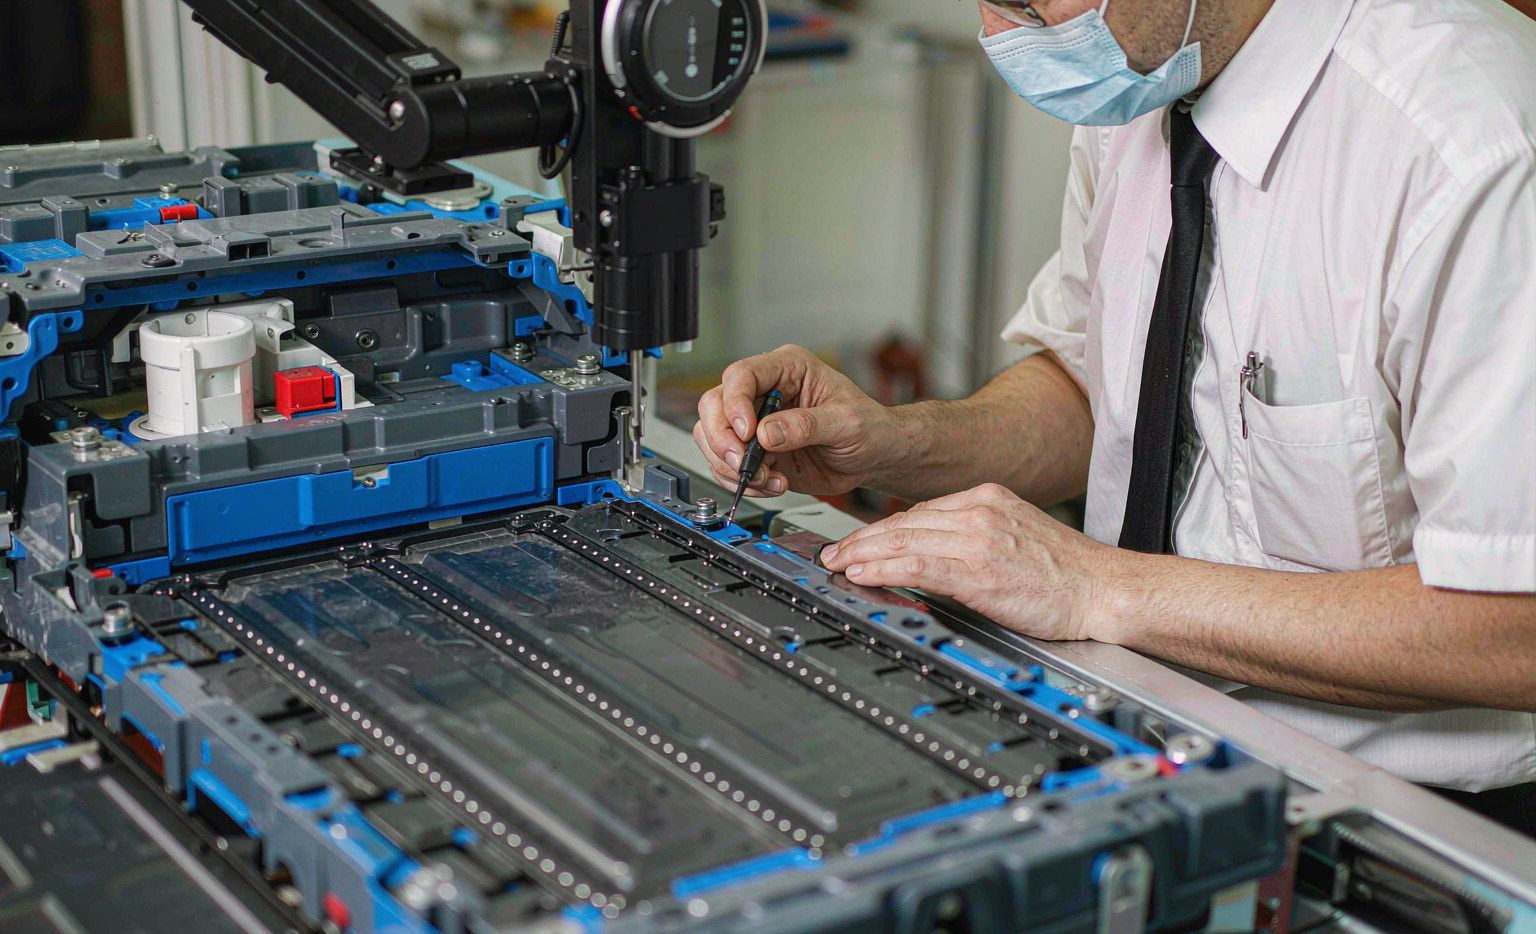
銅とアルミニウムは、標準的な約1µmのファイバー波長で非常に反射率が高く、結合が困難で欠陥が発生しやすくなる。ベンダーは、最適化されたパラメータ、ビームシェーピング、または銅向けに緑/青レーザを使用してこれを対処している。.
アルミニウムの酸化膜層と気孔に対する感受性もまた厳密なプロセス管理を要求し、接合部はパックの寿命にわたる何千回もの熱サイクルに耐える必要がある。.
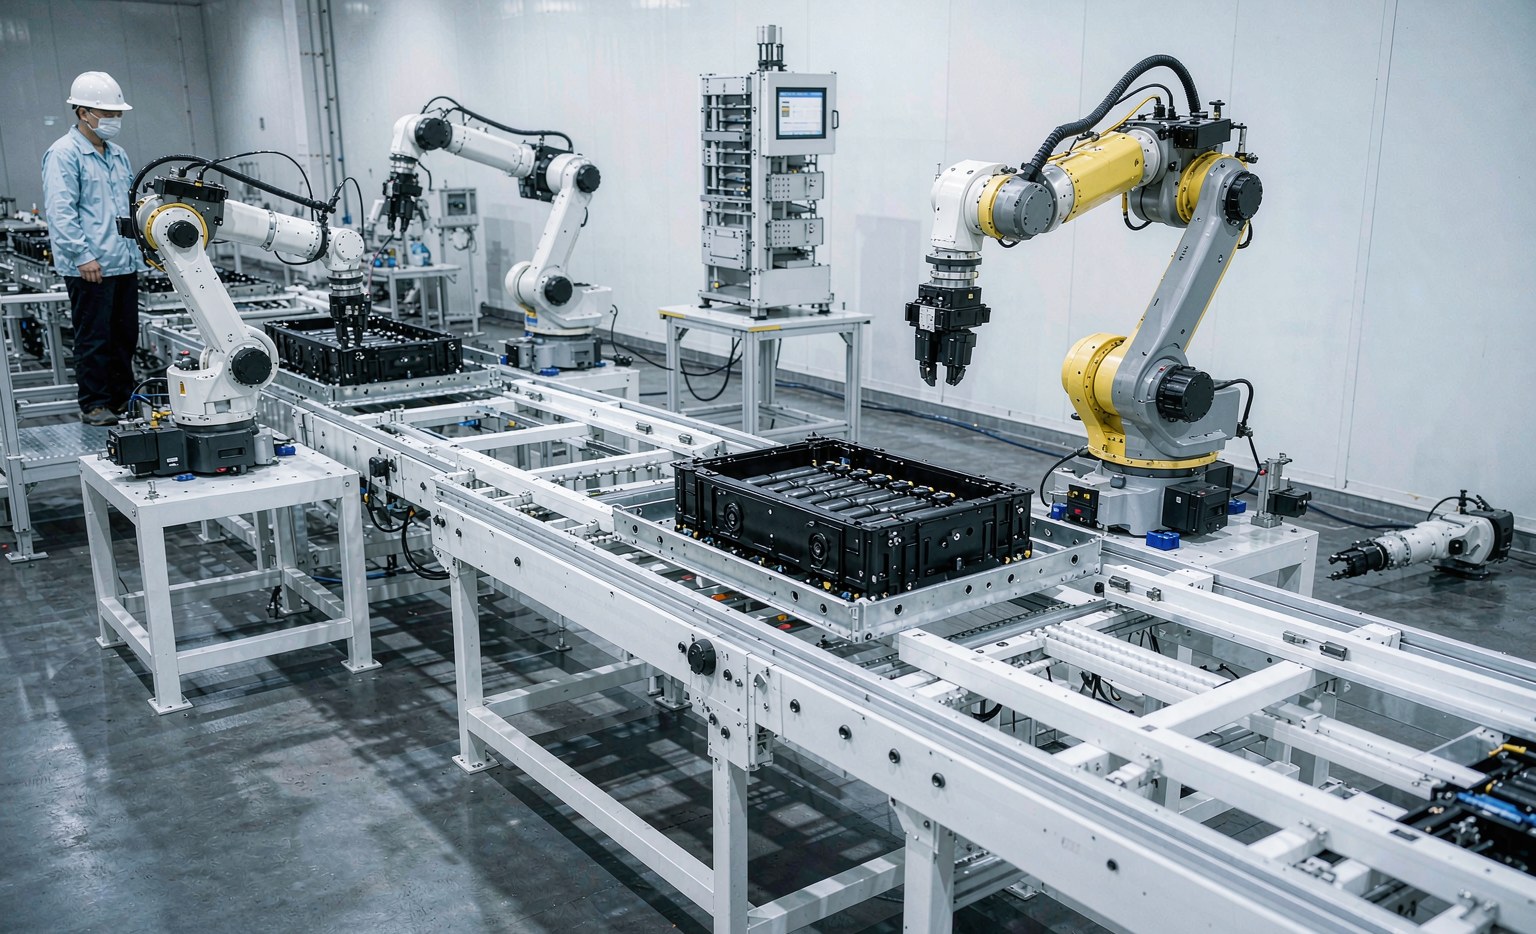
レーザ溶接は、量産のスピードとセルの安全性が要求する低熱およびクリーンな溶接を組み合わせる唯一の方法であるため、現在EVバッテリー接合の基盤となっている。したがって、パック組立の拡大は、従来の接合ではなく、信頼性があり監視されたレーザセルに依存し、監視ループ—ビームだけでなく—が量産での安全性を実現するものである。.
よくある質問
なぜ抵抗スポット溶接ではないのか? 電極力と熱がセルやセパレータにストレスを与え、レーザは非接触かつ低熱である。.
溶接品質はどのように保証されるのか? モジュールを閉じる前に、処理中の光ダイオード/プラズマまたはビジョンモニタリングで不良な接合部を検出する。.
銅はレーザー溶接が容易ですか? 1µmでは不可——銅はこれを反射するため、緑/青色のレーザーまたは調整済みのパラメータが使用される。.
アルミニウムの酸化物層はどうですか? 結合率を変化させ、気孔の原因となるため、パラメータとクリーニングは厳しく管理されています。.
ライザー1台でライン全体に対応できますか? 通常、複数のセルが並列で動作し、それぞれが異なる接合部にシーム溶接またはスポット溶接を行います。.
これは4680セルではどのようにスケールする? テーブレス設計では、接合部が缶とバスバーのインターフェースに移され、溶接手法としてレーザーが維持されます。.
重要な工程パラメータ
レーザー出力、移動またはスキャン速度、フォーカス位置、シールドガス流量がまとめて貫通力と欠陥率を決定します。出力が不足すると溶接不良(未溶融)のリスクがあり、過剰になるとはね飛び(スパッタ)と空洞(ボイド)を引き起こします。反射率の高い銅では、わずかなシフトで結合率が急激に変化するため、フォーカス位置が特に重要になります。そのため、ラインでは適正化試験片(クーポン)からパラメータを固定し、その基準に対するすべての接合部を監視します。.
バスバーとタブの冶金学
異種金属(銅バスバーとアルミニウム端子、またはニッケルタブとスチール缶)の接合では、熱が多すぎると脆い金属間化合物が生成されます。レーザーの低熱入量は、その成長を制限するため、これがバッテリー作業に適しているもう一つの理由です。銅とアルミニウムの接合が避けられない場合、ビーム整形または遷移材料により、接合部の延性を保ちます。.
サイクルライフとトレーサビリティ
バッテリーの接合部は、緩みや割れなしに数千回の充電サイクルに耐えなければならず、そのためトレーサビリティのために接合部ごとにプロセス監視データを保存することがよくあります。パックが故障した場合、溶接記録により技術者が原因の接合部を特定できるため、バッチ全体のリコールは必要ありません。これは利便性ではなく、品質システムの要件です。.