
Soldadura láser vs TIG/MIG: Velocidad, entrada de calor y distorsión
La soldadura láser ha pasado de ser un proceso de nicho a convertirse en la opción predeterminada para la unión de láminas delgadas y alta velocidad, aunque los compradores aún la comparan con los arcos TIG y MIG más familiares. La diferencia no es “mejor o peor”, sino que entrada de calor, velocidad y distorsión. Este artículo los compara según las cifras que afectan a una celda de producción, de modo que la elección se base en la pieza, no en el folleto.
La variable decisiva es cuánta cantidad de calor entra en la pieza para realizar la unión. El láser introduce mucha menos energía en mucho menos tiempo, y eso es lo que compra la velocidad y la baja distorsión, al precio de un embonamiento más ajustado y un mayor coste de capital.
Velocidad de soldadura
La soldadura continua con láser de fibra normalmente se realiza a 1 – 10 m/min en modo de keyhole, frente a aproximadamente 0,3 – 1 m/min para el MIG y aún más lenta para el TIG. Esa brecha de velocidad de 5 a 20 veces es por la que las celdas láser dominan las líneas automotrices y de baterías donde el rendimiento es la restricción, no la propia soldadura.
Entrada de calor y distorsión
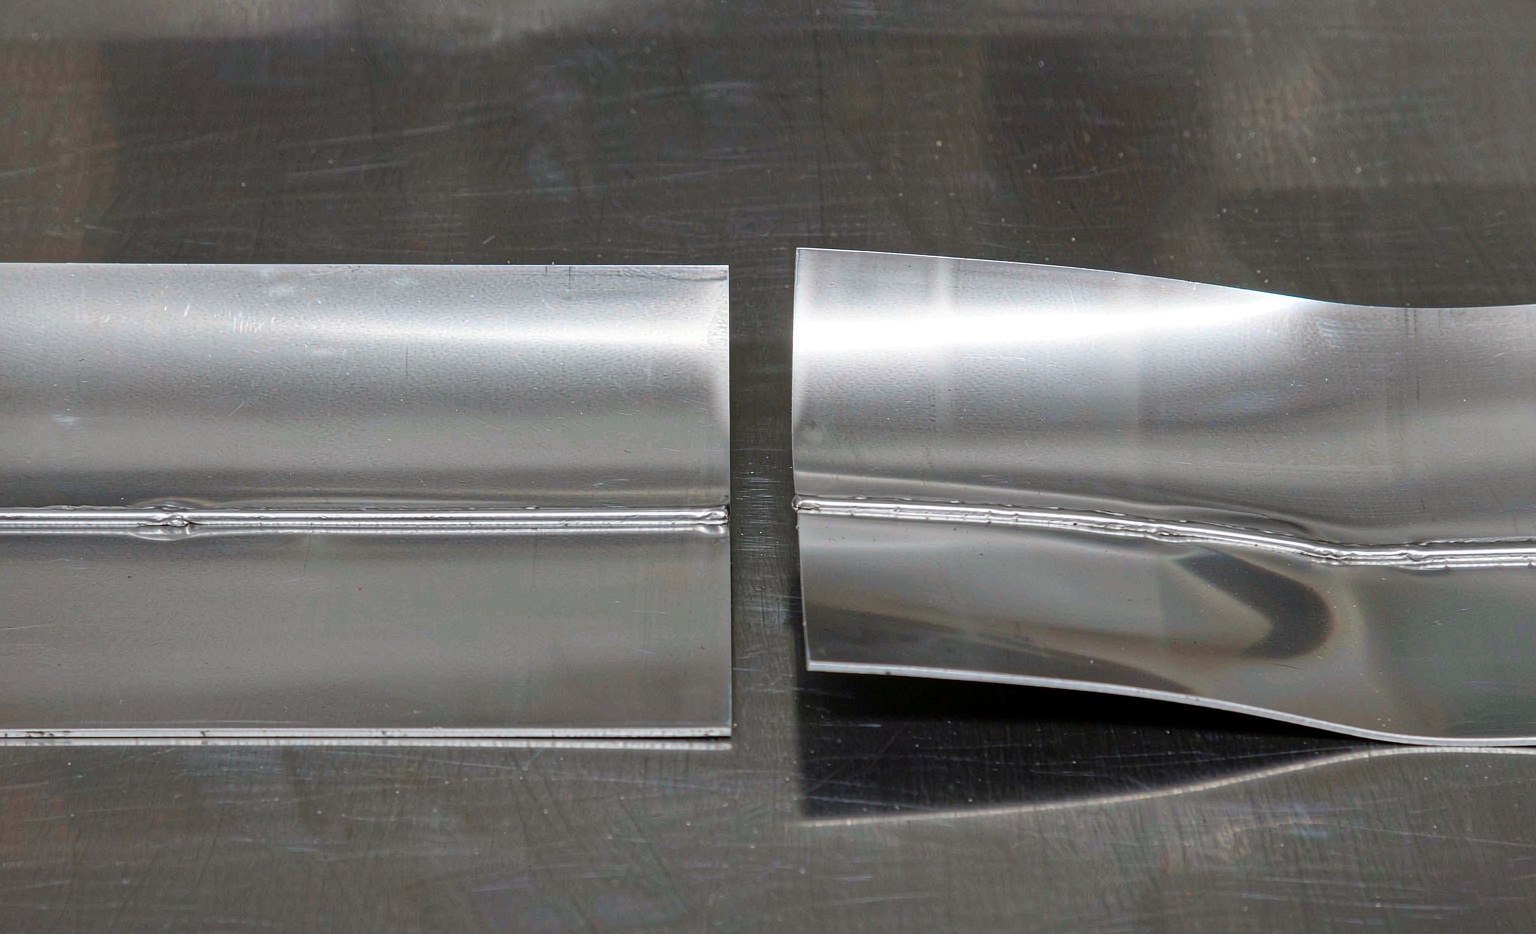
Dado que el láser deposita energía en un punto diminuto, la entrada total de calor es mucho menor que la de un arco. El resultado es una zona afectada por el calor (ZAC) estrecha y una distorsión notablemente menor, lo cual es crítico en láminas delgadas de acero inoxidable o aluminio que se deformarían con un arco.
Menos calor también significa menos tensión residual y menos pasos de rectificado post-soldadura, lo que en piezas estéticas delgadas puede suponer la diferencia entre una soldadura de un solo paso y un ciclo de retrabajo.
| métrico | Láser | MIG | TIG |
|---|---|---|---|
| Velocidad de soldadura | 1 – 10 m/min | ~0,3 – 1 m/min | más lento |
| Entrada de calor | Muy bajo | alto | Medio-alto |
| Distorsión | deficiente | alto | Medio |
| Salpicaduras | deficiente | alto | Bajo-medio |
| Control de penetración | Keyhole, profunda/estrecha | Amplia | Superficial, precisa |
| Alambre de relleno | Opcional (es posible la autogena) | Requerido | Se usa con frecuencia |
Diseño de la unión y consumibles
La soldadura láser favorece un embonamiento ajustado: los huecos roban la penetración, y puede ejecutarse de forma autógena (sin relleno) en uniones delgadas y limpias, lo que elimina el coste del alambre y el hardware de alimentación. El MIG deposita relleno para resistencia y tolerancia de huecos; el TIG ofrece la raíz más controlada en secciones delgadas.
Los consumibles también difieren: el MIG necesita alambre y gas de protección; el láser necesita protección óptica y suele requerir un gas auxiliar o de cobertura. Esas diferencias se notan tanto en el coste por pieza como en la rutina de mantenimiento.
Coste de capital y operativo
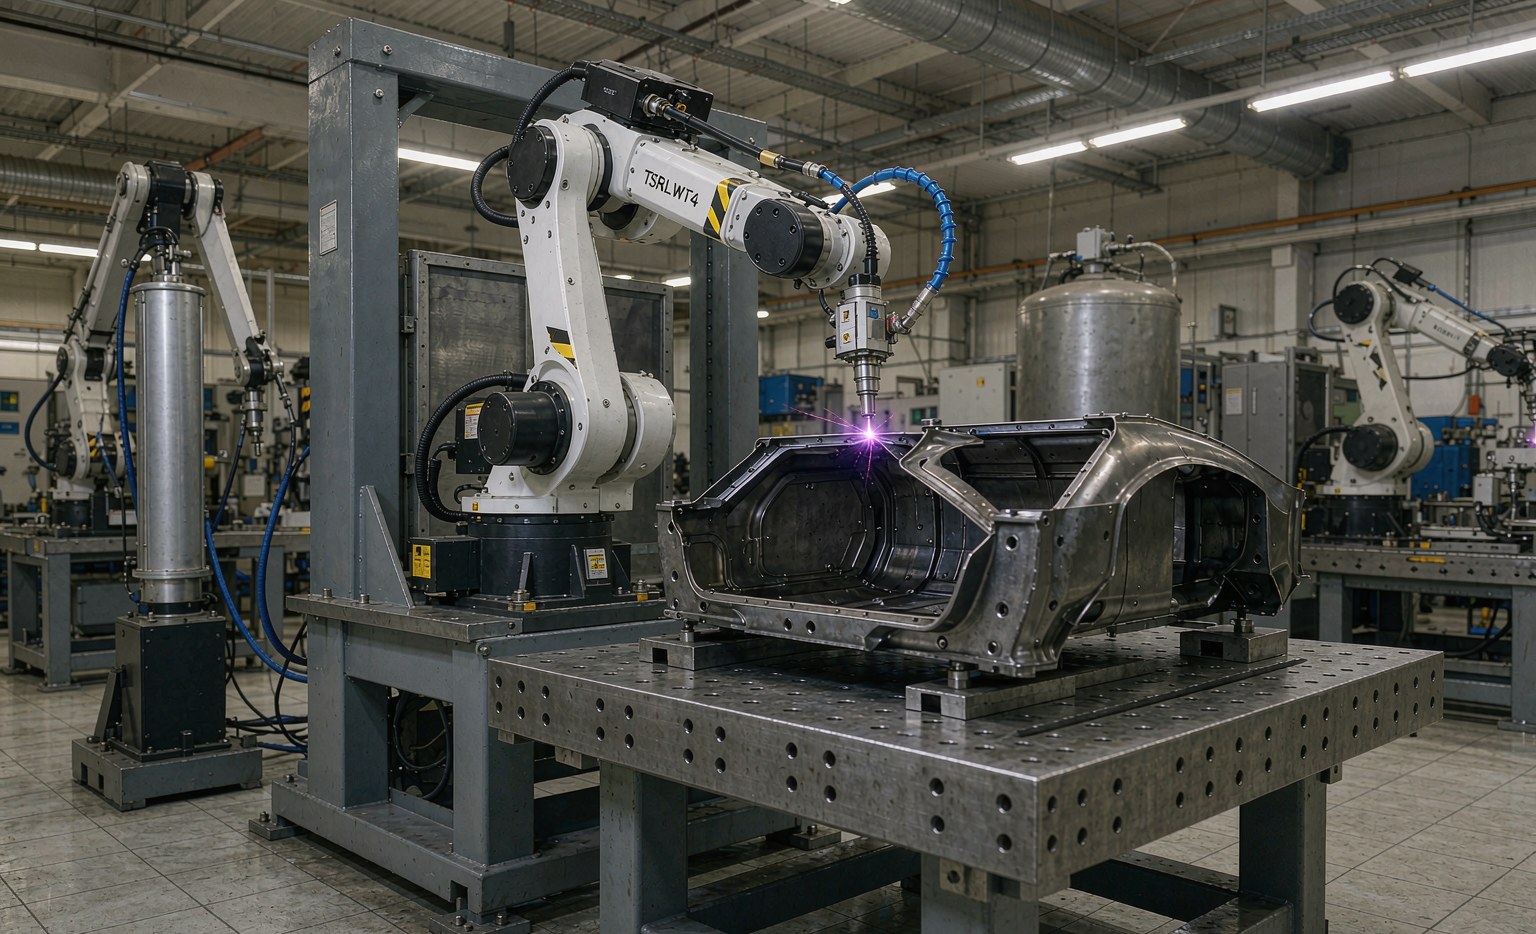
Una celda láser (fuente de fibra + robot + óptica + extracción de humos) cuesta más inicialmente que una soldadora MIG, pero el rendimiento y la falta de consumo de alambre de relleno estrechan la brecha en trabajos de alto volumen. El láser también necesita menos limpieza posterior porque las salpicaduras son mínimas, lo que ahorra mano de obra en cada pieza.
Cuándo elegir cuál
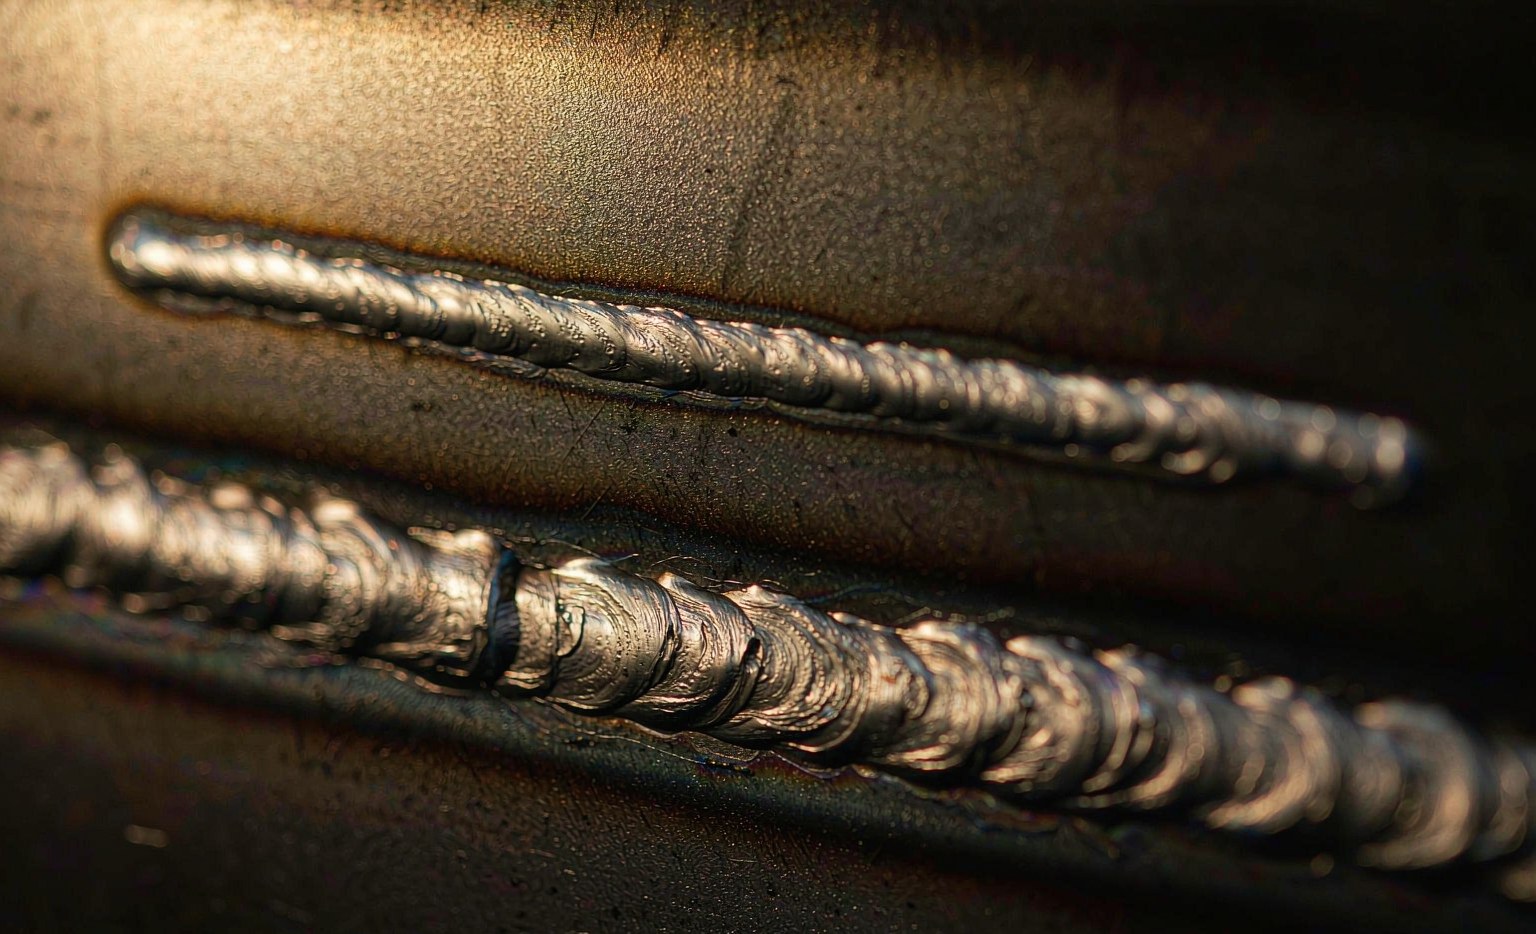
- Láser — lámina delgada, alta velocidad, baja distorsión, baterías, sensores, ensamblajes de precisión.
- MIG — secciones gruesas, soldaduras en filete, fabricación general donde la velocidad de preparación supera a la velocidad de soldadura.
- TIG — secciones delgadas, passes de raíz de alta calidad y aleaciones exóticas donde el control importa más que la velocidad.
Para una celda de producción robótica, la soldadura láser suele ser la decisión correcta cuando la distorsión, las salpicaduras y el tiempo de ciclo son los factores limitantes, que es lo que ocurre en la mayoría de las uniones de chapa modernas.
PFG
¿Necesita el láser alambre de relleno? A menudo no en uniones delgadas y ajustadas; las secciones gruesas o propensas a huecos usan alambre para resistencia.
¿Puedo instalar un láser en una celda MIG? Rara vez — la óptica, el cerco de seguridad y el gas difieren lo suficiente como para que sea prácticamente una celda nueva.
¿Cuál es la más permisiva con un ajuste deficiente? MIG, porque el metal de aporte rellena huecos; el láser y el TIG castigan los huecos.
¿Es seguro soldar con láser cerca de los operarios? Solo en un recinto con enclavamiento; el haz es un peligro para los ojos a cualquier distancia.
¿Qué espesor se adapta mejor al láser? Hoja delgada a media; secciones muy gruesas pueden requerir mayor potencia o un proceso de arco.
¿Cómo comparo de forma justa los costos de funcionamiento? Incluya alambre, gas, limpieza de salpicaduras y reprocesado, no solo el precio de la máquina.
Adecuación del material
El láser suelda bien el acero al carbono y el acero inoxidable, el aluminio y el titanio cuando el ensamblaje es apretado y los parámetros están ajustados; el cobre altamente reflectante requiere precaución o una longitud de onda más corta. El MIG cubre el rango más amplio de materiales y espesores, incluyendo acero sucio o recubierto, mientras que el TIG destaca en juntas delgadas y de alta pureza en acero inoxidable, titanio y aleaciones exóticas donde la limpieza y el control son más importantes.
Adecuación para automatización
Los tres pueden automatizarse, pero el láser es el más fácil de robotizar porque la trayectoria de la antorcha es simple y repetible y el calor es controlable; los procesos de arco requieren gestión del ángulo de la antorcha y de la distancia de salida y son más sensibles al ensamblaje. El láser también se combina de forma natural con ópticas de escaneo para soldado remoto, lo que multiplica el rendimiento en juntas pequeñas.
Seguridad y humos
La soldadura por láser es un peligro para los ojos y debe operar en una cabina interbloqueada, mientras que los procesos de arco requieren protección contra rayos UV y extracción de humos. El humo del arco es significativo; el láser genera una columna de humo fina que necesita ser captada. Ambos requieren sistemas de extracción dimensionados para el proceso y ambos exigen formación del operador antes de liberar la célula.