
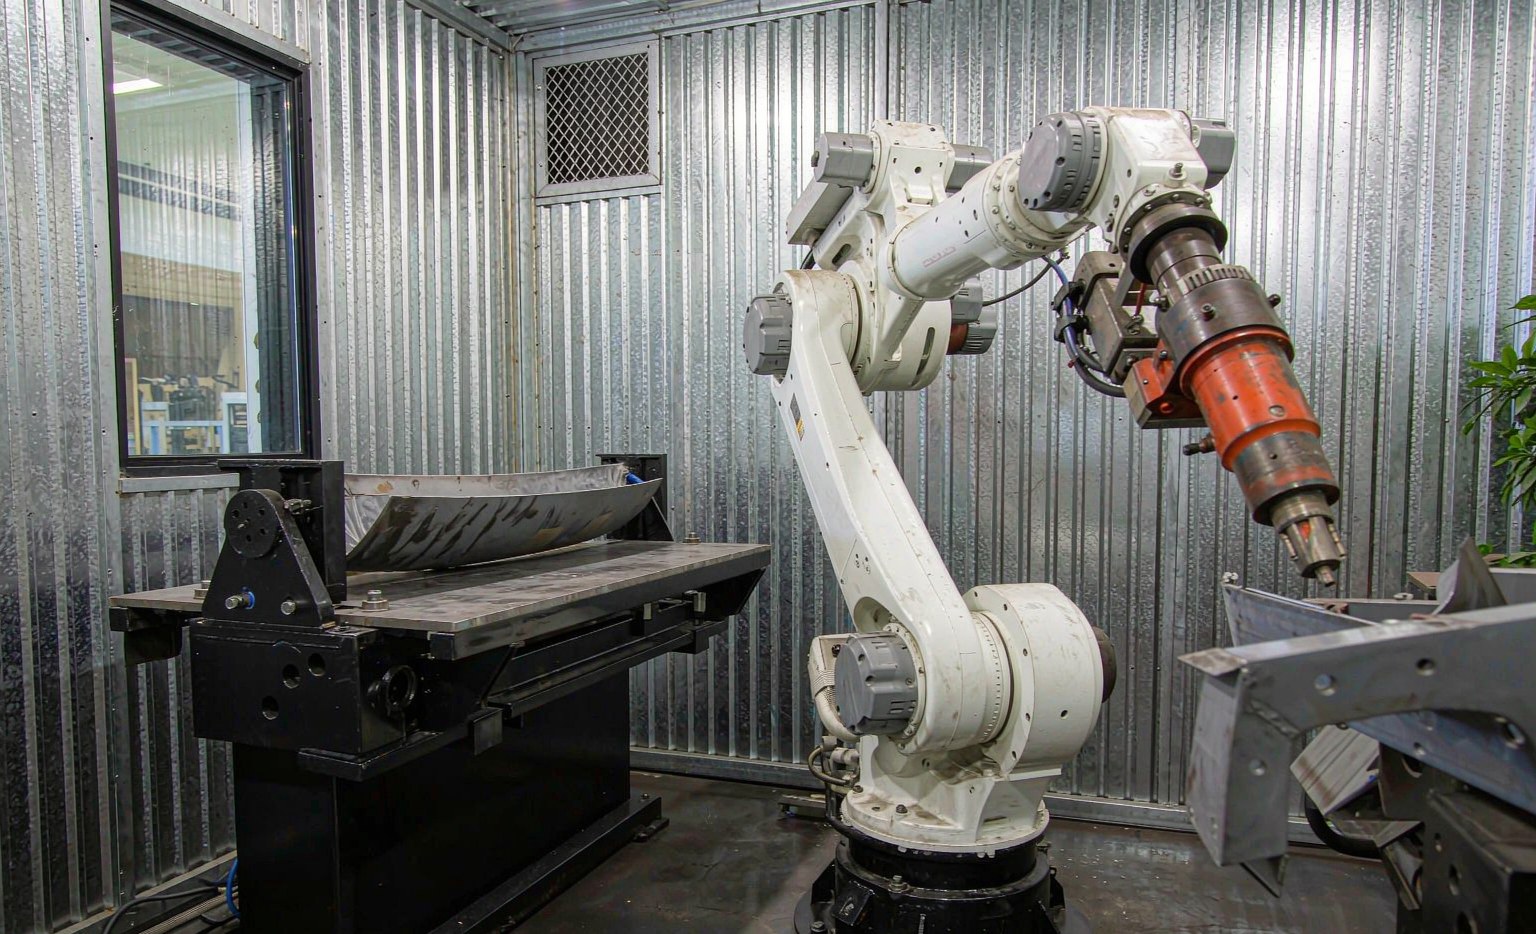
Робо́чная ячейка роботизированной сварки: компоненты и принципы проектирования
Сварочная ячейка с роботом — это больше, чем просто робот с горелкой. Это интегрированная система, в которой робот, поворотное устройство, приспособление и система безопасности должны быть спроектированы совместно, иначе пострадают производительность и качество. Покупатели, планирующие только робот, недоучитывают остальные элементы, а затем удивляются, почему ячейка работает с узкими местами. Эта статья разбирает компоненты, определяющие выход ячейки.
Ментальная модель проста: ячейка производит одну деталь каждый раз, когда наименьшим завершает шаг в своем цикле. Улучшение только робота, когда поворотное устройство или приспособление являются медленными этапами, может улучшить характеристики, но ничего не изменит на полу производства.
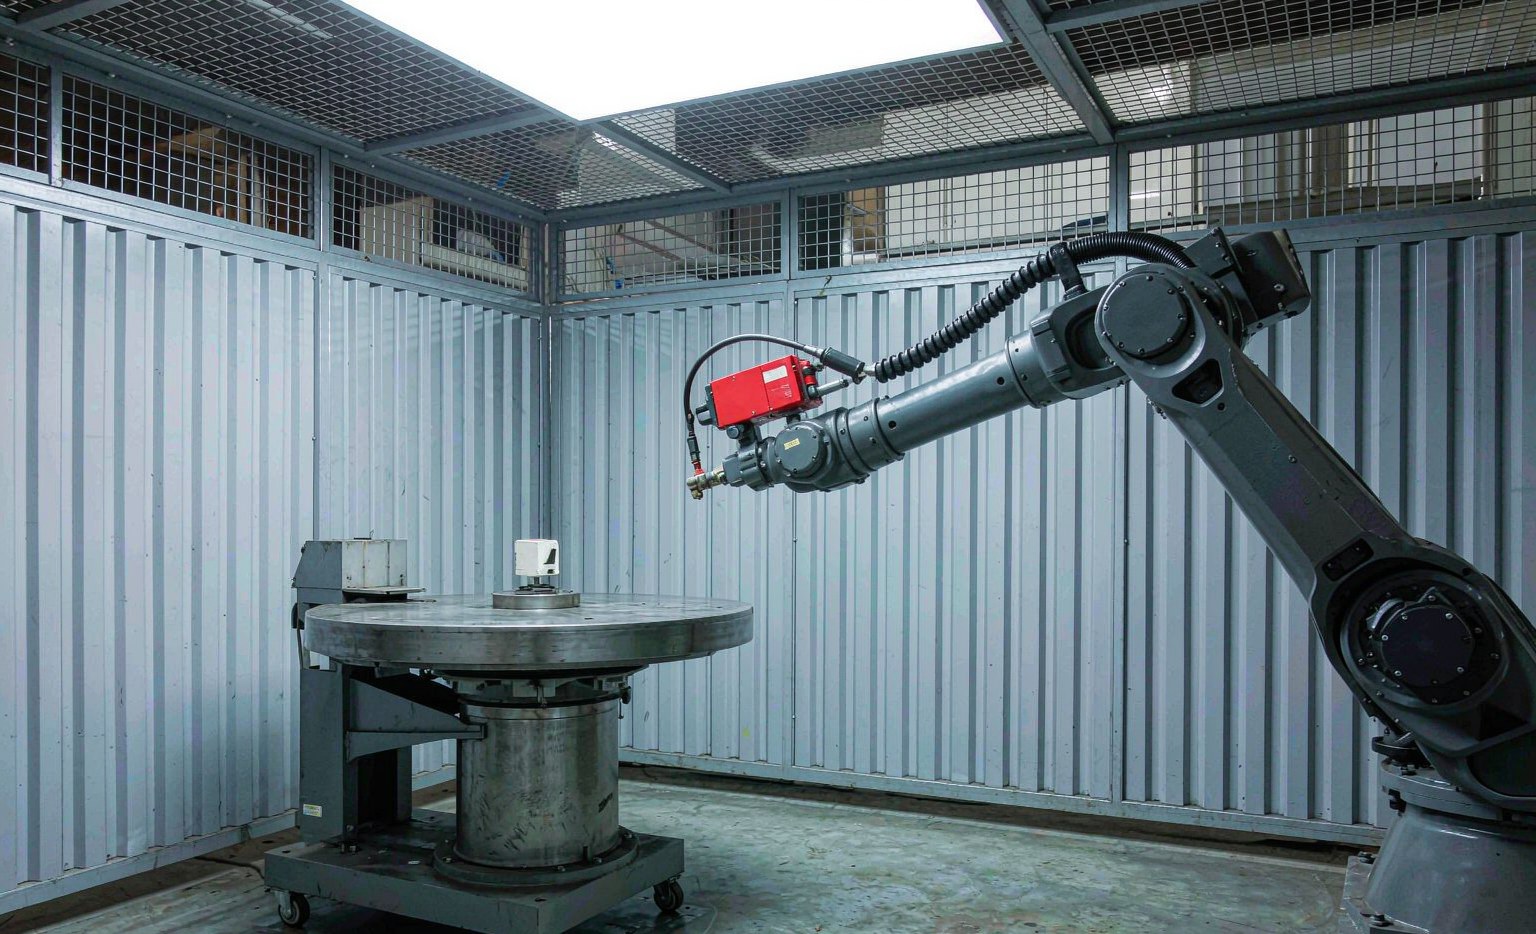
Основные компоненты
| Компонент | Роль |
|---|---|
| Робот (6-осевой) | Располагает горелку или лазерную оптику вдоль пути сварки |
| Источник питания | Дуга (MIG/TIG) или лазерный источник, подающий энергию в соединение |
| Позиционер / поворотный стол | Ориентация детали таким образом, чтобы сварные швы оставались в оптимальной зоне робота |
| Фиксация / оснастка | Удержание детали с повторяемостью; точность здесь ограничивает точность сварки |
| Контроллер (ПЛК) | Координация последовательностей работы робота, источника и позиционера |
| Безопасность | Ограждения, световые занавесы, блокировки, вытяжка газов |
Размер робота: грузоподъемность и досягаемость
Грузоподъемность должна покрывать горелку, кабельный пакет и любые услуги через руку, с запасом — немного избыточная масса безопаснее, чем работа на пределе и потеря скорости.
| Атрибут | Типичный | Почему это важно |
|---|---|---|
| полезный | 6 – 20 кг | Горелка + кабель + услуги, с запасом |
| предел | 1,4 – 2,0 м | Размер деталей, которые помещаются в одну ячейку |
| повторяемость | ±0,05 – 0,1 мм | Ограничивает достижимую позицию сварки |
Почему позиционер важнее, чем робот
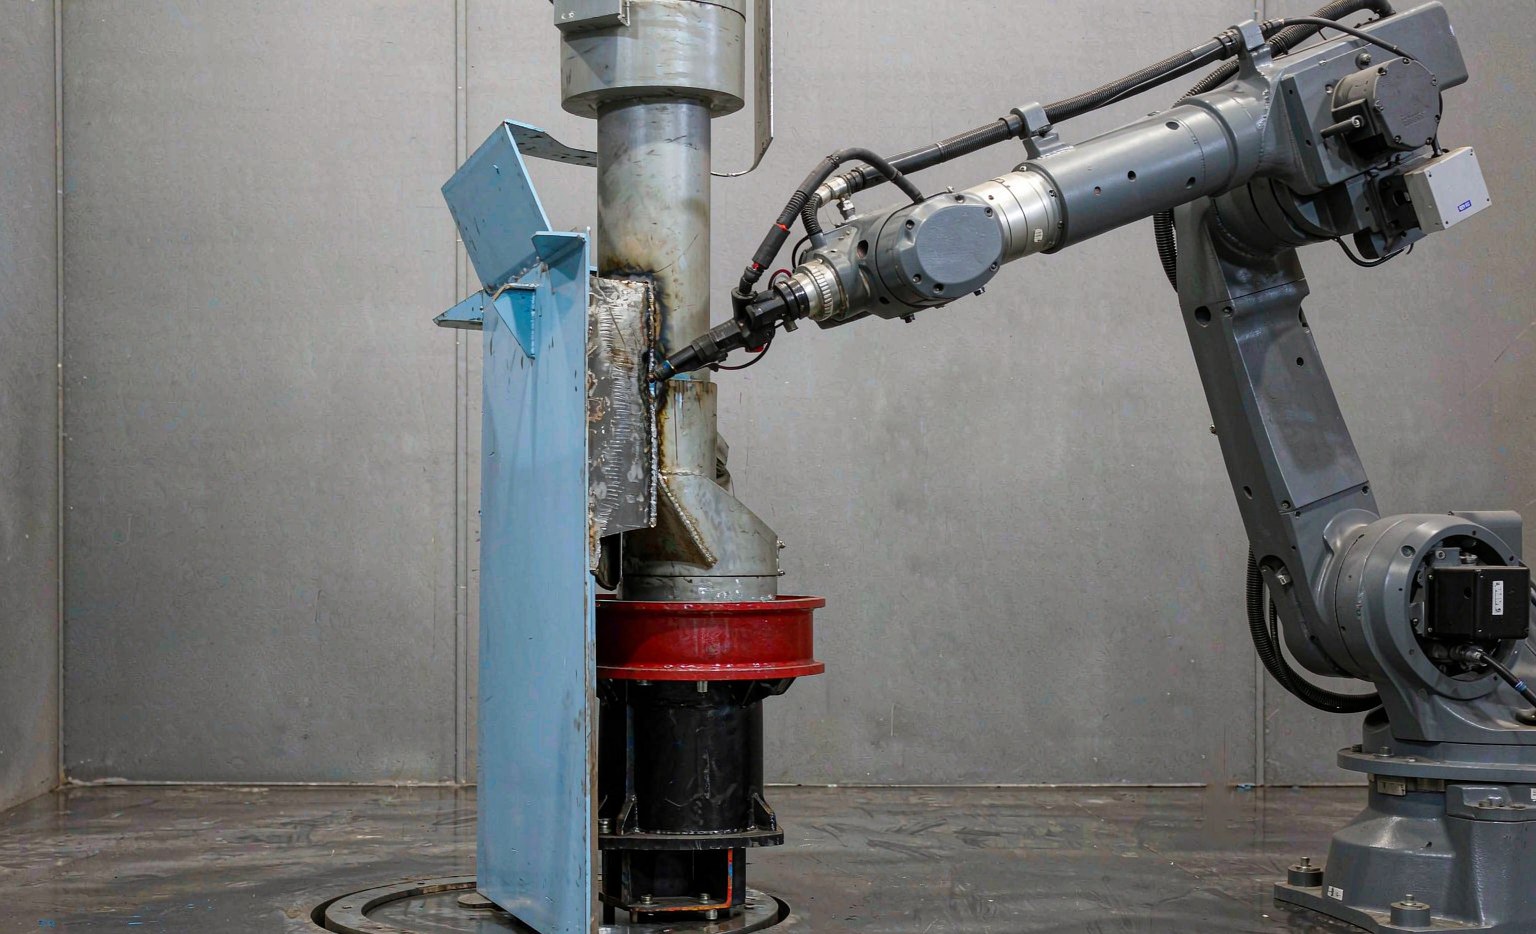
Сварка в горизонтальном или вертикальном положении выполняется быстрее и чище, чем в верхнем или вертикальном, потому что гравитация помогает ванне сварки, а брызги остаются под контролем. Двухосевое поворотное устройство, которое держит соединение в нижнем положении, обычно повышает время цикла и качество больше, чем более быстрый робот.
Недостаточная спецификация поворотного устройства приводит к узкому месту в ячейке, независимо от скорости манипулятора — деталь просто не может быть предъявлена под правильным углом достаточно часто, и робот ждет в начале каждого цикла.
Фиксация устанавливает предел
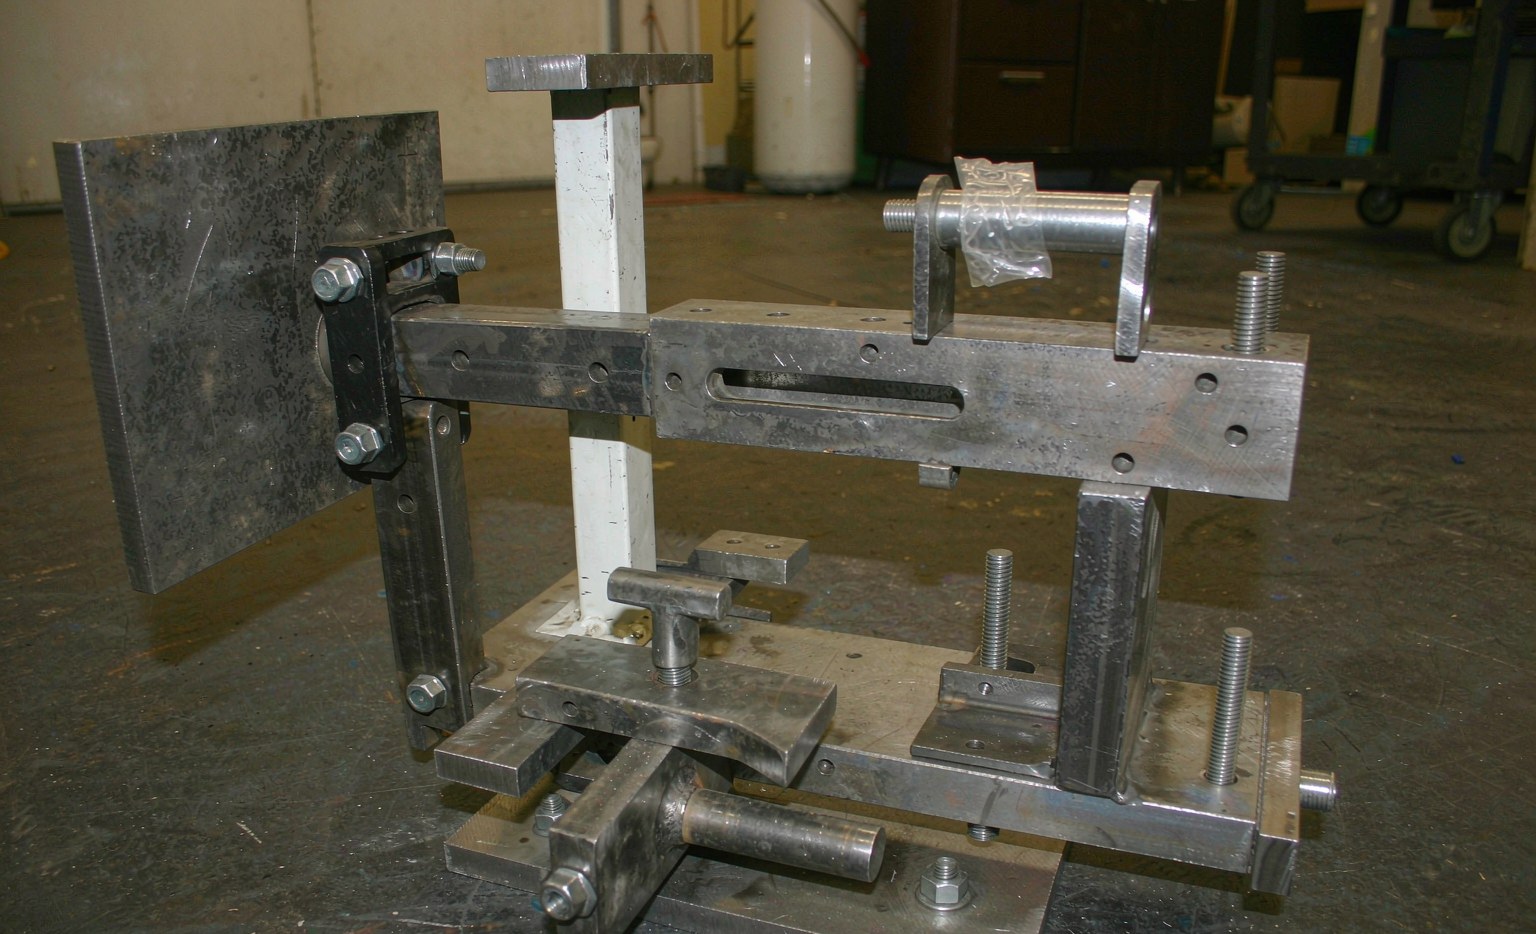
Воспроизводимое позиционирование, часто в пределах 0,1 мм, позволяет роботу прогонять один и тот же запрограммированный путь каждый цикл. Мягкие или смещающиеся приспособления вынуждают использовать более медленные, безопасные пути и требуют больше доработок.
Инвестируйте в приспособления до погони за скоростью робота: жесткая, хорошо зафиксированная деталь позволяет выжать максимум из запрограммированного пути. Пневматические или гидравлические зажимы, которые ПЛК синхронизирует с роботом, предотвращают то, чтобы загрузка/разгрузка не крали время цикла.
Безопасность и вытяжка
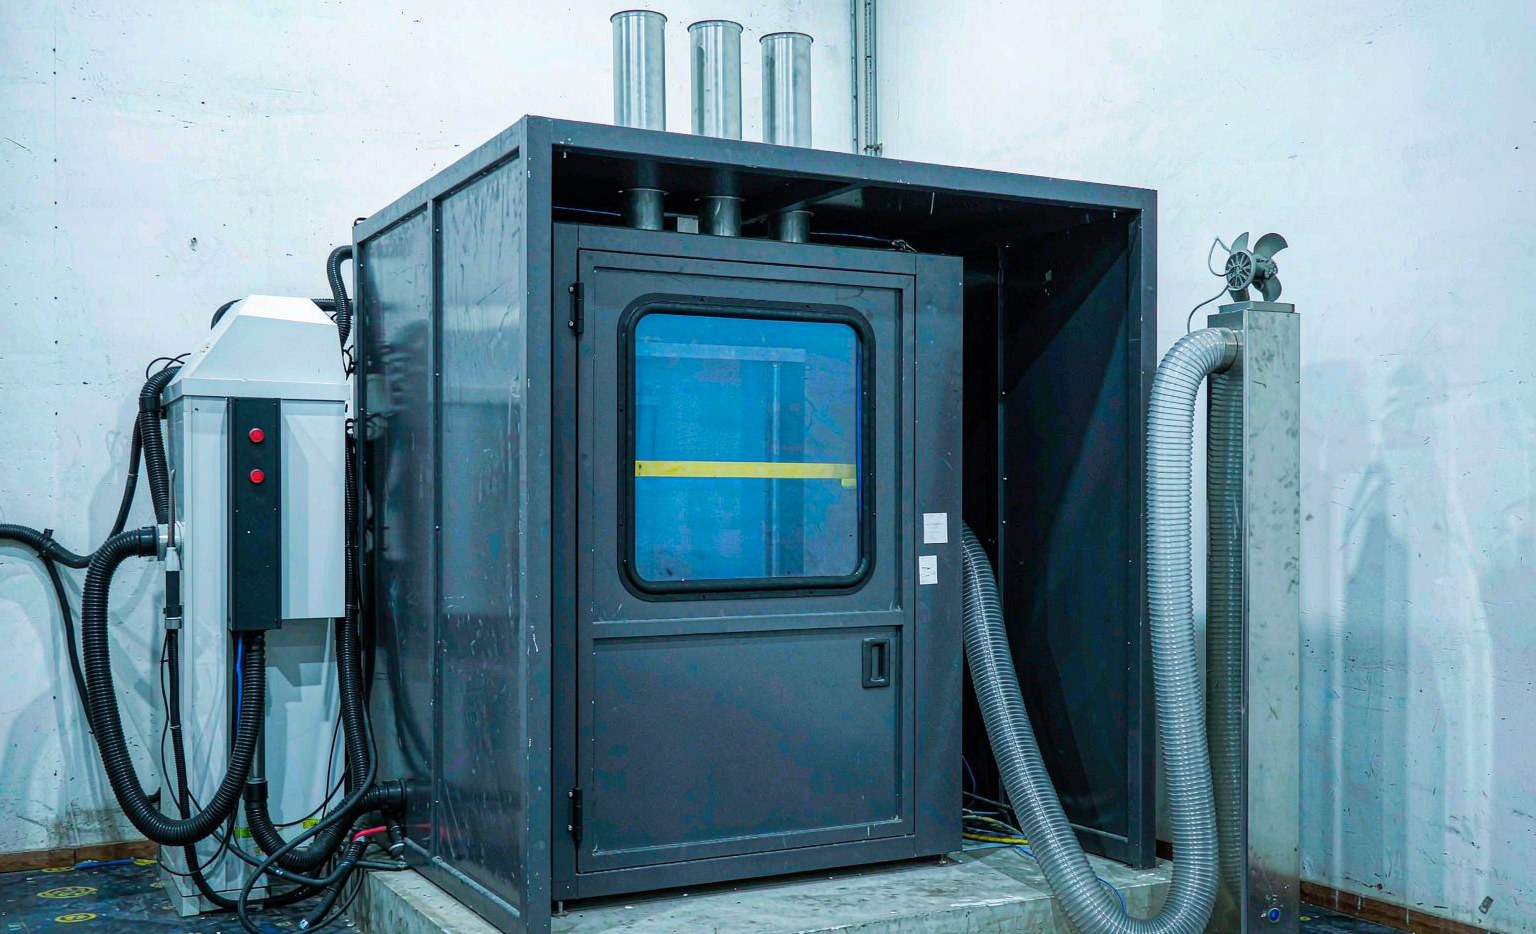
Лазерные и дугловые ячейки требуют закрытых кабинок (с блокировками), световых занавесов в точках загрузки и удаления дыма или пламени, рассчитанных на процесс. Пропуск удаления стоит производительности в будущем из-за загрязнения датчиков и доработок, и это вопрос соответствия стандартам, а не опция.
Для лазерных ячеек кабина также содержит луч, что является требованием безопасности, а не удобством, и блокировки должны останавливать и источник, и движение.
Производительность ограничивается самым медленным элементом
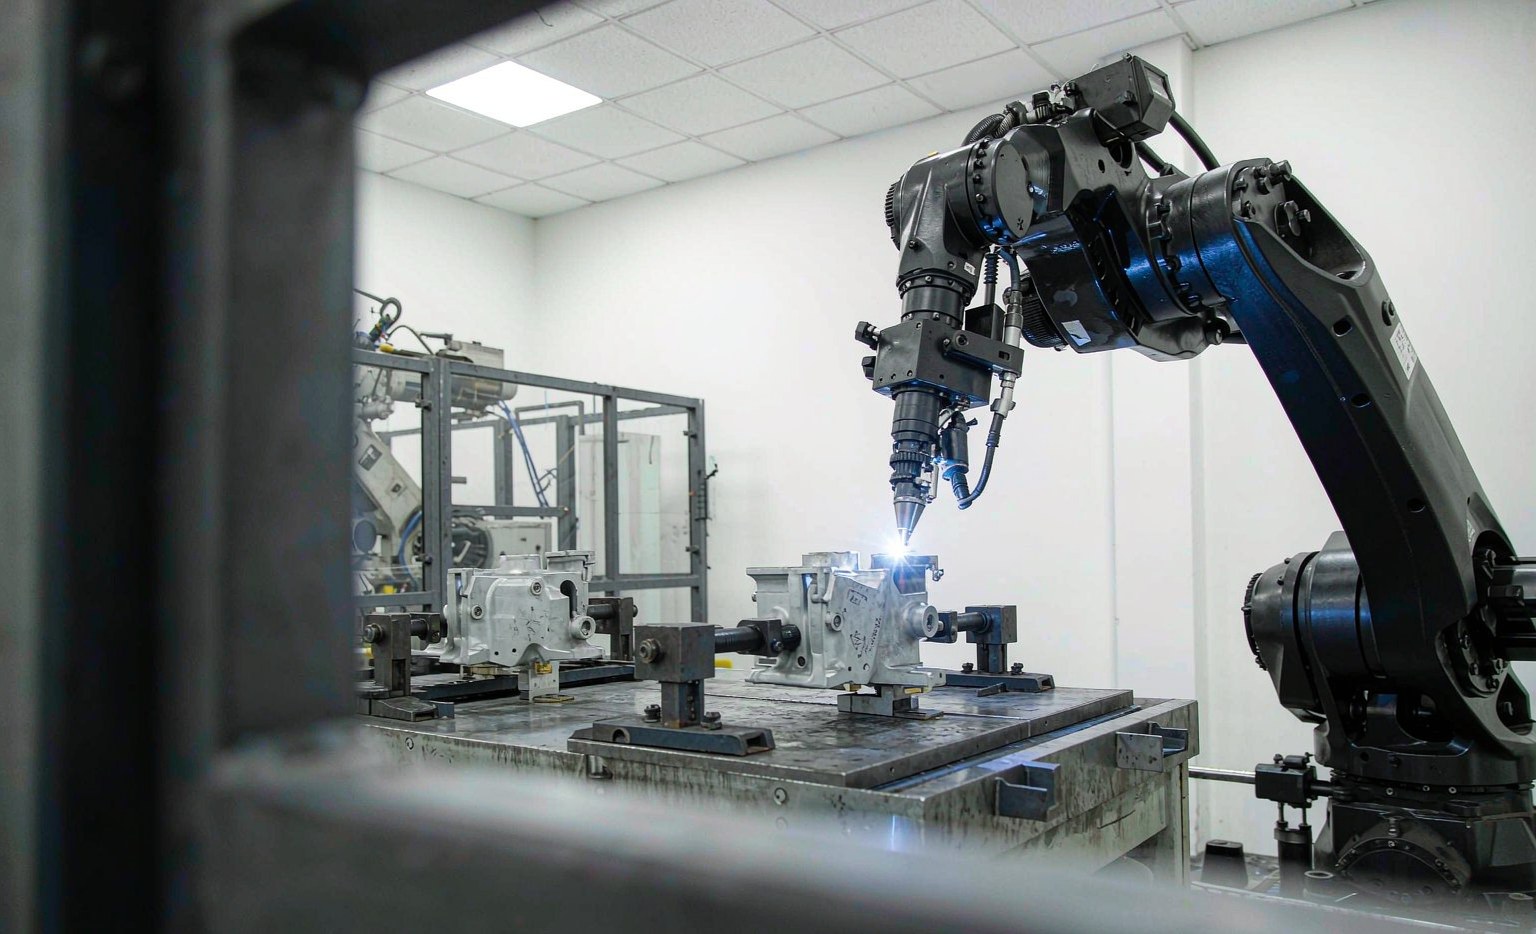
Производительность ячейки определяется наименьшим из: времени пути робота, времени индекса поворотного устройства, зажима/разжима приспособления и загрузки/разгрузки детали. Балансировка этих факторов — часто добавление второго поворотного устройства или станции загрузки, чтобы робот никогда не ждал, — приносит реальный прирост, а не просто более быстрый робот.
Планируйте ячейку, измеряя время каждого элемента и настраивая остальные под самый длинный, затем атакуйте этот самый длинный элемент в первую очередь. Ячейка, сбалансированная на бумаге, единственная, которая достигнет своей номинальной скорости на полу производства.
ЧАВО
Нужна ли мне огражденная ячейка для лазера? Да — требуется блокируемая оболочка для удержания луча; дугловые ячейки аналогично требуют ограждений.
Может ли одно поворотное устройство обслуживать двух роботов? Редко; время индексирования обычно является узким местом. Два позиционера, управляющие одним роботом, — это распространённое решение.
Что определяет окупаемость? Объём и стоимость ручной переделки. При низком и среднем объёме производство часто остаётся за рабочим местом с хорошо закреплённым оснащением.
Как выбрать радиус действия робота? Рассчитывайте его под наибольшую деталь плюс радиус вращения позиционера, а не под средний размер детали.
Действительно ли необходимо удаление дыма? Да — для безопасности персонала и чтобы предотвратить загрязнение датчиков, вызывающее дефекты сварки.
Какова самая распространенная ошибка в определении масштаба? Покупка более быстрого робота, тогда как реальным узким местом является позиционер или оснастка.
Варианты компоновки ячейки
Две распространённые компоновки: ячейка с одним роботом и одним позиционером и двухпозиционная ячейка, где оператор загружает одну сторону, пока робот варит другую. Двухпозиционная компоновка обычно повышает фактивный выпуск, так как время загрузки скрывается за временем сварки, что делает её доминирующей для работы с большими объёмами. Поворотный стол может действовать как третья ось, позволяя роботу достигать всех сторон детали без повторной установки.
Пуско-наладка и наращивание объёмов
Закладывайте время на обучение-программирование, настройку оснастки и сварочные пробы на аттестацию перед началом производства. Первичные детали следует проверять послойно и деструктивными испытаниями, чтобы подтвердить глубину проплавления, после чего обученная траектория закрепляется. Ячейка, объёмы в которой наращиваются постепенно, сохраняет темп; та, что в спешке выведена в производство, теряет темп в течение нескольких недель.