
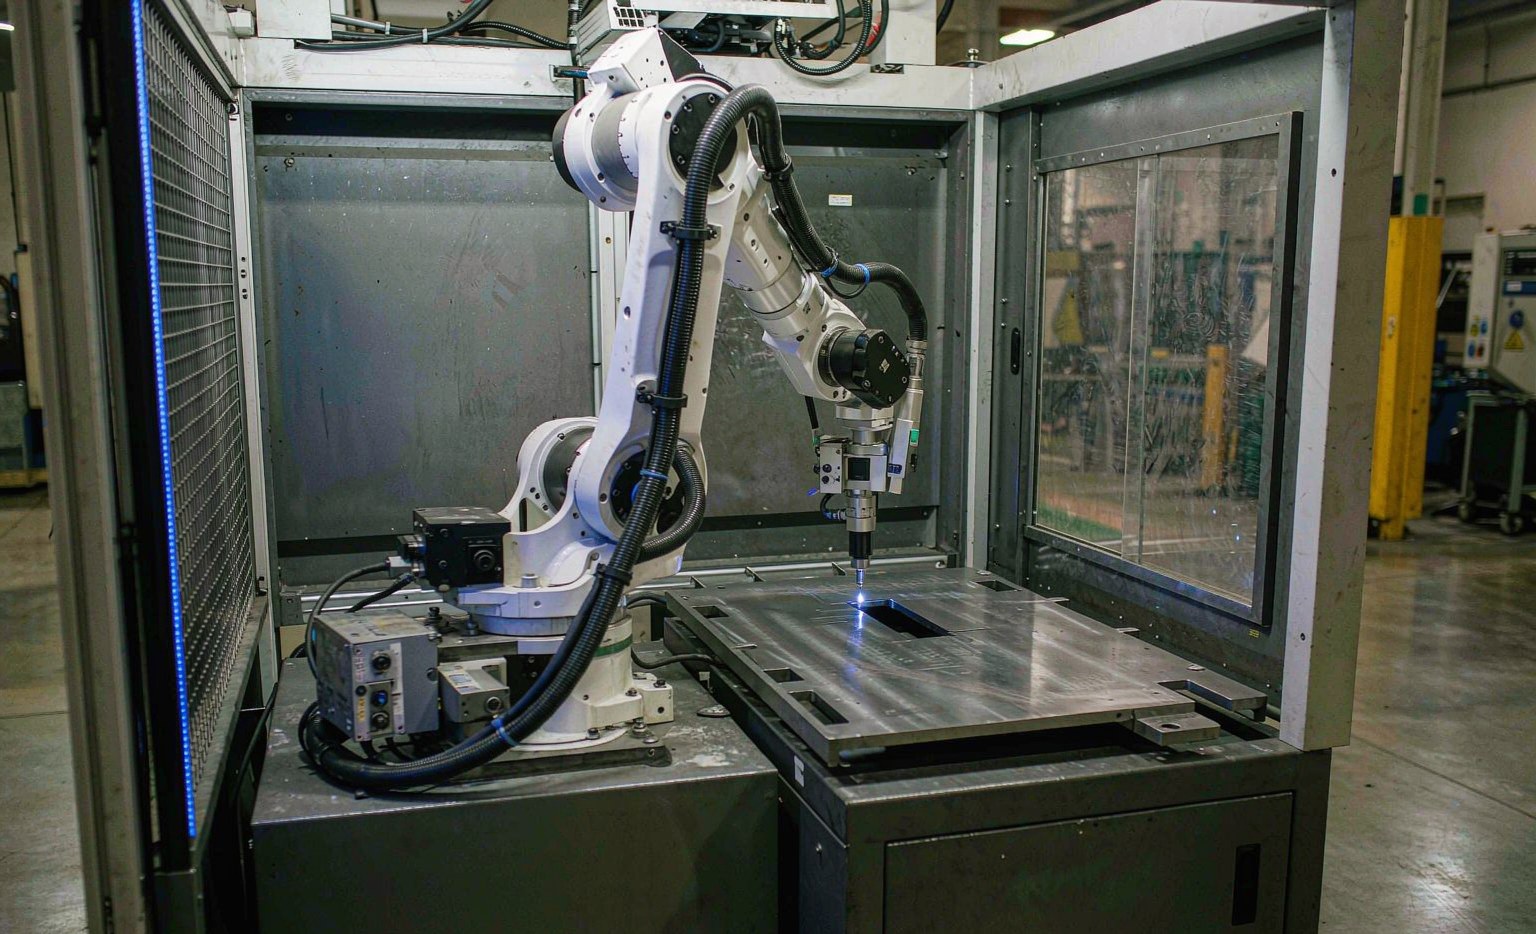
Робот для лазерной сварки: как работает роботизированная лазерная сварка, скорость, точность и как сделать выбор (2026)
A робот для лазерной сварки связывает высокомощую волоконную лазерную установку с 6-осевым промышленным роботом (или коботом) и контролем процесса в реальном времени для создания повторяемых сварных швов без деформаций на производственной скорости. Для производителей, переходящих с ручной MIG/TIG, преимущества конкретны: скорости сварки в 4–10 м/мин 4–10 м/мин, уровень теплового ввода на 60–80% ниже , чем при дуговой сварке, и зона термического влияния (ЗТВ) сокращается до 60–80%, 90% — что устраняет большую часть последующей зачистки и выравнивания. В этом руководстве объясняется, как работают такие системы, как они сравниваются с традиционной сваркой, какие характеристики имеют решающее значение, где они применяются и как выбрать оборудование.
Как работает роботизированная система лазерной сварки
Типичная ячейка состоит из трех подсистем:
- Источник волоконного лазера. Большинство промышленных установок работают на длине волны 1064–1070 нм, которая эффективно поглощается сталью, алюминием и медью. В роботизированных сварочных ячейках обычно используются источники мощностью 1,5–6 кВт ; линии для сварки толстого листа и судостроения используют 10–12 кВт. Эффективность по полезной мощности составляет 25–30%, примерно в 2–3 раза выше, чем у CO₂-лазера (Intouch Ray, сравнение волоконного и дугового).
- Робот. 6-осевая шарнирная манипуляторная рука позиционирует лазерную головку с повторяемостью <50 мкм. Коллаборативные (роботы-кооператоры) версии достигают точности ±0,025 мм и позволяют оператору работать рядом с ячейкой без полного ограждения (Standard Bots, роботы для лазерной сварки).
- Мониторинг. Плазменные датчики, пирометры и системы машинного зрения/слежения за швом контролируют глубину проплавления и температуру в реальном времени, обеспечивая соответствие каждого цикла спецификации (например, EN ISO 15614-11 для квалификации сварочных процедур).
Луч фокусируется до пятна 0,2–0,5 мм, создавая ключевое отверстие с плазмой температурой 6000–10000 °C, которое движется со скоростью 1–5 м/мин, формируя сварной шов, примерно на 30% глубже и на 80% быстрее , чем при TIG-сварке сопоставимых швов (KlearLaser, как работает лазерный сварочный аппарат).
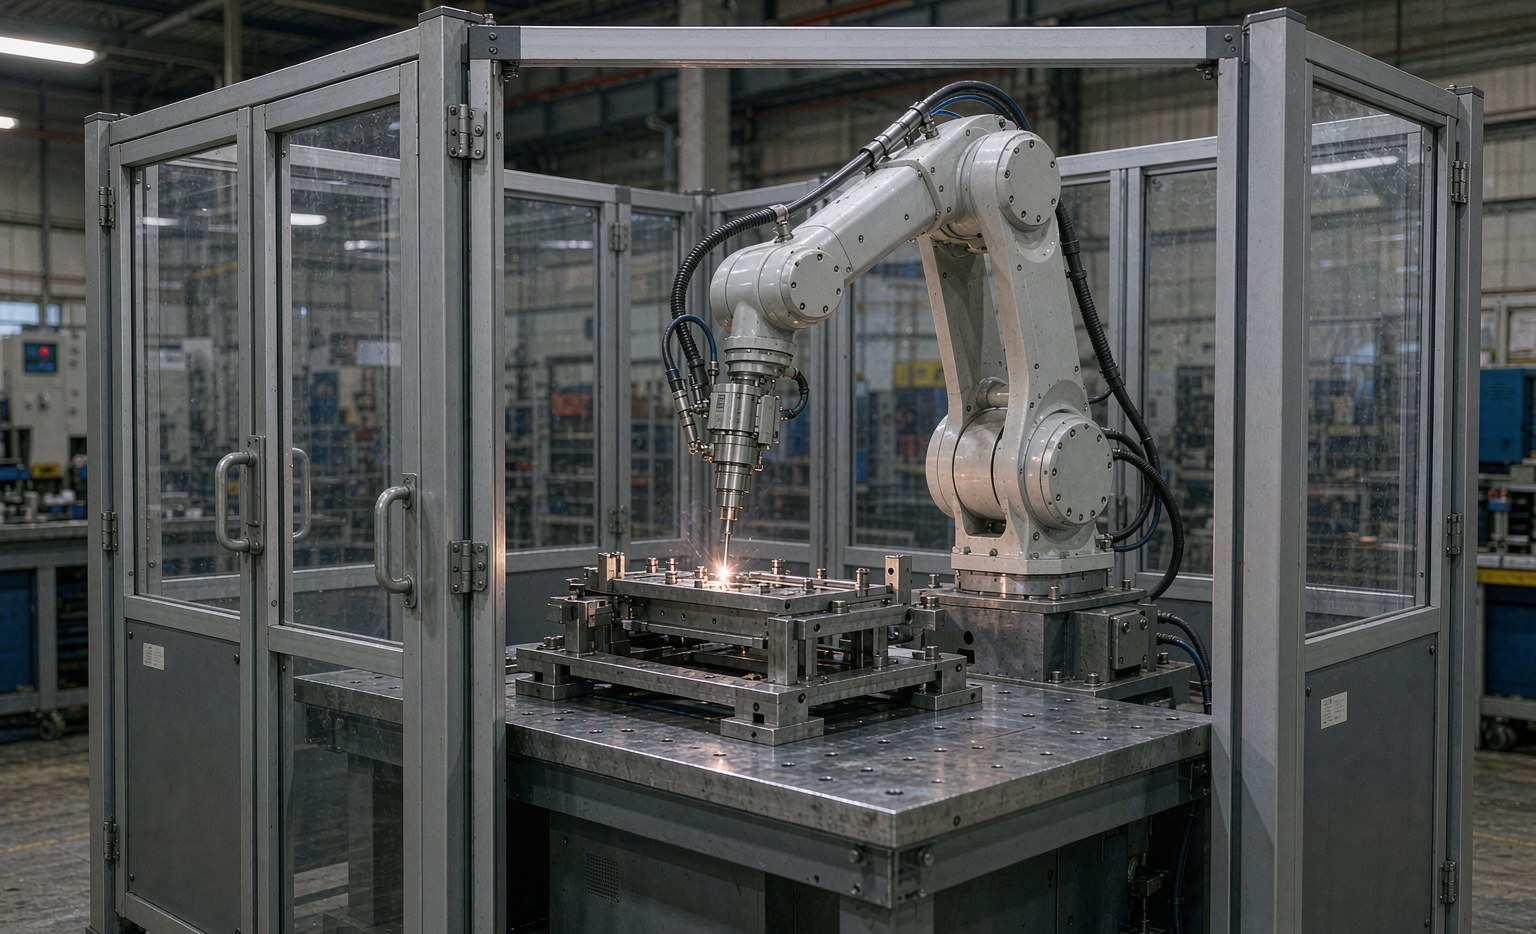
Лазерная сварка против MIG/TIG: цифры
Таблица ниже обобщает измеренные различия при внедрении автоматизированных ячеек. Низкий уровень теплового ввода и меньшая ЗТВ объясняют, почему лазерные сварные швы требуют небольшого или отсутствующего последующего обработки.
| Параметр | Точечная дуговая сварка | MIG/TIG (дуговая) | Роботизированная лазерная сварка |
|---|---|---|---|
| Скорость прохода (сталь 1 мм) | 0,5–1,5 м/мин | 0,8–2,0 м/мин | 4–10 м/мин |
| Ввод тепла | 300–500 Дж/мм | 200–400 Дж/мм | 50–150 Дж/мм |
| Зона термического влияния | Большая | Большая, риск деформаций | Минимальная (ЗТВ на 90% меньше) |
| Проплавление (одной проходом) | Поверхностная | Типовая 3–6 мм | До 10 мм |
| Зачистка после сварки | Нет (но медленно) | Брызги, шлак, зачистка | Близкая к конечной форме, минимальная |
| Пригодность для автоматизации | Ограниченная | Часто ручная | Полностью роботизированная |
Источники: стандарты автоматизированных лазерных сварочных ячеек (Новости M4S) и таблицы параметров волоконных и дуговых источников (Интатч Рэй). Лазер с волокном 1,5 кВт обеспечивает сквозную сварку 4 мм нержавеющей стали с одной стороны; источник мощностью 2–4 кВт выполняет сварку в проколе 3 мм инконеля за один проход при тепловложении ниже 0,5 кДж/мм (Olympus Technologies, лазерные сварочные коботы).
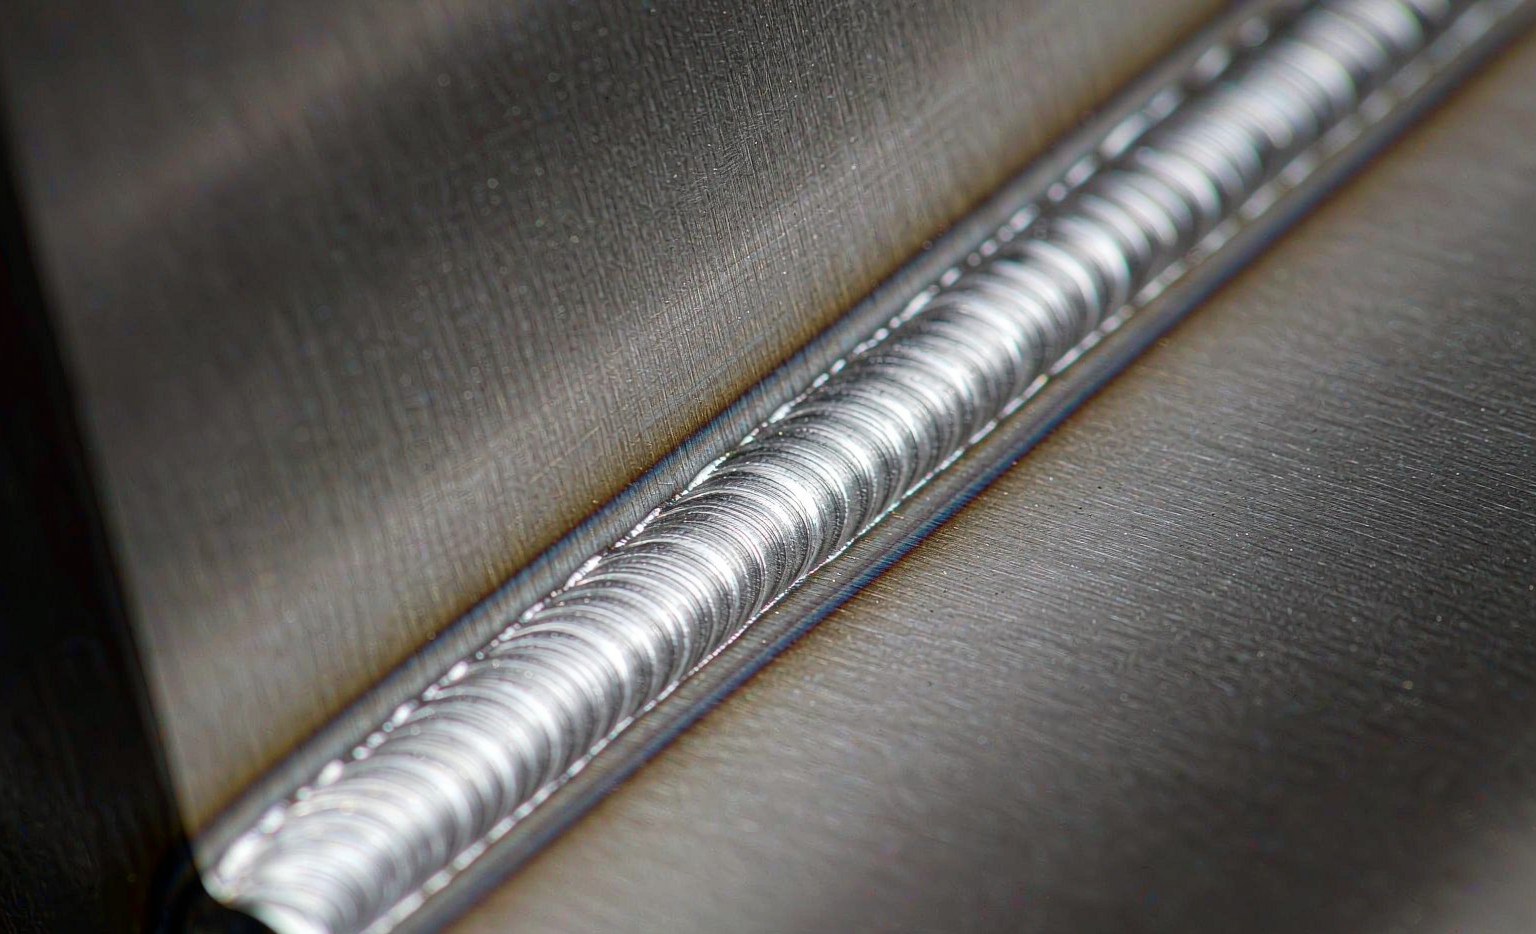
Где используются роботы для лазерной сварки
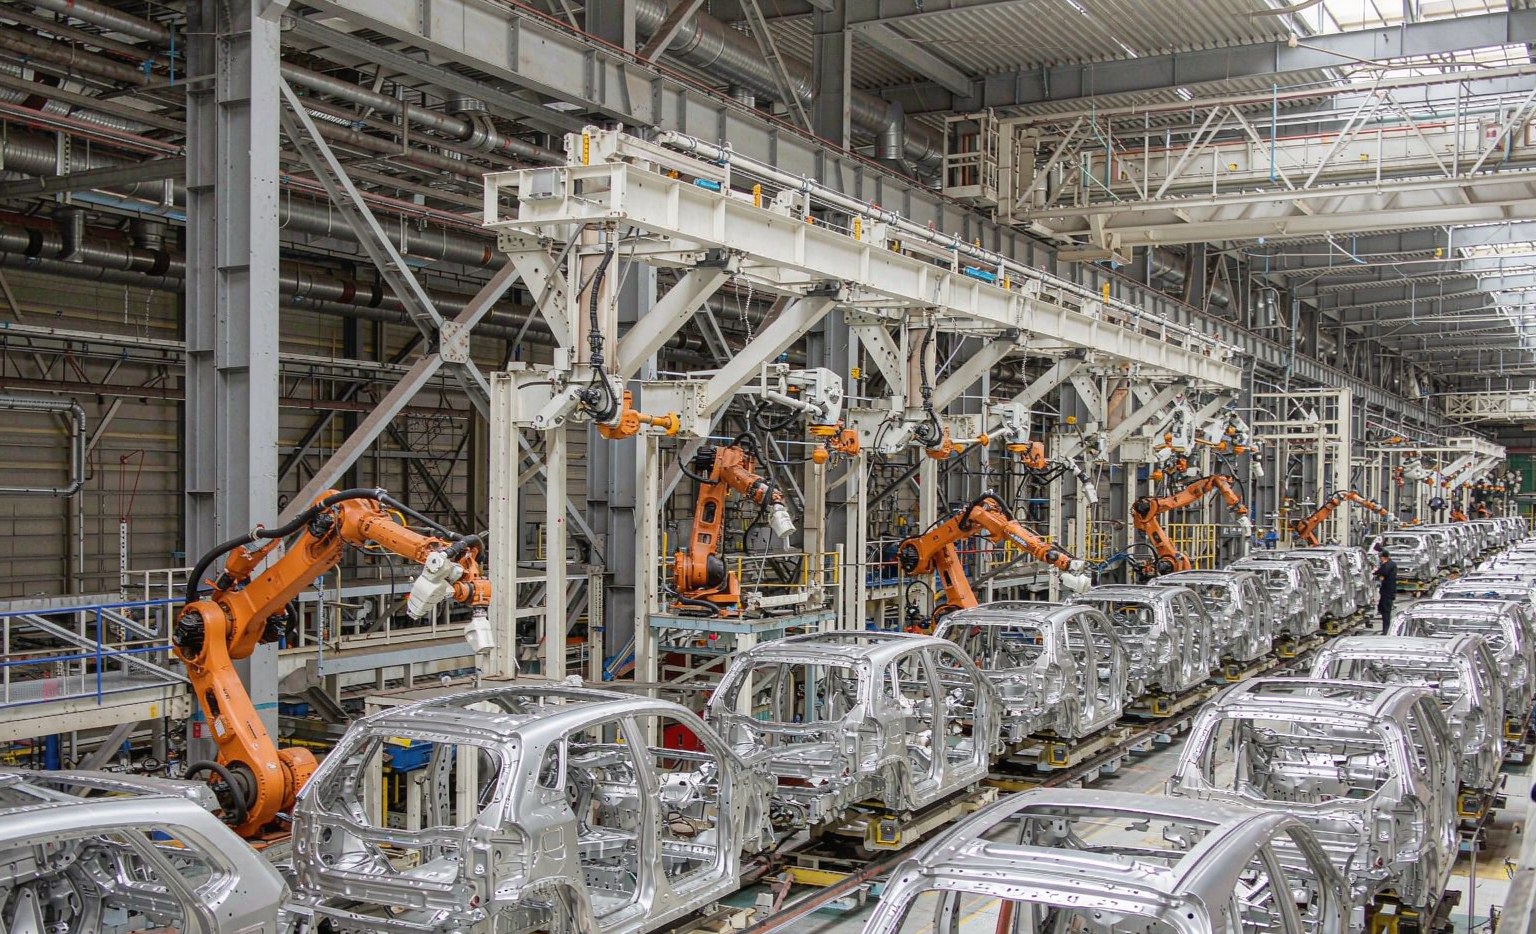
Автомобильная промышленность — крупнейший рынок — около 38,6% спроса на роботизированные системы лазерной сварки в 2025 году, из них только Азиатско-Тихоокеанский регион составляет $ 2,8 млрд (41,2% глобального) с прогнозом 9,4% среднегодовых темпов роста до 2034 года (Отчёт Dataintelo по рынку). Ключевые применения:
- Невкрапленная рама кузова (BIW). Телекоушная лазерная сварка (RLW) сокращает время сварки верхних кузовных соединений с ~3 с/точка (точечная контактная) до ~1 с/точка и экономит ~50% фланцевого материала. Ячейки сокращают время цикла BIW 30–45% по сравнению с плазменной/MIG сваркой.
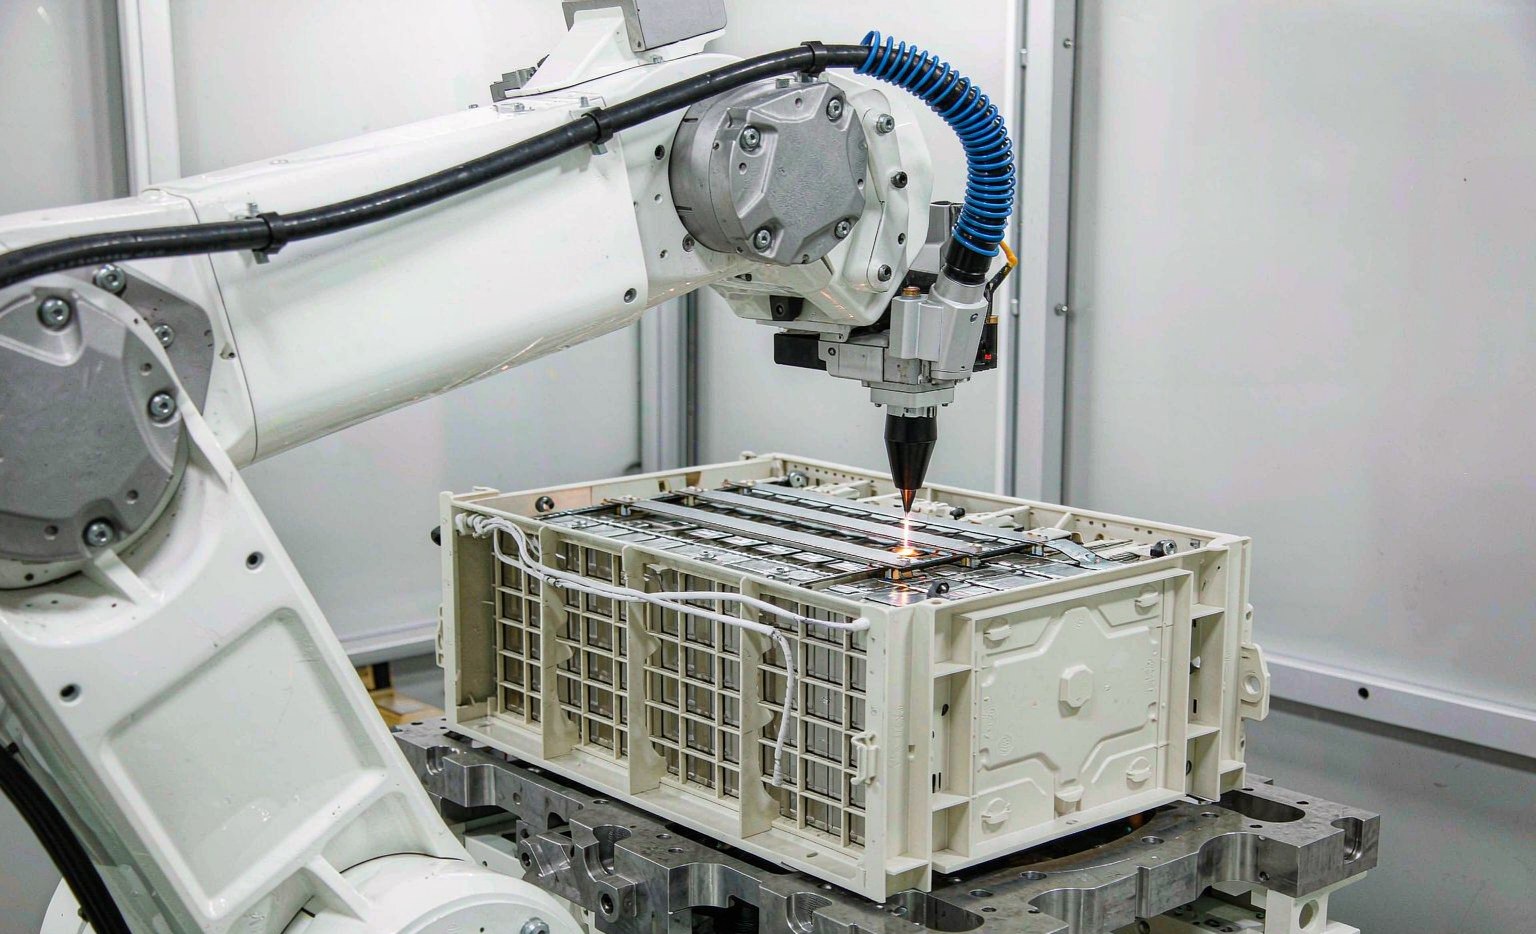
- Аккумуляторные блоки электромобилей. Сварка ячейки с токопроводящей шиной, ушка и герметизация блока требуют микронной точности: позиционирование в пределах 0,02 мм, скорость утечки ниже 0,5 см³/мин, предел текучести ушка 99.9%. Только сектор аккумуляторов для электромобилей, по прогнозам, потребует более 3400 новых роботизированных лазерных сварочных ячеек (2025–2028).
- Аэрокосмическая отрасль. Сварка титановых и никелевых суперсплавов с минимальными деформациями; тепловой ввод ниже 0,5 кДж/мм, что исключает послесварочный термообработанный этап из маршрута.
- Электроника и медицина. Микромасштабные соединения без загрязнения, соответствующие системе прослеживаемости ISO 13485.
- Тяжелое машиностроение и судостроение. Лазерно-дуговая гибридная сварка пластин толщиной 10–50 мм за один проход, производительность ~5× выше многослойной дуговой.
Сварка аккумуляторов электромобилей: кейс точности
Соединение батарей — сфера, где роботизированная лазерная сварка оправдывает себя. Медные и алюминиевые шинам, никелированные накладки и корпуса пакетов требуют низкого теплового воздействия и высокой повторяемости, чтобы избежать повреждения ячеек. Головки вибрационной сварки (wobble) осциллируют лучом 0–3 мм на частоте 100–1000 Гц для моста над зазорами 0,3–2 мм на цинкованной стали без брызг, обеспечивая швы класса A со скоростью ~5 м/мин (КлирЛейзер). Ячейки с оптическим руководством автоматически компенсируют отклонение сборки ~0,1 мм, поддерживая скорость сварки около 100 мм/с.
Как выбрать робота для лазерной сварки
Подбор ячейки под деталь важнее, чем погоня за максимальной мощностью:
- Тип робота. 6-осевые промышленные роботы для высокой производительности и досягаемости; коботы (±0,025 мм) для гибкости при низком объеме и более низкой входной стоимости.
- Мощность. 1,5–3 кВт покрывают тонкий лист (<3 мм), корпуса, лотки батарей и медицинские кожухи. 3–6 кВт справляются с конструкционными и соединениями разной толщины. Выше 6 кВт, рассмотрите лазерно-дуговую гибридную систему для толстого листа.
- Интеграция. Ищите EtherCAT, PROFINET и EtherNet/IP, чтобы лазер взаимодействовал с контроллерами ABB/FANUC/KUKA/Yaskawa.
- Безопасность. Лазер 4 класса (1064 нм) требует светонепроницаемого, запертого кожуха по стандарту EN 60825-1 со стеклом просмотра OD7+.
- Подготовка швов. Контроль зазора <10% от толщины материала и качество кромки Ra <3,2 мкм; жесткие допуски являются компромиссом за счет сфокусированного луча.
- Вложение. Окупаемость обычно составляет 12–18 месяцев на линиях высокого объема; полная комплектация стоит $70 000–$250 000+ в зависимости от мощности, оптики, робота и интеграции (Стандартные роботы).
Внутренние ресурсы
TrueSyn Robotic собирает лазерный источник, холодильник и роботизированную интеграцию как ячейку под ключ. Связанные возможности:
- Лазерная сварка, очистка и раскройные системы — TrueSyn Robotic
- Роботизированные ячейки лазерной сварки
- Лазерная чистка машин
- Роботизированные системы лазерного раскроя
Индекс руководства: ещё из этой серии
- Как выбрать роботизированную лазерную сварочную систему для автомобильного производства
- Индивидуальное решение для роботизированной лазерной сварки конденсатора и радиатора низких температур
- Лазерная сварка роботизированная решение для сварки крыльчатки
- Интеграция роботизированной установки лазерной сварки FANUC: что следует спланировать перед покупкой
- Лазерные сварочные роботы в производстве батарей для электромобилей
- Многоосевые станки лазерной сварки с ЧПУ: руководство по техническому выбору
- Промышленные роботизированные системы под дуговой сваркой в среде защитного газа: техническая интеграция и прод
- Внедрение лазерных сварочных роботизированных систем для промышленной автоматизации
- Системы лазерной резки с высокой точностью для промышленной автоматизации
- Системы сварки коллаборативными роботами: Когда коллаборативные роботы превосходят промышленные манипуляторы
Конфигурации многоосевых сварочных машин
Покупатели, ищущие многоосевую сварочную машину, как правило, решают одну из двух задач: доступ к нескольким поверхностям детали без перенастройки приспособления или согласование осей позиционера с манипулятором, чтобы шов оставался под оптимальным углом на протяжении всего сварки. Обе являются вопросами конфигурации — оси манипулятора обеспечивают охват, оси позиционера обеспечивают подачу, а согласующий слой между ними определяет, работают ли шесть осей как единая система. Наша справочная документация по многоосевым рабочим станциям охватывает спецификации со стороны машины: многоосевые станки лазерной сварки ЧПУ.