
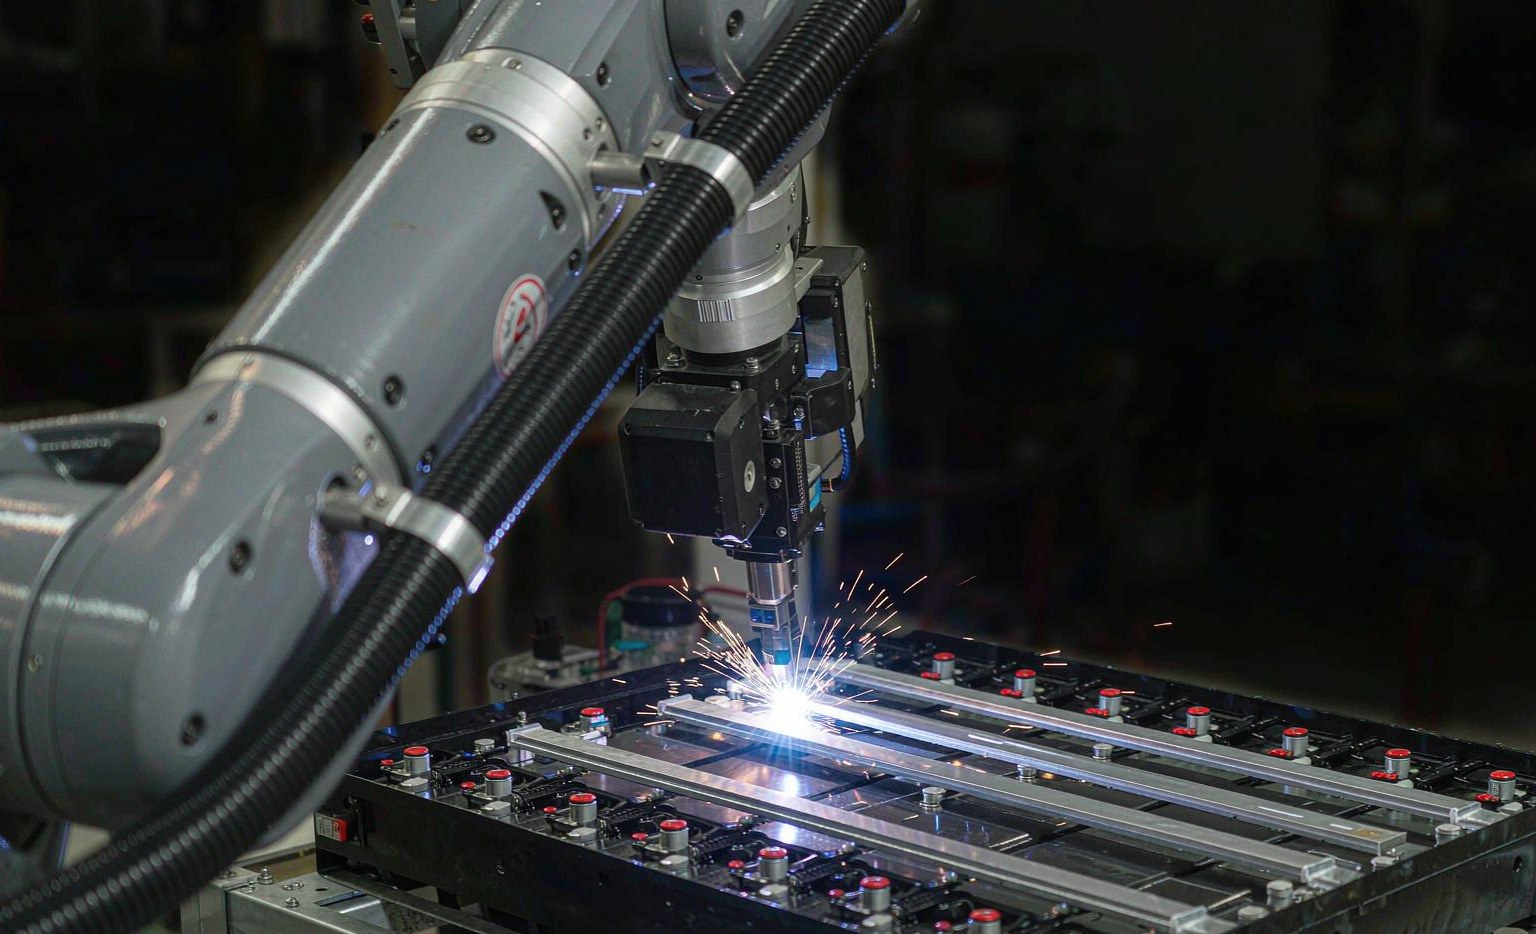
Лазерные сварочные роботы в производстве батарей для электромобилей
Батареи электромобилей собираются из сотен элементов, соединенных шинами и контактами, и основным методом соединения является лазерная сварка. Это не вопрос вкуса: вблизи чувствительных к теплу элементов с высокой плотностью энергии низкое тепловложение и чистая сварка лазером имеют критическое значение для безопасности. В этой статье рассматриваются области применения лазера, причины его преимущества и материальные трудности, над которыми активно работают процессные инженеры.
Помимо самого пакета, те же законы сварки применимы к силовой электронике и электрическим сборкам — см. наш инновационный метод лазерной сварки для электрических применений.
Причина, по которой лазер выигрывает в работе с батареями, заключается не столько в экономических, сколько в аспектах безопасности: процесс, который вносит в элемент меньше тепла и оставляет меньше брызг, снижает вероятность повреждения элемента, который может позже выйти из строя.
Что сваривается в пакете
- Шины к клеммам элементов — алюминиевые или медные проводники с никелевым покрытием, пропускающие ток пакета, соединяемые непрерывными шовными сварками.
- Контакты элементов — никелевые или стальные контакты с никелевым покрытием на цилиндрических элементах (например, 21700 / 4680), соединяемые точечными или многоточечными сварками.
- Корпуса модулей и датчики — облегченные алюминиевые корпуса и кронштейны.
Почему лазер, а не дуговая или контактная сварка
| требование | Почему подходит лазер |
|---|---|
| Низкое тепловложение | Минимизирует тепловое напряжение на соседних элементах и сепараторах |
| Безконтактность | Нет силы от электрода или загрязнения элемента |
| Минимальные брызги | Брызги вблизи элемента представляют опасность для безопасности; лазер обеспечивает чистую сварку |
| Скорость и воспроизводимость | Дистанционная оптика (сканер) осуществляет сварку со скоростью несколько метров в минуту с мониторингом в замкнутом контуре |
Форматы элементов и соединения
| Формат элемента | Типовой контакт/клемма | Соединение |
|---|---|---|
| 18650 / 21700 | Стальной контакт с никелевым покрытием | Точечная / многоточечная лазерная сварка |
| 4680 | Без контактов / стальная банка | Лазер к шине |
| Призматический | Алюминиевая / медная клемма | Шовная лазерная сварка |
| Пакетный (пакетный элемент) | Алюминиевые / медные фольгированные контакты | Ультразвуковая или лазерная сварка |
Производительность и контроль качества
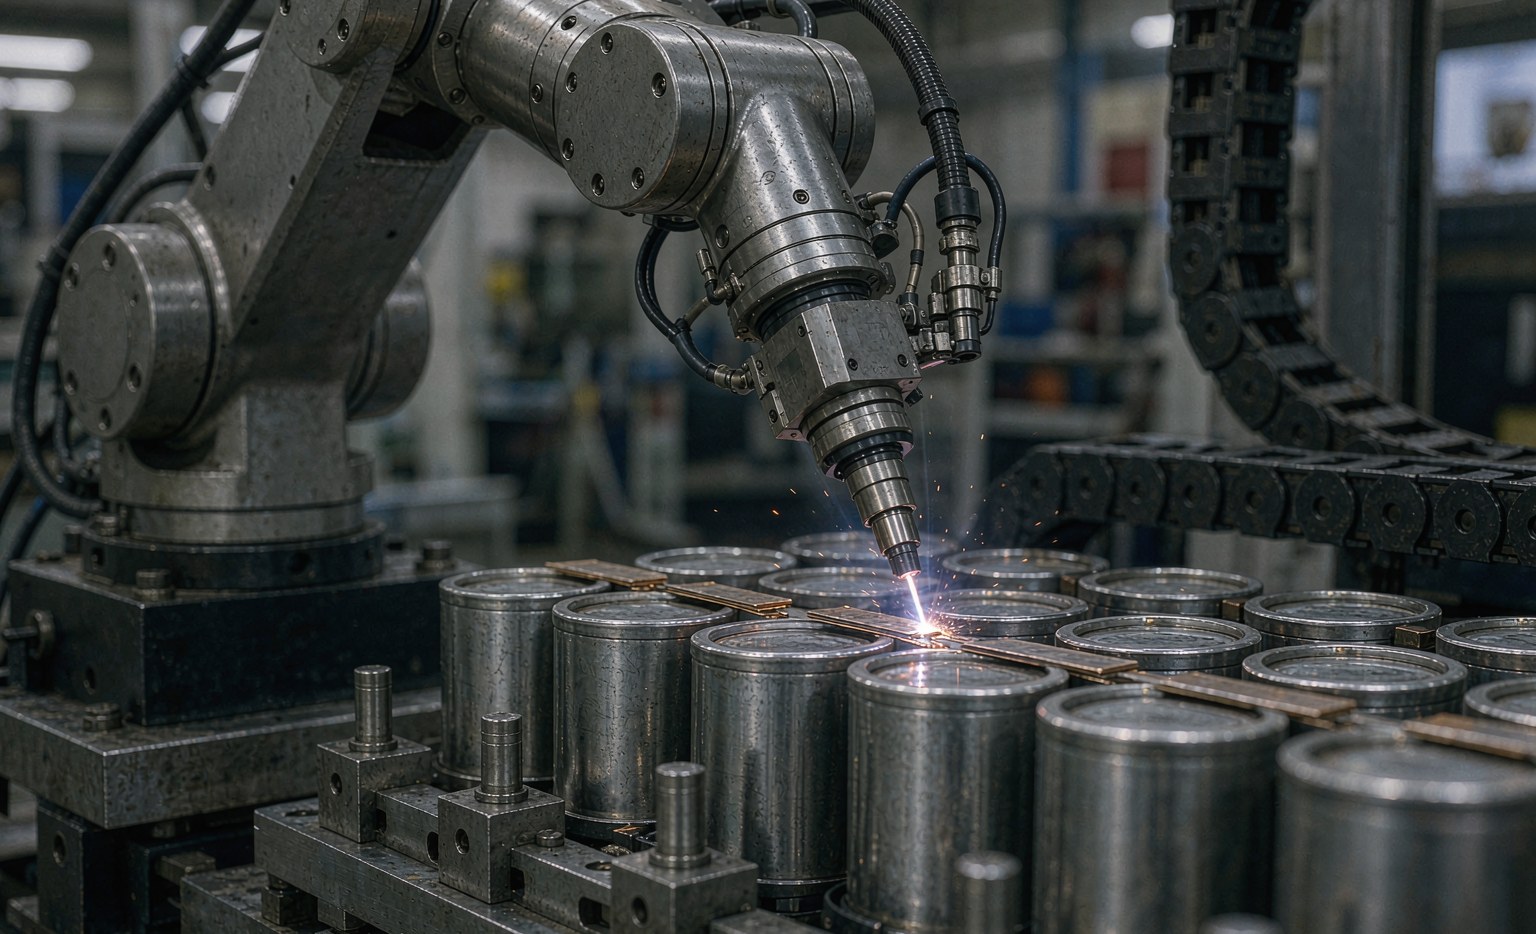
Линии высокой скорости сваривают контакты элементов значительно быстрее секунды на соединение с использованием сканирующей оптики, в то время как шины свариваются швом со скоростью несколько метров в минуту. Поскольку дефектная сварка может спровоцировать термический runaway, в производственных элементах лазер сочетается с внутрипроцессным мониторингом (фотодиод/плазма или машинное зрение) для выявления в реальном времени пористости или недостаточного слияния.
Контур мониторинга — то, что делает процесс безопасным при массовом производстве: дефектное соединение отбраковывается до герметизации модуля, а не обнаруживается позже в пакете, который невозможно открыть.
Материальные трудности
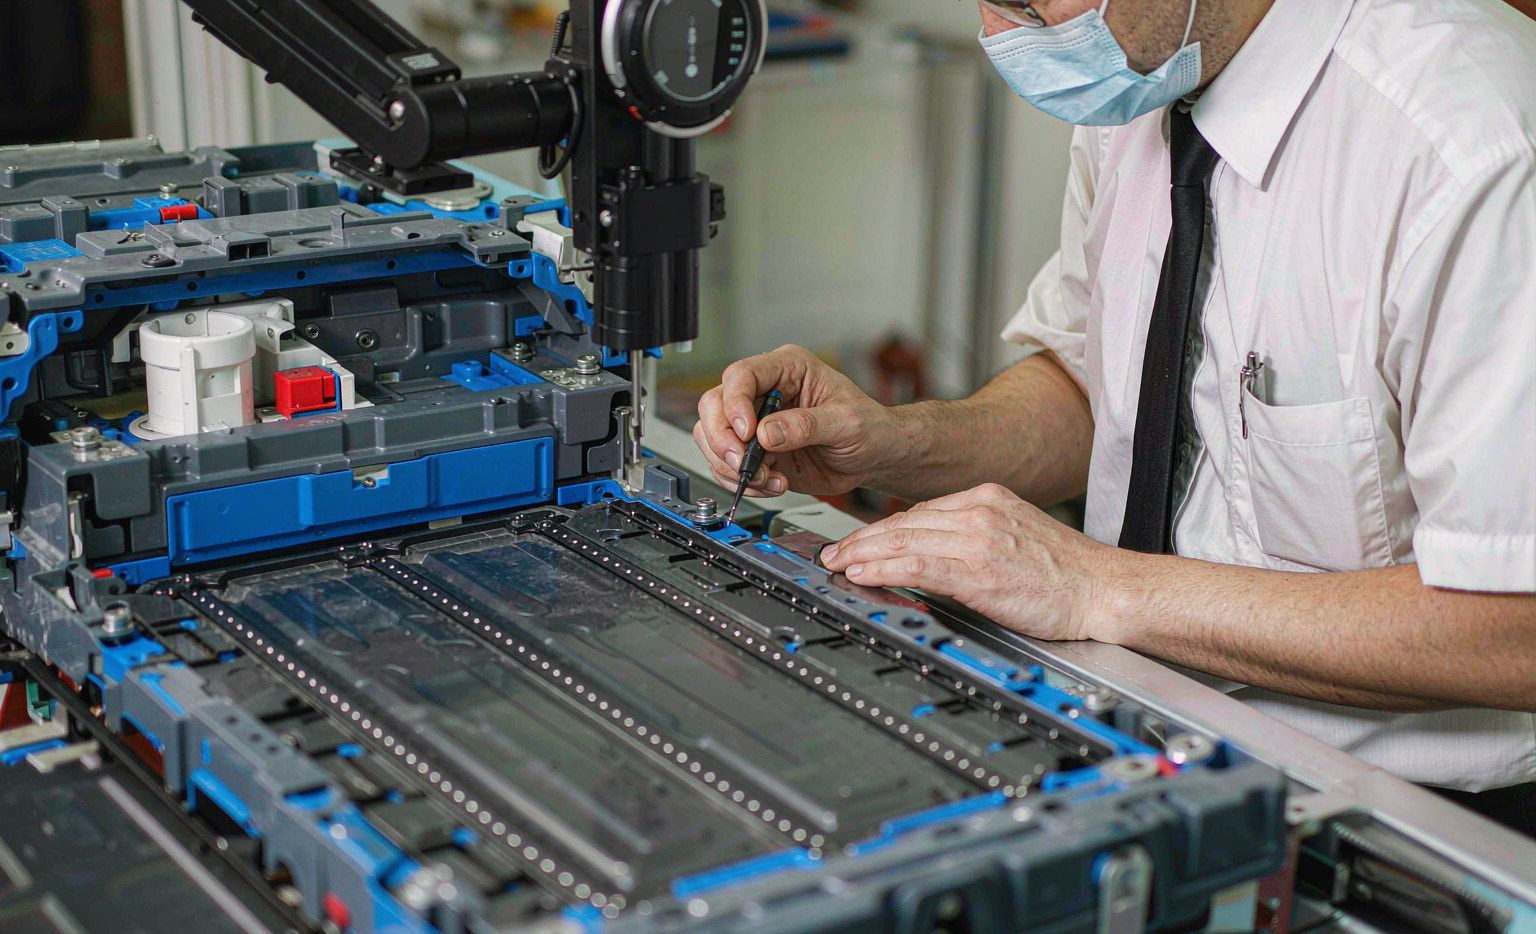
Медь и алюминий обладают высокой отражательной способностью на стандартной длине волны ~1 мкм для волоконного лазера, что затрудняет их обработка и повышает склонность к дефектам. Производители решают эту проблему с помощью оптимизированных параметров, формирования пучка или использования зеленых/синих лазеров для меди.
Оксидный слой на алюминии и чувствительность к пористости также требуют точного контроля процесса, и соединение должно выдерживать тысячи термических циклов за время службы пакета.
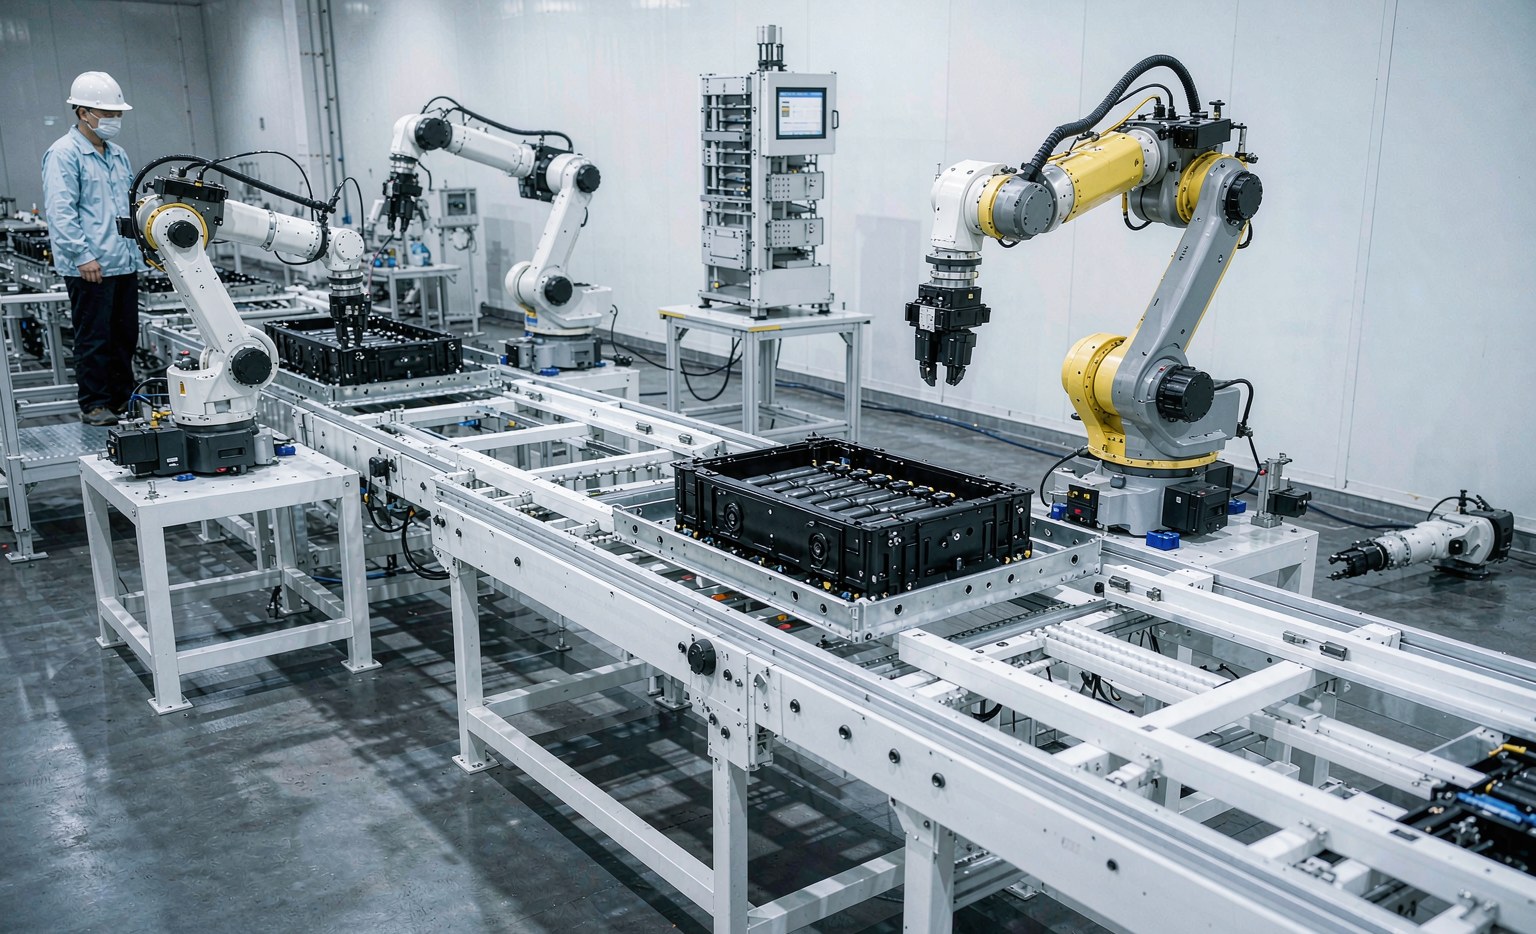
Лазерная сварка сейчас является основой соединения батарей электромобилей, поскольку это единственный метод, который сочетает скорость массового производства с низким тепловложением и чистой сваркой, требуемыми для безопасности элементов. Любое расширение производства сборки пакетов поэтому зависит от надежных, контролируемых лазерных ячеек, а не от традиционных методов соединения, и именно контур мониторинга, а не только луч, делает его безопасным при массовом производстве.
ЧАВО
Почему не контактная точечная сварка? Сила электрода и тепло создают напряжение на элементе и сепараторах; лазер — безконтактный и с меньшим тепловложением.
Как обеспечивается качество сварки? Фотодиодный/плазменный или визуальный контроль в процессе сборки выявляет дефектные соединения до закрытия модуля.
Можно ли легко лазерно сваривать медь? Не при длине волны 1 мкм — медь отражает её, поэтому используются зелёные/синие лазеры или откалиброванные параметры.
Что делать с оксидным слоем на алюминии? Это изменяет связь и может вызвать пористость, поэтому параметры и очистка строго контролируются.
Достаточно ли одного лазера для целой линии? Обычно несколько ячеек работают параллельно, каждая выполняет шовную или точечную сварку различных соединений.
Как это масштабируется для ячеек 4680? Конструкции без токовыводов смещают соединение на интерфейс корпуса и шины, сохраняя лазер как метод сварки.
Важные параметры процесса
Лазерная мощность, скорость перемещения или сканирования, положение фокуса и поток защитного газа вместе определяют глубину проплавления и уровень дефектов. Недостаточная мощность приводит к непровару; избыточная вызывает брызги и поры. Положение фокуса особенно критично для отражающей меди, где небольшое смещение резко меняет связь. Поэтому линии фиксируют параметры с контрольной детали и контролируют каждое соединение по этому эталону.
Металлургия шины и токовывода
Соединение разнородных металлов — медной шины с алюминиевым токовыводом или никелевого токовывода со стальным корпусом — приводит к образованию хрупких интерметаллидов при чрезмерном нагреве. Низкий тепловой ввод лазера ограничивает их рост, что является еще одной причиной его пригодности для батарейной области. Если соединения медь-алюминий неизбежны, формирование луча или переходный материал поддерживают пластичность соединения.
Циклическая долговечность и прослеживаемость
Соединения в батареях должны выдерживать тысячи циклов заряда без ослабления или трещин, поэтому данные мониторинга процесса часто хранятся по каждому соединению для прослеживаемости. Если батарея выйдет из строя, записи сварки позволяют инженерам найти проблемное соединение, а не отзывать всю партию, — это требование системы качества, а не удобство.