
Robótico de Soldadura Láser: Cómo Funciona la Soldadura Láser Robótica, Velocidad, Precisión y Cómo Elegir (2026)
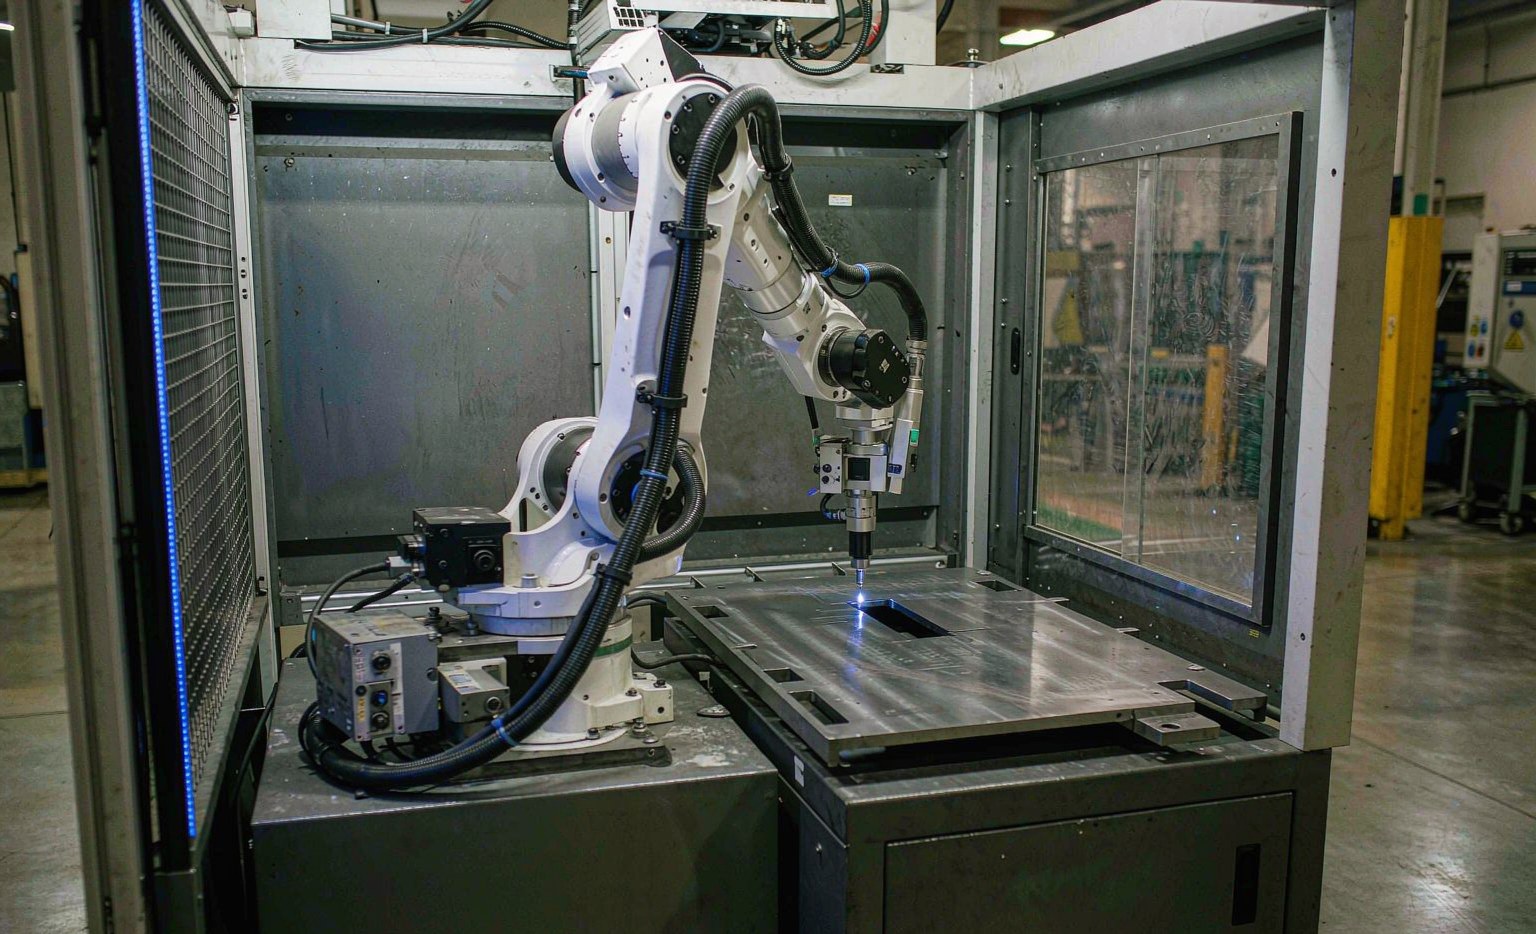
A robot de soldadura láser combina un láser de fibra de alta potencia con un robot industrial de 6 ejes (o un brazo colaborativo) y una monitorización del proceso en tiempo real para lograr soldaduras repetibles y sin distorsión a la velocidad de producción. Para los fabricantes que migran desde la soldadura MIG/TIG manual, el atractivo es concreto: velocidades de desplazamiento de soldadura de 4–10 m/min, entrada de calor 60–80% inferior que la soldadura por arco, y una zona afectada por el calor (ZAC) reducida hasta en 90% — lo que elimina la mayor parte de la mano de obra posterior para rectificado y alineación. Esta guía explica cómo funcionan los sistemas, cómo se comparan con la soldadura tradicional, las especificaciones que realmente importan, dónde se implementan y cómo elegir uno.
Cómo funciona un sistema de soldadura láser robótica
Un celda típica se compone de tres subsistemas:
- Fuente de láser de fibra. La mayoría de las unidades industriales funcionan a una longitud de onda de 1064–1070 nm, que el acero, el aluminio y el cobre absorben de manera eficiente. Las celdas de soldadura robótica suelen usar 1,5–6 kW de fuentes; las líneas de chapas gruesas y construcción naval llegan hasta 10–12 kW. La eficiencia de wall-plug es 25–30%, aproximadamente 2–3× un láser de CO₂ (Intouch Ray, comparación de fibra contra arco).
- Roboto. Un brazo articulado de 6 ejes posiciona la cabeza láser con repetibilidad <50 µm. Las versiones colaborativas (cobot) alcanzan ±0,025 mm y permiten que un operario trabaje junto a la celda sin una valla completa (Standard Bots, robots de soldadura láser).
- Monitorización. Sensores de plasma, pirómetros y seguimiento de costura/visión observan la penetración y la temperatura en tiempo real, para que cada ciclo se mantenga dentro de la especificación (p. ej. EN ISO 15614-11 para calificación del procedimiento de soldadura).
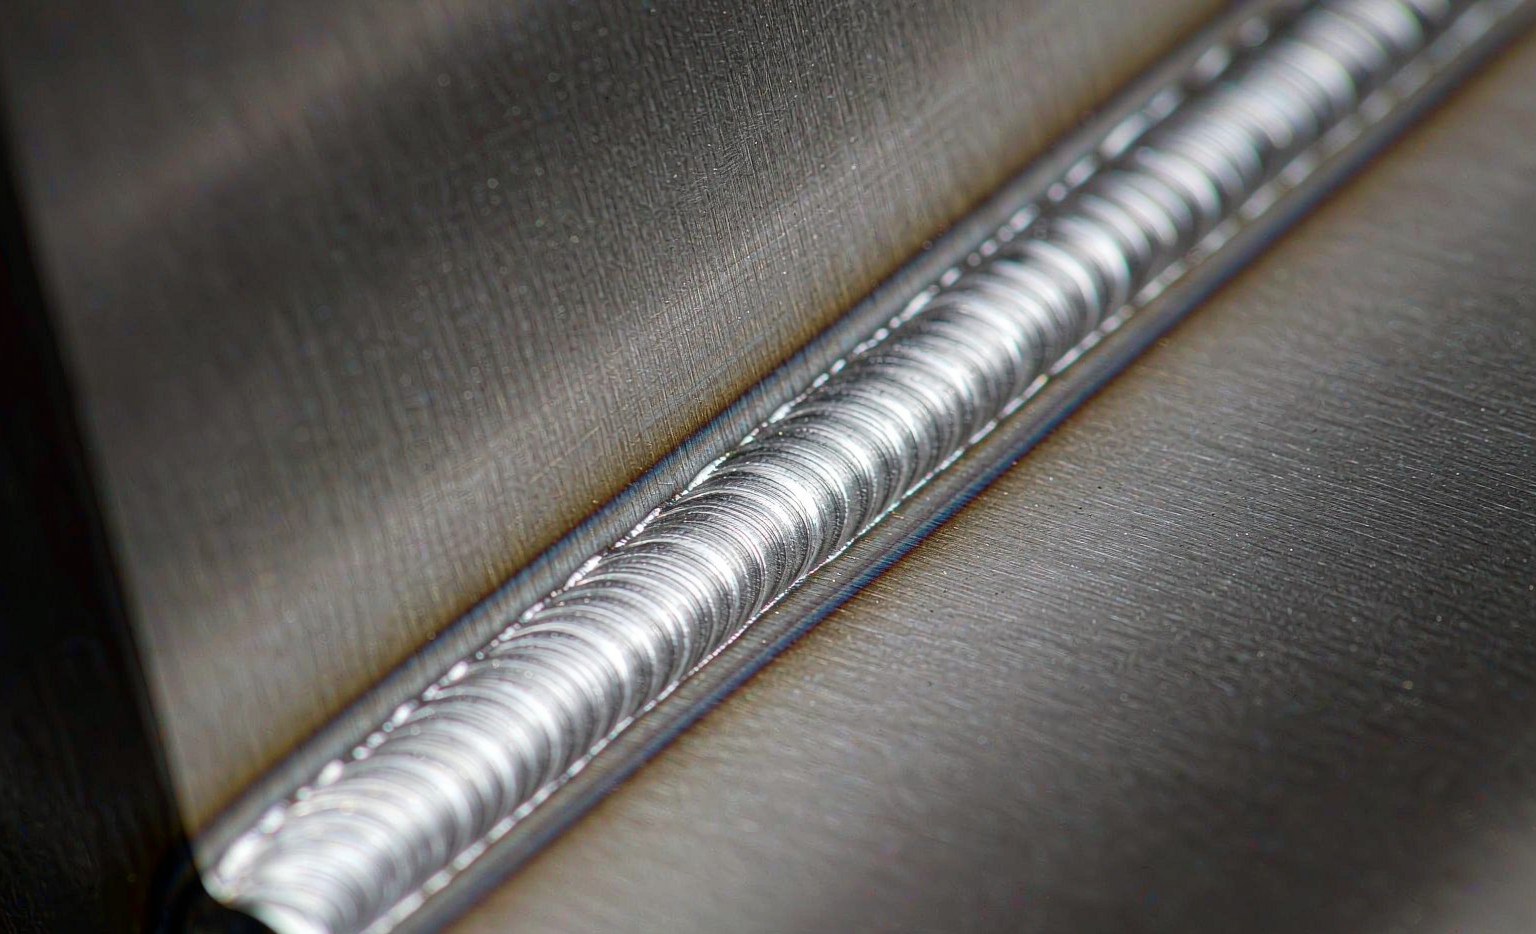
El haz se enfoca en un punto de 0,2–0,5 mm, creando un orificio clave de plasma a 6.000–10.000 °C que avanza a 1–5 m/min, produciendo una soldadura que es aproximadamente 30% más profunda y 80% más rápida que la TIG en uniones equivalentes (KlearLaser, cómo funciona un soldador láser).
Soldadura láser frente a MIG/TIG: las cifras
La siguiente tabla resume las diferencias medidas de los despliegues de celdas automatizadas. La menor entrada de calor y una ZAC más pequeña son la razón por la que las soldaduras láser requieren poco o ningún procesamiento posterior.
| Parámetro | Punto de resistencia | MIG/TIG (arco) | Soldadura láser robótica |
|---|---|---|---|
| Velocidad de desplazamiento (acero de 1 mm) | 0,5–1,5 m/min | 0,8–2,0 m/min | 4–10 m/min |
| Entrada de calor | 300–500 J/mm | 200–400 J/mm | 50–150 J/mm |
| Zona afectada por el calor | Gran | Riesgo de deformación elevado | Mínimo (HAZ −90%) |
| Permeación (pase único) | Superficial | 3–6 mm típico | Hasta 10 mm |
| Limpieza post-soldadura | Ninguna (pero lenta) | Salpicaduras, escoria, abrasión | Casi forma de red, mínimo |
| Adaptación a la automatización | Limitada | A menudo manual | Completamente robótico |
Fuentes: referencias de celdas de soldadura láser automatizadas (Noticias M4S) y tablas de parámetros de fibra frente a arco (Ray Intouch). Un láser de fibra de 1,5 kW logra permeación completa en acero inoxidable de 4 mm por un solo lado; una fuente de 2–4 kW perfora Inconel de 3 mm en un solo pase con entrada de calor inferior a 0,5 kJ/mm (Olympus Technologies, co-robots de soldadura láser).
Dónde se utilizan robots de soldadura láser
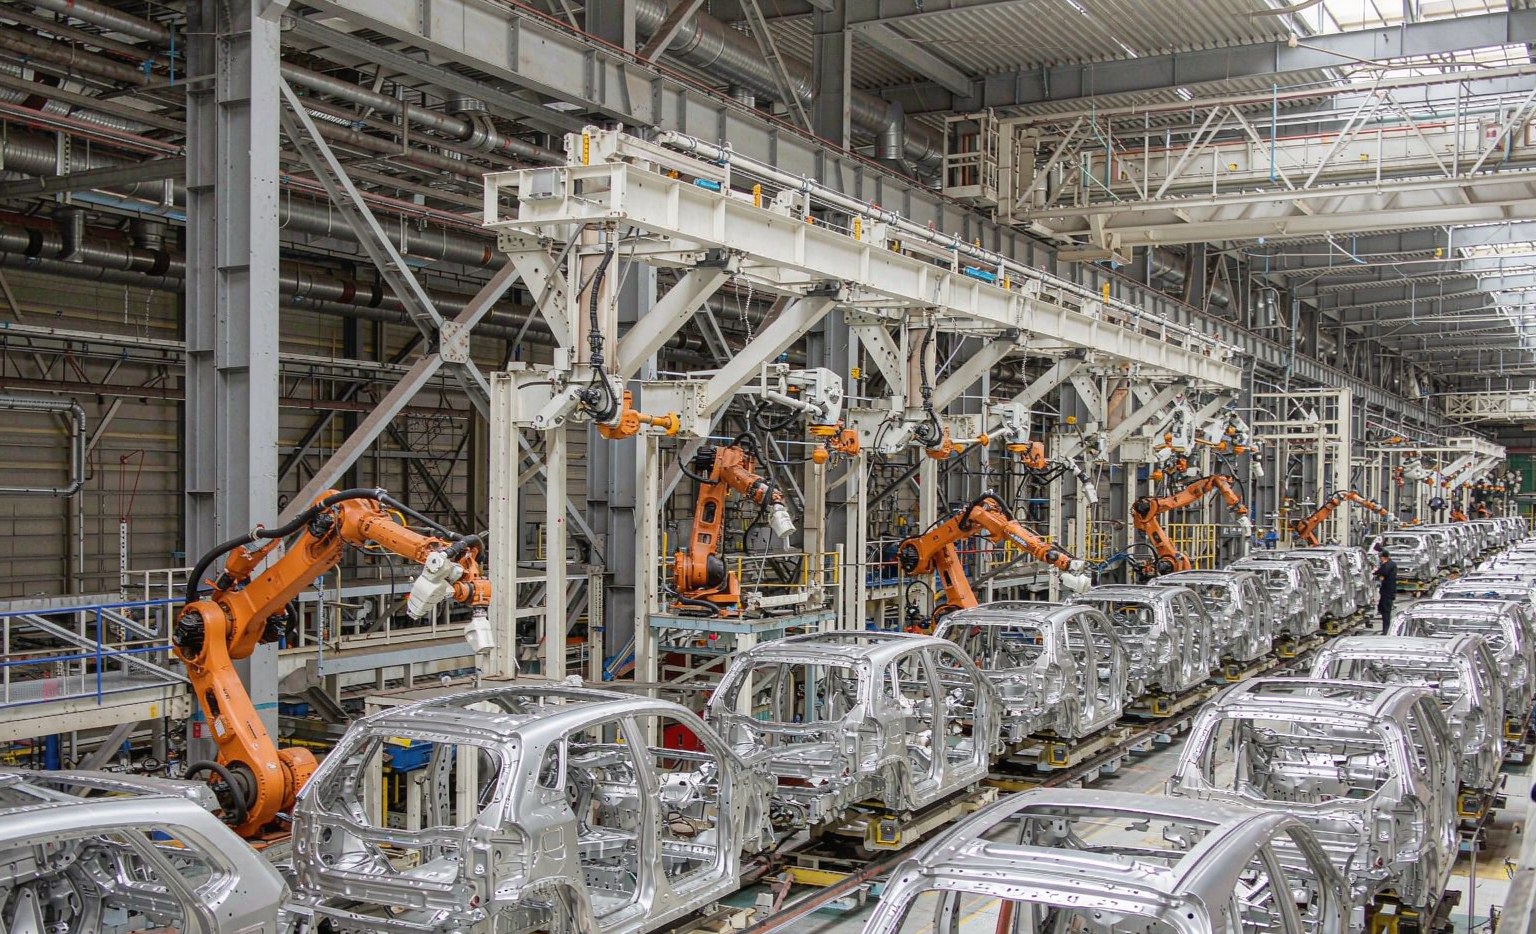
El sector automotriz es el mayor mercado — aproximadamente 6% de la demanda de sistemas robóticos de soldadura láser en 2025, solo Asia-Pacífico representa $2.8 mil millones (41.2% global) y se prevé un TAC anual del 9.4% hasta 2034 (informe de mercado de Dataintelo). Aplicaciones clave:
- Chasis en blanco (BIW). La soldadura láser a distancia (RLW) reduce los puntos de soldadura en el techo de ~3 s/punto (soldadura de resistencia por puntos) a ~1 s/punto y ahorra ~50% de material de brida. Las celdas reducen el tiempo de ciclo del BIW 30–45% frente al plasma/MIG.
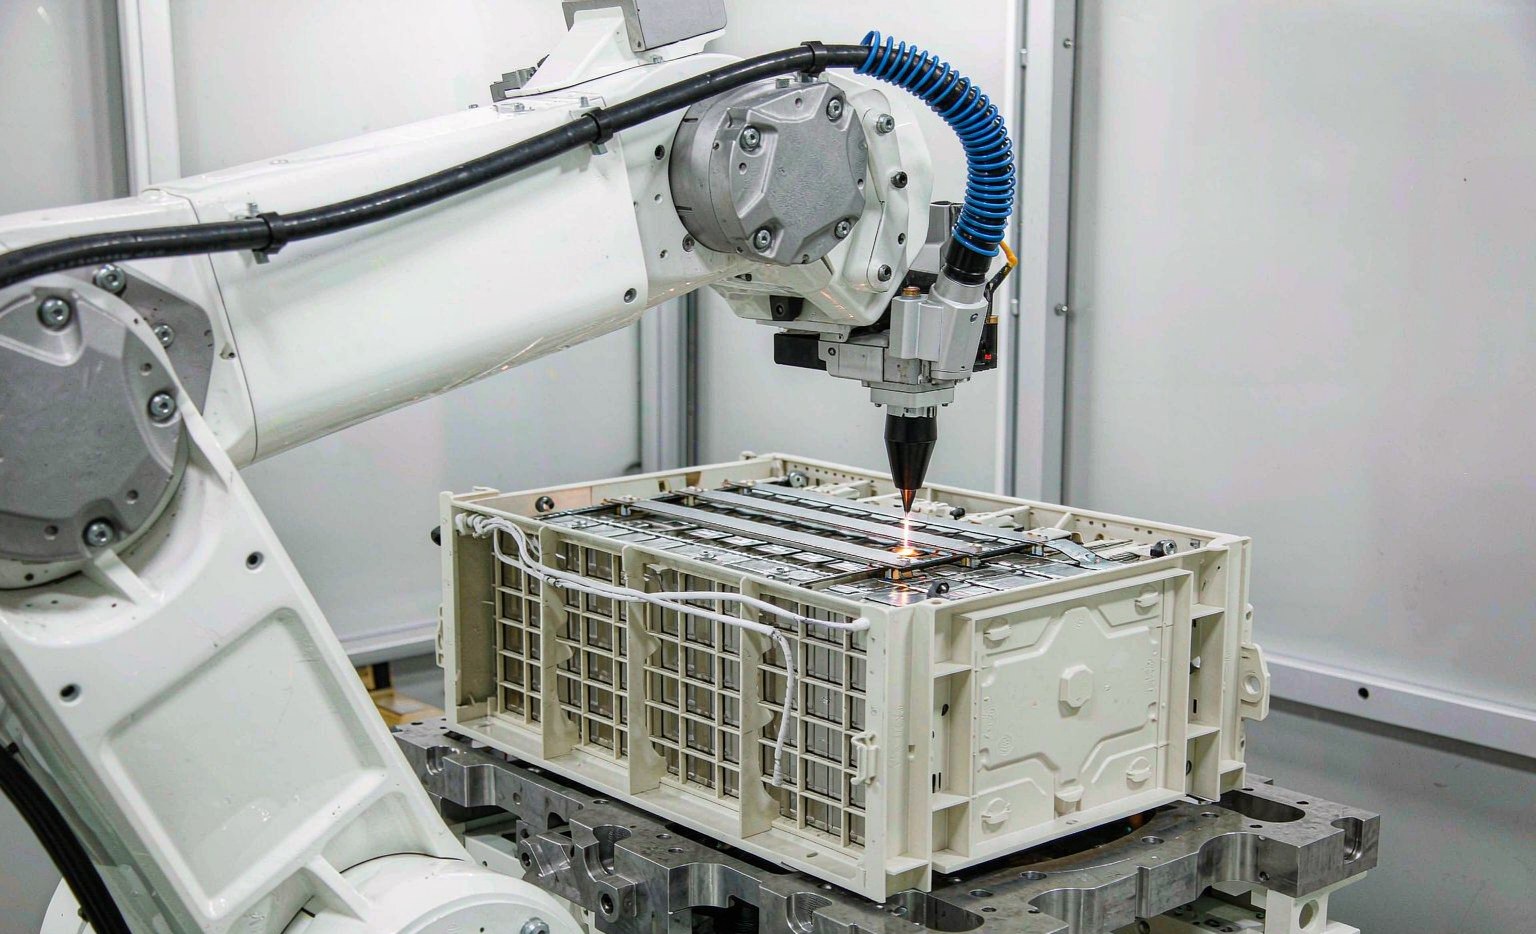
- Baterías de vehículos eléctricos. Las soldaduras de celda a barra colectora, pestaña y sellado del paquete necesitan consistencia a nivel de micras: posicionamiento a 02 mm, tasas de sellado inferiores a 5 cc/min, rendimiento de pestaña 99.9%. Solo el sector de baterías para vehículos eléctricos se proyecta necesitar Más de 3.400 nuevas celdas de soldadura láser robotizada (2025–2028).
- Aeroespacial. Aleaciones de titanio y níquel soldadas con distorsión mínima; entrada de calor inferior a 0,5 kJ/mm para eliminar el tratamiento térmico posterior de la ruta de fabricación.
- Electrónica y médico. Uniones a microescala, libres de contaminación y que cumplen con la trazabilidad ISO 13485.
- Maquinaria pesada y construcción naval. La soldadura híbrida láser-arc suelda chapas de 10–50 mm en una sola pasada, con una eficiencia ~5 veces superior a la del arco multipasada.
Soldadura de baterías de vehículos eléctricos: el caso de precisión
La unión de baterías es donde la soldadura láser robotizada demuestra su valor. Los colectores de cobre y aluminio, las pestañas niqueladas y los recubrimientos del paquete requieren bajo calor y alta repetibilidad para evitar dañar las celdas. Las cabezas de soldadura de oscilación mueven el haz 0–3 mm a 100–1000 Hz para puentes de 0,3–2 mm en acero recubierto de zinc sin salpicaduras, entregando costuras de clase A a ~5 m/min (KlearLaser). Las celdas guiadas por visión compensan automáticamente desviaciones de montaje de ~0,1 mm, manteniendo la velocidad de soldadura cerca de 100 mm/s.
Cómo elegir un robot de soldadura láser
Adaptar la celda a la pieza es mejor que perseguir la mayor potencia:
- Tipo de robot. Robots industriales de 6 ejes para alto rendimiento y alcance; cobots (±0,025 mm) para flexibilidad de bajo volumen y menor costo inicial.
- Potencia. 1,5–3 kW cubre chapa de calibre delgado (<3 mm), recubrimientos, bandejas de baterías y carcasas médicas. 3–6 kW maneja uniones estructurales y de espesor disimilar. Por encima de 6 kW, considerar soldadura híbrida láser-arc para chapa gruesa.
- Integración. Busque EtherCAT, PROFINET y EtherNet/IP para que el láser se comunique con controladores ABB/FANUC/KUKA/Yaskawa.
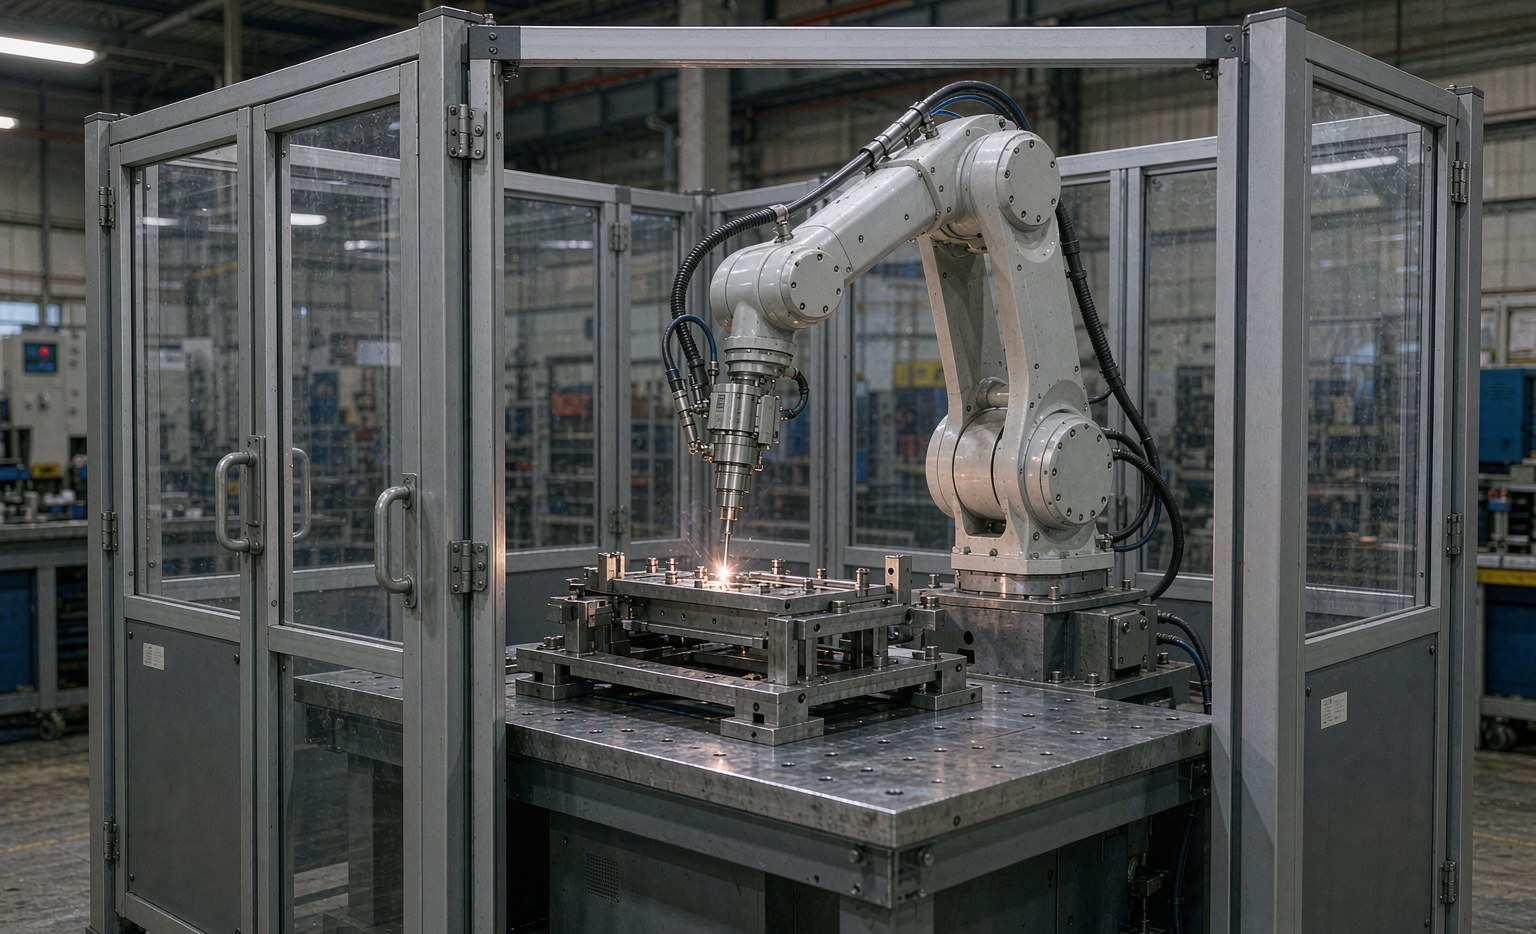
- Seguridad. Un láser Clase 4 (1064 nm) requiere un recinto hermético a la luz con enclavamientos según EN 60825-1 con cristal de visor OD7+.
- Preparación de uniones. Control de holgura <10% del espesor del material y acabado de bordes Ra <3,2 µm; tolerancias ajustadas son el contrapartida del haz enfocado.
- ROI. El retorno de la inversión es típicamente 12–18 meses en líneas de alto volumen; configuraciones completas cuestan $70.000–$250.000+ según potencia, óptica, robot e integración (Bots estándar).
Recursos internos
TrueSyn Robotic construye la fuente láser, el enfriador y la integración del robot como celda llave en mano. Capacidades relacionadas:
- Sistemas de soldadura, limpieza y corte láser — TrueSyn Robotic
- Celdas de soldadura láser robotizada
- Máquinas de limpieza con láser
- Sistemas de corte láser robotizado
Índice de guía: más de esta serie
- Cómo elegir un sistema de soldadura láser robótico para la fabricación automotriz
- Solución de soldadura láser robótica personalizada para condensador y radiador de baja temperatura
- Solución robótica de soldadura láser para soldadura de impulsos
- Integración del robot de soldadura láser FANUC: qué planificar antes de comprarlo
- Robots de soldadura láser en la fabricación de baterías para vehículos eléctricos
- Estaciones de soldadura láser CNC multi-eje: guía de selección técnica
- Sistemas de soldadura robótica industrial de arco sumergido: integración técnica y prod
- Implementación del sistema de robot de soldadura láser para automatización industrial
- Sistemas de corte láser robótico de alta precisión para automatización industrial
- Sistemas de soldadura de cobots: cuando los robots colaborativos superan a los brazos industriales
Configuraciones de máquinas de soldadura multiaxe
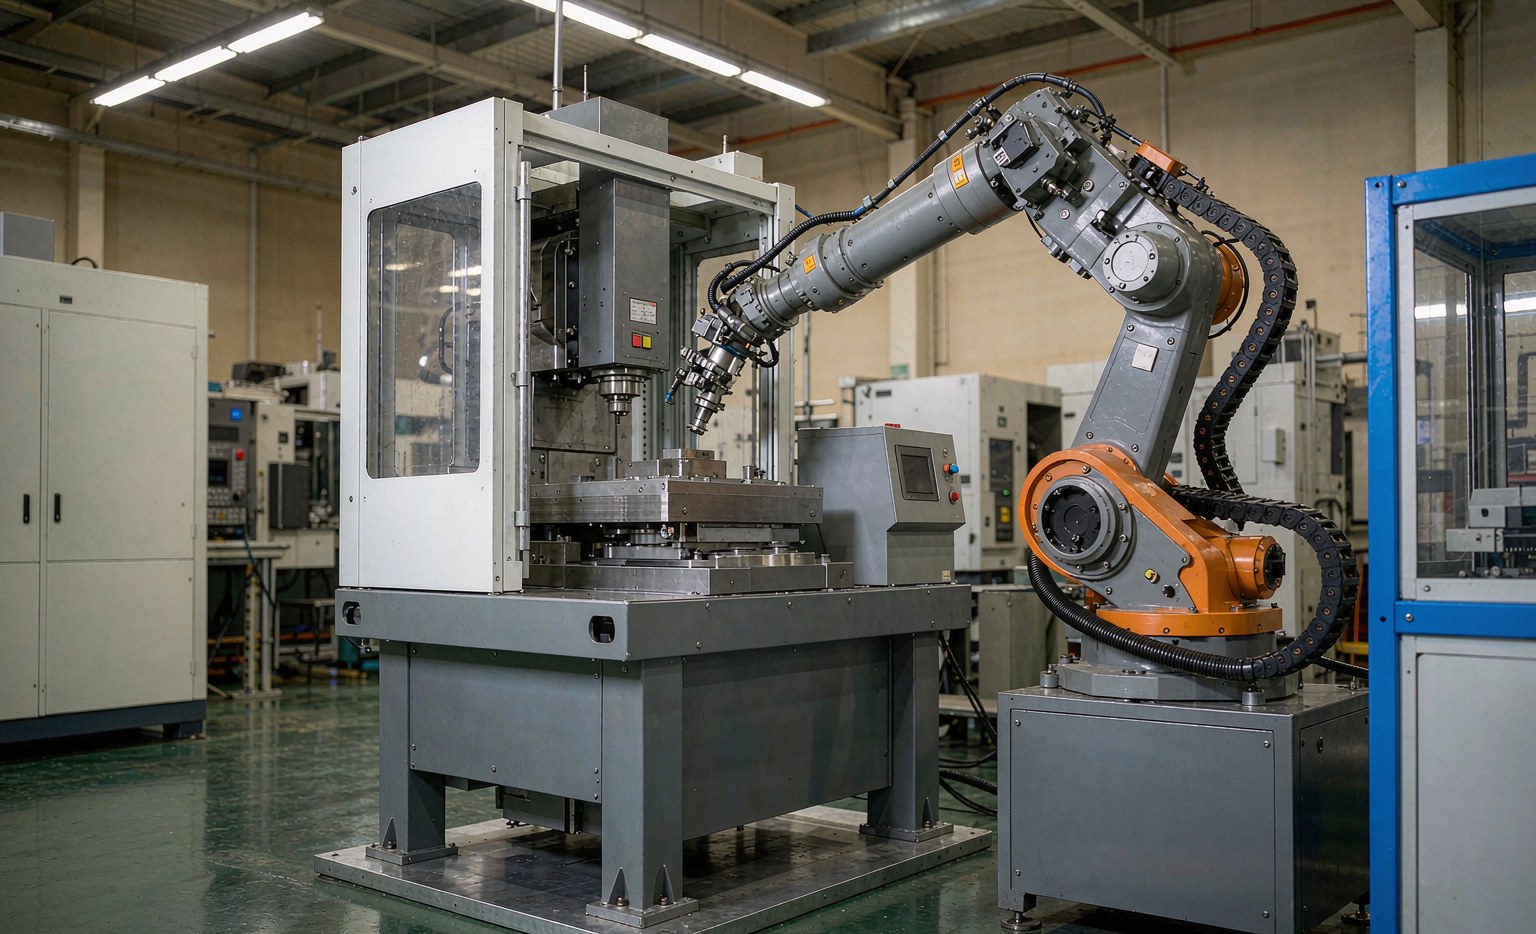
Los compradores que buscan una máquina de soldadura multiaxe suelen resolver uno de dos problemas: alcanzar múltiples caras de una pieza sin volver a fijar la sujeción, o coordinar los ejes de un posicionador con el brazo para que la costura se mantenga en el ángulo óptimo durante toda la soldadura. Ambos son preguntas de configuración: los ejes del brazo manejan el alcance, los ejes del posicionador manejan la presentación y la capa de coordinación entre ambos decide si los seis ejes se comportan como un solo sistema. Nuestra referencia de banco de trabajo multiaxe cubre la especificación del lado de la máquina: estaciones de soldadura láser CNC de múltiples ejes.