
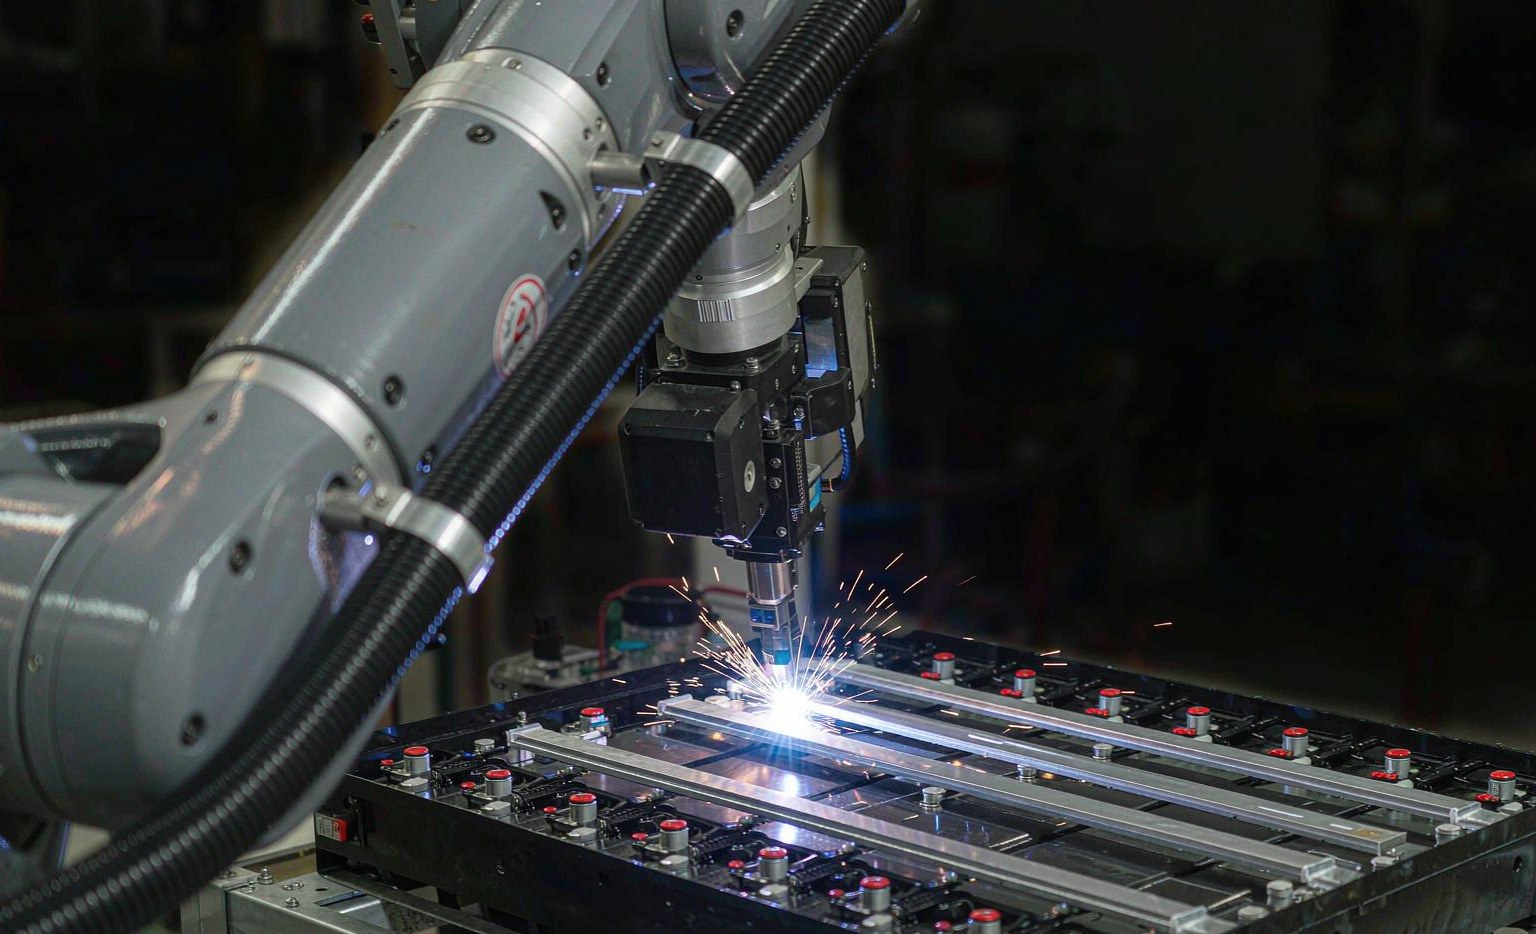
Robots de soldadura láser en la fabricación de baterías para vehículos eléctricos
Los packs de baterías de vehículos eléctricos se ensamblan a partir de cientos de celdas unidas por barras colectoras y lengüetas, y el método de unión dominante es soldadura por láser. No se trata de una elección de gusto: cerca de celdas sensibles y de alta densidad energética, el bajo calor y la soldadura limpia de un láser son críticos para la seguridad. Este artículo cubre dónde se usan los láseres, por qué son mejores y los desafíos de materiales que mantienen ocupados a los ingenieros de procesos.
Más allá del propio paquete, la misma física de unión se aplica a la electrónica de potencia y a los ensambles eléctricos —vea nuestro innovación en soldadura láser para aplicaciones eléctricas.
La razón por la que el láser gana en el trabajo de baterías es un argumento de seguridad más que uno de costo: un proceso que introduce menos calor en la celda y deja menos salpicadura reduce la posibilidad de dañar una celda que podría fallar posteriormente.
Qué se suelda en un pack
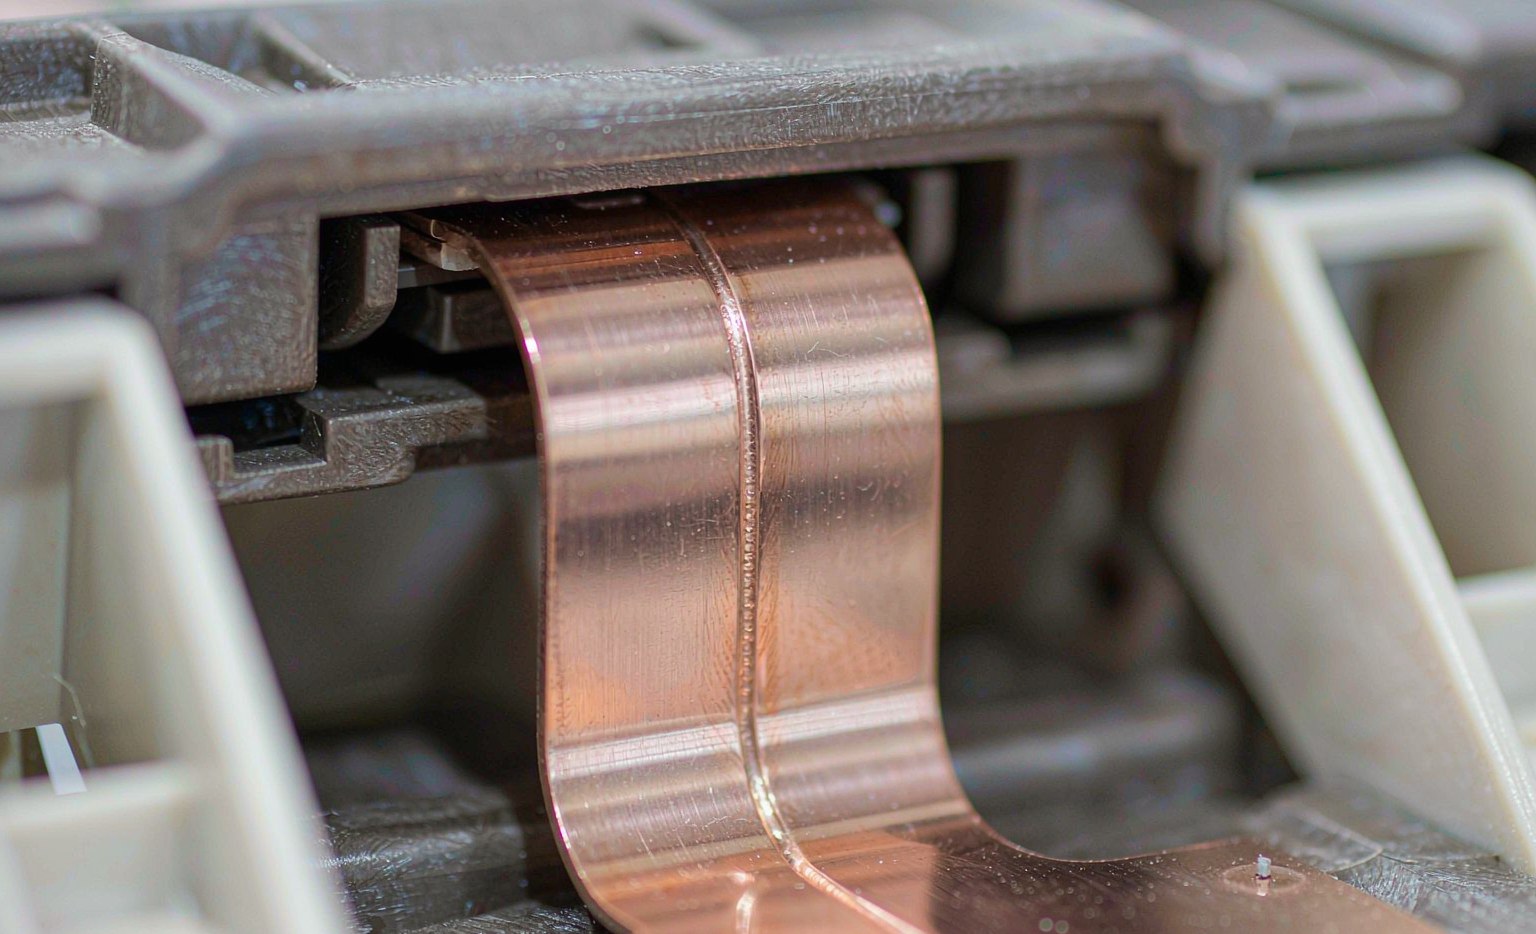
- Barras colectoras a terminales de celda — conductores de aluminio o cobre niquelado que transportan la corriente del pack, unidos por soldaduras de costura continuas.
- Lengüetas de celda — lengüetas de níquel o acero niquelado en celdas cilíndricas (p. ej. 21700 / 4680), unidas por soldaduras por puntos o de cosido.
- Carcasas de módulos y sensores — carcasas y soportes de aluminio liviano.
Por qué láser, y no soldadura por resistencia o arco
| exigencia | Por qué el láser encaja |
|---|---|
| Baja entrada de calor | Minimiza el estrés térmico en las celdas y separadores adyacentes |
| Sin contacto | No hay fuerza del electrodo ni contaminación en la celda |
| Salpicadura mínima | La salpicadura cerca de una celda es un peligro para la seguridad; el láser mantiene la soldadura limpia |
| Velocidad y repetibilidad | La óptica remota (escáner) suelda varios m/min con monitoreo en lazo cerrado |
Formatos de celda y uniones
| Formato de celda | Lengüeta/terminal típico | Unión |
|---|---|---|
| 18650 / 21700 | Lengüeta de acero niquelado | Láser por puntos / cosido |
| 4680 | Sin lengüeta / lata de acero | Láser a barra colecciona |
| Prismático | Terminal de Al / Cu | Láser de costura |
| Sobado | Lengüetas de lámina de Al / Cu | Ultrasónica o láser |
Caudal y control de calidad
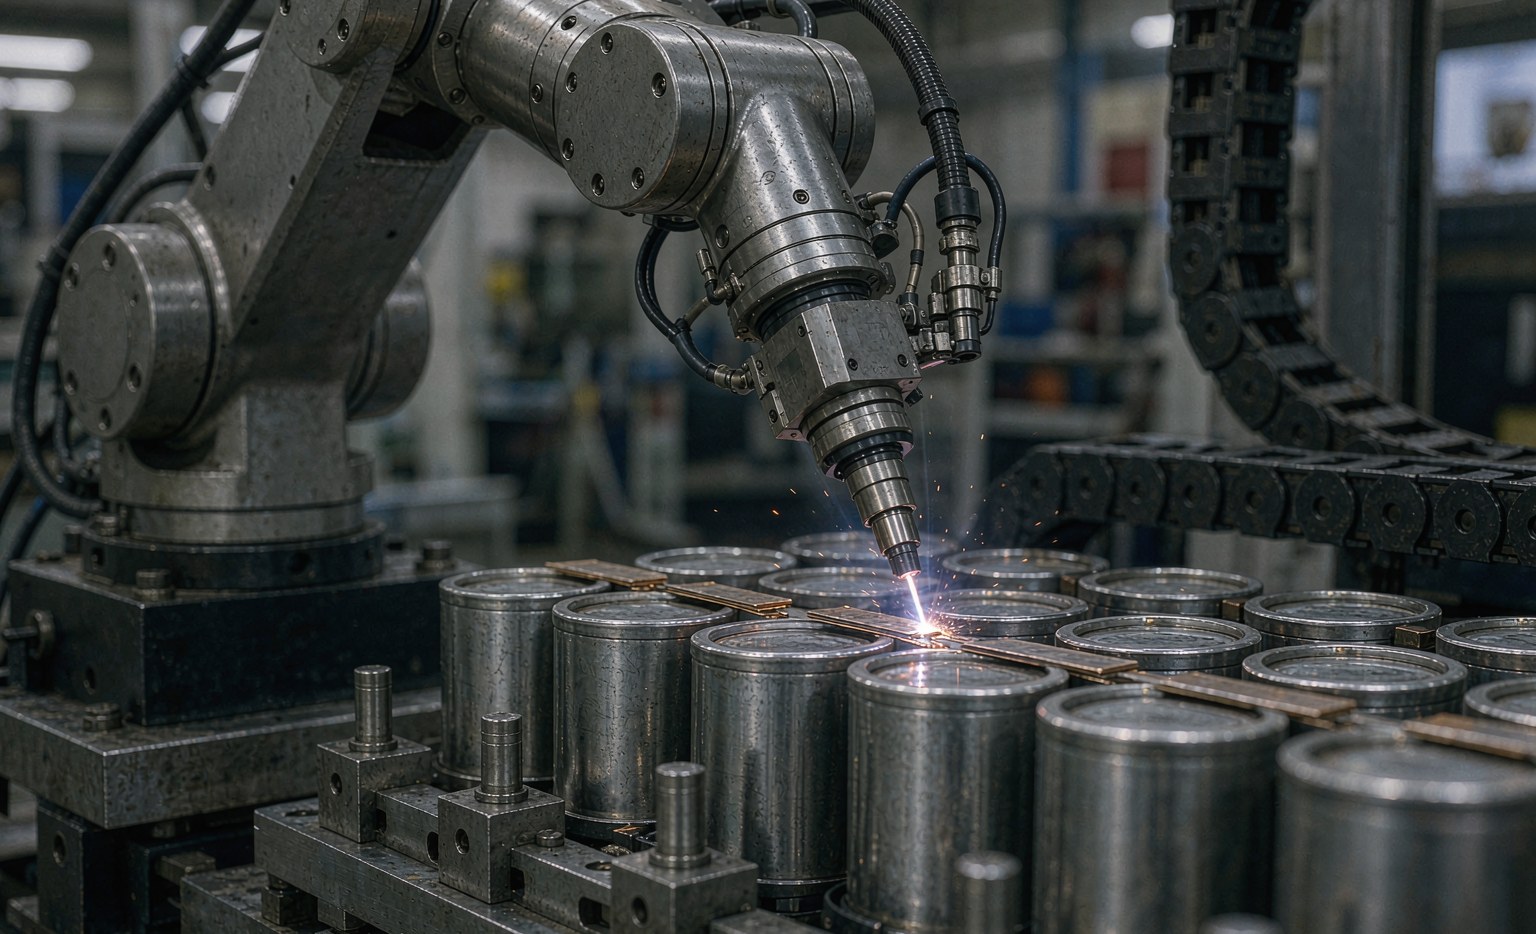
Las líneas de alta velocidad soldan las pestañas de las celdas en menos de un segundo por junta usando óptica de barrido, mientras que sueldan barras colectoras por costura a varios metros por minuto. Dado que una soldadura defectuosa puede precipitar una fuga térmica, las celdas de producción equipan el láser con monitoreo en proceso (fotodiodo/plasma o visión) para marcar porosidad o falta de fusión en tiempo real.
El bucle de monitoreo es lo que hace que el proceso sea seguro a gran escala: una junta defectuosa se rechaza antes de que la celda sea sellada, en lugar de ser encontrada más tarde en un paquete que no puede abrirse.
Desafíos de materiales
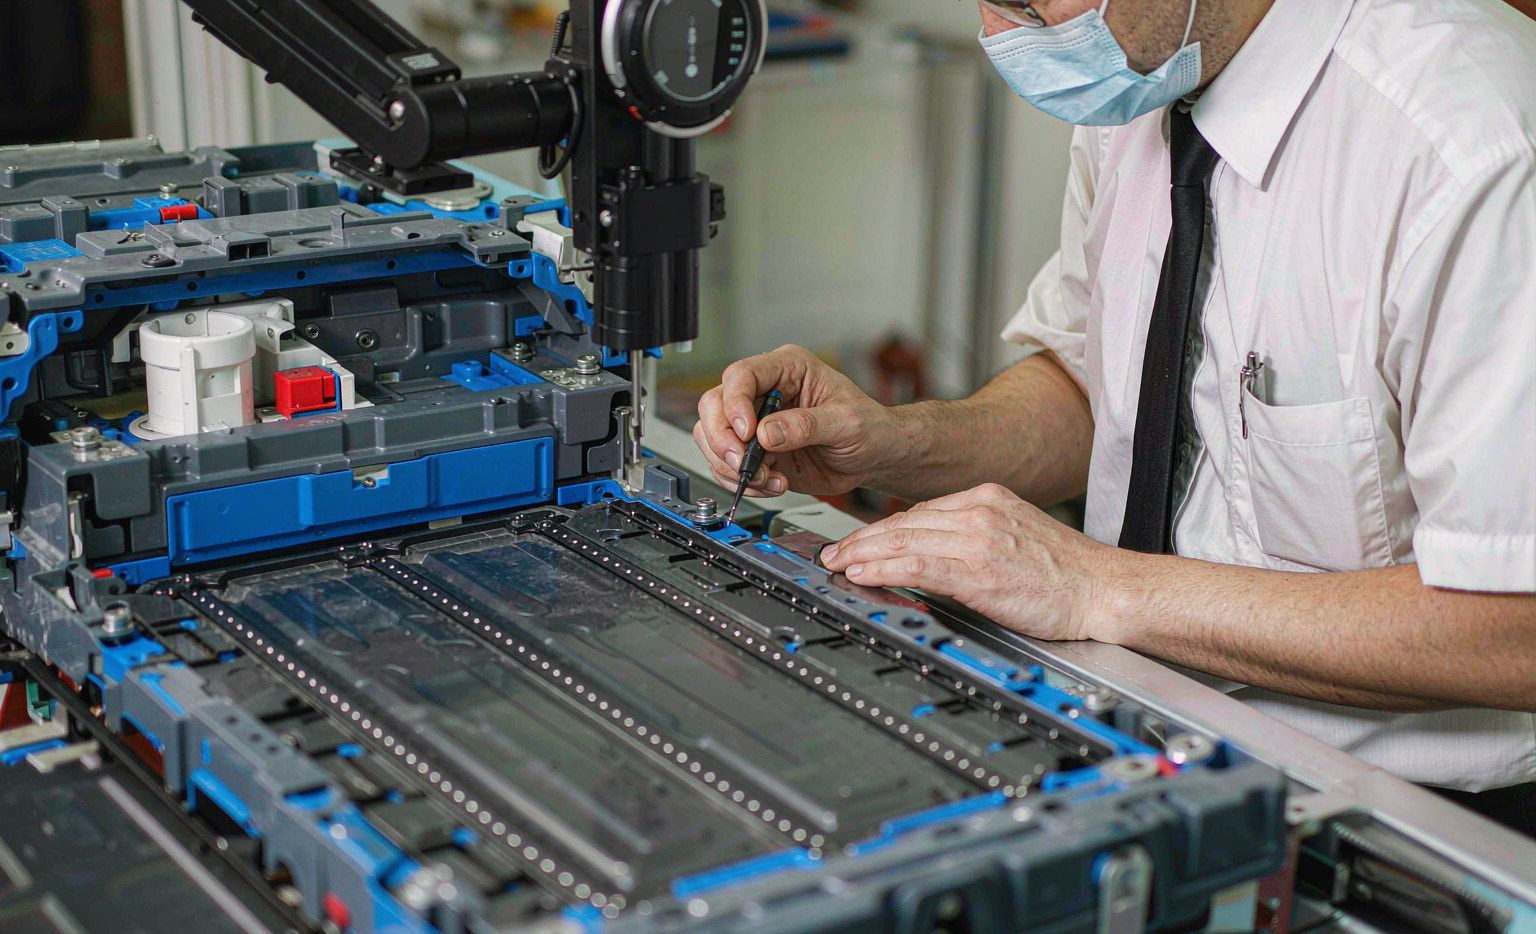
El cobre y el aluminio son altamente reflectantes a la longitud de onda estándar de fibra de ~1 µm, lo que los hace más difíciles de acoplar y más propensos a defectos. Los proveedores abordan esto con parámetros optimizados, formación de haz o láseres verdes/azules para el cobre.
Aluminum’s oxide layer and porosity sensitivity also demand tight process control, and the joint must survive thousands of thermal cycles over the pack’s life.
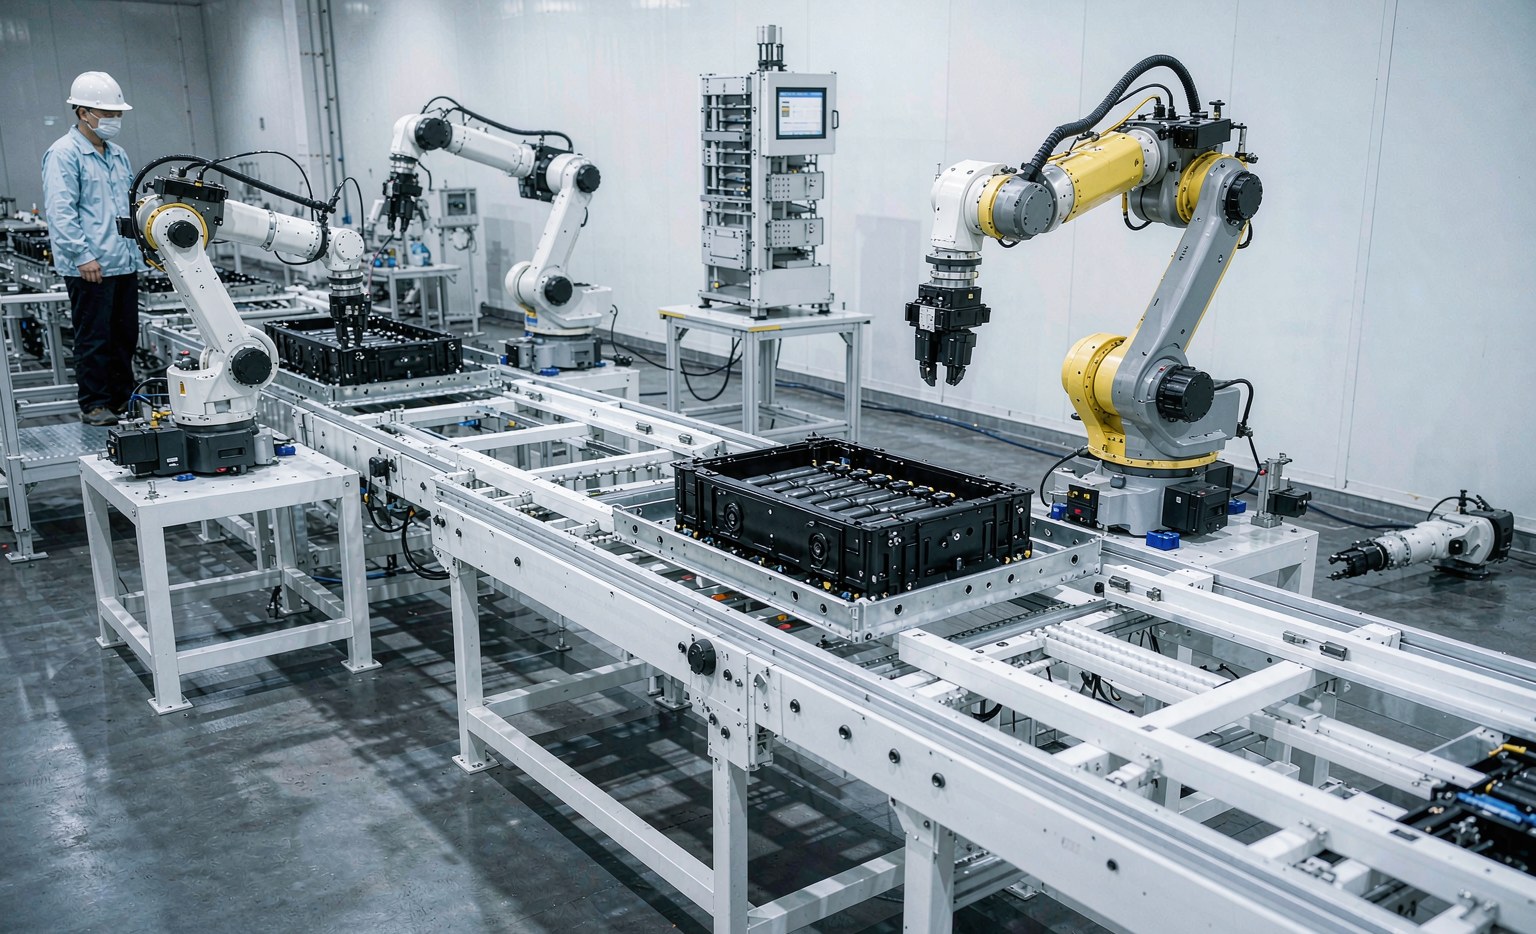
La soldadura con láser es ahora la base de la unión de baterías para vehículos eléctricos porque es el único método que combina la velocidad de la producción en masa con el bajo calor y la soldadura limpia que exige la seguridad de las celdas. Cualquier ampliación de la ensamblaje de paquetes depende, por lo tanto, de celdas láser confiables y monitoreadas en lugar de la unión convencional, y el bucle de monitoreo, no solo el haz, es lo que lo hace seguro a gran escala.
PFG
¿Por qué no soldadura por resistencia por puntos? La fuerza del electrodo y el estrés térmico afectan a la celda y a los separadores; el láser es sin contacto y de menor calor.
¿Cómo se asegura la calidad de la soldadura? La monitorización de fotodiodo/plasma o visión en el proceso marca uniones defectuosas antes de que el módulo se cierre.
¿Se puede soldar el cobre con láser fácilmente? No a 1 µm: el cobre lo refleja, por lo que se utilizan láseres verdes/azules o parámetros ajustados.
¿Y la capa de óxido sobre el aluminio? Cambia el acoplamiento y puede causar porosidad, por lo que los parámetros y la limpieza están estrictamente controlados.
¿Es suficiente un láser para una línea entera? Normalmente, varias células funcionan en paralelo, cada una soldando costuras o puntos de diferentes uniones.
¿Cómo escala esto para células 4680? Los diseños sin pestañas desplazan la unión a la interfaz entre el cuerpo y la barra de cobre, manteniendo el láser como método de unión.
Parámetros del proceso que importan
La potencia del láser, la velocidad de desplazamiento o barrido, la posición del enfoque y el flujo de gas de protección juntos determinan la penetración y la tasa de defectos. Demasiada poca potencia arriesga falta de fusión; demasiada causa salpicaduras y huecos. La posición del enfoque es especialmente crítica en el cobre reflectante, donde un pequeño cambio altera bruscamente el acoplamiento. Por lo tanto, las líneas bloquean los parámetros a partir de un cupón de calificación y monitorean cada unión contra esa línea base.
Metalurgia de la barra de cobre y la pestaña
Unir metales disimilares — barra de cobre a terminal de aluminio, o pestaña de níquel a cuerpo de acero — crea intermetales frágiles si se aplica demasiado calor. El bajo aporte térmico del láser limita ese crecimiento, que es otra razón por la que se adapta al trabajo de baterías. Cuando las uniones de cobre a aluminio son inevitables, la formación del haz o un material de transición mantiene la unión dúctil.
Vida de ciclo y trazabilidad
Las uniones de baterías deben sobrevivir a miles de ciclos de carga sin aflojarse ni agrietarse, por lo que los datos de monitoreo del proceso a menudo se almacenan por unión para trazabilidad. Si un paquete falla alguna vez, los registros de soldadura permiten a los ingenieros encontrar la unión responsable en lugar de retirar todo el lote: un requisito del sistema de calidad, no un lujo.