
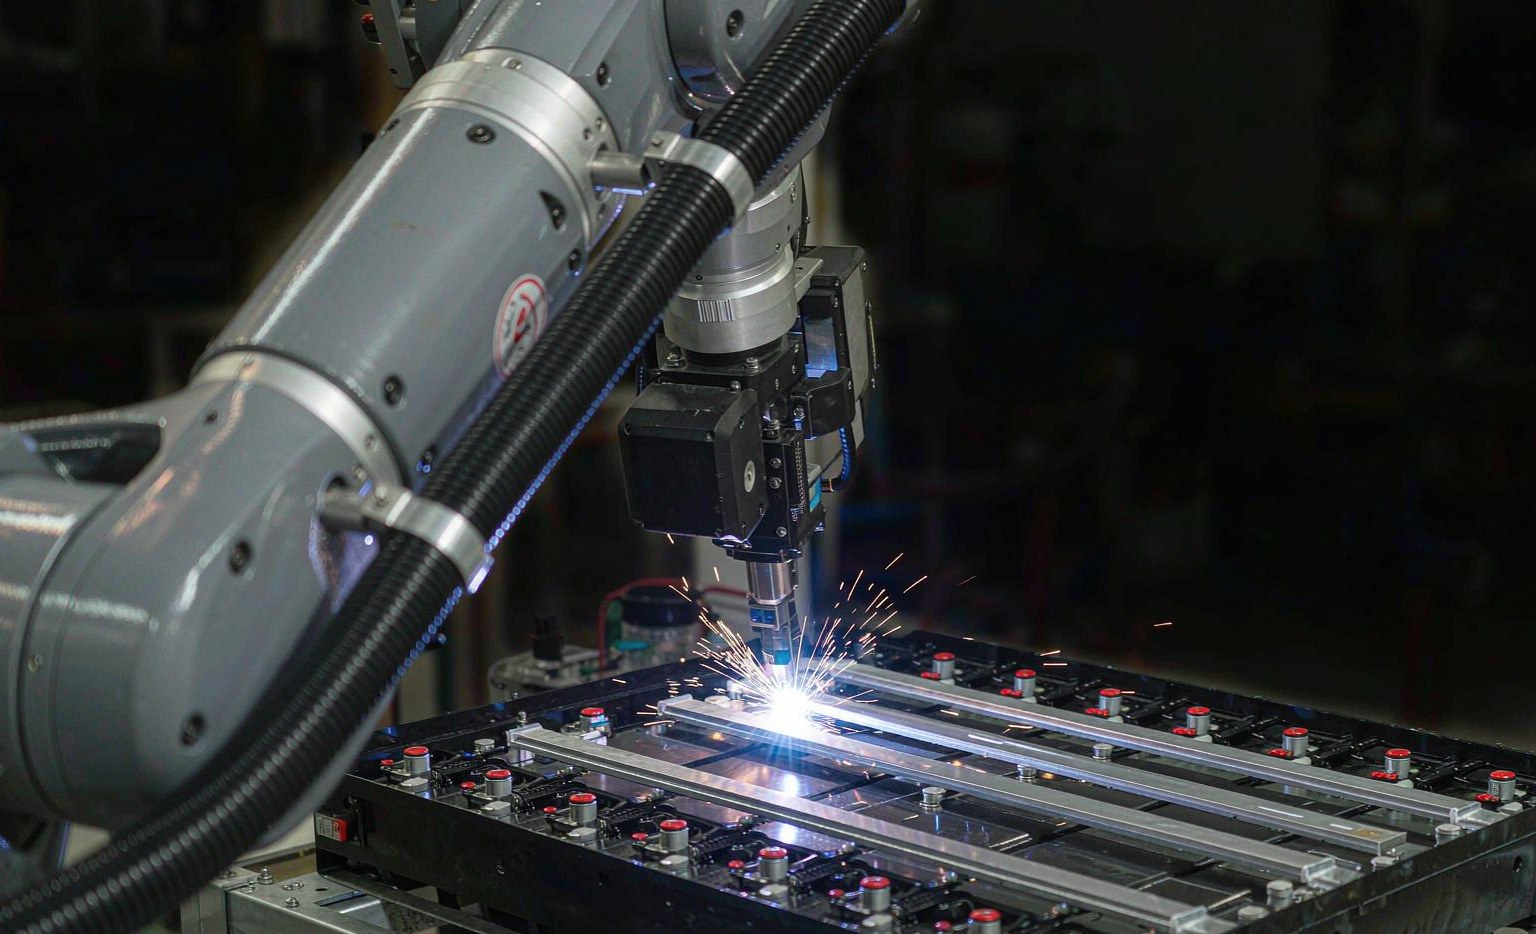
전기차 배터리 제조에서 레이저 용접 로봇
전기차 배터리 팩은 버스바와 탭으로 연결된 수백 개의 셀로 조립되며, 주된 연결 방식은 레이저 용접. 이는 취향의 문제가 아닙니다: 민감하고 에너지 밀도가 높은 셀 근처에서, 레이저의 낮은 열량과 깨끗한 용접은 안전에 직결됩니다. 이 기사는 레이저가 사용되는 위치, 그 이유, 그리고 공정 엔지니어를 계속 바쁘게 만드는 소재적 도전에 대해 다룹니다.
배터리 분야에서 레이저가 우세한 이유는 비용보다 안전 논리에 가깝습니다: 셀에 투입되는 열을 줄이고 스패터(용접 때 튀는 금속 파편)를 최소화하는 공정은 이후 고장날 수 있는 셀에 손상을 줄 확률을 낮춥니다.
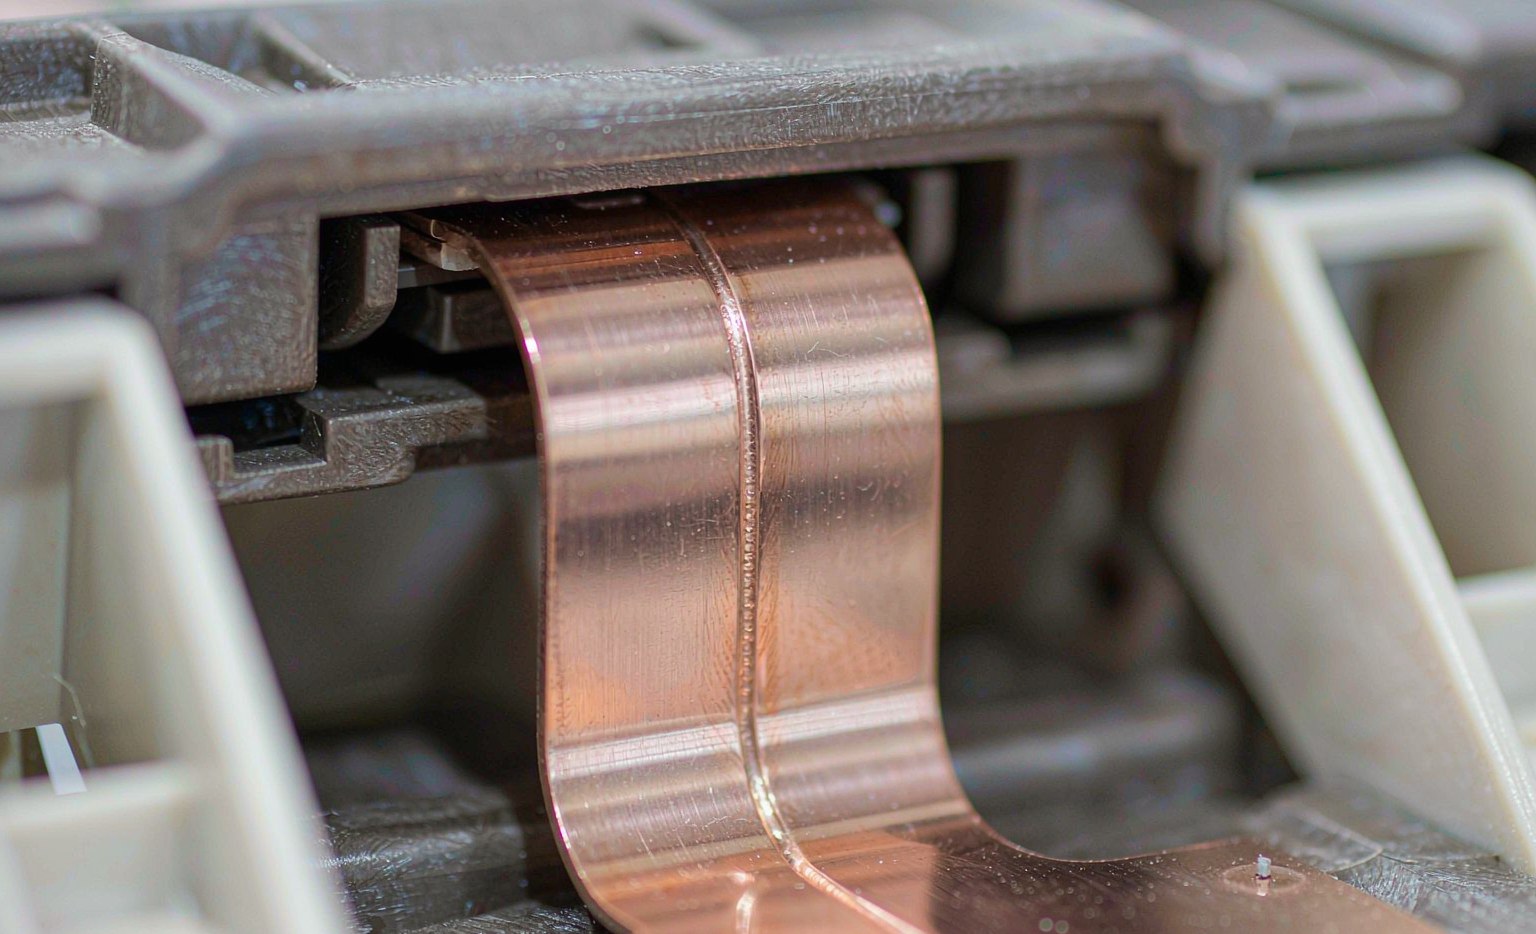
팩에서 용접되는 것들
- 버스바와 셀 터미널 — 팩 전류를 운반하는 알루미늄 또는 니켈 도금 구리 도체로, 연속 이음 용접으로 연결됩니다.
- 셀 탭 — 원형 셀(예: 21700 / 4680)의 니켈 또는 니켈 도금강제 탭으로, 스팟 또는 스티치 용접으로 연결됩니다.
- 모듈 하우징 & 센서 — 경량 알루미늄 하우징과 브래킷입니다.
저항 용접이나 아크 용접이 아닌 레이저를 선택하는 이유
| 요구 | 레이저가 적합한 이유 |
|---|---|
| 낮은 열 투입 | 인접 셀과 separator(분리막)에 대한 열 스트레스를 최소화 |
| 비접촉 | 셀에 전극 힘이나 오염을 가하지 않음 |
| 최소한 스패터 | 셀 근처의 스패터는 안전상의 위험이며, 레이저는 용접면을 깨끗하게 유지합니다 |
| 속도 & 반복성 | 원격(스캐너) 광학은 폐루프 모니터링으로 분당 여러 미터 속도로 용접합니다 |
셀 포맷과 결합부
| 셀 포맷 | 전형적인 탭/터미널 | 연결 방식 |
|---|---|---|
| 18650 / 21700 | 니켈 도금강제 탭 | 스팟 / 스티치 레이저 |
| 4680 | 탭리스 / 강철 캔 | 레이저로 버스바에 결합 |
| 프리즘형 | Al / Cu 터미널 | 이음 레이저 |
| 파우치형 | Al / Cu箔(호일) 탭 | 초음파 또는 레이저 |
처리량과 품질 관리
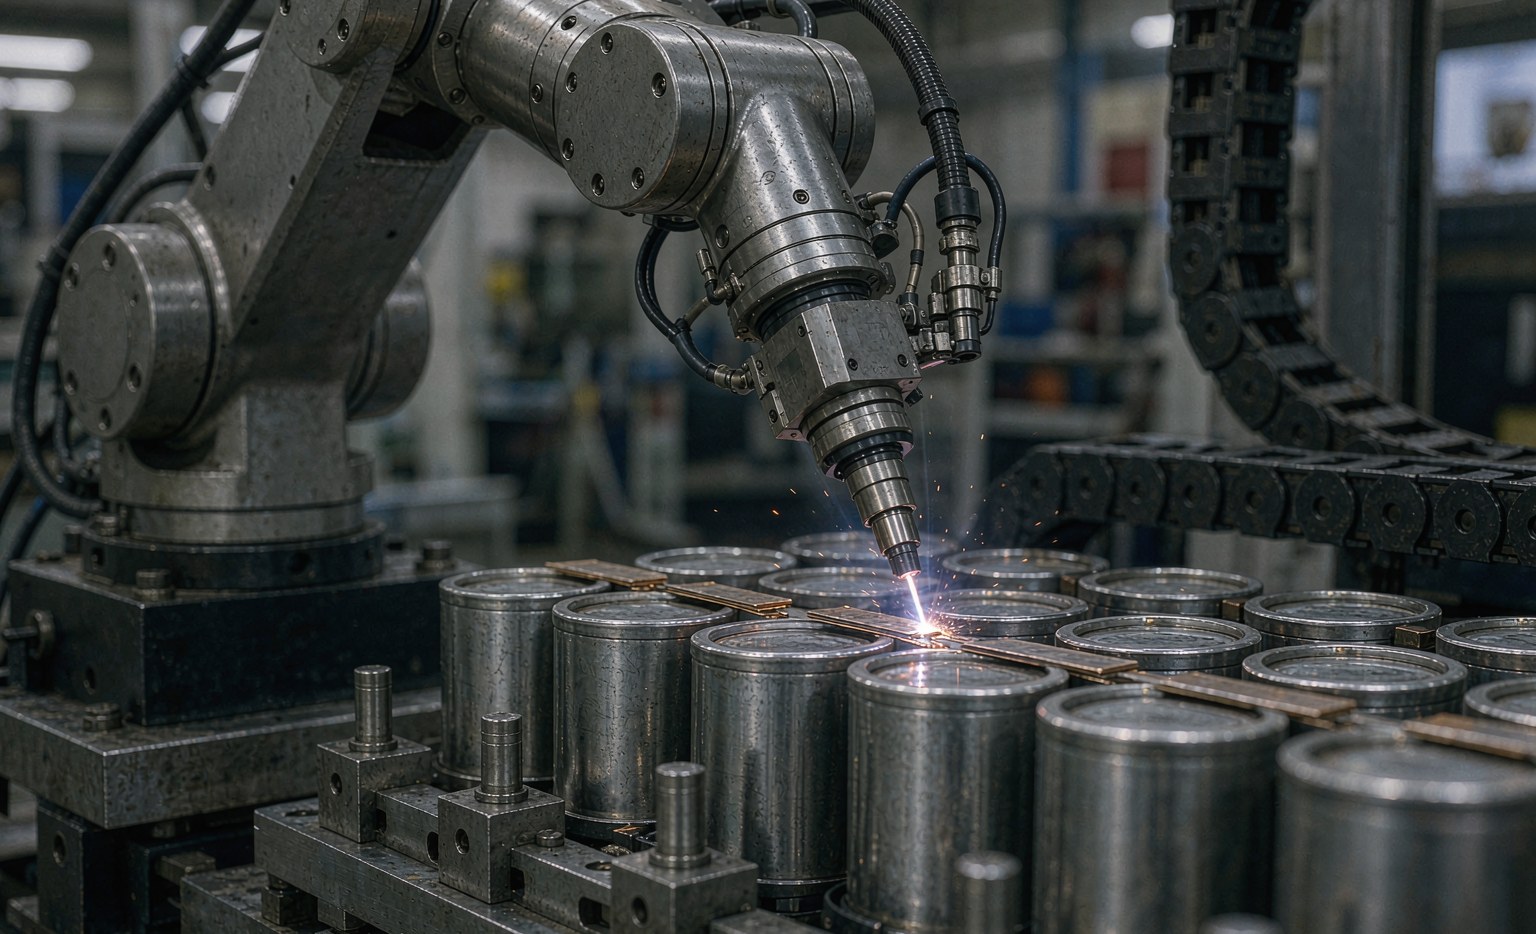
고속 라인에서는 스캐닝 광학을 사용하여 결합부당 1초 이내로 셀 탭을 용접하고, 버스바를 분당 여러 미터 속도로 이음 용접합니다. 불량한 용접은 열 폭주(thermal runaway)를 유발할 수 있으므로, 양산 셀은 레이저와 공정 중 모니터링 (포토다이오드/플라즈마 또는 비전)을 조합하여 기공이나 용착 불량(결함)을 실시간으로 표시합니다.
모니터링 루프가 대량 생산 시 공정을 안전하게 만드는 핵심입니다: 불량한 접합부는 모듈이 밀봉되기 전에 폐기되므로, 이후 열 수리가 불가능한 팩에서 나중에 발견되는 것을 방지할 수 있습니다.
소재적 도전 과제
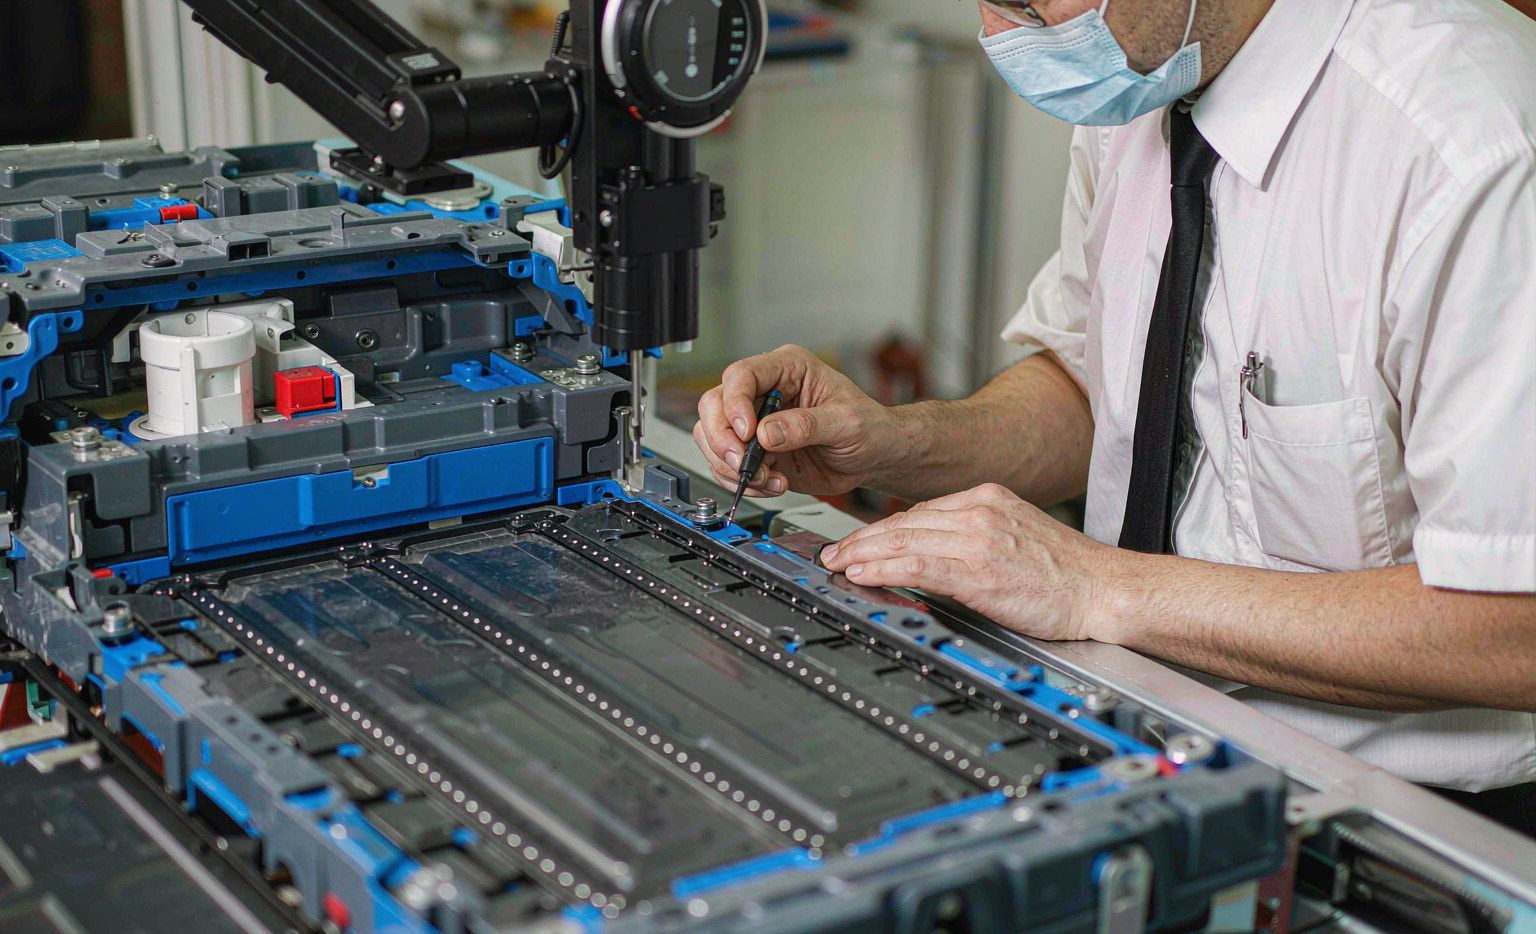
구리와 알루미늄은 표준 약 1 µm 파장 레이저에 대해 반사율이 높아 에너지 결합이 어려우며 결함 발생에 취약합니다. 제조사들은 최적화된 파라미터, 빔整形(빔 형성), 또는 구리를 위한 녹색/파란색 레이저로 이를 해결합니다.
알루미늄의 산화막층과 기공에 대한 민감성도 엄격한 공정 제어를 요구하며, 접합부는 팩 수명 동안의 수천 번의 열 사이클을 견뎌야 합니다.
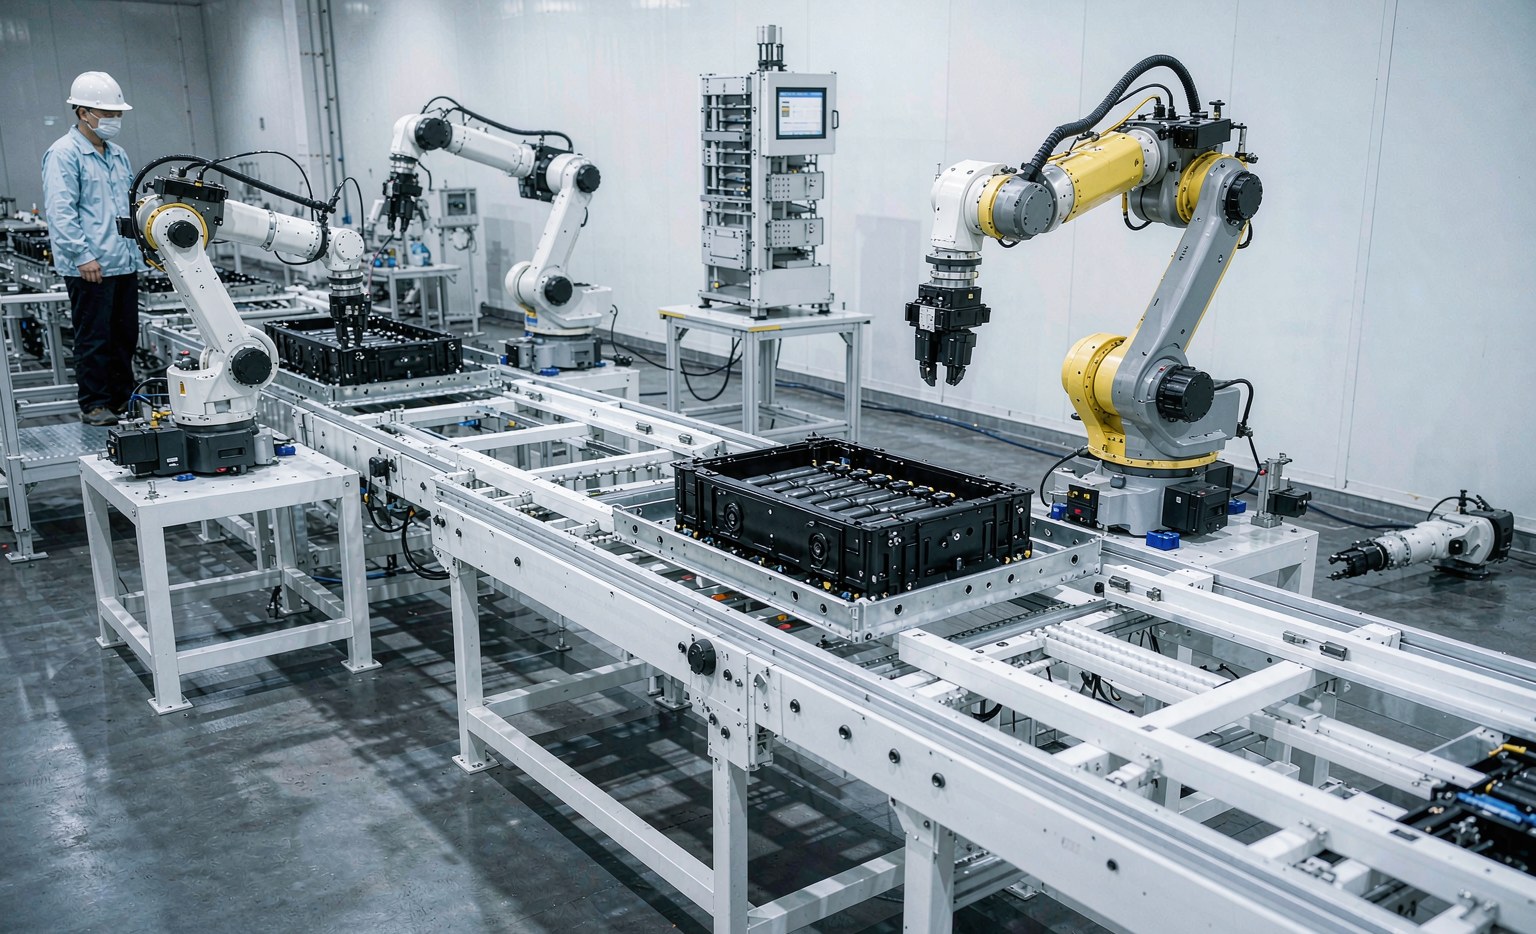
레이저 용접은 대량 생산의 속도뿐 아니라 셀 안전이 요구하는 낮은 열량과 깨끗한 용접을 결합할 수 있는 유일한 방법이기 때문에 현재 EV 배터리 연결의 핵심입니다. 따라서 팩 조립의 확장 능력은 기존의 연결 방식이 아니라 신뢰할 수 있고 모니터링되는 레이저 공정 여부에 달려 있으며, 대량 생산 시 안전을 보장하는 것은 빔 자체뿐 아니라 모니터링 루프입니다.
자주 묻는 질문
왜 저항 스팟 용접은 아닌가? 전극 힘과 열이 셀과 분리막을 스트레스받게 하지만, 레이저는 비접촉이고 열 투입이 적습니다.
용접 품질은 어떻게 보장되는가? 모듈 봉단 전에 공정 중 광전다이오드/플라즈마 또는 비전 모니터링이 불량 접합부를 표시합니다.
구리는 레이저 용접이 쉬운가요? 1 µm에서는 불가능합니다 — 구리는 빛을 반사하므로 녹색/파란색 레이저나 조정된 매개변수가 사용됩니다.
알루미늄의 산화층은 어떻게 되나요? It changes coupling and can cause porosity, so parameters and cleaning are tightly controlled. → 결합을 변화시키고 기공을 유발할 수 있으므로, 파라미터와 세정이 엄격하게 관리됩니다.
Is one laser enough for a whole line? → 일렬의 라인을 모두 처리하기에 레이저 1대만 충분한가? Usually several cells run in parallel, each seam- or spot-welding different joints. → 일반적으로 여러 셀이 병렬로 작동하며, 각 셀은 서로 다른 이음부를 세로 또는 스팟 용접합니다.
How does this scale for 4680 cells? → 이는 4680 셀에 대해 어떻게 확장될 수 있는가? Tabless designs shift the joint to the can-to-busbar interface, keeping laser as the joining method. → 탭리스 설계는 이음부를 캔-버스바 인터페이스로 이동시키되, 결합 방식은 레이저를 유지합니다.
Process parameters that matter → 중요한 공정 파라미터
Laser power, travel or scan speed, focus position and shield-gas flow together set penetration and defect rate. Too little power risks lack of fusion; too much causes spatter and voids. Focus position is especially critical on reflective copper, where a small shift changes coupling sharply. Lines therefore lock parameters from a qualification coupon and monitor every joint against that baseline. → 레이저 출력, 이동 또는 스캔 속도, 초점 위치 및 실드 가스 흐름은 함께 관통 깊이와 불량률을 결정합니다. 출력이 너무 낮으면 용착 부족이 발생하고, 너무 많으면 튄 용체와 공극이 생깁니다. 반사성이 높은 구리에 있어 초점 위치는 특히 중요하며, 작은 이동만으로도 결합이 급격히 변합니다. 따라서 라인은 자격 검증 쿠폰에서 결정된 파라미터를 고정하고, 해당 기준에 따라 모든 이음부를 모니터링합니다.
Busbar and tab metallurgy → 버스바와 탭의 금속학
Joining dissimilar metals — copper busbar to aluminum terminal, or nickel tab to steel can — creates brittle intermetallics if too much heat is applied. Laser’s low heat input limits that growth, which is another reason it fits battery work. Where copper-to-aluminum joints are unavoidable, beam shaping or a transition material keeps the joint ductile. → 이종 금속 결합 — 구리 버스바와 알루미늄 터미널, 또는 니켈 탭과 스틸 캔 — 은 열이 과도하게 가해질 경우 취성 금속간 화합물을 생성합니다. 레이저의 낮은 열 입력은 이를 제한하며, 이는 배터리 작업에 적합한 또 다른 이유입니다. 구리-알루미늄 이음부를 피할 수 없는 경우, 빔 성형 또는 전환 재료는 이음부의 연성을 유지합니다.
Cycle-life and traceability → 사이클 수명 및 추적 가능성
Battery joints must survive thousands of charge cycles without loosening or cracking, so process monitoring data is often stored per joint for traceability. If a pack ever fails, the weld records let engineers find the culprit joint rather than recalling the whole batch — a quality 시스템 requirement, not a nicety. → 배터리 이음부는 수천 번의 충전거치 사이클 동안 느러짐이나 균열 없이 견뎌야 하므로, 추적 가능성을 위해 이음부별 공정 모니터링 데이터가 저장됩니다. 팩이 결함 발생 시, 용접 기록은 엔지니어가 문제 원인을 특정 이음부에서 찾을 수 있게 하여 전체 배치 리콜 대신 처리할 수 있게 합니다 — 이는 편의가 아니라 품질 시스템 요구사항입니다.