FANUC 레이저 용접 로봇 통합: 구매 전에 계획해야 할 사항
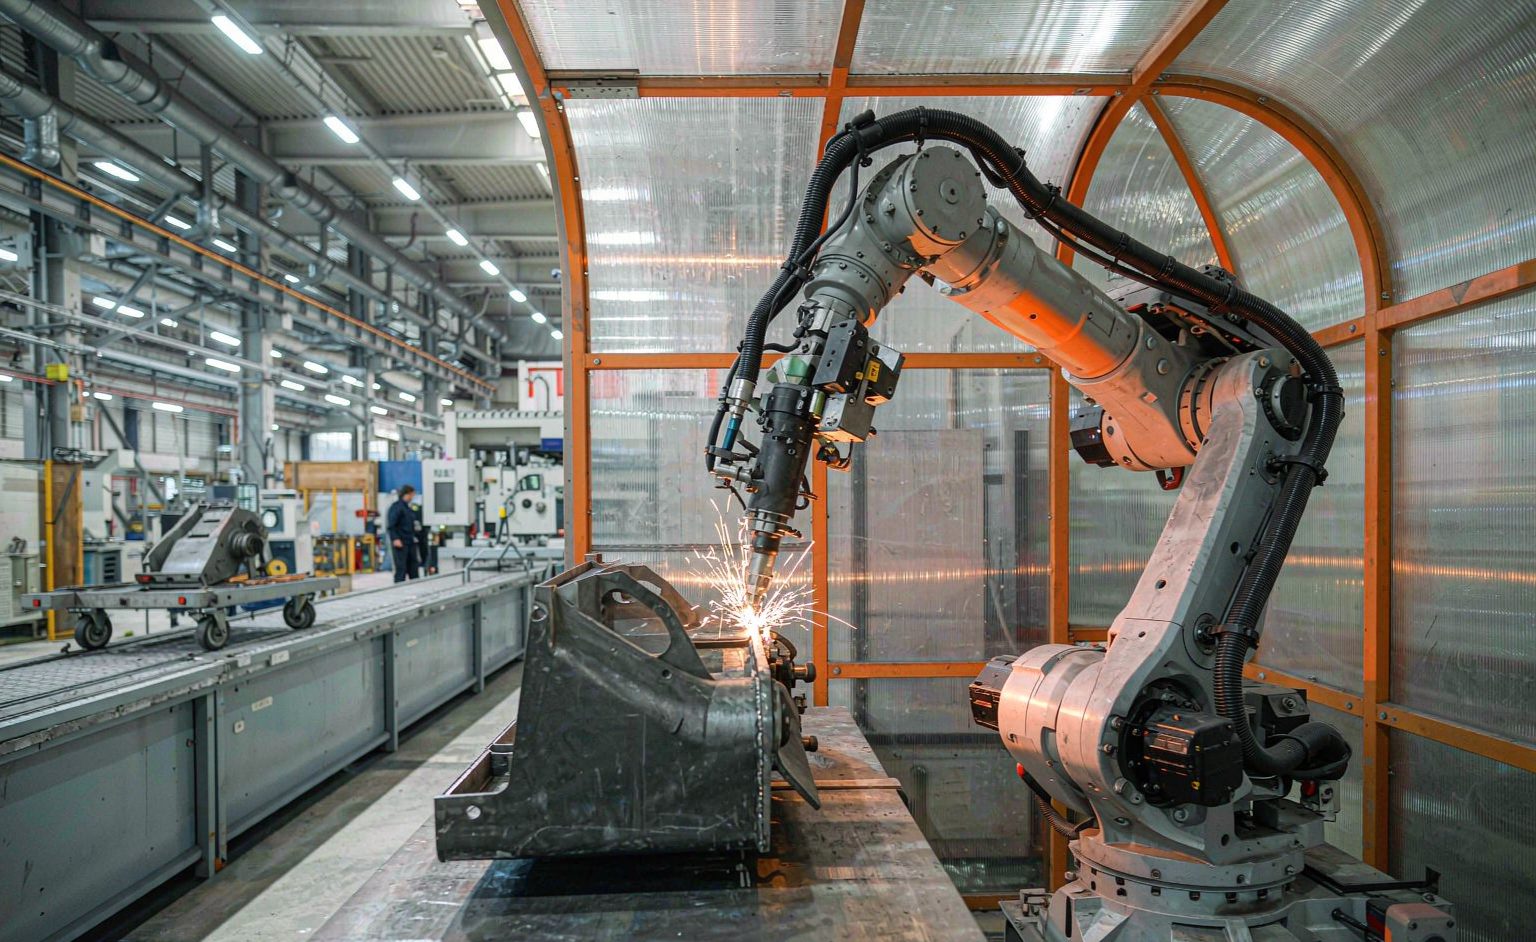
FANUC의 로봇 라인업은 레이저 용접 통합 문의에서 가장 많이 요청되는 플랫폼이며, 그 이유는 타당합니다: 암(조절암)은 신뢰할 수 있고, 문서화는 심층적이며, 서비스 네트워크는 글로벌합니다. 하지만 FANUC 레이저 용접 로봇은 구성요소이지 솔루션이 아닙니다 — 주변 통합 결정이 셀의 성공 여부를 좌우합니다. 이 가이드는 구매 전 중요한 계획, 즉 인터페이스부터 고정 장치(픽스처) 및 안전까지를 다룹니다.
암 선택: 페이로드, 리치 및 마운팅
레이저 용접 셀은 일반적으로 중간 페이로드 암(7~35 kg 클래스)을 사용합니다. 용접 헤드, 케이블 관리 및 광학 장비의 무게가 부품보다 훨씬 가볍기 때문입니다. 중요한 결정 사항: 리치는 헤드의 스탠드오프(Stand-off) 여유를 포함하여 고정 장치의 외곽 영역을 커버해야 하며, 마운팅 방식(바닥, 레일, 또는 천장)은 하나의 암이 여러 고정 장치를 서비스할 수 있는지를 결정합니다. 그리고_WRIST(손목)의 케이블 라우팅은 서비스 다운타임 없이 수년간의 토치 리드 굽힘을 견뎌야 합니다. 구매자는 유사한 부품이 아닌 실제 부품 기하학적 형상에 대한 계획된 리치 연구를 반드시 확인해야 합니다. 납품 후 리치 부족이 드러나면 재마운팅 프로젝트가 됩니다.
통합 비용을 결정하는 인터페이스
| 인터페이스 | 연결 대상 | 계획 질문 |
|---|---|---|
| 레이저 원천에서 헤드까지 | 광섬유 전단, 냉각, 전력 | 어떤 원천 브랜드이며,谁的 보증이 적용되는가 |
| 로봇 컨트롤러에서 원천까지 | 운동 중 전력 변조 | 네이티브 인터페이스 또는 게이트웨이 필요 여부 |
| 고정 장치에서 로봇까지 | 부품 제시, 클램핑 신호 | 누가 고정 장치를 설계하는지 — 그리고 언제 |
| 셀에서 공장까지 | 연무 제거, 안전 PLC, MES 훅 | 공장이 서면으로 제공해야 하는 것 |
컨트롤러에서 원천까지의 행은 견적서가 조용히 분기되는 지점입니다: 일부 레이저 원천은 네이티브 FANUC 필드버스 통합을 제공하지만, 다른 원천은 속도에서 용접 품질 변동으로 나타나는 지연(latency)이 있는 게이트웨이가 필요합니다. RFQ에서 원천 브랜드를 지정하고 인터페이스 구조를 서면으로 요구하는 구매자는 헤드라인 가격이 아닌 실제 비용을 비교합니다. 고정 장치 행은 일정 리스크를 포함합니다 — 로봇 납품 후 고정 장치 설계를 시작하는 것은 전형적인 지연 발생 요인이며, 셀과 병렬로 고정 장치를 설계하면 몇 주를 절약할 수 있습니다. 이러한 인터페이스를 통합하는 우리의 워크스테이션 구조는 다음에 설명되어 있습니다 다축 CNC 레이저 용접 워크스테이션.
고정 장치 및 포지셔너: 정밀도의 기반
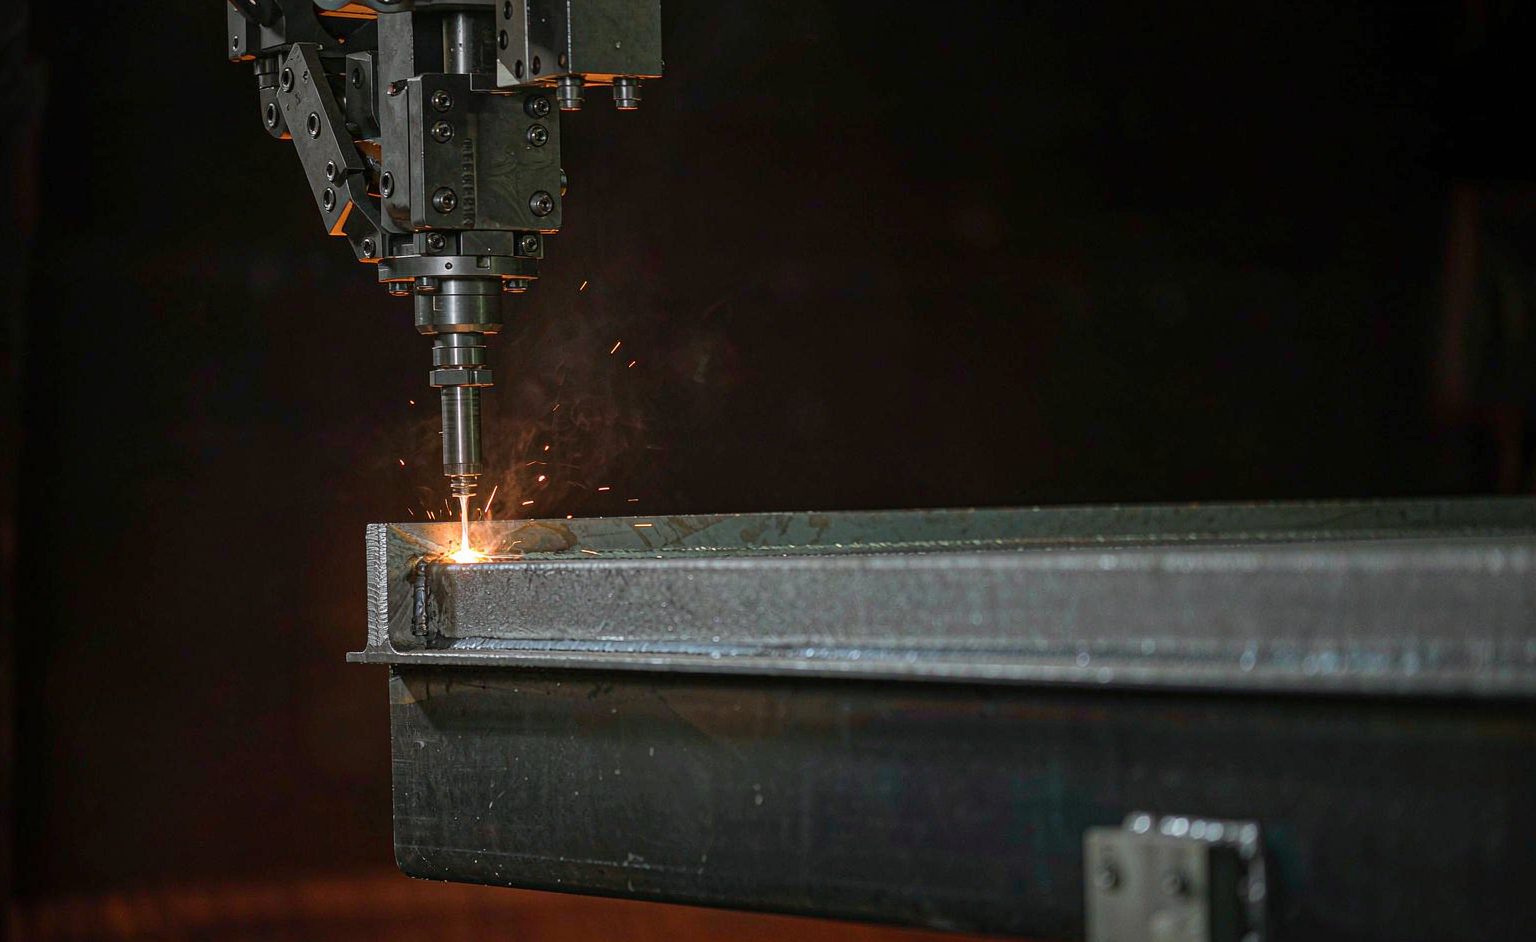
레이저 용접은 MIG 또는 TIG보다 더 적은 접합 오류를 허용합니다 — 빔의 초점 영역은 거의 용서하지 않으므로 — 고정 장치와 포지셔너가 정밀도 부담을 지닙니다. 일관되게 접합부를 제시하는 강성 클램핑은 매번 기교 있는 로봇 경로 보상보다 우수합니다. 여러 면에서 용접이 필요한 부품을 위해, 포지셔너는 암이 헤드를 유지하는 동안 부품을 이동시킵니다 — 그리고 포지셔너의 축은 로봇의 축과 조정(coordinated)되어야 하므로, 이는 통합 범위에 포지셔너 컨트롤러가 포함되어야 함을 의미하며 이를 가정해서는 안 됩니다. U형 듀얼-축 포지셔너 이러한 조정을 위해 존재하며, 부품이 회전 및 기울어지는 동안 연속 용접을 가능하게 합니다.
안전 및 규정 준수: 처음부터 설계, 사후 부착이 아님
레이저 용접은 MIG 셀에서는 절대 발생하지 않는 위험 요소들을 추가합니다. 광선 자체, 그 반사, 그리고 아크 공법과 다른 연막 프로파일입니다. 셀 설계에는 레이저 등급과 일치하는 관찰용 유리창이 있는 인장된 구획, 안전 PLC가 강제하는 인터록 접근, 합금 혼합물에 맞게 크기를 설정한 배기가 필수적으로 포함되어야 합니다. FANUC의 듀얼 채널 안전 기능(세이프 홀드, 속도 제한,ゾーン 제어)은 이 아키텍처에 통합되어 적재 시 더 빠르고 안전한 인간 교호를 가능하게 합니다. 구매자는 견적 전에 예정된 인테그레이터에게 안전 개념 문서를 요청해야 합니다: 안전 이야치가 울타리에서 시작되는 셀은 역설적으로 설계된 셀입니다.
생산 초기 몇 달이 증명한 것
잘 통합된 FANUC 레이저 셀은 세 가지 수치로 입증됩니다. 최초 패스 용접 품질 — 표준 대비, 시프트별로 측정. 교환 시간 — A 패밀리 마지막 양품에서 B 패밀리 최초 양품까지. 그리고 가동률 — 일반적으로 로봇이 아니라 레이저 소스가 이를 결정하며, 소스에 대한 서비스 약정은 로봇만큼의 검증을 받을 가치가 있습니다. 자신있는 인테그레이터들은 기준 셀에서 이러한 수치를 공유합니다; 공유하지 않는 이들은 여러분에게 무언가를 말해줍니다. 레이저 용접과 관련된 더 넓은 로봇 패밀리 결정에 대해서는 배경이 산업용 로봇 플랫폼 과 레이저 빔 용접 물리학 기술적 근거를 제공합니다.
자주 묻는 질문
FANUC 로봇이 레이저 소스를 직접 구동할 수 있습니까? 네이티브 필드버스 통합을 제공하는 소스의 경우, 가능합니다 — 전력 램프가 모션과 동기화되며, 이것이 용접 시작과 정지를 명확하게 만드는 것입니다. 그렇지 않으면 게이트웨이가 두 가지를 인터페이스하며, 그 지연 시간 사양이 중요합니다.
레이저 용접에 적합한 페이로드 클래스는 무엇입니까? 7–35 kg 범위의 중형 페이로드 암은 대부분의 헤드-케이블 조합을 커버합니다; 잘 설계된 셀에서는 부품을 움직이는 것은 암이 아니라 포지셔너입니다.
통합에는 얼마나 걸립니까? 표준 셀의 경우 주문부터 최초 양품까지 8~16주이며, 이는 픽스처 설계와 안전 검증이 지배하며, 두 작업 모두 로봇 출하 전에 시작하면 더 빨리 진행됩니다.