Интеграция роботизированной установки лазерной сварки FANUC: что следует спланировать перед покупкой
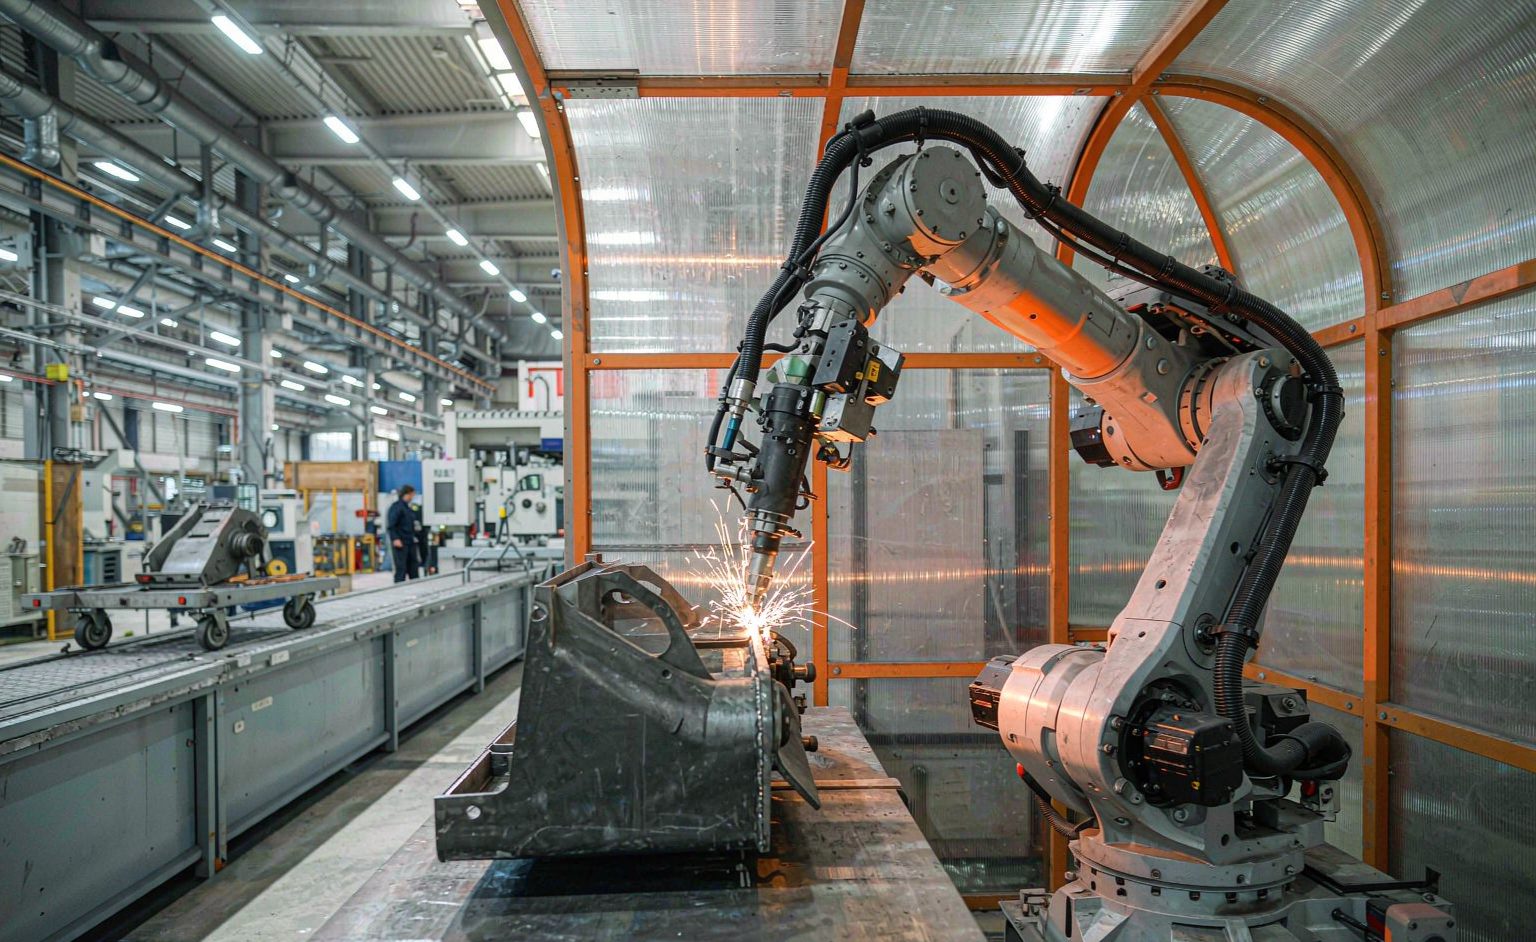
Роботы FANUC являются самым востребованным решением в запросах на интеграцию лазерной сварки, и не без причины: их манипуляторы надёжны, документация подробная, а сервисная сеть охватывает весь мир. Однако робот для лазерной сварки FANUC — это компонент, а не готовое решение — именно решения по интеграции вокруг него определяют, обеспечит ли ячейка необходимые результаты. В этом руководстве разбирается планирование, необходимое до покупки, от интерфейсов до приспособлений и безопасности.
Выбор манипулятора: грузоподъёмность, досягаемость и крепление
Ячейки лазерной сварки обычно используют манипуляторы среднего класса грузоподъёмности (7–35 кг), поскольку головка сварки, система кабельного обесцвечивания и оптика весят гораздо меньше, чем деталь. Ключевые решения: досягаемость должна покрывать область захвата приспособления с запасом для отрыва головки; тип крепления — напольное, на рельсе или потолочное — определяет, может ли один манипулятор обслуживать несколько приспособлений; а прокладка кабелей в запястии должна выдерживать годы изгибов горелочных шлангов без простоев в обслуживании. Покупатели также должны настаивать на просмотре расчёта досягаемости для геометрии их конкретной детали, а не для аналогичной: обнаружение недостаточной досягаемости после поставки обернётся проектом по переустановке.
Интерфейсы, определяющие стоимость интеграции
| Интерфейс | С чем связывает | Вопрос планирования |
|---|---|---|
| Лазерный источник к головке | Оптическая передача, охлаждение, питание | Какая марка источника, какая гарантия действует |
| Контроллер робота к источнику | Модуляция мощности во время движения | Нативный интерфейс или необходим ли гейтвей |
| Приспособления к роботу | Представление детали, сигналы зажима | Кто проектирует приспособления — и когда |
| Ячейка к производству | Удаление дыма, ПЛК безопасности, подключение к MES | Что должен предоставить завод, в письменном виде |
Строка «контроллер к источнику» — это место, где котировки тихо расходятся: некоторые лазерные источники предлагают нативную интеграцию по промышленной сети FANUC, другим необходим гейтвей, задержка которого проявляется как вариация качества сварного шва при высокой скорости. Покупатели, указывающие в запросе котировки марку источника и запрашивающие архитектуру интерфейса в письменном виде, сравнивают реальные затраты, а не номинальные цены. Строка «приспособления» несёт риск срыва сроков — проектирование приспособлений после поставки робота — классическая причина задержек, а приспособления, спроектированные параллельно с ячейкой, экономят недели. Наша архитектура рабочей станции, интегрирующая эти интерфейсы, описана в многoосевой лазерной сварочной установке ЧПУ.
Приспособления и позиционеры: основа точности
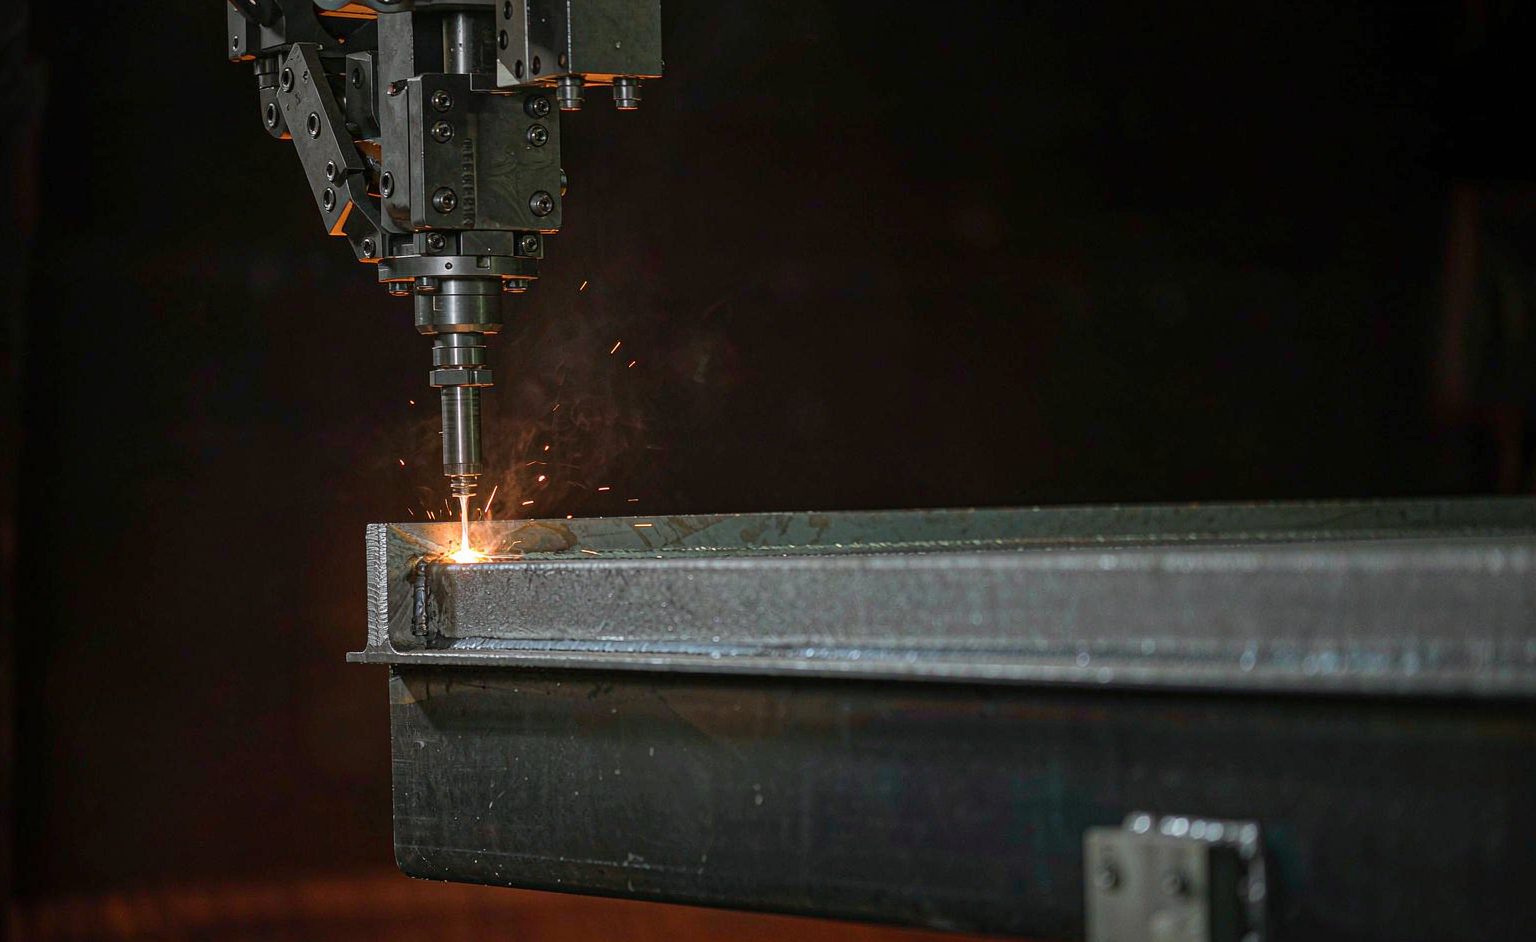
Лазерная сварка допускает меньшую погрешность соединения, чем MIG или TIG — зона фокусировки луча прощает мало — поэтому приспособления и позиционеры несут бремя точности. Жёсткое зажимное устройство, обеспечивающее постоянную ориентацию шва, всегда превосходит хитрую компенсацию траектории робота. Для деталей, требующих сварки с нескольких сторон, позиционер перемещает деталь, пока манипулятор удерживает головку, — и оси позиционера должны быть скоординированы с осями робота, что означает необходимость включения контроллера позиционера в объём интеграции, а не его предположения. Двухосевые позиционеры, такие как U-образный двухосевой позиционер существуют именно для этой координации, позволяя манипулятору непрерывно сваривать, пока деталь вращается и наклоняется в положение.
Безопасность и соответствие стандартам: заложенное в конструкции, а не добавленное позже
Лазерная сварка добавляет опасности, которых никогда нет в MIG-установках: сам луч, его отражения и профили дыма, отличающиеся от дуговых процессов. Конструкция ячейки должна включать ограждения соответствующего класса с смотровыми окнами, подобранными к классу лазера, защелкиваемый доступ, который принудительно исполняет ПЛК безопасности, а также систему отвода, рассчитанную на состав сплава. Двухканальные функции безопасности FANUC — безопасное удержание, ограничение скорости, зонный контроль — интегрируются в эту архитектуру и позволяют осуществлять более быстрое и безопасное взаимодействие человека для загрузки. Покупатели должны требовать от потенциальных интеграторов документ концепции безопасности до получения коммерческого предложения: ячейка, чья история безопасности начинается с забора, спроектирована неправильно.
Что доказывают первые месяцы производства
Хорошо интегрированная лазерная ячейка FANUC доказывает свою эффективность тремя показателями. Качество сварки с первого прохода — измеренное в каждой смене в соответствии со стандартом. Время переналадки — от последней годной детали семейства A до первой годной детали семейства B. И коэффициент доступности — потому что обычно именно лазерный источник, а не робот определяет этот показатель, а соглашение на сервисное обслуживание источника заслуживает такого же пристального внимания, как и обслуживание робота. Интеграторы, уверенные в своей работе, делятся этими цифрами от референсных ячеек; те, у кого их нет, уже сказали вам кое-что. Для более широких решений по выбору семейства роботов для лазерной сварки, фоновые материалы по промышленным платформам роботов а физике сварки лазерным лучом обеспечивают техническую основу.
Часто задаваемые вопросы
Может ли робот FANUC напрямую управлять лазерным источником? При использовании источников, предлагающих нативную интеграцию в промышленную сеть (fieldbus), да — управление мощностью синхронизируется с движением, что обеспечивает чистое начало и остановку сварки. В противном случае между ними работает шлюз, и его спецификация задержки имеет значение.
Какой класс полезной нагрузки подходит для лазерной сварки? Ручажи со средней полезной нагрузкой в диапазоне 7–35 кг покрывают большинство комбинаций сварочной головки и кабелей; деталь перемещается позиционером, а не манипулятором, в хорошо спроектированных ячейках.
Сколько времени занимает интеграция? От восьми до шестнадцати недель с момента заказа до получения первой годной детали для стандартной ячейки, что определяется проектированием установочных приспособлений и валидацией безопасности — оба процесса идут быстрее, если начать их до отгрузки робота.