Охлаждение手持ного волоконного лазерного сварочного аппарата: выбор и обслуживание водяного чиллера
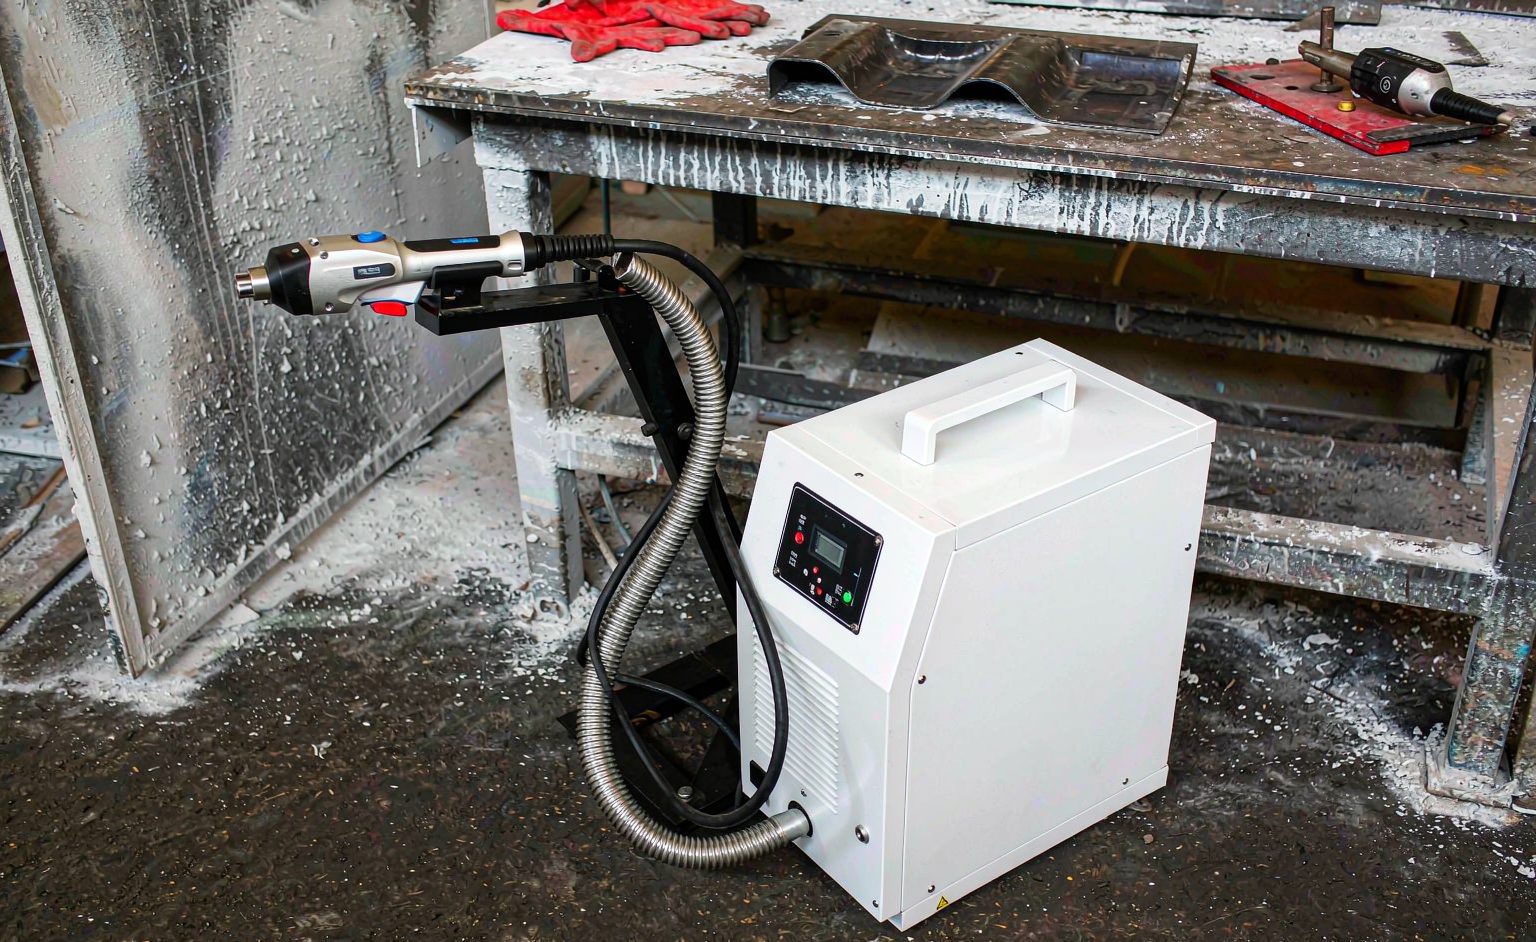
Ручной волоконный лазерный сварочный аппарат преобразует примерно тридцать процентов потребляемой из сети мощности в луч — оставшиеся семьдесят процентов становятся теплом, которое хладоагрегат должен отводить непрерывно. Охлаждение, следовательно, не является аксессуарным решением: не соответствующий по мощности или плохо обслуживаемый хладоагрегат является основной причиной дрейфа мощности, загрязнения линз и летних остановок в ручных аппаратах. Это руководство охватывает выбор хладоагрегата, график обслуживания, предотвращающий дрейф, и режимы отказов, которые покупатель должен учитывать.
Выбор хладоагрегата: расчет под источник, а не под излучатель
| Параметр | Что определяет | Правило выбора |
|---|---|---|
| Мощность охлаждения (кВт) | Удерживает ли источник мощность при окружающей температуре | Расчет под тепловую нагрузку источника + запас 25% |
| Скорость потока и давление | Захват охлаждающих каналов внутри источника | Строго соответствовать спецификации производителя источника |
| Стабильность температуры (±°C) | Стабильность длины волны, постоянство мощности | ±1°C или лучше для сварочных источников |
| Хладагент и диапазон окружающей среды | Допустимые условия места установки | Проверьте летнюю окружающую температуру по кривой хладоагрегата |
Строка об окружающей среде — летний убийца: хладоагрегат с рейтингом при окружающей температуре 25°C теряет мощность линейно по мере роста температуры в мастерской, и ручной сварочный аппарат, работающий в марте, будет испытывать дрейф в июле, если кривая хладоагрегата никогда не проверялась с учетом условий места.
Качество воды: обслуживание, предотвращающее 90% отказов
Охлаждающие контуры ручных лазерных сварочных аппаратов выходят из строя из-за воды, а не из-за холодильного цикла. Только дистилированная или деионизованная вода — водопроводная вода приводит к образованию накипи во внутренних каналах источника в течение нескольких месяцев — и контур требует регулярного внимания: замена охлаждающей жидкости согласно интервалу производителя источника (обычно каждые 6-12 месяцев), ежемесячный осмотр фильтра и ежемесячная проверка показаний скорости потока относительно базовых значений, записанных при вводе в эксплуатацию. Падение скорости потока является ранним предупреждением о формировании накипи в каналах, и оно проявляется за месяцы до любого сигнала тревоги по мощности.
Режимы отказов, которые покупатели должны планировать
| Отказ | Ранний симптом | Профилактика |
|---|---|---|
| Образование накипи в каналах | Падение скорости потока, летний дрейф мощности | Только ДИ-вода, scheduled замена |
| Конденсация | Вода на оптических элементах во влажную погоду | Уставка хладоагрегата выше точки росы |
| Износ насоса | Колебания давления, периодические неисправности | Ежегодный осмотр насоса |
| Водоросли в резервуаре | Видимый рост, засорение фильтра | Добавка альгицида, герметичный резервуар |
Строка о конденсации важна во влажном климате: установка хладоагрегата ниже точки росы мастерской превращает каждую металлическую линию в конденсатор, и образующаяся вода мигрирует к оптическим элементам. Решение требует расчета уставок, а не вызова сервисного инженера. Соображения по охлаждению со стороны интеграции для роботизированных ячеек — где хладоагрегат также обслуживает оптические элементы в движении — следуют рамке в нашем руководстве по интеграции роботов для лазерной сварки FANUC, а сам выбор источника — в обзоре роботизированной лазерной сварки.
Часто задаваемые вопросы
Можно ли использовать водопроводную воду в ручном волоконном лазерном сварочном аппарате? Никогда — растворенные минералы приводят к образованию накипи во внутренних охлаждающих каналах источника в течение нескольких месяцев, и очистить от накипи на месте невозможно.
Как часто следует менять воду в хладоагрегате? Каждые 6–12 месяцев согласно интервалу производителя источника, с ежемесячной проверкой скорости потока относительно базовых параметров при вводе в эксплуатацию между этими интервалами.
Почему мой ручной сварочный аппарат теряет мощность летом? Почти всегда это недостаток мощности охладителя при высоких ambient-температурах — проверяйте кривую мощности охладителя относительно июльской температуры в вашей мастерской перед тем, как обвинять источник.
См.: промышленные охладители.
Охлаждение с помощью хладагента для ручных волоконных лазерных сварочных аппаратов: когда нужен чиллер, а не резервуар
Покупатели часто спрашивают, требуется ли ручному волоконному лазерному сварочному аппарату настоящее охлаждение с помощью хладагента или достаточно ли резервуара с водой при окружающей температуре. Ответ зависит от коэффициента использования и окружающей температуры:
- Охлаждение с помощью окружающей среды (резервуар) рассеивает тепло в неподвижной воде или с помощью вентилятора. Оно подходит для эпизодической работы — точечной сварки, коротких швов, ремонтных операций — когда лазер срабатывает значительно ниже 60% коэффициента использования.
- Охлаждение с помощью хладагента (компрессорный чиллер) поддерживает температуру хладагента на заданном уровне независимо от окружающей температуры. Оно обязательно для непрерывной сварки швов, работы с высокой мощностью от 1500 Вт и выше, а также в любой мастерской, где летние температуры превышают примерно 30°C.
Обращайте внимание на следующие признаки того, что охлаждение с помощью окружающей среды достигло своего предела: срабатывание тревоги чиллера во время длинных швов, смещение проварки шва по мере нагревания в течение дня или снижение мощности источника питания после 20–30 минут непрерывного срабатывания. Все три признака означают, что температура хладагента превышает безопасный диапазон лазерного модуля, и чиллер с хладагентом является решением — а не увеличенный резервуар.
Для подбора чиллера по мощности и обслуживания см. полный руководство по выбору водяного чиллера, или сравните полностью водяные ручные волоконные лазерные сварочные машины в нашем портфолио.