
マネージャー向けの溶接セル遠隔監視およびOEEレポート
何レポートもしない溶接セルは、エピソードに基づいて管理される。誰かが「火曜日は遅かった」と覚えていて、遅れた理由については誰も同意せず、改善の会話は記憶の争いに変わる。リモートモニタリングとOEEレポートは、その会話をデータに置き換えるために存在する – そして最新のセルでは、データの大部分はすでにコントローラー内部に存在している。プロジェクトの目的は計装を構築することではなく、何を収集し、誰がそれを読むかを決定することである。.
この区別は重要である。モニタリングはシグナルの配管であり、レポートは経営陣が実際に見るべき3つの数字を選択するための規律である。前者を指定し、後者を指定しない買い手は、誰も開かないダッシュボードを得ることになる。.
収集する価値のあるシグナルとは
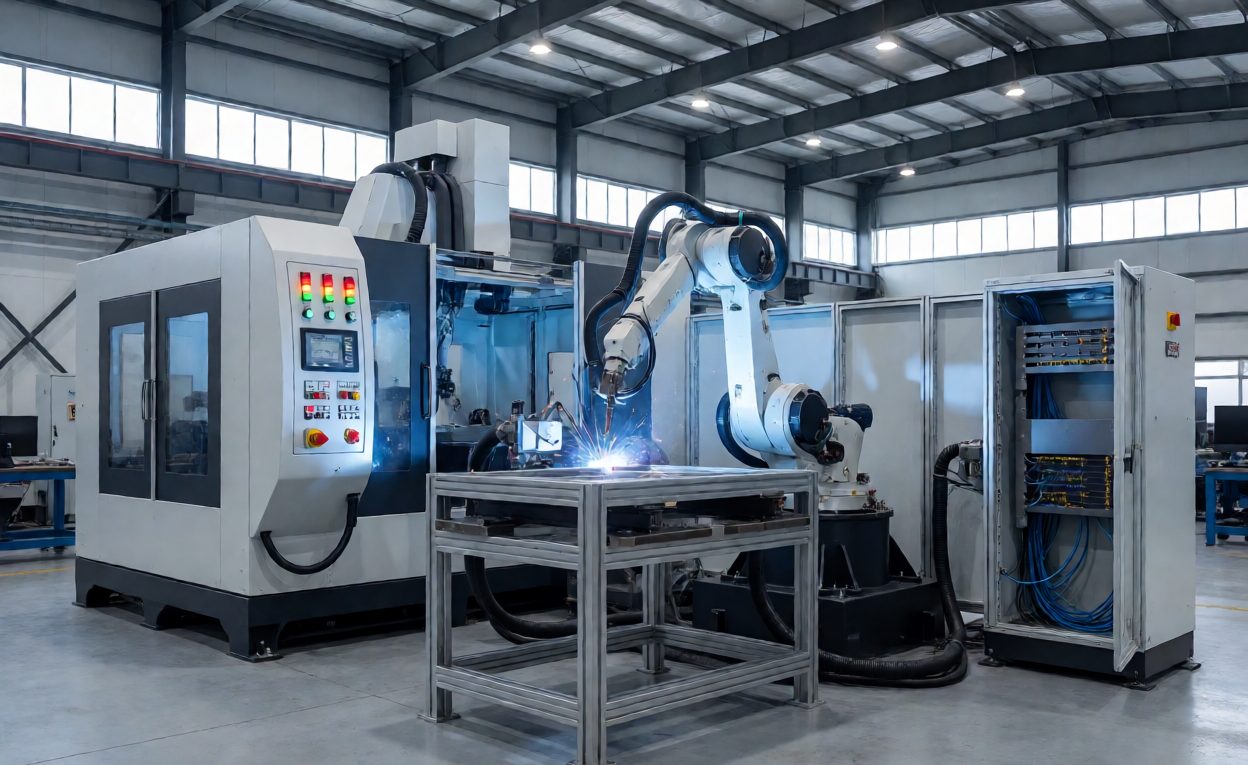
レーザー溶接セルにとって実用可能なタグリストは短く、ほぼ常に同じ項目が含まれる:
- ステートと理由コード:稼働中、アイドル、または故障状態であり、すべての停止に対して理由コードがある。理由コードは、データと単なるテレメトリの差である。.
- カウンター:完成品数、プログラムあたりの部数、溶接開始回数により、混合生産が後で解きほぐせるようになる。.
- アーラーム:タイムスタンプ付きの完全なアラーム履歴であり、週次で上書きされるのではなく、数ヶ月間保持される。.
- プロセス値:レーザー出力、シールドガス流量、およびソースが公開する温度。これらの傾向は、スクラップになる前にドリフトを検出する。.
- 消耗品カウンター:ウィンドウとノズル交換回数で、これは 初年度スペアパーツキット の記事で説明しているスペアパーツ計画に直接反映される。.
ほとんどのロボットやレーザーコントローラーは、これらのデータを標準プロトコル経由で公開する。作業とは、仕様書内でサプライヤーとタグリストについて合意し、引渡し時に各値が正しいことを証明することである。誤って読み取られるタグは、タグがないことよりも悪く、それは未熟な信頼を獲得し、それに基づいて構築されたレポートを汚染するためである。.
契約書に書き込む価値がある収集ルールが1つある:シグナルはネットワーク故障を生き延びなければならない。セルでのストレージ&フォワードバッファリングと、接続が復帰した際のリプレイにより、植物全体に見られるような故障を通じて、シフト記録を完全に保つことができる。サイレントにデータをドロップするセルは、まさに悪い日に静かなギャップを生み出し、それは記録が最も重要であり、データに関する論争が始まるまさにその時である。.
誠実に行われたOEE
総機器効率(OEE) は、稼働率×性能×品質であり、各係数はその定義が誠実であることだけが誠実である。OEEの数値を引用する前に、決定すること:
- 稼働率の基準:計画生産時間 – 計画メンテナンスとスケジュールされた作業がないシフトを除く – またはカレンダー時間。どちらも正当化できるが、それらを混ぜることはできない。.
- 性能の基準:測定された参照値から得られる部品あたりの理想サイクルタイムであり、願望からのものではない。.
- 品質の基準:初回に受け入れられた部品数で、再工作はカウントに隠すのではなく損失として計上する。.
OEEを単一の数値として報告すると、不正操作(gaming)を招きます。3つの構成要素として報告し、同じページに定義を併記することで、経営管理ツールになります。well-run単一セルは、シフトパターンを見てきた誰しもが驚かない範囲に落ち着くと期待できますが、価値は数値そのものではなく、その変動にあります。変動は原因を指し示すからです。.
工場を開放せずにリモートアクセスを実現する
リモートアクセスはサポートにおいてその価値を発揮します。サプライヤーのエンジニアは、出張前にアラーム履歴を読み取ることができ、パラメータ修正をプッシュしたり、2回目の訪問なしで修理が有効だったことを確認したりできます。セキュリティに関する課題は実在し、標準的な回答があります:
- 構造化されたルート:セルネットワークからプラントのOTネットワークを経て、単一の制御されたゲートウェイで外網へ接続 – セルがインターネットに直接接続されることは決してない。.
- 名前付きアクセス:ユーザー別アカウント、セッションログ記録、およびエンジニアがサプライヤーを退職した際のアクセス権限の剥奪。.
- 最小特権:デフォルトで読み取り専用、パラメータへの書き込みアクセスはケースバイケースで付与し、ログを記録。.
- セグメンテーション:セルネットワークをオフィスITから分離し、万一の侵害が迷走(拡散)することを防ぐ。.
セルがより大きな 自動化生産ライン, のノードである場合、監視アーキテクチャはセル単位ではなくラインレベルで設計すべきです。異なる計器計装が施された6つのセルに共通のデータモデルを後付けで導入するコストは、一度に仕様を決める場合の比ではなく、その交渉の優位性は購買時点にあり、事後ではありません。.
データから意思決定へ
レポートがループを閉じ、3つのレポートが大部分の価値を担います。OEEの構成要素と主要な停止理由を含む毎日シフトサマリー。品質を予測する2〜3つのプロセス値の週間トレンド。そして、利用可能性の損失をメンテナンス計画と結びつける月次レビュー。. 製造実行システム ベンダーはこの機能を製品として販売していますが、 modestなセルであれば、タグリストが最初から正しく設定されていれば、コントローラー自身のヒストリアンとスプレッドシートから始めることができます。.
同じデータがプロセス業務に前方へフィードされます。プログラムごとのサイクルタイム( 部品あたりのプログラミングコスト記事, で議論されている)は、カウンタから無料で得られます。特定のエラーモードに集まる利用可能性の損失は、次の セル仕様 の形をなし、その根拠となる predictive maintenance on the components that actually stop production. Monitoring is a capital-equipment decision, not an IT accessory, and it belongs in the enquiry alongside cycle time and warranty.
よくある質問
単一セルに対してOEEを計算する価値はあるか?
Yes, provided the three factors are defined and reported separately. A single blended number hides more than it reveals.
どれのシグナルが最も重要ですか?
State with reason codes, part counters and alarm history. They explain most availability losses on their own.
リモートアクセスはセキュリティリスクですか?
Not if routed through a controlled gateway with named accounts, least privilege and segmentation from office IT.
MESをフルバージョンで使用する必要があるのはどの段階からですか?
No. A correct tag list and a spreadsheet deliver most of the value on a single cell; scale up when the reporting habit exists.
溶接セルにおける現実的なOEEとはどのようなものか?
It depends on definitions and product mix, which is why the definitions matter more than any benchmark figure.
モニタリングプロジェクトは誰が担当すべきか?
Production, with IT involved for network and security. Projects owned entirely by IT rarely survive contact with shifts.
モニタリングはいつ指定すべきですか?
In the original enquiry. The tag list and access route are cheap at purchase time and disproportionately expensive to retrofit.