
Monitoreo remoto de la celda de soldadura e informes de OEE para gerentes
Una celda de soldadura que no reporta nada se gestiona por anécdota. Alguien recuerda que el martes fue lento, nadie está de acuerdo con la razón y la conversación sobre la mejora se convierte en un concurso de recuerdos. La supervisión remota y los informes de EMO existen para reemplazar esa conversación con datos: y en una celda moderna, la mayoría de los datos ya existen dentro del controlador. El proyecto no está construyendo instrumentación; está decidiendo qué recopilar y quién lo lee.
La distinción importa. La supervisión es la canalización de señales. La elaboración de informes es la disciplina de elegir qué tres números debería ver realmente la dirección. Los compradores que especifican el primero sin el segundo acaban con paneles de control que nadie abre.
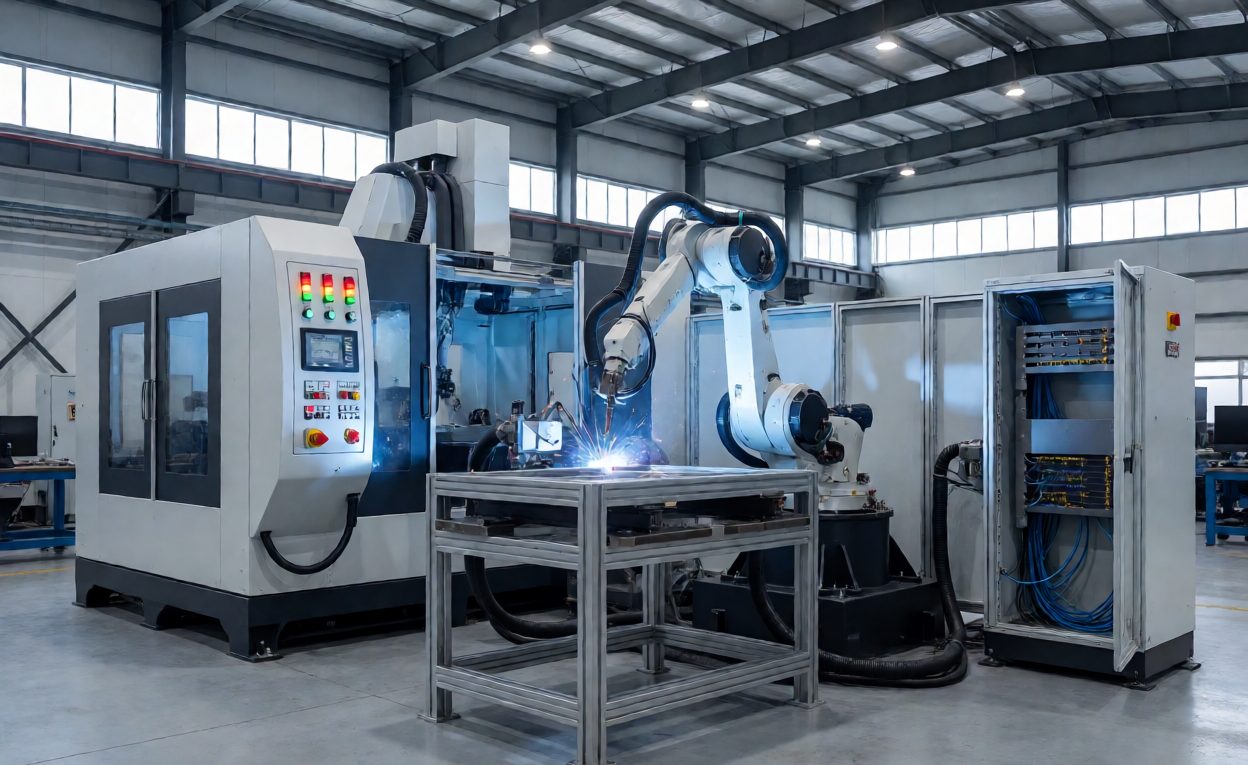
Qué señales vale la pena recopilar
Una lista de etiquetas funcional para una celda de soldadura láser es corta y casi siempre incluye los mismos elementos:
- Estado y código de razón: en ejecución, inactivo o con avería, con un código de razón para cada parada. Los códigos de razón son la diferencia entre los datos y la mera telemetría.
- Contadores: piezas terminadas, piezas por programa e inicios de soldadura, para que la producción mixta pueda desenredarse después.
- Alarmas: historial completo de alarmas con marcas de tiempo, almacenado durante meses en lugar de ser sobrescrito semanalmente.
- Valores de proceso: potencia del láser, caudal de gas de protección y temperaturas donde la fuente los exponga. Las tendencias en estos parámetros detectan la deriva antes de que se convierta en chate.
- Contadores de consumibles: recuentos de reemplazo de ventana y boquilla, que se alimentan directamente en la planificación de repuestos descrita en el artículo sobre el kit de repuestos del primer año artículo.
La mayoría de los controladores de robots y láseres los exponen mediante protocolos estándar. El trabajo consiste en acordar la lista de etiquetas con el proveedor en la especificación y demostrar que cada valor es correcto durante la puesta en servicio. Una etiqueta que lee mal es peor que no tener etiqueta, porque gana una confianza que no se ha merecido y envenena los informes construidos sobre ella.
Una regla de recopilación vale la pena escribir en el contrato: las señales deben sobrevivir a una interrupción de red. El almacenamiento hacia adelante y la transmisión hacia adelante en la celda, con una reproducción cuando la conexión regresa, mantiene el registro del turno completo a través de las interrupciones que tiene cada planta. Las celdas que abandonan los datos silenciosamente desarrollan huecos silenciosos exactamente en los días malos: que es precisamente cuando el registro importa más y cuando comienzan las discusiones sobre los datos.
EMO realizado con honestidad
Eficiencia global del equipo es la disponibilidad por el rendimiento por la calidad, y cada factor es tan honesto como sus definiciones. Antes de citar un número de EMO, decide:
- Base de la disponibilidad: tiempo de producción planificado (excluyendo el mantenimiento planificado y los turnos sin trabajo programado) o tiempo calendario. Ambos son defendibles; mezclarlos no lo es.
- Base del rendimiento: un tiempo de ciclo ideal por pieza tomado de una referencia medida, no de una aspiración.
- Base de la calidad: piezas aceptadas a la primera, contando la readaptación como una pérdida en lugar de ocultarla en el recuento.
Un OEE informado como un número único invita a manipulaciones. Informado como sus tres factores, con las definiciones en la misma página, se convierte en una herramienta de gestión. Se espera que una celda bien operada se estabilice en un rango que no sorprenda a nadie que haya observado los patrones de turno: el valor no está en el número en sí, sino en su movimiento, porque el movimiento señala causas.
Acceso remoto sin abrir la fábrica
El acceso remoto justifica su coste en el soporte: el ingeniero del proveedor puede leer el historial de alarmas antes de viajar, enviar una corrección de parámetros o confirmar que una reparación funcionó sin una segunda visita. La cuestión de seguridad es real y tiene una respuesta estándar:
- Ruta estructurada: red de celda a red OT de la planta, luego una sola puerta de enlace controlada hacia afuera – nunca la celda conectada directamente a internet.
- Acceso con nombre: cuentas por usuario, registro de sesiones y revocación de acceso cuando un ingeniero deja al proveedor.
- Mínimo privilegio: solo lectura por defecto, con acceso de escritura de parámetros concedido por caso y registrado.
- Segmentación: la red de celda separada de la TI de oficina, para que cualquier compromiso no pueda dispersarse.
Donde la celda es un nodo de un línea de producción automatizada, mayor, la arquitectura de monitoreo debe diseñarse a nivel de línea en lugar de celda por celda. Adaptar un modelo de datos común a seis celdas con instrumentación diferente cuesta mucho más que especificarlo una vez, y la ventaja en la negociación está en el momento de la compra, no después.
De los datos a las decisiones
Los informes cierran el ciclo, y tres informes llevan la mayor parte del valor. Un resumen diario de turno con los factores de OEE y las principales causas de parada. Una tendencia semanal de los dos o tres valores de proceso que predicen la calidad. Y una revisión mensual que conecte las pérdidas de disponibilidad con el plan de mantenimiento. Sistemas de ejecución de fabricación los proveedores venden esta capacidad como un producto, pero una celda modesta puede comenzar con el historial propio del controlador y una hoja de cálculo, siempre que la lista de etiquetas fuera correcta desde el inicio.
Los mismos datos alimentan el trabajo de proceso hacia adelante. El tiempo de ciclo por programa, discutido en el artículo sobre costo por pieza de programación, viene gratis de los contadores. Las pérdidas de disponibilidad que se agrupan en modos de falla específicos dan forma a la especificación de celda siguiente y respaldan el caso para el mantenimiento predictivo on the components that actually stop production. Monitoring is a capital-equipment decision, not an IT accessory, and it belongs in the enquiry alongside cycle time and warranty.
Preguntas frecuentes
¿Vale la pena calcular el OEE para una sola celda?
Yes, provided the three factors are defined and reported separately. A single blended number hides more than it reveals.
¿Qué señales importan más?
State with reason codes, part counters and alarm history. They explain most availability losses on their own.
¿El acceso remoto representa un riesgo de seguridad?
Not if routed through a controlled gateway with named accounts, least privilege and segmentation from office IT.
¿Necesitamos un MES completo para empezar?
No. A correct tag list and a spreadsheet deliver most of the value on a single cell; scale up when the reporting habit exists.
¿Cuál es un OEE realista para una celda de soldadura?
It depends on definitions and product mix, which is why the definitions matter more than any benchmark figure.
¿Quién debe ser responsable del proyecto de monitoreo?
Production, with IT involved for network and security. Projects owned entirely by IT rarely survive contact with shifts.
¿Cuándo se debe especificar la monitorización?
In the original enquiry. The tag list and access route are cheap at purchase time and disproportionately expensive to retrofit.