
Soldadura Láser Portátil vs Robótica: Cómo Elegir el Punto de Entrada Adecuado para Su Taller
La soldadura con láser de fibra ha alcanzado el punto de precio en el que la pregunta ya no es si cambiar de TIG y MIG — la física y la economía de esa comparación están definidas, y nuestro desglose de láser frente a TIG/MIG las cubre. La pregunta que ahora enfrenta cada taller de manufactura es más práctica: ¿introduce la soldadura láser con una máquina portátil que el operador pueda llevar al trabajo, o con una célula de soldadura robótica que lleva el láser en su lugar?
Esta es una decisión de secuencia, no solo una elección de equipo. Elija el punto de entrada incorrecto y subcomprará un robot para un trabajo inherentemente manual, o sobrecomprará automatización para un taller que no puede alimentarlo. Esta guía establece cómo difieren las dos rutas en mano de obra, productividad, ajuste de piezas y estructura de costos, y cómo los talleres suelen pasar de una a la otra. El proceso subyacente — un haz enfocado que funde y crea un keyhole en la unión — se explica en el resumen de la soldadura con haz láser y en nuestro por qué los fabricantes pasan al láser introductorio.
Las dos líneas de producto, tal y como se entregan realmente
El rango de TrueSyn se divide limpiamente a lo largo de la misma línea que la decisión:
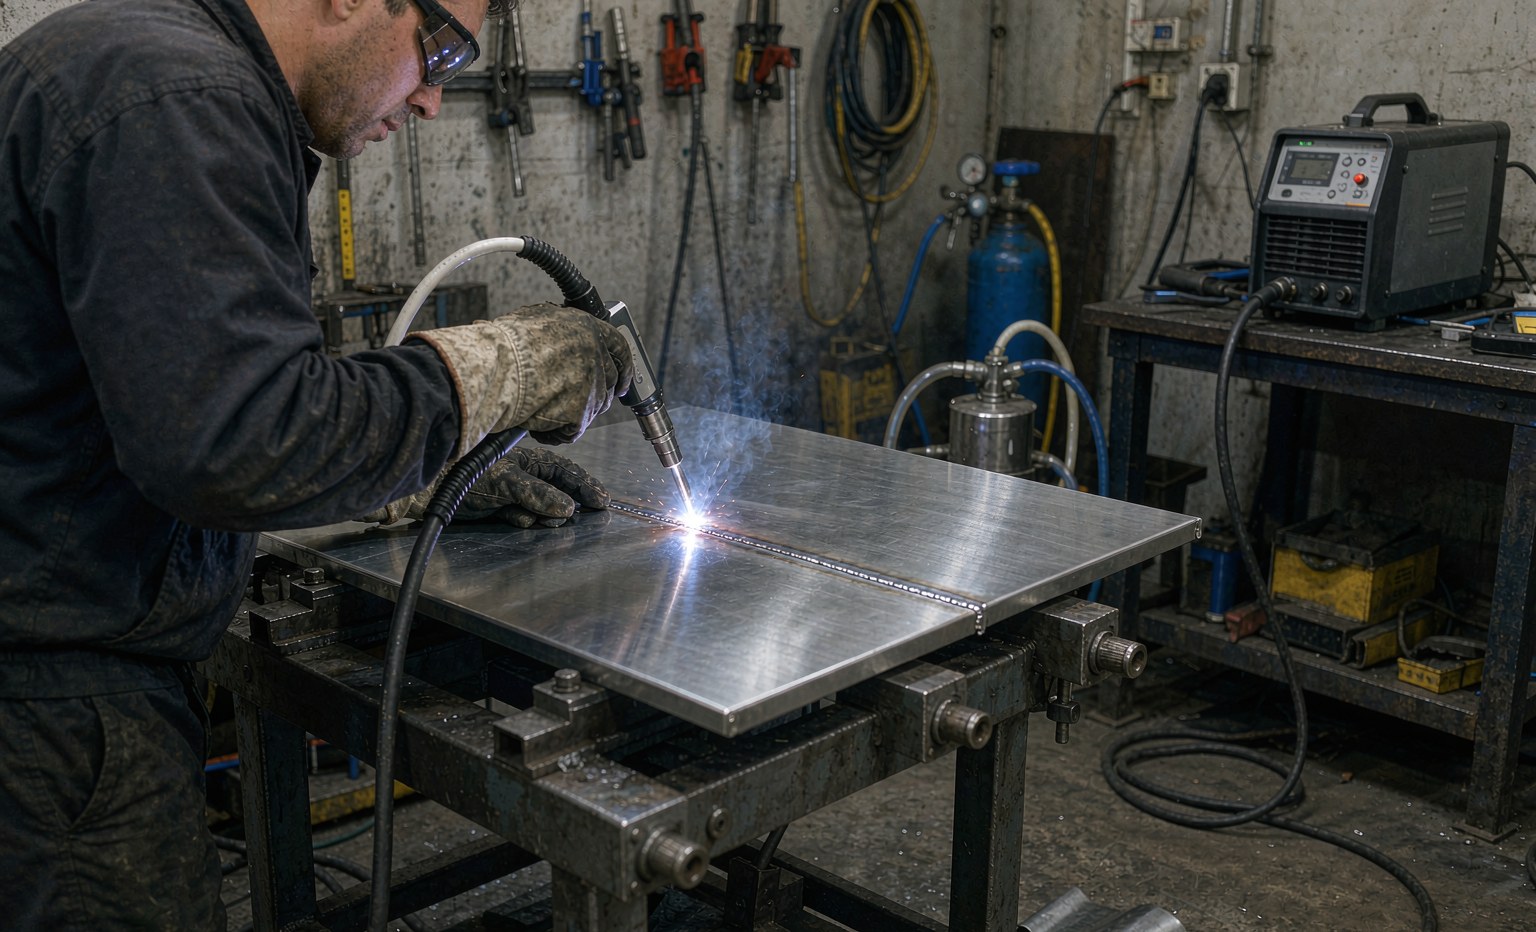
- Máquinas de soldadura láser portátiles — la serie portátil, que incluye unidades de láser de fibra refrigeradas por agua, donde el operador guía un soplete de soldadura compacto a lo largo de la unión. La configuración toma minutos; la máquina sigue la habilidad del soldador.
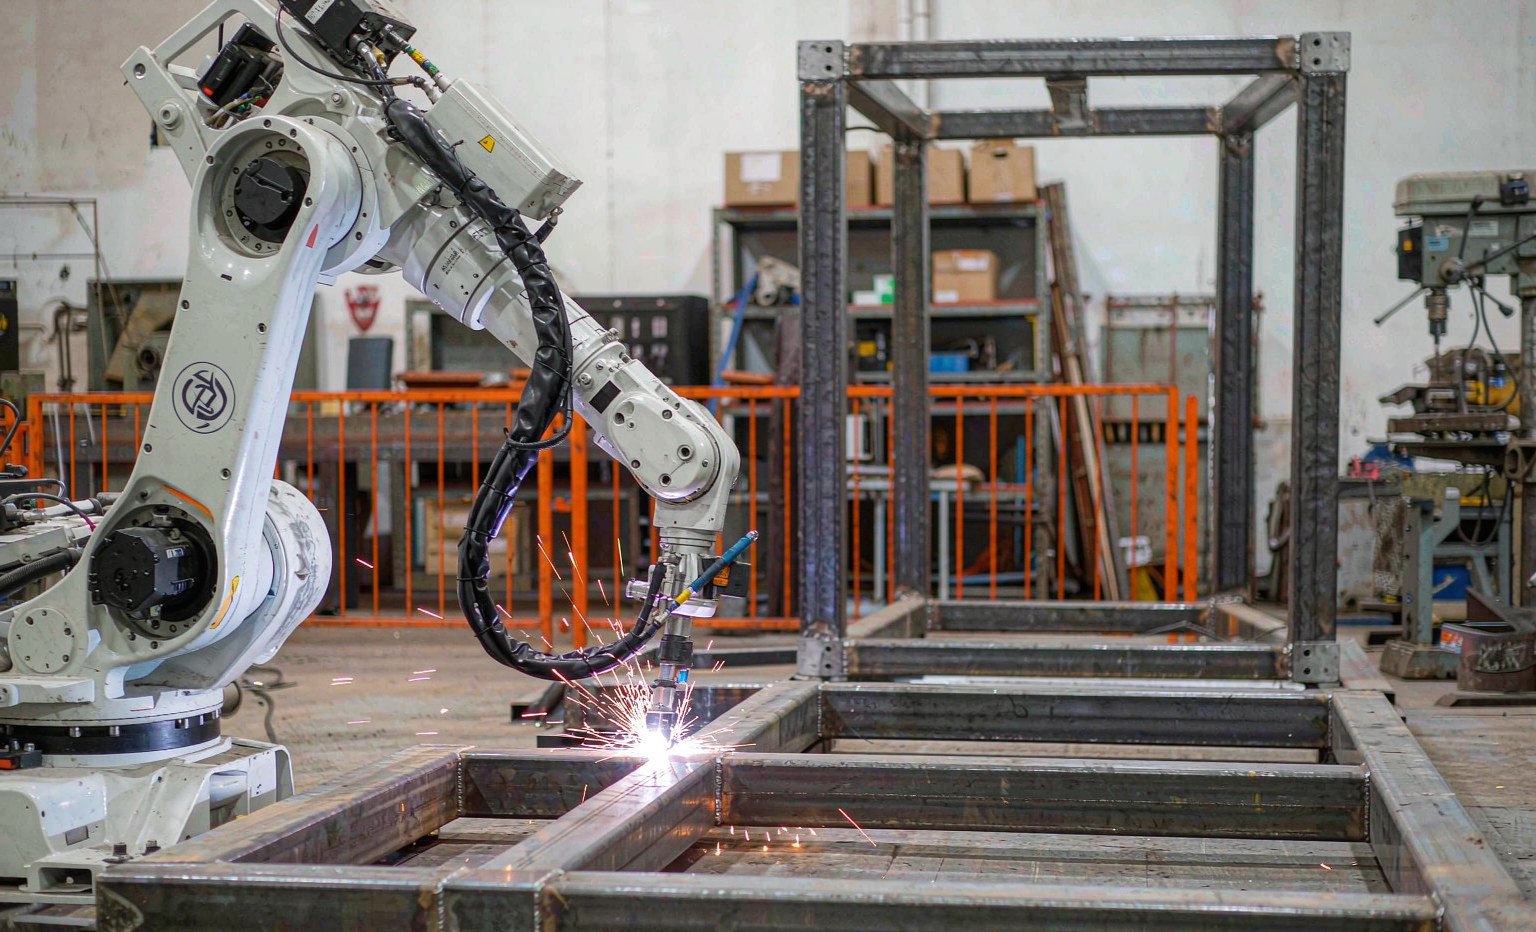
- Sistemas robóticos de soldadura láser — la serie robótica construida en cuatro plataformas de movimiento: Yaskawa por precisión y estabilidad del movimiento, FANUC para automatización inteligente, ABB para posicionamiento de alta precisión y control suave de trayectoria, y la serie TrueSyn afinada para aplicaciones específicas de la industria y complejas. El robot lleva la cabeza láser a lo largo de una trayectoria programada dentro de una célula.
Portátil: cuando el trabajo no llega a nadie
La soldadura láser portátil gana donde la mezcla de productos derrota al sujeción: reparaciones únicas, acero inoxidable arquitectónico, barandillas, tanques, trabajo por encargo donde cada pieza es ligeramente diferente. La economía es simple — un operador capacitado, costo mínimo de sujeción y un alcance de trabajo definido por el taller en lugar de un brazo robótico. Para los talleres que reemplazan TIG en acero inoxidable y aluminio de calibre fino, una máquina de fibra portátil es la ruta más rápida hacia la velocidad láser y el control de deformación, y sirve doblemente como campo de entrenamiento para el proceso láser en sí.
Las limitaciones honestas: la calidad de la salida sigue la habilidad del operador, la productividad está limitada por un soplete y una persona, y las piezas de producción repetitivas desperdician la velocidad de la máquina en el seguimiento de trayectorias que un sujeción y un robot harían mejor. La portátil también es la herramienta equivocada para soldaduras selladas de alto volumen donde cada ciclo debe ser idéntico — eso es territorio de repetibilidad, y la repetibilidad es lo que los robots venden.
Robótico: cuando la pieza se repite
Una célula robótica es la respuesta cuando la pregunta es la misma unión, miles de veces. El momento en que una soldadura pasa del criterio de un operador a una trayectoria programada cambia tres cosas: el tiempo de ciclo se estabiliza, la calidad se vuelve estadísticamente predecible en lugar de inspeccionarse individualmente, y la mano de obra escala con celdas en lugar de con soldadores certificados — una restricción que se aprieta cada año. Los elementos a nivel de sistema que hacen productiva a una celda (posicionadores, ejes externos, sujeciones) se cubren en la guía de celda de soldadura robótica, y la comparación del compromiso entre cobots y robots industriales para automatización de menor volumen se detalla en nuestro análisis cobot versus robot industrial.
Los costos son igual de reales: ingeniería de sujeción, integración de seguridad de la celda, habilidades de programación y una cola de producción que justifique la inversión. Un robot que espera trabajo es el soplete más costoso del edificio. Por eso la pregunta inicial no es “¿qué máquina es mejor?” sino “¿la pieza se repite y podemos sujeciarla?”.
La progresión típica
- Comienza portátil cuando el trabajo es variado. Los talleres de trabajo eventual y reparación compran primero la línea portátil; reemplaza inmediatamente las horas de TIG y no necesita presupuesto de sujeción.
- Mira las piezas que se repiten. Cuando una familia de productos supera las pocas centenas de soldaduras idénticas al mes, esa pieza es candidata para robot — sujéctala, prográmala y libera al portátil para verdaderos trabajos únicos.
- Agrega una celda alrededor de la plataforma que encaje. El trabajo repetitivo de alta velocidad se adapta a las plataformas FANUC y Yaskawa; las aplicaciones complejas y específicas de la industria son donde la serie TrueSyn ajustada a medida gana su lugar; el posicionamiento de alta precisión con control suave de trayectoria es el caso de ABB.
- Mantén ambos. Most shops that automate still keep a handheld unit for rework, brackets and the jobs that never see a fixture. The two lines are complementary, not competing.
Whichever line you start on, the downstream engineering questions are shared: joint design and fit-up tolerances (designer’s guide), filler strategy for non-autogenous joints (filler strategy guide), and the budget drivers behind the whole decision (2026 cost factors). Safety practice — enclosures, interlocks and Rated practice for laser operation — belongs in the specification from day one; the Laser Institute of America publishes the baseline guidance most shops reference.
Frequently asked questions
Can a handheld laser welding machine be upgraded to robotic later?
The laser source and the motion system are separate engineering stacks, so the usual path is not upgrading one machine but adding a cell beside it — the handheld stays in service for jobbing work while the robot takes the repeating part. When briefing the cell, specify the same laser process window your operators have already validated on the handheld, which shortens programming and approval.
Which robot brand should a first cell use?
Choose by application, not by badge. Consistent precision and motion stability favour the Yaskawa platform; fast, automation-integrated production favours FANUC; high-accuracy positioning with smooth path control is the ABB strength; and complex, industry-specific applications are where the TrueSyn series is custom-tuned. Tell the integrator the part, the takt time and the accuracy target, and let those three answers pick the platform.
Is handheld laser welding safe for a small workshop?
Yes, with the same discipline as any laser process: rated protective eyewear matched to the wavelength, controlled access to the beam area, and operator training — handheld does not mean unregulated. The convenience of the torch is real, but the beam safety obligations are the shop’s, and they scale with uptime, not with machine size.
Summary
Handheld and robotic laser welding solve different shops’ problems. Handheld — including the water-cooled fiber units in the serie portátil — is the fast, low-fixture entry for mixed and jobbing work. Robotic cells on the Yaskawa, FANUC, ABB and TrueSyn platforms are the answer for repeating parts, predictable quality and labour-independent throughput. Most successful shops end up running both, sequenced by one test: does the part repeat, and can it be fixtured? For the application-level decision that follows, continue with the laser welding solution selection guide.