
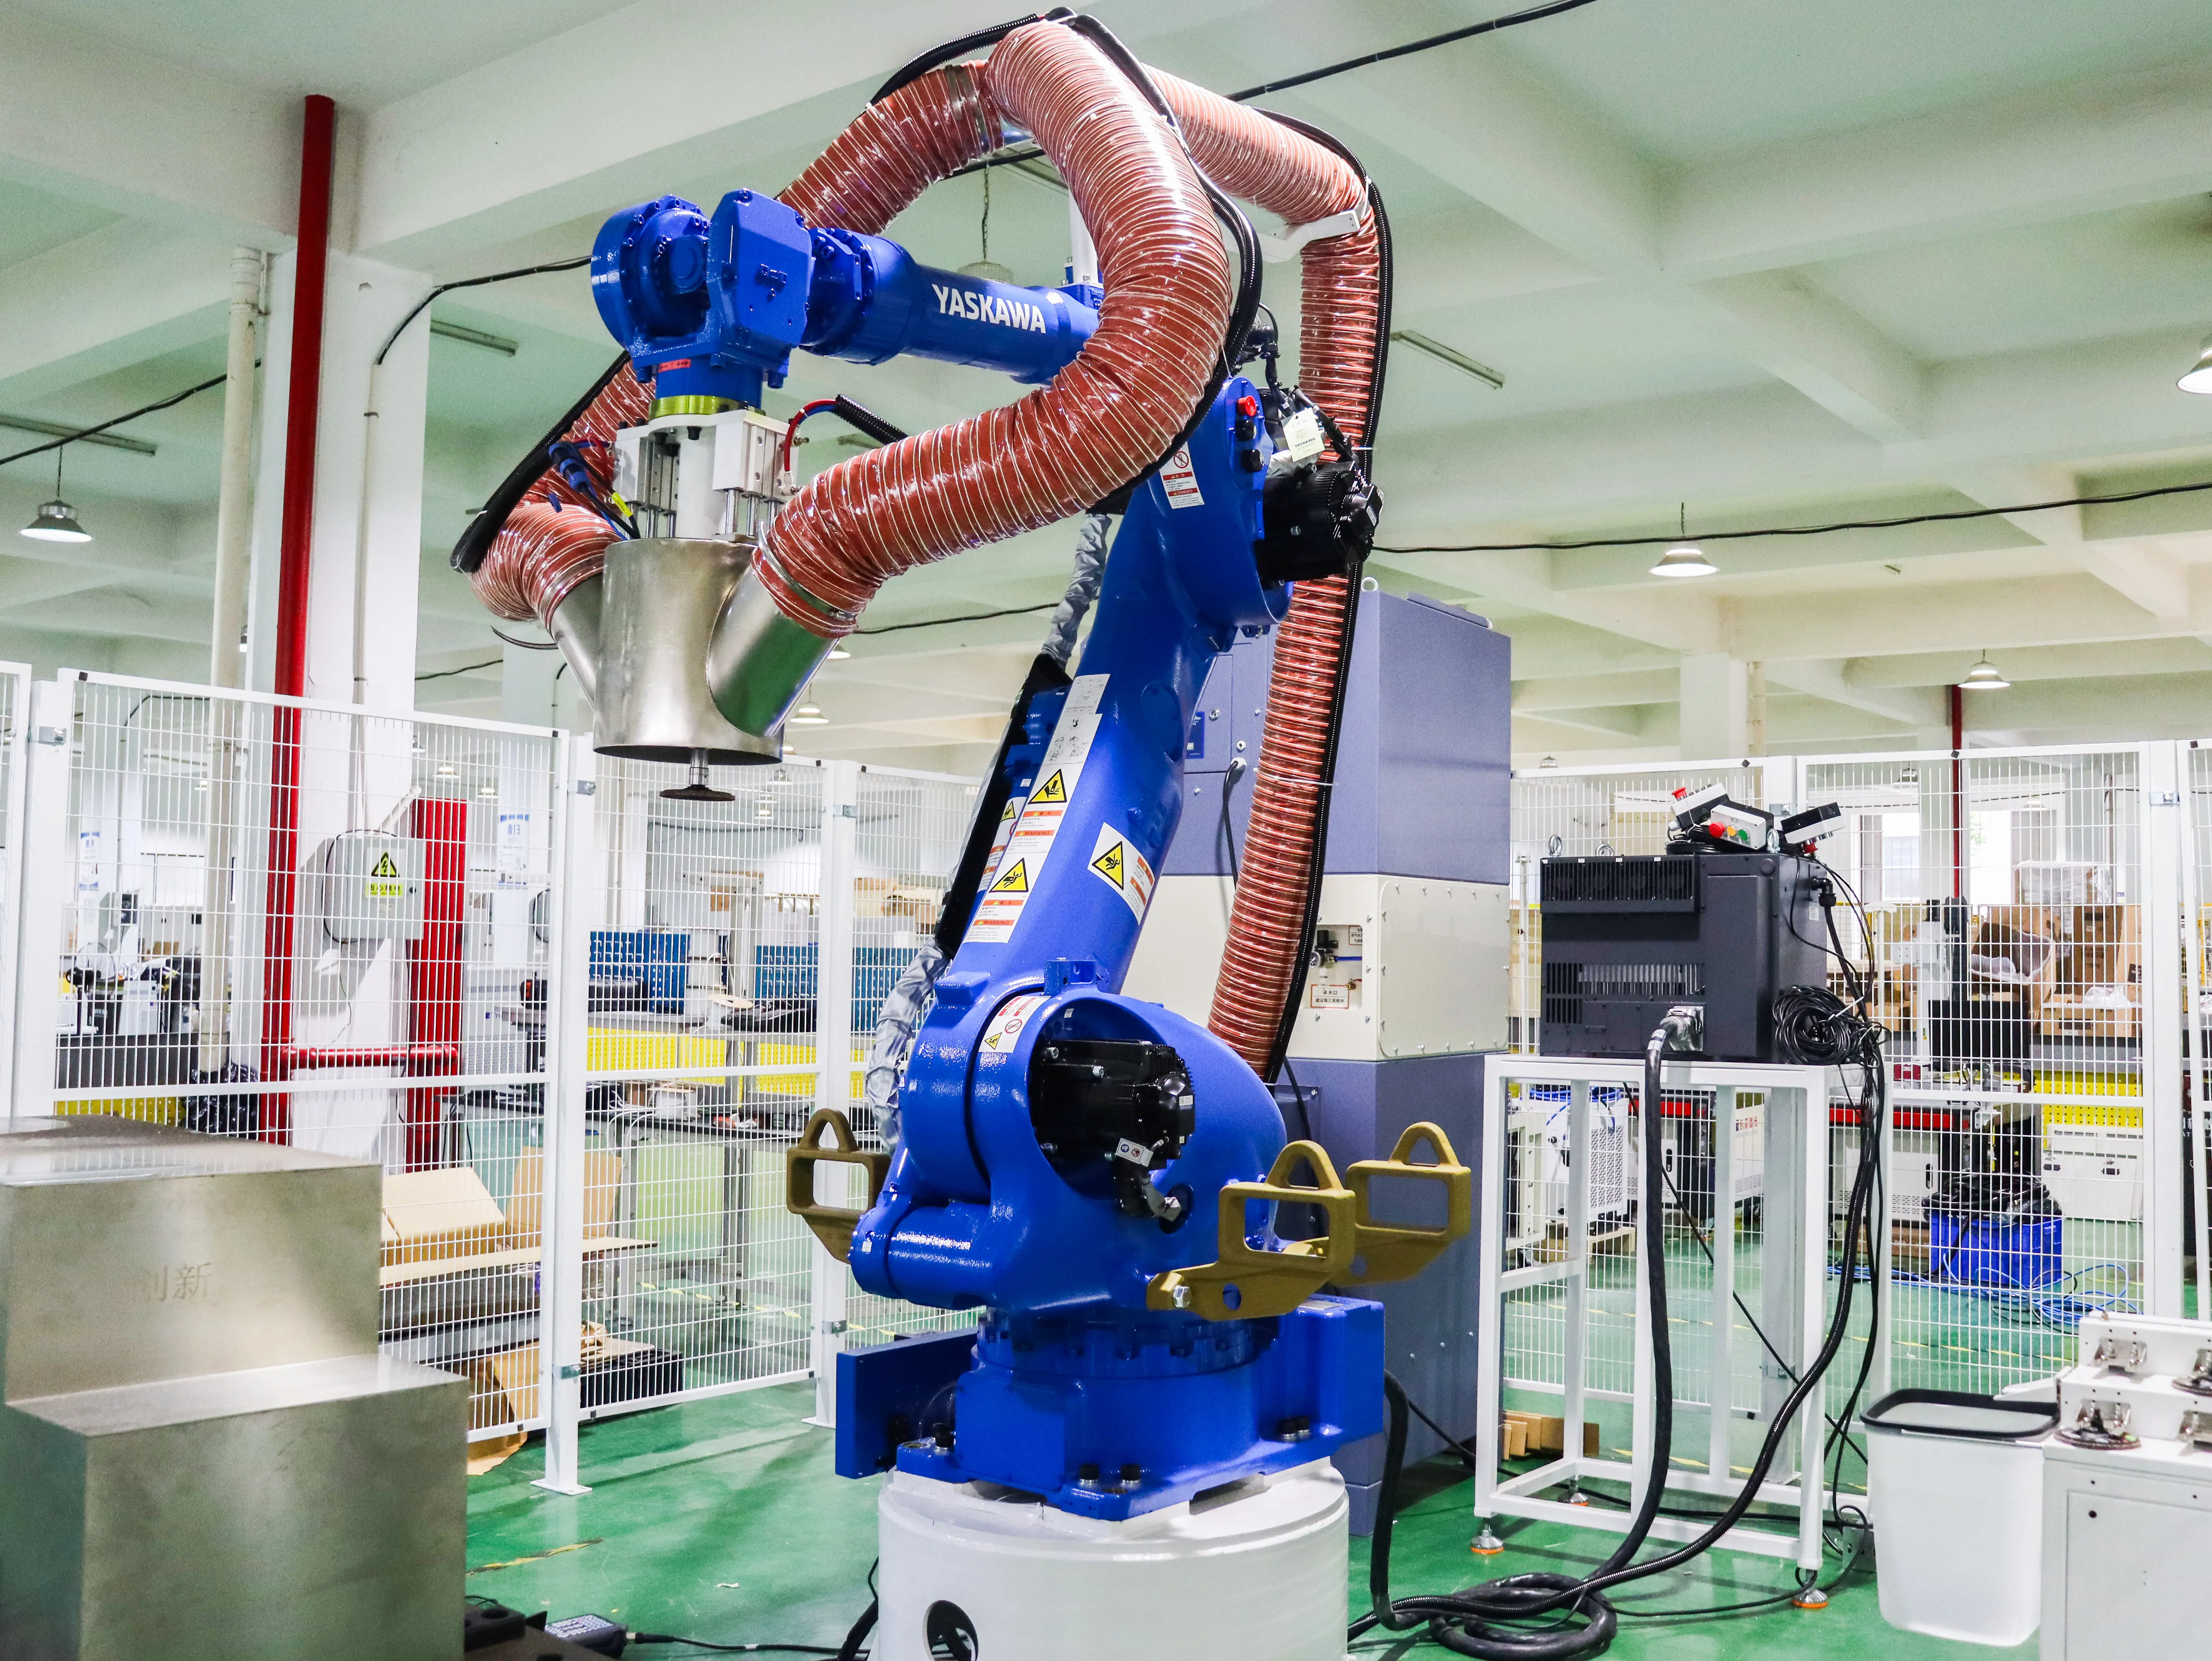
Что делает роботизированную шлифовальную ячейку больше, чем просто роботом?

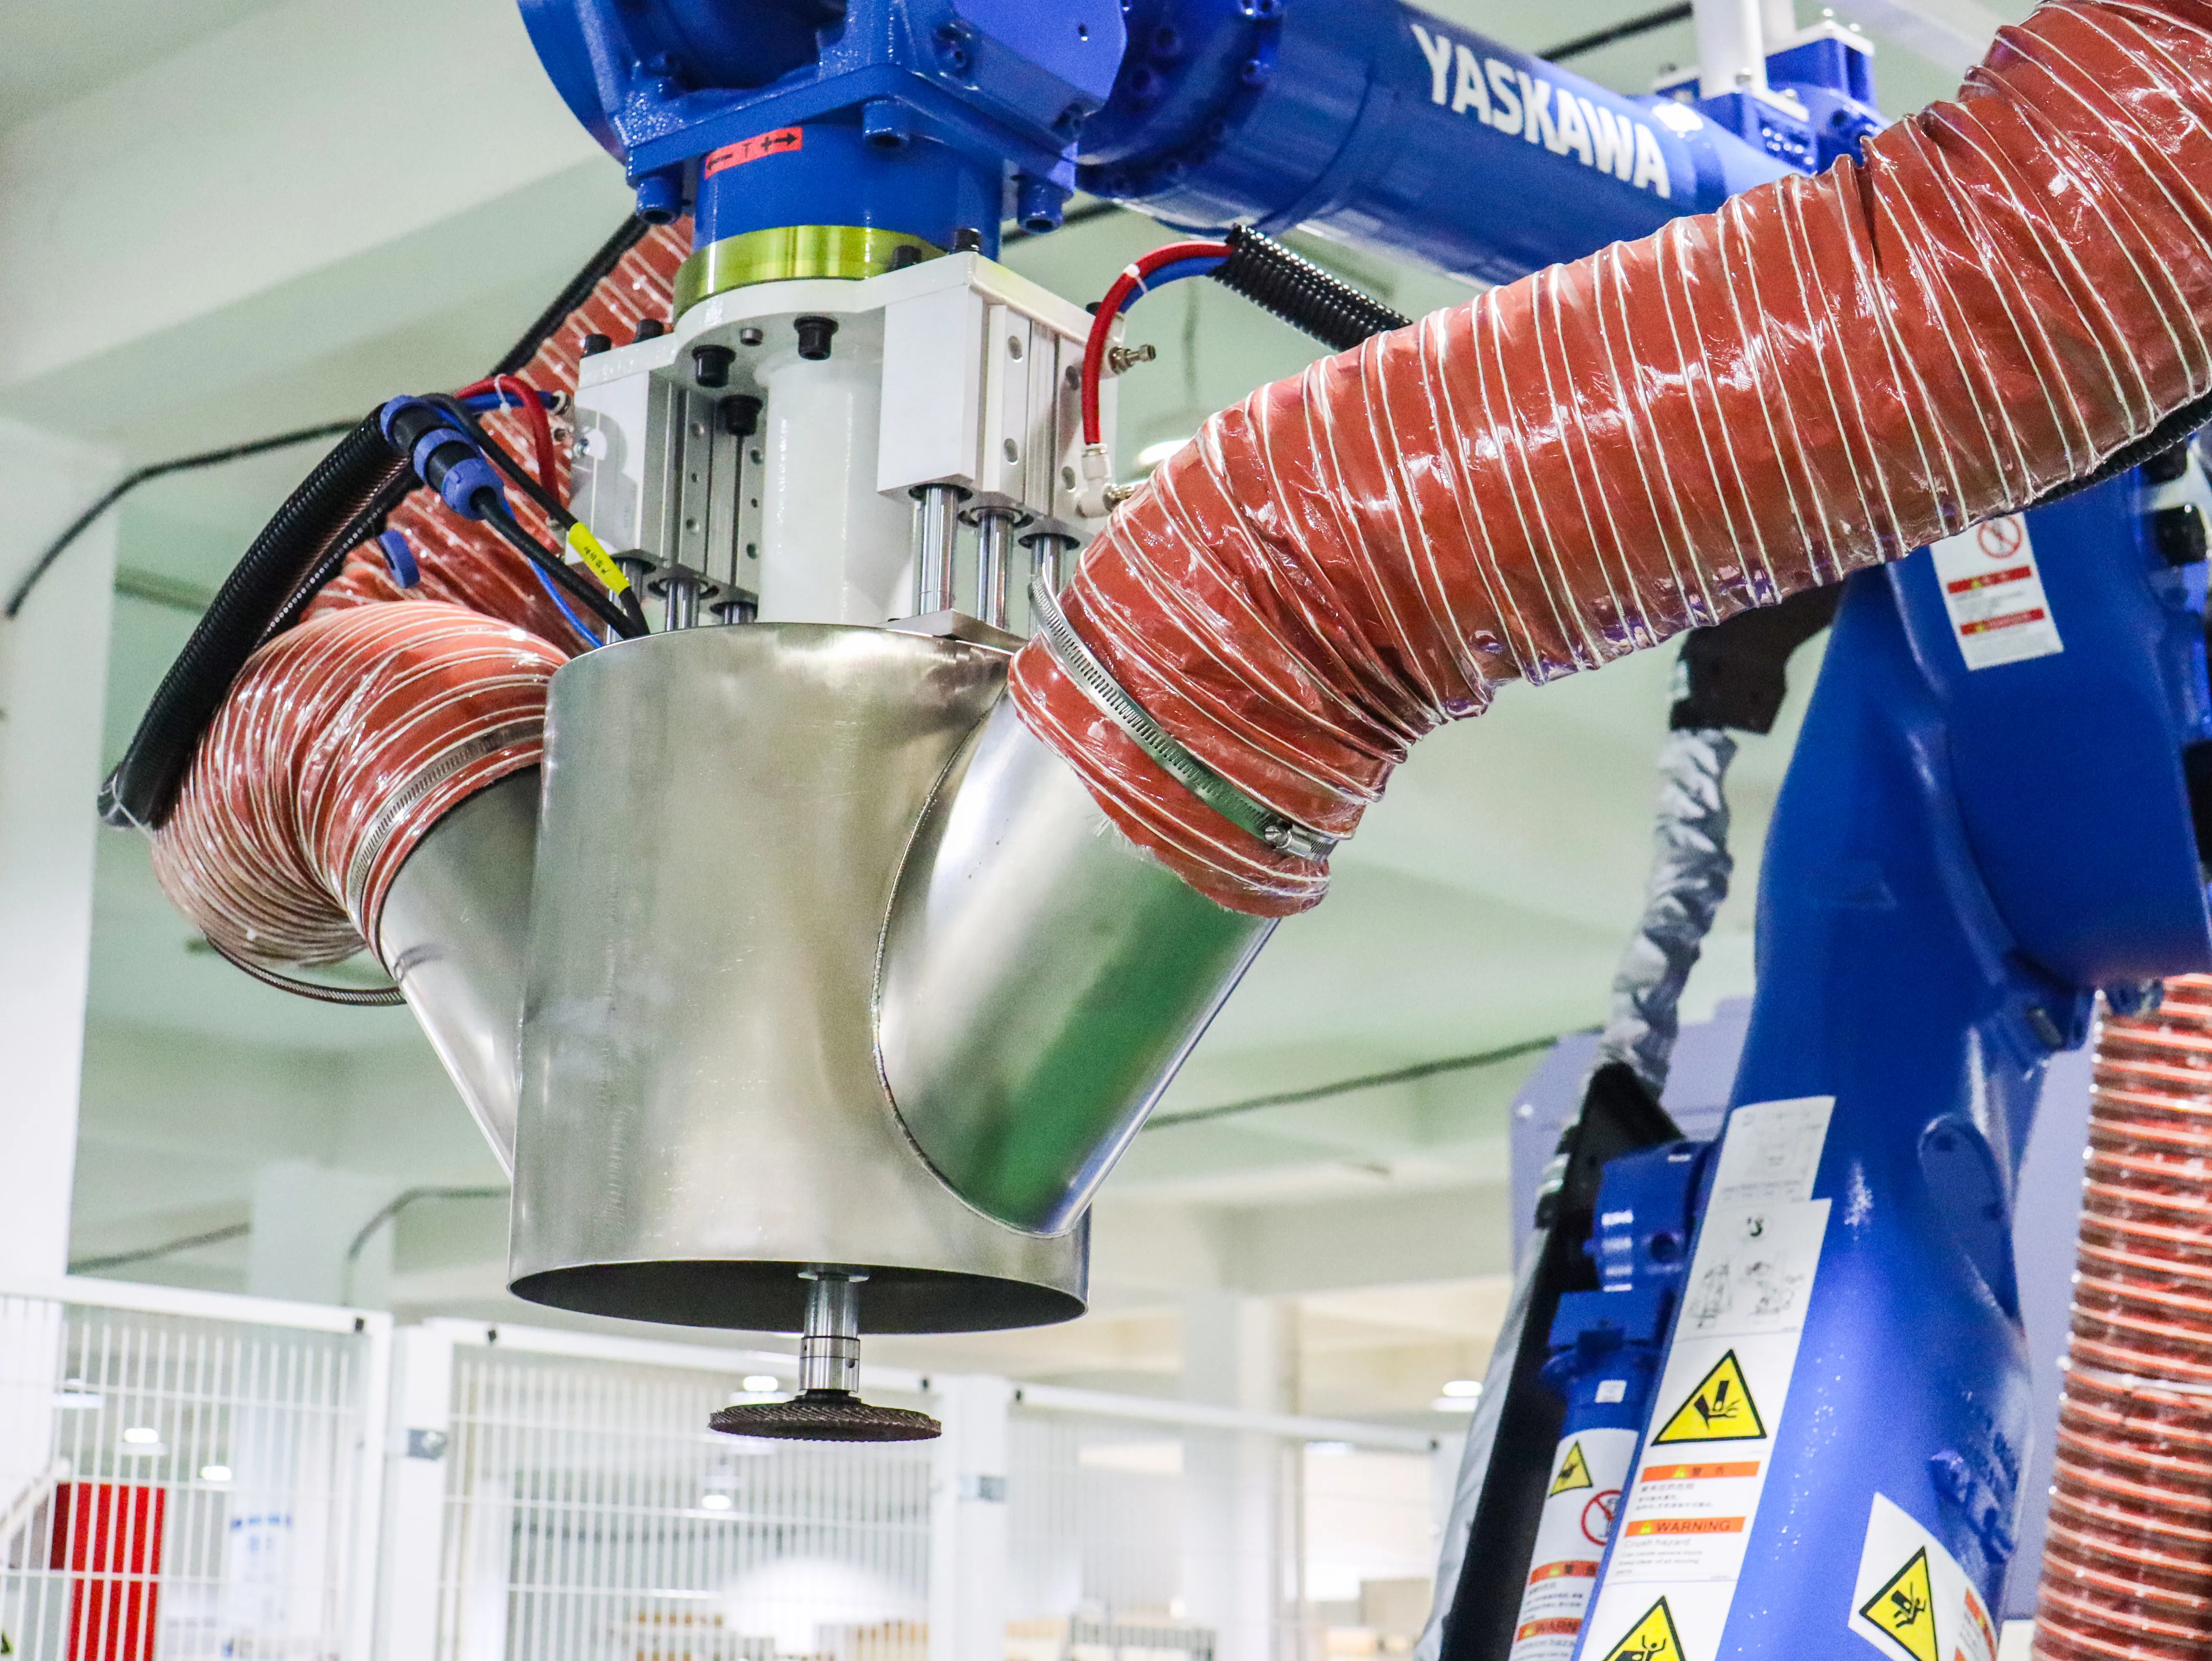
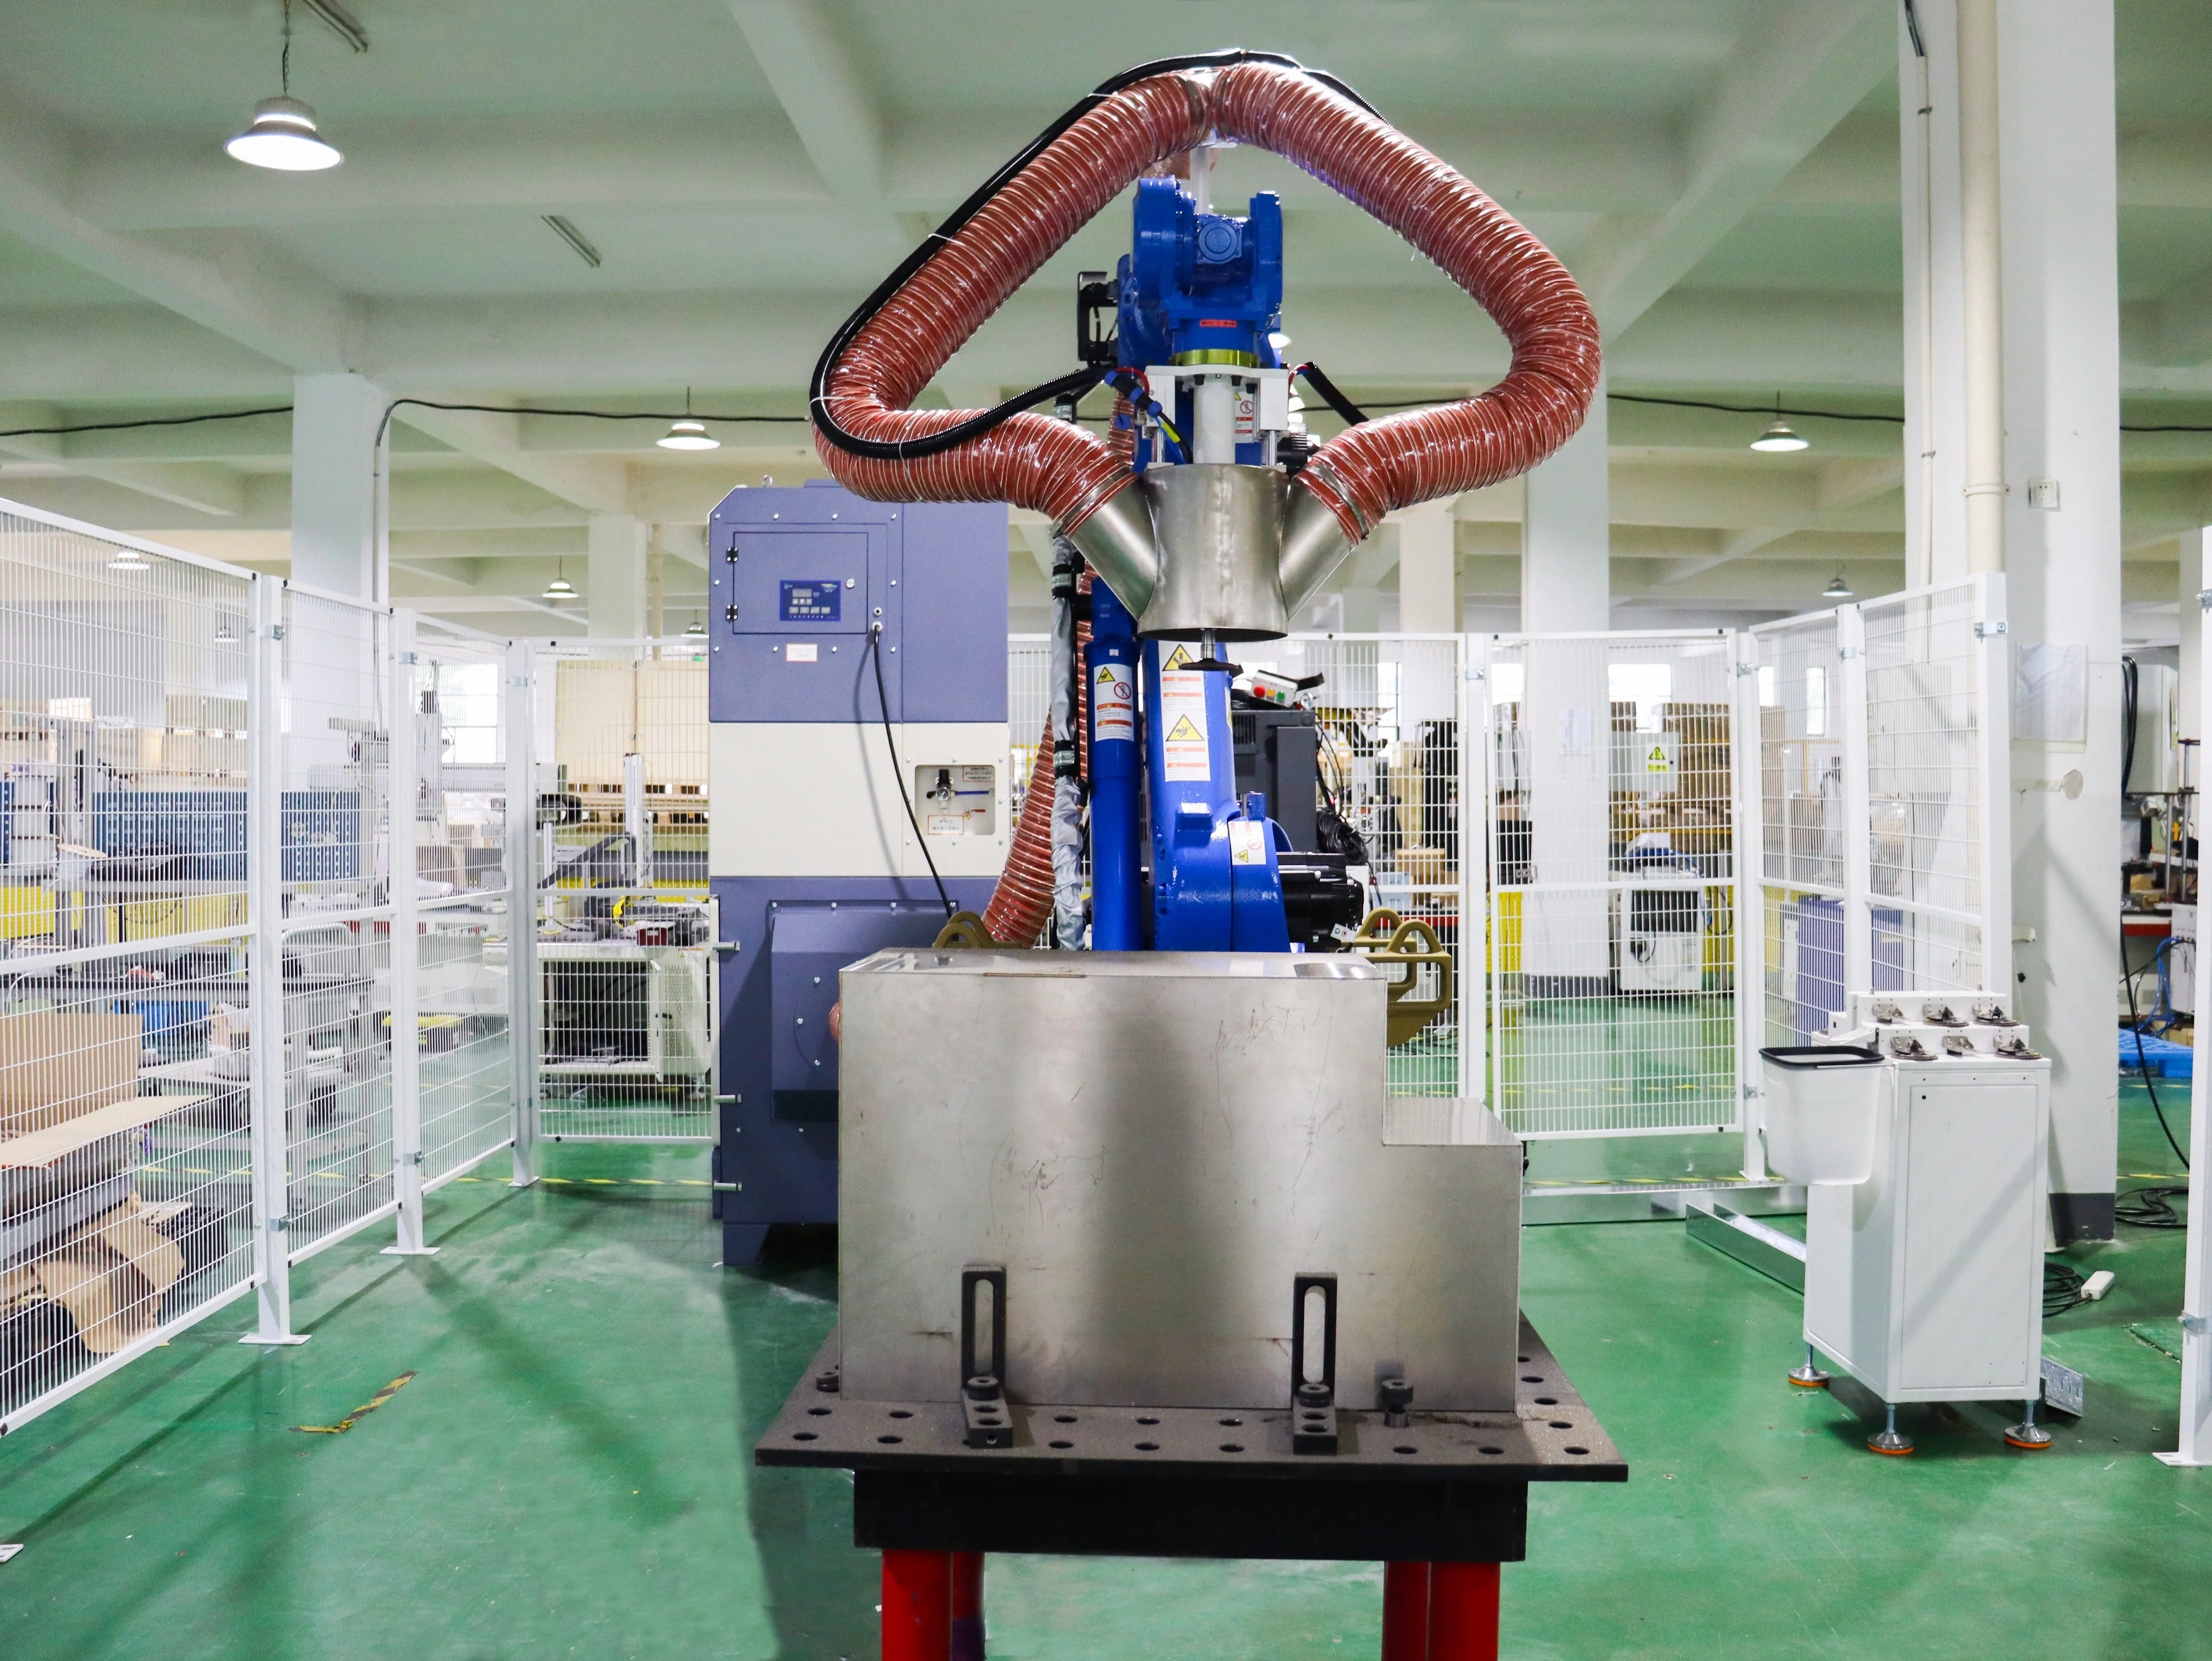
Многие считают, что роботизированная шлифовка — это просто робот, держащий шлифовальный инструмент. На самом деле стабильная шлифовка зависит от слаженной работы всей системы.
От управления движением и контролем усилия до удаления пыли и управления инструментами — каждый компонент разработан для решения конкретной производственной задачи.
Робот не улучшает качество шлифовки просто потому, что он двигается быстро. Важно то, насколько точно он может повторять один и тот же путь.
Большинство промышленных роботов обеспечивают повторяемость в диапазоне ±0,02–0,08 мм, создавая надежную основу для автоматизированной шлифовки. Однако отливки, сварные конструкции и детали, изготовленные из листового металла, часто имеют отклонения в размере ±0,5–2 мм, что означает, что точности движения alone недостаточно для полного решения проблемы.
В отличие от сварки или манипуляции, шлифовка зависит от непрерывного контакта между абразивом и обрабатываемой деталью.
По мере износа шлифовальных кругов и изменения размеров деталей поддержание стабильного контакта становится одной из самых серьезных задач. Именно поэтому многие системы роботизированной шлифовки интегрируют контроль усилия, позволяя процессу адаптироваться к естественным вариациям деталей, а не полагаться только на фиксированный путь робота.
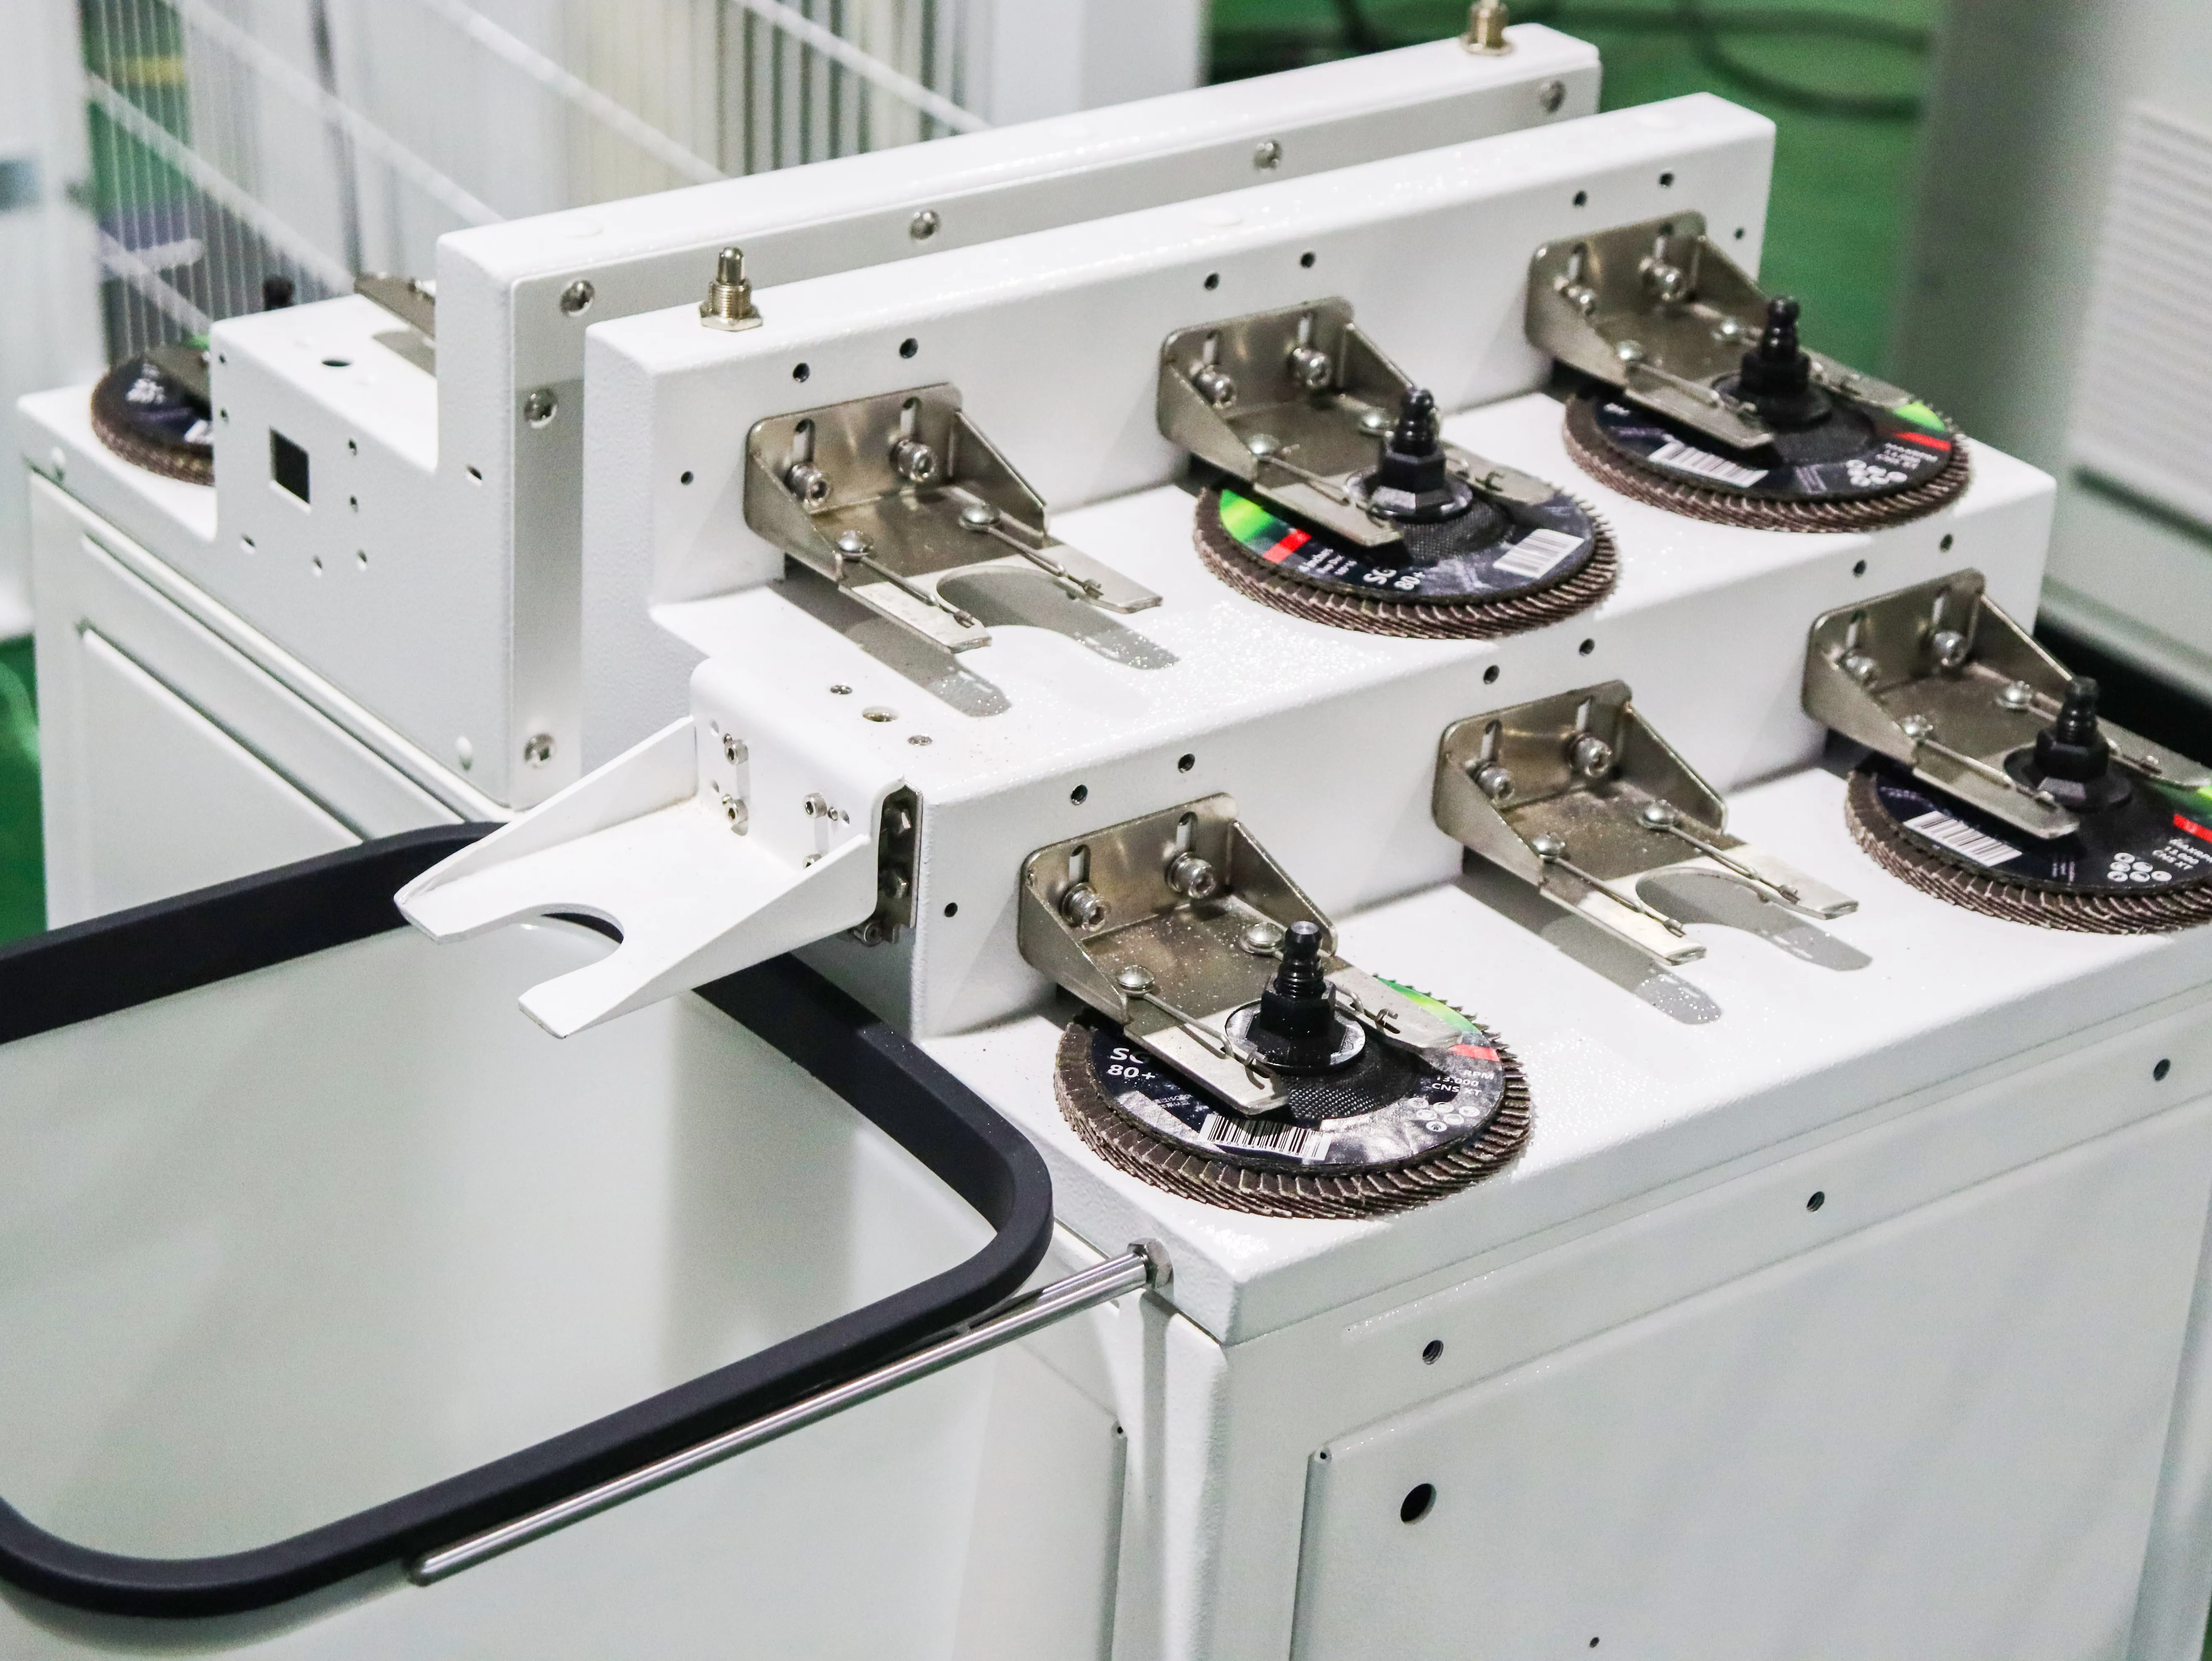
Типичная металлическая деталь может требовать черновой шлифовки, снятия заусенцев и финишной обработки поверхности в рамках одного производственного цикла.
Использование одного абразива для каждой операции часто снижает эффективность и качество поверхности. Станция автоматической смены инструмента позволяет роботу автоматически переключаться между различными шлифовальными инструментами, сокращая ручное вмешательство и повышая гибкость процесса.
Шпиндели шлифовки обычно работают в диапазоне 6 000 – 12 000 об/мин, постоянно генерируя мелкую металлическую пыль.
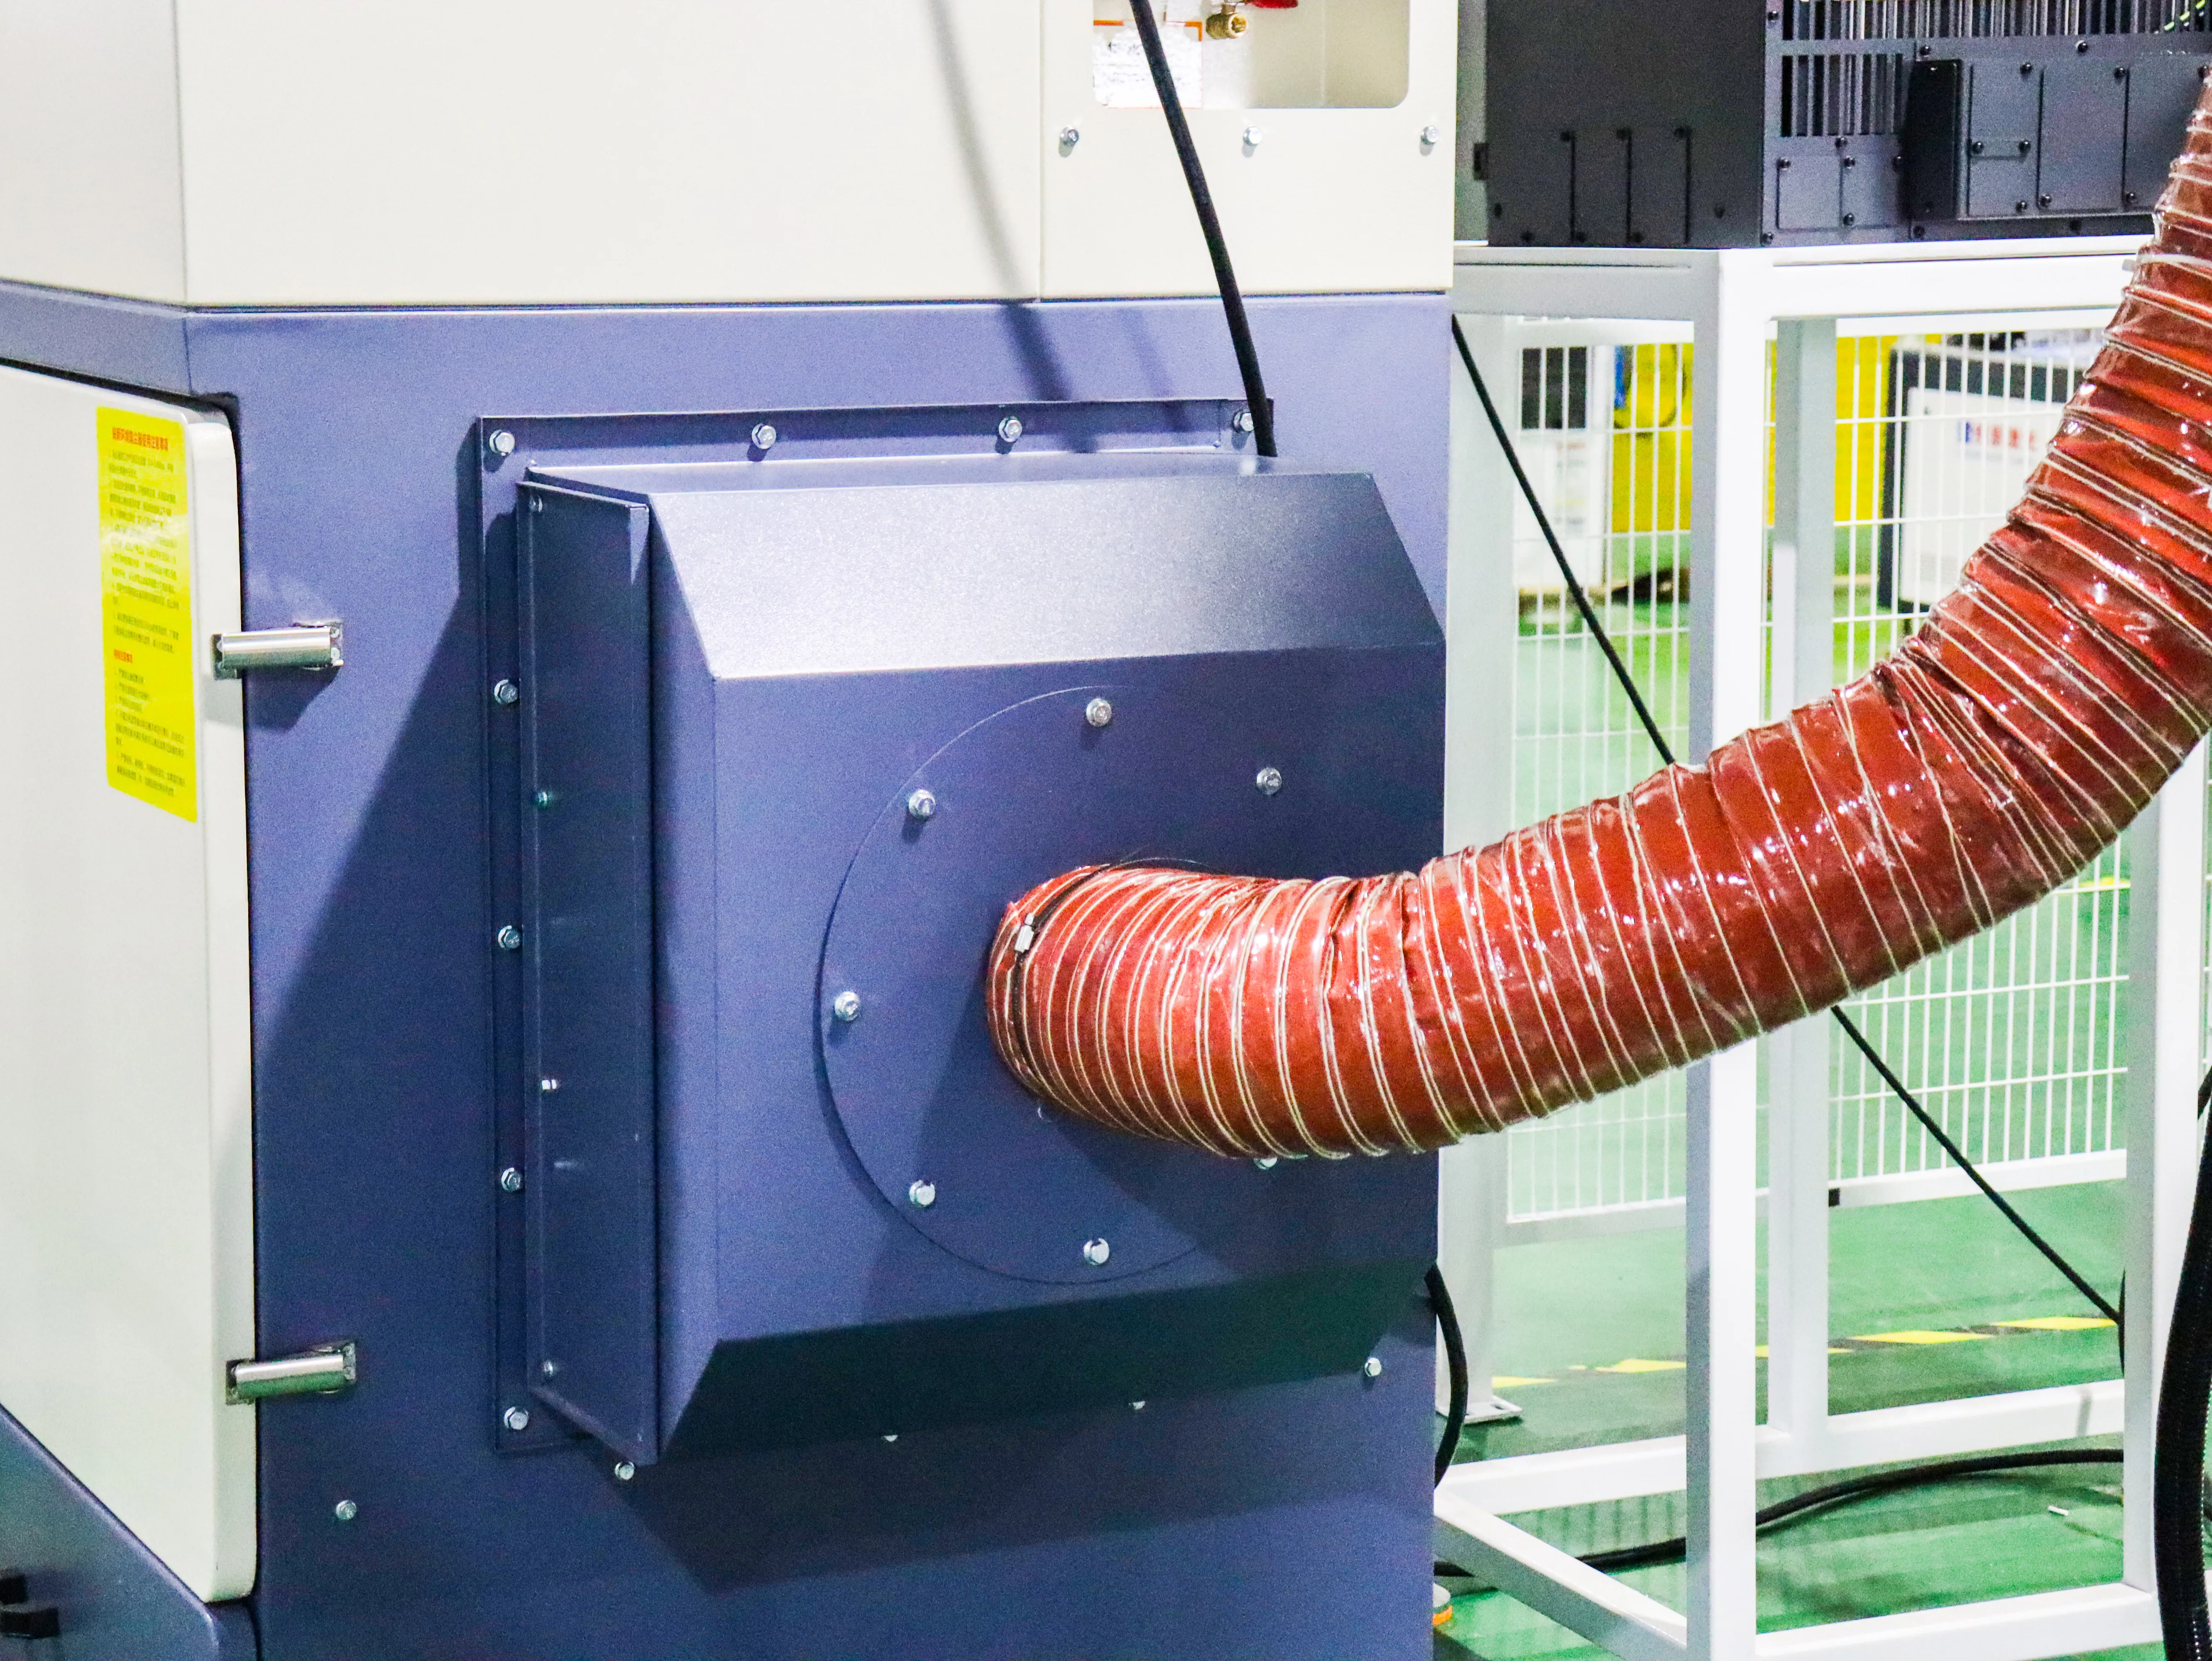
Без эффективного удаления пыли эти частицы могут загрязнять оборудование, увеличивать требования к техническому обслуживанию и ухудшать условия труда. По этой причине промышленная система пылеудаления считается неотъемлемой частью надежного шлифовочного комплекса, а не опциональным аксессуаром.
Роботизированный шлифовочный комплекс — это больше, чем просто набор отдельных компонентов.
Робот, шлифовальная головка, система контроля усилия, сменщик инструмента, пылеуловитель, приспособления и шкаф управления должны работать вместе как одна интегрированная система. При правильном проектировании результатом становится стабильный процесс шлифовки, воспроизводимое качество и производственный комплекс, способный работать непрерывно при минимальном вмешательстве оператора.
Редко именно роботизированная манипуляторная рука определяет, является ли производственная обдирочная ячейка эффективной или дорогостоящей. Это определяют пять окружающих систем:
| Система | Что она контролирует | Последствия недостаточных размеров |
|---|---|---|
| Концевой орган управления с контролем усилия | Контактное давление на неровных поверхностях | Забоины на кривых, выдолбленные участки на плоскостях |
| Сменная абразивная головка | Ремень, диск, щетка на каждый проход | Ручная замена, обнуляющая выигрыш в цикле |
| Подача заготовки | Воспроизводимое положение с точностью до нескольких сотых | Хрупкость программы при каждой новой партии |
| Отвод паров и пыли | Качество воздуха в зоне контакта | Риск нарушения нормативов и износ моторов |
| Инлайн-измерение | Профиль поверхности, радиус, снятие припуска | Брак, обнаруженный на финальном контроле, а не в ячейке |
Контроль заслуживает того внимания, которого ему почти никогда не уделяют: обдирка — это единственный процесс, где заготовка противостоит по-разному на каждом литье, и программа с постоянным положением шлифует воздух на выступающих участках и глубоко прорезает на впадинах. Ячейки с активной обратной связью усилия поддерживают скорость снятия, а не просто траекторию. Паттерн интеграции основан на той же дисциплине, что используется в интегрированных роботизированных сварочных ячейках — подача, процесс, измерение, каждое со своим критерием приемки, — а пошаговая логика интеграции повторяет подход к интеграции роботов в пресс-бри. Ссылка: процессы шлифовки и абразивной обработки а концевых органов управления робота.
Контур усилия работает так: концевой орган измеряет контактное усилие, контроллер сравнивает его с уставкой, а робот смещает положение, чтобы удерживать усилие постоянным, пока поверхность повышается и понижается. Если установить усилие низким, wheel сбреет поверхностный слой; если высоким, wheel будет выдолблены. Уставка — это продукт: она кодирует снятие припуска, качество обработки и износ круга в одном числе, поэтому в зрелых ячейках уставки сохраняются для каждой группы деталей, а операторы подстраивают, а не изобретают. Признак ячейки без этого контура — навык оператора, спрятанный внутри программы: детали выходят разными на разных сменах, и никто не может сказать почему. Контроль усилия превращает это эзотерическое знание в параметр, что и должно было делать автоматизация с самого начала.
Наша служба обслуживания предлагает быструю и оперативную устранение неполадок, удаленную помощь, поддержку на месте и техническое руководство в течение всей жизни, чтобы ваша производительность была стабильной и эффективной.
Здание 1, Wanli Science&Innovation Industrial Park, 104 National Road, район Шанъю, Шаосин, Чжэцзян, Китай, 312300
С понедельника по пятницу: с 9:00 до 19:00 с субботы до воскресенья: с 9:00 до 17:00
Скажите нам о своих потребностях — мы ответим в ближайшее время.