Многоосевые станки лазерной сварки с ЧПУ: руководство по техническому выбору
Производство прецизионных медицинских устройств, аэрокосмических компонентов и электронных корпусов требует воспроизводимых, узких и структурно прочных соединений. Традиционная ручная сварка struggles to meet these строгих спецификаций, что стимулирует внедрение многоосевых станков для лазерной сварки с ЧПУ. Для внедрения автоматизированного станка инженеры должны тщательно оценивать компоновку осей, механику сервоприводов и оптические пути. Это руководство предлагает пошаговое руководство по настройке ЧПУ 3/4/5-осевую лазерную сварку, помогая вам сопоставить характеристики системы с требованиями вашего производства.
Подготовка и оценка рабочего пространства
Перед выбором оборудования определите физические и механические требования к вашим компонентам. Неправильная конфигурация осей может привести к ошибкам динамического отслеживания, недостаточному провару или механическим столкновениям.
Технический чек-лист предварительной настройки
- Картирование геометрии детали: Нанесите на карту путь сварного шва. Плоские, линейные или круглые швы в одной плоскости требуют меньшей сложности осей, чем изогнутые пространственные контуры в 3D.
- Пространство для оснастки и зажимов: Учитывайте физические размеры пневматических зажимов. Рабочая зона должна вмещать как детали, так и их прецизионные индивидуальные приспособления без ограничения оптического зазора.
- Требования к динамической точности: Определите допустимое отклонение траектории. Ставки с приводом от линейных двигателей обеспечивают более высокую точность (менее ±5 микрон), чем стандартные шарико-винтовые передачи, что делает их идеальными для применений микро-сварки.
Пошаговый выбор и настройка системы
Следуйте этому систематическому процессу для настройки рабочей станции лазерной сварки с ЧПУ, адаптированной под ваше применение:
Шаг 1: Определение компоновки осей (3 оси против 4 осей против 5 осей)
Количество интерполируемых осей определяет геометрическую гибкость рабочей станции:
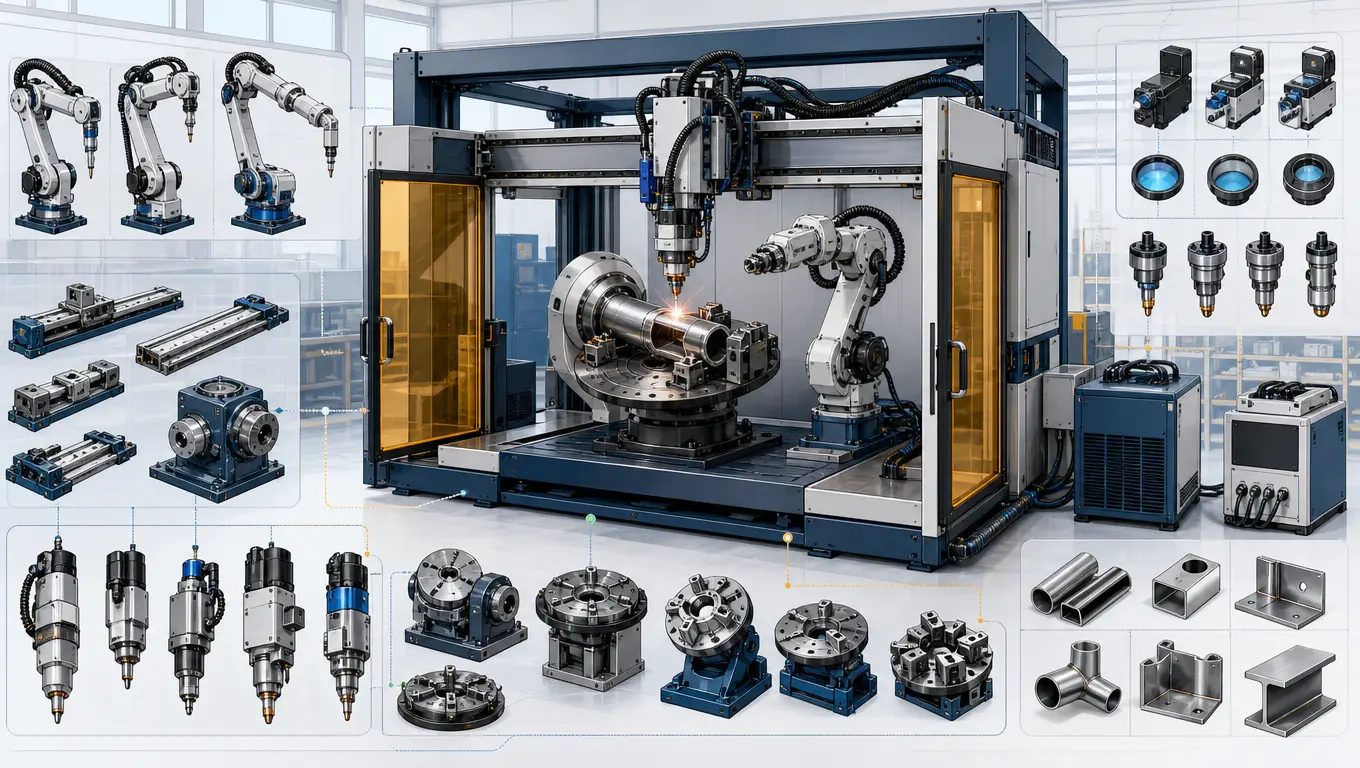
- Конфигурация на 3 оси (X, Y, Z): Использует три ортогональные линейные оси. Головка лазера перемещается вертикально (Z), в то время как заготовка или портал перемещаются в горизонтальной плоскости (X, Y). Эта установка идеальна для плоских пластин и простых 2D профилей.
- Конфигурация на 4 оси (X, Y, Z + R-ось): Добавляет вращательную ось. За счет интеграции синхронизированных одноосевых вращательных позиционеров, система может вращать цилиндрические детали (такие как датчики, корпуса двигателей или трубы), пока лазерная головка выполняет линейное отслеживание.
- Конфигурация на 5 осей (X, Y, Z + оси наклона/поворота): Включает две оси вращения (часто это наклонный стол или лазерная головка с двумя степенями свободы наклона). Такая конфигурация позволяет лазерному лучу сохранять перпендикулярный угол относительно сложных изогнутых трехмерных поверхностей.
Шаг 2: Выберите источник волоконного лазера и систему доставки излучения
Выберите источник волоконного лазера с мощностью, соответствующей толщине вашего материала (обычно от 1 кВт до 3 кВт). Для высокоточных применений, таких как электроника или медицинские устройства, одномодовые волоконные лазеры с малым размером пятна (10–50 микрон) обеспечивают глубокое проплавление при минимальном тепловложении. Сочетайте лазер с головкой для сварки с колебаниями (wobble), чтобы компенсировать разбежки в подгонке деталей без ущерба для прочности шва.
Шаг 3: Выберите ЧПУ-контроллер и привод движения
Контроллер движения синхронизирует импульсы включения лазера с координатами физических осей. Чтобы избежать прожогов в углах, выбирайте контроллер, поддерживающий “частотную модуляцию мощности лазера” — функцию, которая автоматически масштабирует выходную мощность лазера в зависимости от мгновенной скорости движения осей ЧПУ.
Шаг 4: Разработайте индивидуальную зажимную оснастку и приспособления
Поскольку лазерная сварка использует высоко сфокусированный луч, критически важно обеспечивать плотное прилегание деталей друг к другу. Разработайте прецизионные индивидуальные приспособления использование медных или алюминиевых подкладочных пластин. Эти материалы фиксируют детали и действуют как радиаторы, быстро отводя тепло от зоны сварки для предотвращения термических деформаций.
Шаг 5: Обеспечьте ограждение рабочего места и настройте защитный газ
Волоконные лазеры работают на длине волны 1064 нм, что может вызвать необратимое повреждение зрения. Поместите рабочее место в сертифицированный шкаф класса 1, безопасный для лазеров, с дверцами, имеющими блокировку доступа, и смотровыми окнами, рассчитанными на работу с лазером. Настройте два канала подачи защитного газа (коаксиальный для защиты сварочной ванны и обратный продув для защиты корня шва), чтобы предотвратить окисление.
Матрица конфигураций рабочих мест
Данная сравнительная матрица подчеркивает возможности, целевые применения и уровни инвестиций различных конфигураций станков с ЧПУ:
| Тип рабочего места | Детали системы движения | Целевая деталь | Точность траектории | Уровень инвестиций |
|---|---|---|---|---|
| 3-осевой порталный ЧПУ | Линейные модули на шарико-винтовых передачах (X, Y, Z) | Плоский листовой металл, линейные электронные корпуса, шины аккумуляторных батарей. | ±0,02 мм | От начального до среднего уровня |
| 4-осевая поворотная ЧПУ | Линейные X, Y, Z + прямой привод Поворотный позиционер | Датчики, цилиндрические аккумуляторы, медицинские катетеры, круглые трубы. | ±0,01 мм | Средний уровень |
| 5-осевой порталный ЧПУ | Линейные X, Y, Z + 2-осевой наклонно-поворотный стол | Гидроформованные трубы, сложные аэрокосмические корпуса, автомобильные компоненты. | ±0,015 мм | Высокий уровень |
| 5-осевая линейная система с двойным приводом | Линейные двигатели прямого привода + высокоскоростная гальванометрическая головка | Высокоскоростная микросварка, корпуса полупроводников, медицинские имплантаты. | ±0,005 мм | Премиум |
Динамическая точность и калибровка траектории
Для сохранения точности траектории при многоосевых конфигурациях применяйте стандартные процедуры калибровки при настройке:
- Выравнивание вращательной оси: Используйте индикатор часового типа или лазерный.
- Калибровка динамической центральной точки инструмента (TCP): В 5-осевых системах откалибруйте центры поворота, чтобы лазерное пятно фокуса оставалось неподвижным на шве при движениях наклона и вращения.
- Линейные шкалы с замкнутым контуром: Для высокоточных задач установите оптические линейные шкалы для прямой передачи данных о положении в контроллер ЧПУ, компенсируя любое тепловое расширение или механический люфт.
Многоосевое сварочное оборудование: конфигурации и когда каждая из них стоит того
Многоосевое сварочное оборудование — это любая система, которая перемещает заготовку, горелку или обе вдоль более чем одной контролируемой оси. Конфигурация определяет доступ к шву, а доступ к шву определяет, является ли процесс воспроизводимым вообще.
| Конфигурация | Оси | Типичное применение |
|---|---|---|
| Вращательный позиционер | 1–2 | Круговые или продольные швы, подаваемые к неподвижной горелке. |
| Стол с наклоном и поворотом | 2 | Поддержание шва в плоском или горизонтальном положении для более тяжелых секций. |
| Портальная рама с 3–5 осями | 3–5 | Крупные или длинные детали, которые легче перемещать под головкой, чем вращать. |
| 6-осевой робот | 6 | Сложные 3D-соединения и многопроходная работа на одной подставке. |
| Робот плюс позиционер | 7–9 в совокупности | Координированное движение, где стол и робот перемещаются вместе. |
Многоосевая лазерная дуговая сварка: что на самом деле дают дополнительные оси
- Непрерывность траектории — шов, сваренный без остановки, избегает дефектов начала/останова, которые вносит пережимленная деталь.
- Контроль угла луча относительно шва — в лазерной сварке угол падения влияет на связность и стабильность проплава, поэтому последовательная подача шва важнее, чем простое количество осей.
- Доступ к скрытым соединениям — оси, перемещающие деталь, могут заменить вторую подставку и вторую операцию.
Чек-лист выбора
| Решить | Потому что |
|---|---|
| Перемещается деталь, горелка или оба координированно? | Определяет класс станка и архитектуру управления. |
| Требуемая позиционная точность в шве | Накопленная ошибка осей проявляется непосредственно как рассогласование шва. |
| Необходимость координированного движения | Это самый большой шаг по стоимости и вводу в эксплуатацию. |
| Интервал калибровки и повторной калибровки | Точность многоосевости дрейфует; план по ее восстановлению должен существовать до покупки. |
Часто задаваемые вопросы
Вопрос: В чем основные различия между 3-осевой лазерной сварочной машиной и роботизированным сварочным манипулятором?
Ответ: 3-осевая ЧПУ портальная конструкция использует жесткие линейные направляющие, которые обычно обеспечивают большую механическую жесткость и точность траектории (±0,01 мм) в пределах малых и средних рабочих зон. Сочлененные роботизированные манипуляторы предоставляют больше геометрической гибкости и больший радиус действия, но, как правило, работают с несколько большим допуском по траектории (±0,05–0,1 мм).
Вопрос: Может ли автоматический лазерный сварочный аппарат работать как в импульсном, так и в непрерывном режимах?
Ответ: Да, современные волоконные лазеры могут работать как в режиме непрерывной генерации (CW), так и в режиме квазинепрерывной генерации (QCW) с импульсным импульсом. Импульсные режимы QCW очень эффективны для термочувствительных электронных компонентов, поскольку позволяют материалу остывать между импульсами, уменьшая зону термического влияния.
В: Почему выбор защитного газа критичен для титановых и алюминиевых сплавов?
Ответ: Титан и алюминий обладают высокой реакционной способностью при повышенных температурах. Воздействие кислорода или азота в процессе сварки может привести к охрупчиванию и пористости. Использование защитного газа высокой чистоты — аргона (99,99%) или гелия — необходимо для изоляции сварочной ванны от атмосферных газов.
Заключение и проектирование индивидуальной рабочей станции
Настройка станка лазерной сварки с ЧПУ требует баланса скоростей перемещения, гибкости координат и механической точности. Соответствие правильной компоновки осей высокопроизводительным волоконным лазером и надежными прижимными приспособлениями является ключом к получению постоянных, высококачественных сварных швов. TrueSyn проектирует и производит станки лазерной сварки с ЧПУ под ключ, адаптированные допуски и время цикла вашего применения. Свяжитесь с нашей технической командой сегодня, чтобы обсудить ваш проект, провести тестовую сварку ваших деталей или настроить индивидуальную систему.
Проконсультируйтесь с техническими инженерами TrueSyn
Свяжитесь с нами для обзора конструкций ваших компонентов и целей автоматизации:
- Электронная почта: wangd@zjcxlaser.com
- WhatsApp (г-н Пэн): +86-13615855016
- WhatsApp (гжа Ван): +86-13185595609
- Смотрите наши рабочие станции на YouTube: Канал TrueSyn по лазерной автоматизации
Решения многоосевой лазерной сварки: подбор ячейки под шов
Количество осей — самая дешевая часть многоосевых решений лазерной сварки; интеграция
вокруг осей определяет успех или провал ячейки. Надлежащее решение привязывает ваше расписание
швов к четырям аспектам: движение (оси и поворотные столы), слежение за швом, выбор присадочного и защитного
газа и фиксация — затем доказывает работоспособность комбинации на вашей детали до подписания контракта.
| Тип шва | Типовая конфигурация | Критический элемент интеграции |
|---|---|---|
| Прямой, на всю длину | Portal или 6 осей, деталь зафиксирована | Зажимы, не блокирующие головку |
| Циркулярный | Робот + 1-осевой вращатель | Косоосность детали на вращателе |
| Вне позиции / 3D | Робот + 2-осевой поворотный стол | Координированное движение во время сварки |
| Сварные швы с переменным зазором | Любое из вышеперечисленного + слежение за швом | Задержка трекера относительно скорости подачи |
Чек-лист оценки решений поставщиков: симуляция времени цикла по вашему расписанию швов,
а не демонстрация на их образцах; пробные швы на вашем материале и толщине; файл обеспечения
лазерной безопасности, находящийся в собственности интегратора; и четко обозначенная передача данных (коды неисправностей, энергия на шов), если
ячейка должна передавать данные наверх. Решения, пропускающие эти четыре пункта, продают оси, а не сварку.
Индекс гидов: связанные материалы
- — как сгибательная ячейка встраивается в более крупную линию автоматизации — сервисная страница за каждой конфигурацией в этом руководстве
- MIG/MAG сварочный робот — готовый к производству робот для пары с многоосевым рабочим местом
- Системы кобот-сварки: когда кооперативные роботы выигрывают — альтернатива с меньшей грузоподъемностью вместо портала
- Лазерные сварочные роботы в производстве батарей для электромобилей — высокообъемное применение, где 5-осевая интерполяция окупается
Станки, которые мы производим: этот робота лазерной сварки серии FANUC для автоматизированных ячеек с высоким объемом, 3-осевой откидной позиционер для многоосевой работы, и ручной сварочный аппарат с водяным охлаждением для ручных позиций, которые ячейка не может достичь.