Integración del robot de soldadura láser FANUC: qué planificar antes de comprarlo
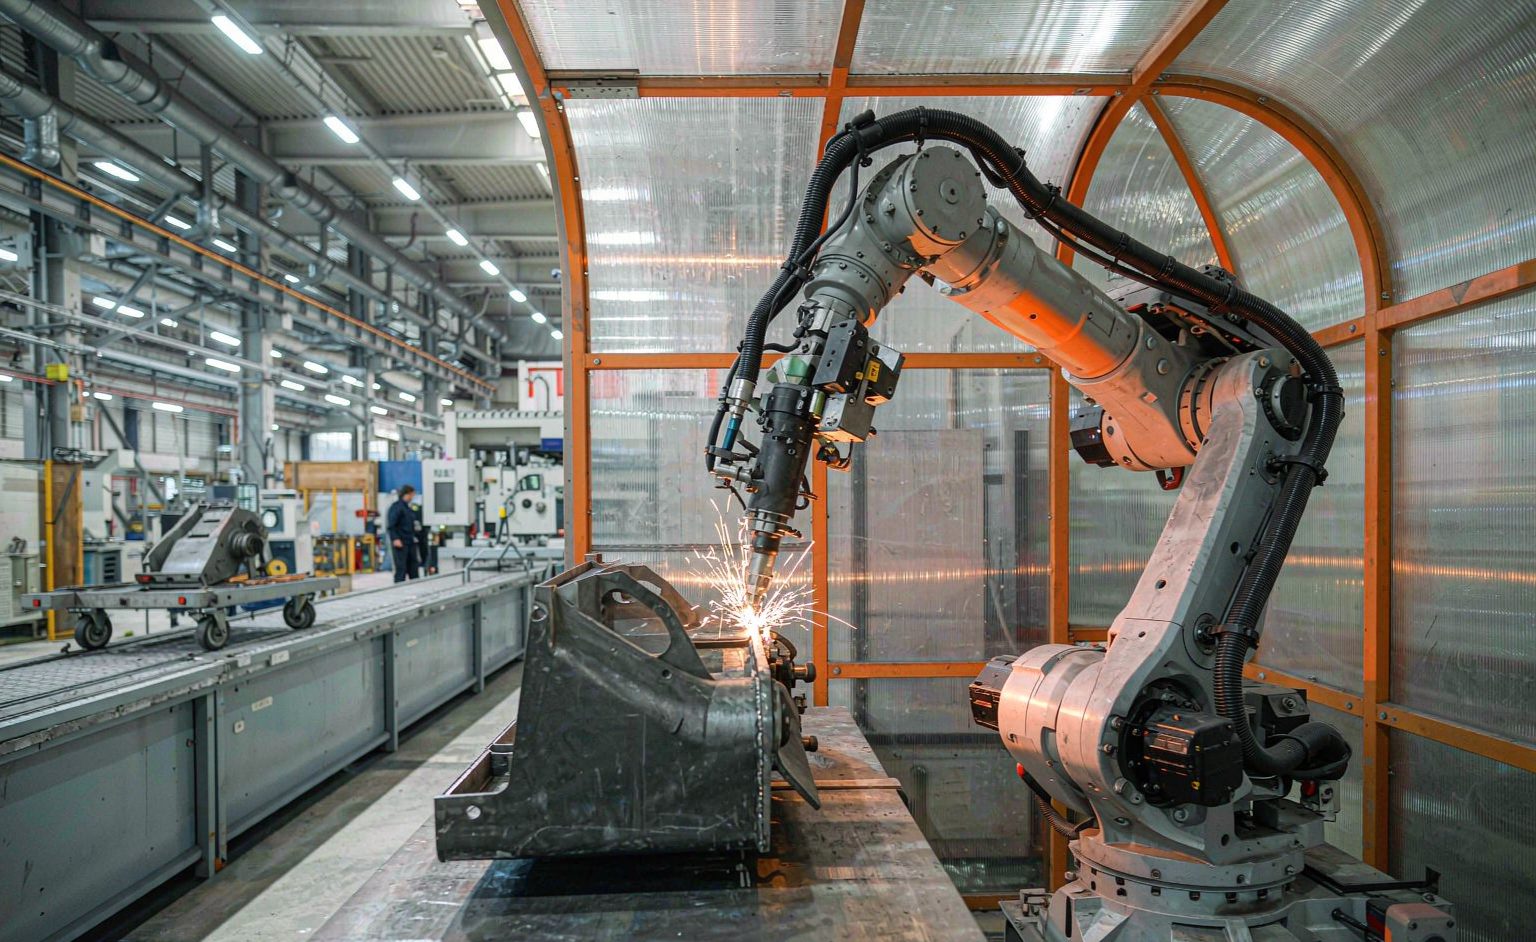
La línea de robots de FANUC es la plataforma más solicitada en consultas de integración de soldadura por láser, y con buena razón: los brazos son fiables, la documentación es profunda y la red de servicio es global. Pero un robot de FANUC para soldadura por láser es un componente, no una solución: las decisiones de integración en torno a él determinan si la celda rinde. Esta guía explica la planificación que importa antes de la compra, desde las interfaces hasta los sujeciones y la seguridad.
Selección del brazo: Carga útil, alcance y montaje
Las celdas de soldadura por láser suelen utilizar brazos de carga útil media (clase de 7–35 kg) porque la cabeza de soldadura, la gestión de cables y la óptica pesan mucho menos que la pieza. Las decisiones que importan: el alcance debe cubrir el perímetro de sujeción con margen para la distancia de la cabeza; el montaje —suelo, riel o techo— determina si un solo brazo sirve para varias sujeciones; y la ruta de cables de la muñeca debe soportar años de flexión del cable de antorcha sin tiempo de inactividad por servicio. Los compradores también deben insistir en ver el estudio de alcance previsto para su geometría real de pieza, no para una similar: un error de alcance descubierto después de la entrega es un proyecto de remodelación.
Las interfaces que deciden el costo de integración
| Interfaz | Qué conecta | Pregunta de planificación |
|---|---|---|
| Fuente láser a la cabeza | Entrega de fibra, refrigeración, alimentación | Qué marca de fuente, qué garantía aplica |
| Controlador del robot a la fuente | Modulación de potencia durante el movimiento | Interface nativo o necesidad de un pasarela |
| Sujeciones al robot | Presentación de la pieza, señales de sujeción | Quién diseña las sujeciones — y cuándo |
| Celda a la fábrica | Extracción de humos, PLC de seguridad, ganchos de MES | Lo que la fábrica debe proporcionar, por escrito |
La fila del controlador a la fuente es donde los presupuestos se dividen silenciosamente: algunas fuentes láser ofrecen integración nativa con bus de campo de FANUC, otras necesitan una pasarela cuya latencia se manifiesta como variación en la calidad de la soldadura a velocidad. Los compradores que nombran la marca de fuente en la consulta de oferta y solicitan por escrito la arquitectura de la interface comparan costos reales en lugar de precios de portada. La fila de sujeciones lleva el riesgo de calendario —el diseño de sujeciones que comienza después de la entrega del robot es el generador clásico de retrasos, y las sujeciones diseñadas en paralelo con la celda ahorran semanas. Nuestra arquitectura de estación de trabajo que integra estas interfaces está perfilada en la estación de trabajo de soldadura láser CNC multi-eje.
Sujeciones y posicionadores: La base de precisión
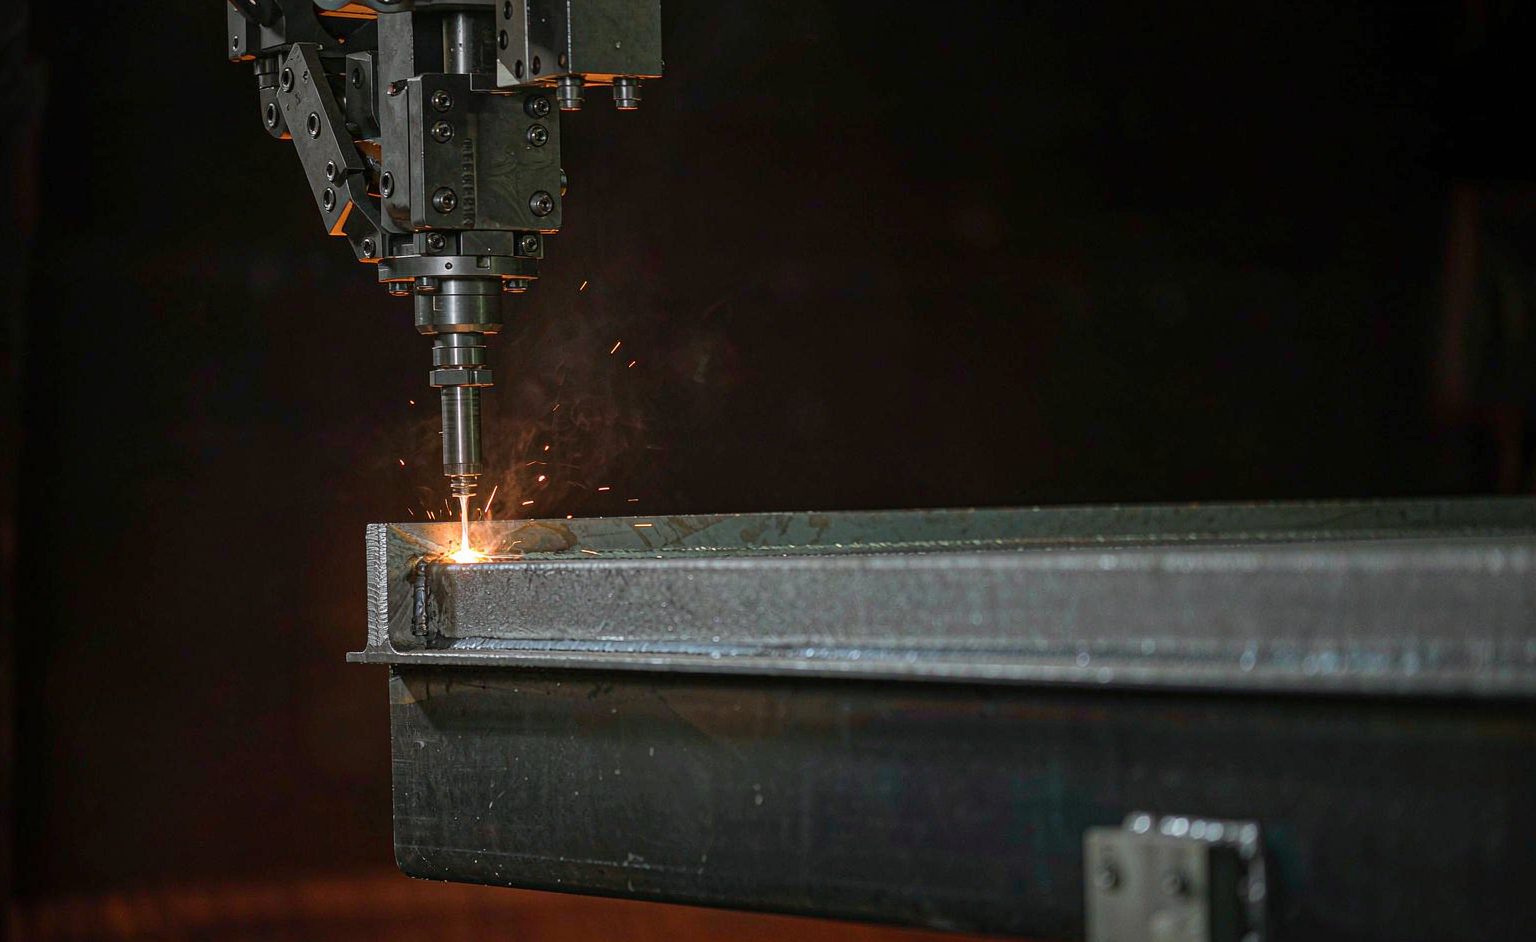
La soldadura por láser tolera menos error de junta que la MIG o TIG —la zona de enfoque del haz perdona poco—, por lo que las sujeciones y los posicionadores llevan la carga de precisión. El sujeción rígido que presenta la junta de forma consistente gana cada vez a la compensación astuta de trayectoria del robot. Para piezas que necesitan soldadura en varias caras, un posicionador mueve la pieza mientras el brazo sostiene la cabeza —y los ejes del posicionador deben estar coordinados con los del robot, lo que significa que el alcance de la integración debe incluir el controlador del posicionador, no darlo por sentado. Los posicionadores de doble eje tales como el posicionador de doble eje tipo U existen precisamente para esta coordinación, permitiendo que el brazo solda continuamente mientras la pieza rota y se inclina a posición.
Seguridad y cumplimiento: Diseño integrado, no añadido
La soldadura con láser añade peligros que las celdas MIG nunca presentan: el propio haz, sus reflexiones y perfiles de humo que difieren de los procesos de arco. El diseño de la celda debe incluir recintos certificados con ventanas de observación adaptadas a la clase del láser, acceso interbloqueado que el PLC de seguridad ejecute y una extracción dimensionada según la mezcla de aleaciones. Las funciones de seguridad de canal dual de FANUC —retención segura, limitación de velocidad, control de zona— se integran en esta arquitectura y permiten una interacción humana más rápida y segura para la carga. Los compradores deberían pedir a los integradores potenciales el documento de concepto de seguridad antes de la cotización: una celda cuya historia de seguridad comienza con la valla es una celda diseñada de manera inversa.
Lo que los primeros meses de producción demuestran
Una celda láser de FANUC bien integrada demuestra su eficacia en tres cifras. La calidad de soldadura en primer paso —medida, por turno, frente al estándar. El tiempo de cambioover — desde la última pieza buena de la familia A hasta la primera pieza buena de la familia B. Y la disponibilidad — porque la fuente de láser, no el robot, suele determinarla, y el acuerdo de servicio para la fuente merece el mismo escrutinio que el del robot. Los integradores confados en su trabajo comparten estas cifras de celdas de referencia; los que no lo hacen te han dicho algo. Para las decisiones de familia de robots más amplias en torno a la soldadura con láser, el fondo sobre plataformas de robots industriales y física de la soldadura por haz de láser proporciona la base técnica.
Preguntas frecuentes
¿Puede el robot FANUC conducir la fuente de láser directamente? Con fuentes que ofrecen integración nativa de fieldbus, sí — las rampas de potencia se sincronizan con el movimiento, lo que hace que los inicios y paradas de soldadura sean limpios. De lo contrario, una pasarela interfiere entre ambas, y su especificación de latencia importa.
¿Qué clase de carga útil es adecuada para la soldadura con láser? Los brazos de carga media en el rango de 7–35 kg cubren la mayoría de las combinaciones de cabezal y cable; la pieza es movida por el posicionador, no por el brazo, en celdas bien diseñadas.
¿Cuánto tiempo tarda la integración? De ocho a dieciséis semanas desde el pedido hasta la primera pieza buena para una celda estándar, dominado por el diseño de fijaciones y la validación de seguridad — ambos de los cuales avanzan más rápido cuando se inician antes de que se envíe el robot.