
レーザー溶接シールドガス:選択と消費制御
シールドガスは溶接セルの見積書の中で最も議論されない項目であり、マシンの寿命を通じて毎月繰り返し発生する少数の項目の一つです。単一の判断 – どのガスを、どの流量で、どのように供給するか – は同時に溶接品質、稼働コスト、シフト連続性に影響を与えます。誤って選択すれば、その症状はパラメータの問題のように見えるポロシティとなり、誤って供給すれば、その症状は午後半ばにシリンダーの補充を待つ間に停止したセルとなります。
�¤の質問がこの対象を網羅します:溶接はガスを何のために必要とし、デリバリー体制を含まれた場合、部材あたり何のコストになるか?前者は冶金学であり、後者は算術です。.
ガスは何をしているのか
レーザー溶接では、シールドガスには3つの役割があり、異なるガスがそれを不均等に果たしています:
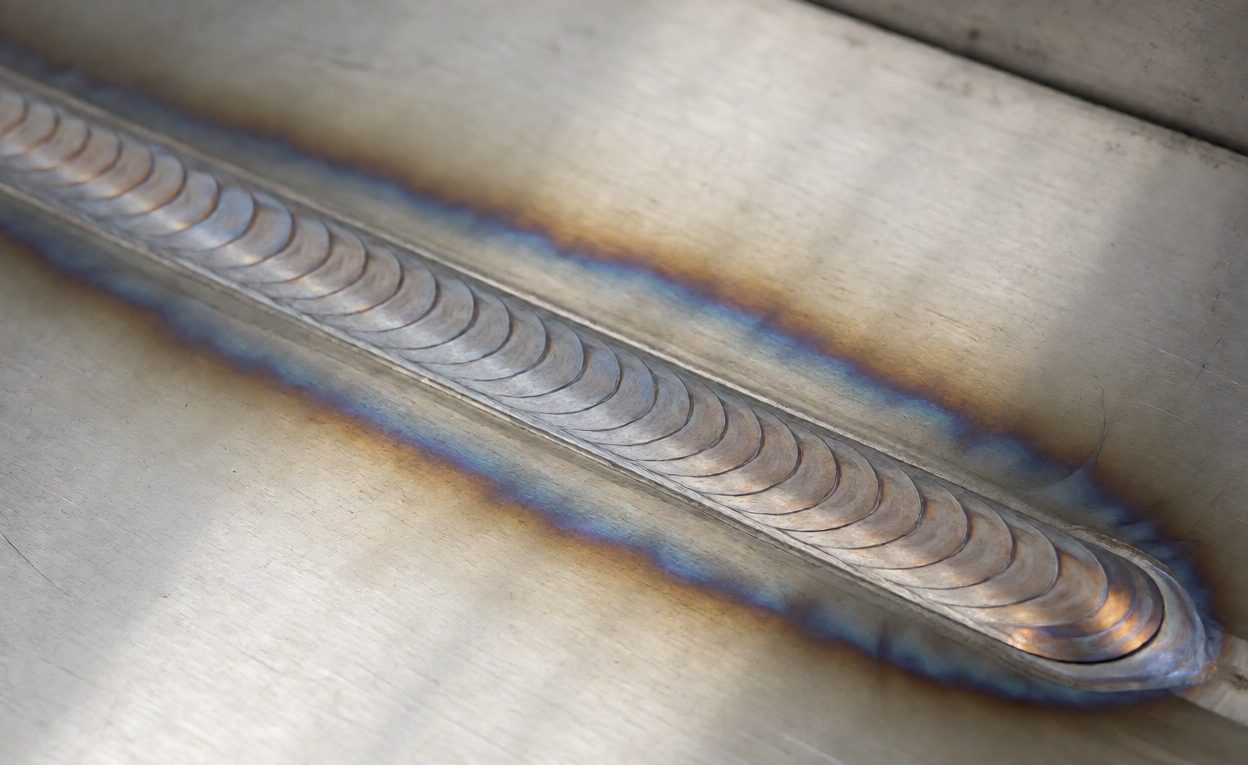
- 溶融プールから空気を除外すること:酸素と窒素はポロシティと酸化を引き起こし、ステンレス鋼では耐食性の低下をもたらします。これはガス種よりもカバー範囲に依存します。
- プラズマ羽流を抑制すること:キールホール上部の金属蒸気は電離し、レーザーエネルギーを吸収します。ヘリウムはアルゴンよりもはるかにプラズマ羽流を抑制し、深さ浸透作業に適しています。
- 冷却ビードをシールドすること:凝固中の溶接はプールの背後で反応性があり続け、それがトレーリングシールドとバックシールドが存在する理由です。
- 光学素子を守ること:カバースライド横への流量は、レンズからのスモークとスパッタを遮断し、ビームの安定性を保ちます。
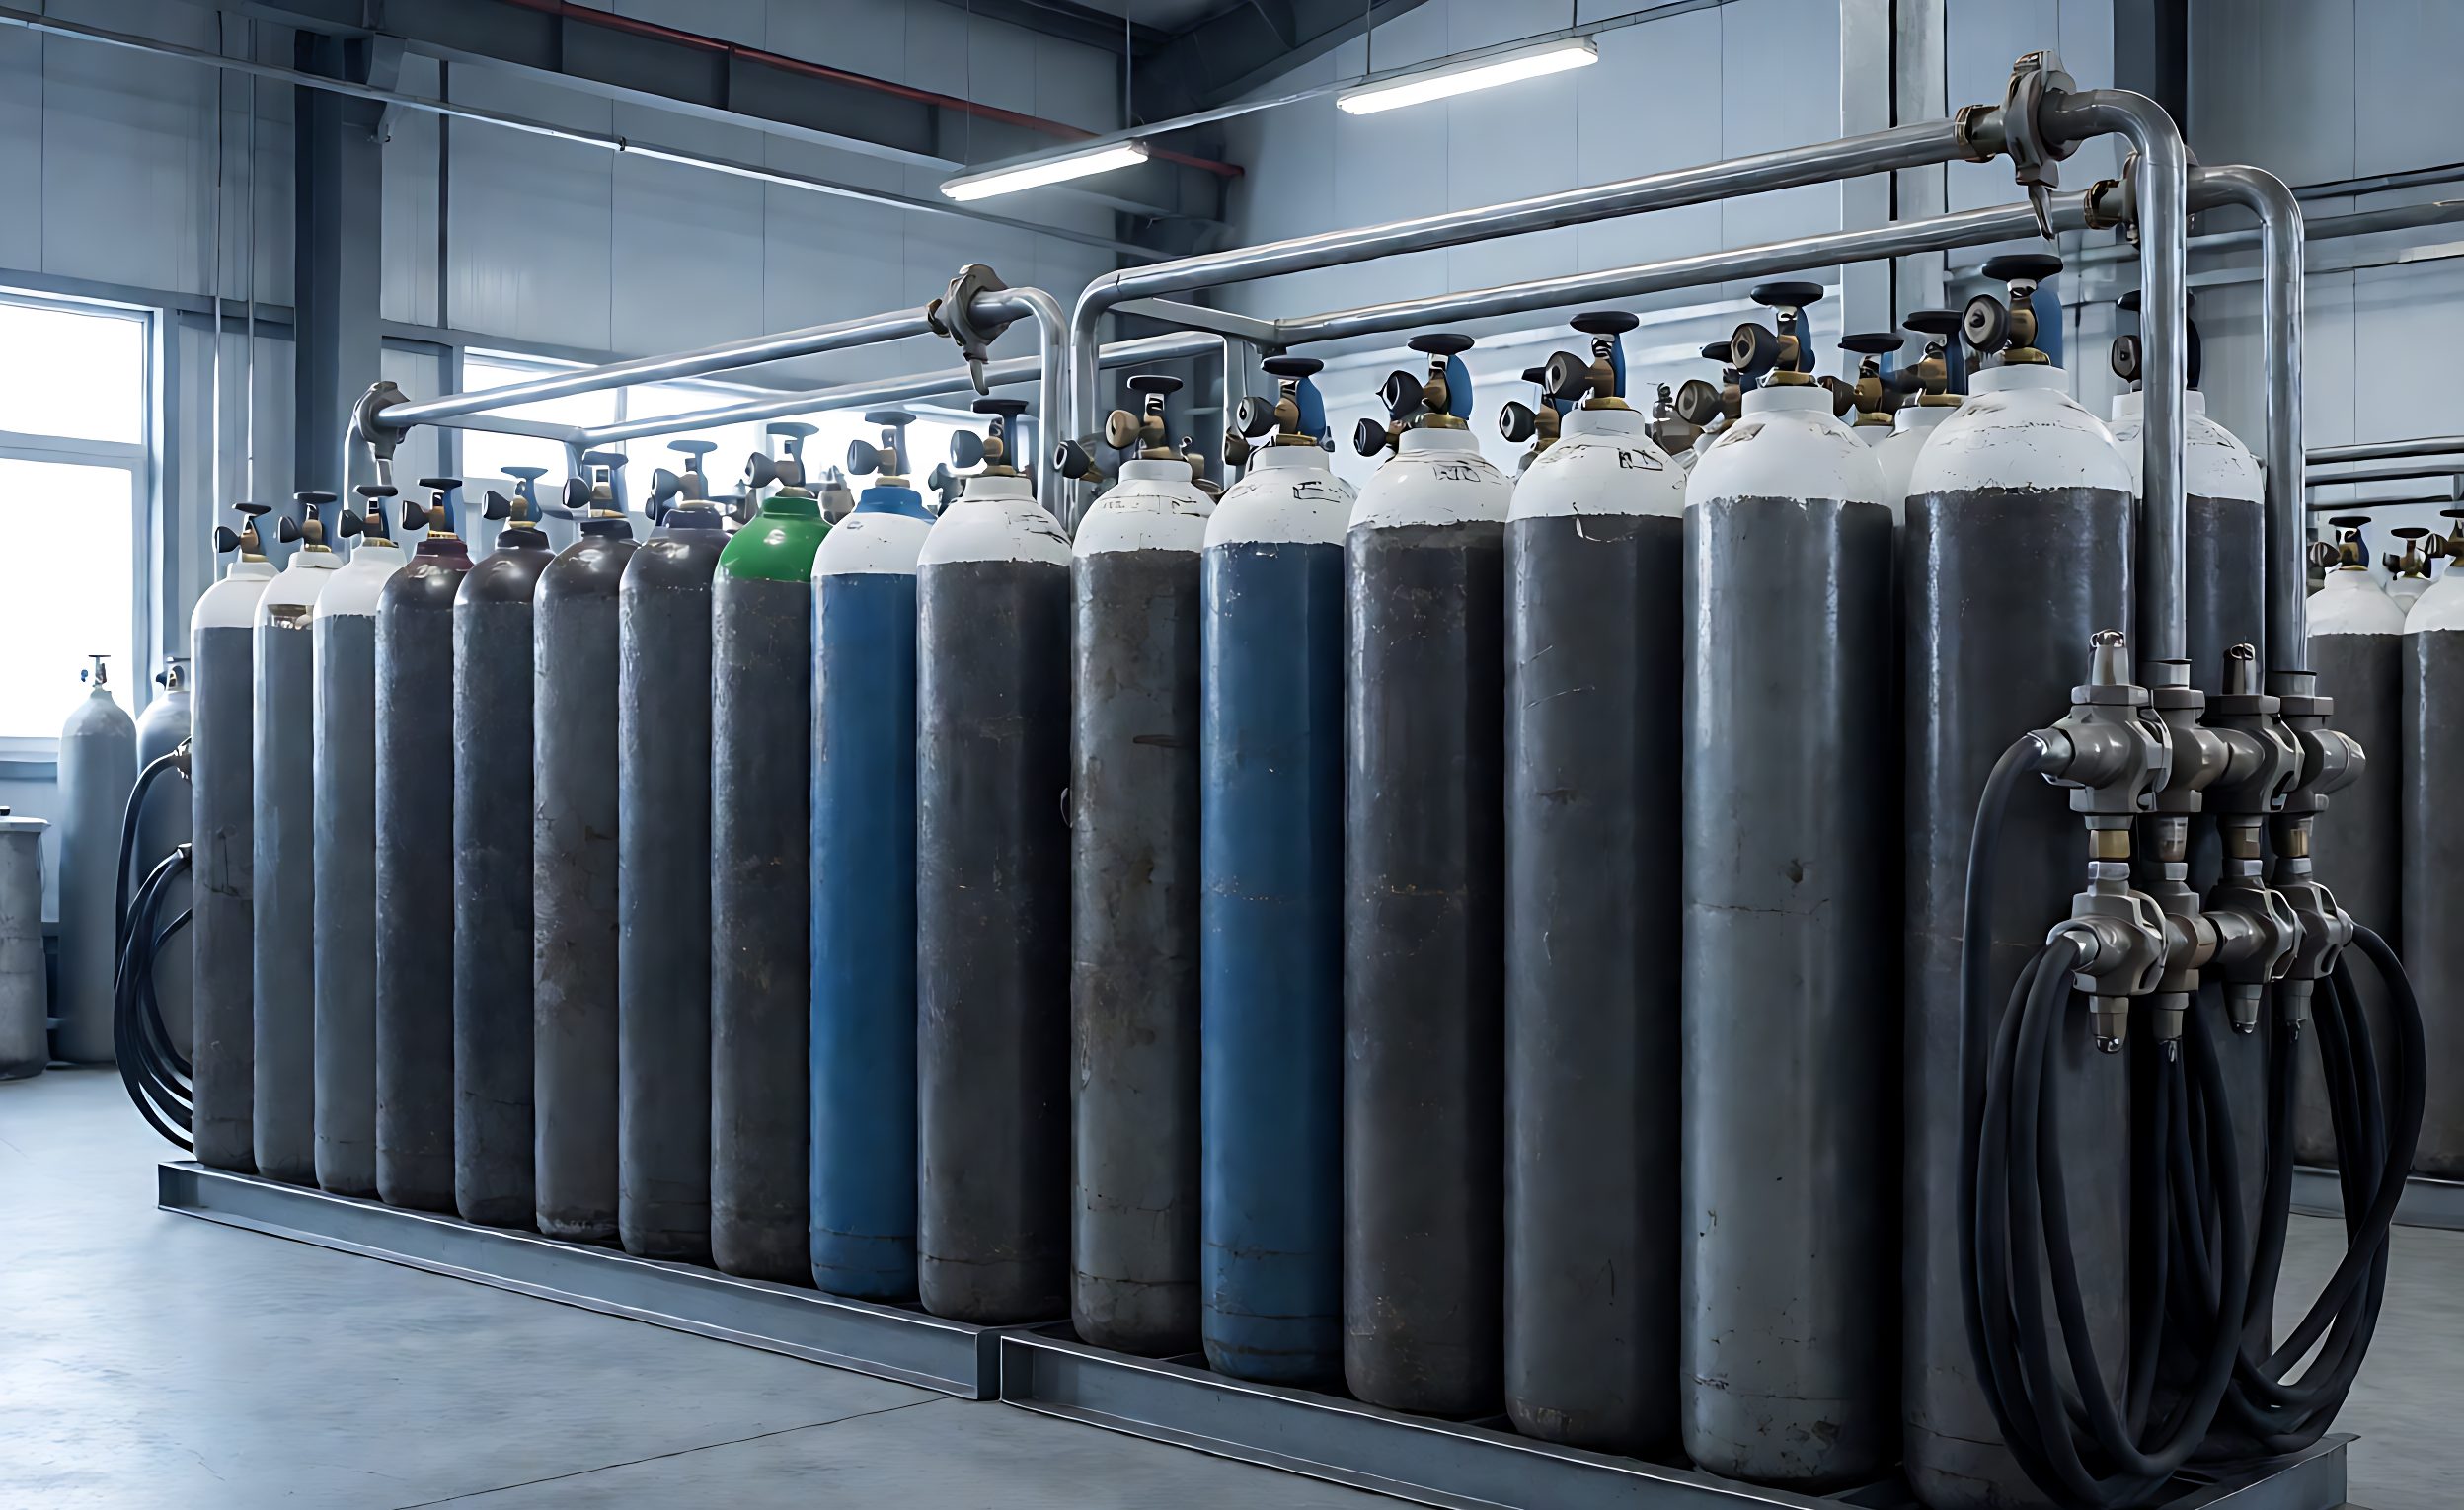
一般的なガスは、これらの線に沿って分類されます。 アルゴン は高密度で、 скромな流量でも安定したカバーを与え、ステンレスと軟鋼の大多数の作業において、立方メートルあたり最低のコストで適しています。 ヘリウム はプラズマを抑制し、浸透性を向上させますが、価格がはるかに高く、不完全なカバーからの逃がしやすさが大きくなります。窒素は一部のステンレスアプリケーションに適していますが、他のものについては冶金学的に誤っています。 シーリングガス 選択はこのトレードオフに依存し、混合物は純粋なガス間のどちらか極端な端ではなく、その中間に位置するように存在します。
デリバリー:ノズル、流量、カバー
ほとんどのガス関連の品質問題は選択問題ではなく、カバー問題です。プールの元着くガスは、ノズルを出たガスでなければなりません、それらの間の経路は問題が生じる場所です:
- ノズル形状とスタンドオフ:ビーム周りの同軸流量が標準で、特定の幾何学形状にはサイドノズルとトレーリングシールドが使用されます。試験時よりノズルを遠くにした治具は、異なる結果を生み出します。
- 流量:少なすぎると空気が巻き込み、多すぎると乱流になり、結局空気を引き込みます。どちらでも同じポロシティを生成するため、流量はオペレーターの習慣ではなく、パラメータ記録に属します。
- 横風:排気ユニットやファンはシールドを引っ張り出すため、強力な局所排気はシールドと並んで設計されなければなりません。
- ホースの長さと内径:長く狭い配線は圧力を下げ、溶接開始時の流量を遅らせます、ここが開始ポロシティの由来です。
始端気孔を個別に対処する価値がある:最初の数ミリメートルにのみ気孔が生じる溶接は、ほぼ常にガスのタイミングまたはホースの容量の問題であり、パラメータを変更するのではなく、プレフローのプログラミングにより修正される。排煙制御が強い場合、 排煙とスパッタ制御 この記事では、排気とシールドを一方的に損なうことなくバランスさせる方法を説明している。
供給配置とそのコスト
供給方法の選択は、運用面を持つコスト決定事項である。シリンダー、マニifoldバンク、液体タンク、あるいはオンサイトジェネレータはそれぞれ異なる消費量レベルに適しており、不適切な選択は高コストまたは不便利となる:
- シングルシリンダー:初期投資が最も低く、取り扱いが最も多く、シフトを中断しうる切替を伴う。低生産量のセルに適する。
- マニフォールドされたバンドル:自動切替付きで連動されたシリンダーであり、適度な消費量でシフト中のガス切れを解消する。
- 液体供給と蒸発器:ヘリウムを含む高消費量に適し、タンクの足場、レンタル費用、および配送アクセスを計画する必要がある。
- 純度グレード:湿気や酸素が多く産業グレードのガスは、パラメータ変更では除去できない気孔を引き起こす。
部品ごとの消費量は算術である:1溶接あたりのシールド時間を流量に掛け、プレフローおよびポストフロー、ならびに連続パージを追加する。シフトあたりの部品数で掛けると、月間の数値が現れ、デフォルト設定が余裕のあるセルでは通常予期以上に大きくなる。その数値は、 部品あたりの消耗品コスト の計算において、ワイヤー、ノズル、カバースライドとともに計上されるべきである。なぜなら、ガスは最もよく見落とされがちで、アーク時間に直接比例する消耗品だからである。
品質を損なわず消費量を制御する
消費量削減と品質が対立するのは、削減が盲目的に行われた場合のみである。安全な手順は、まず測定、次に無駄の削減、そして設定の最適化である:
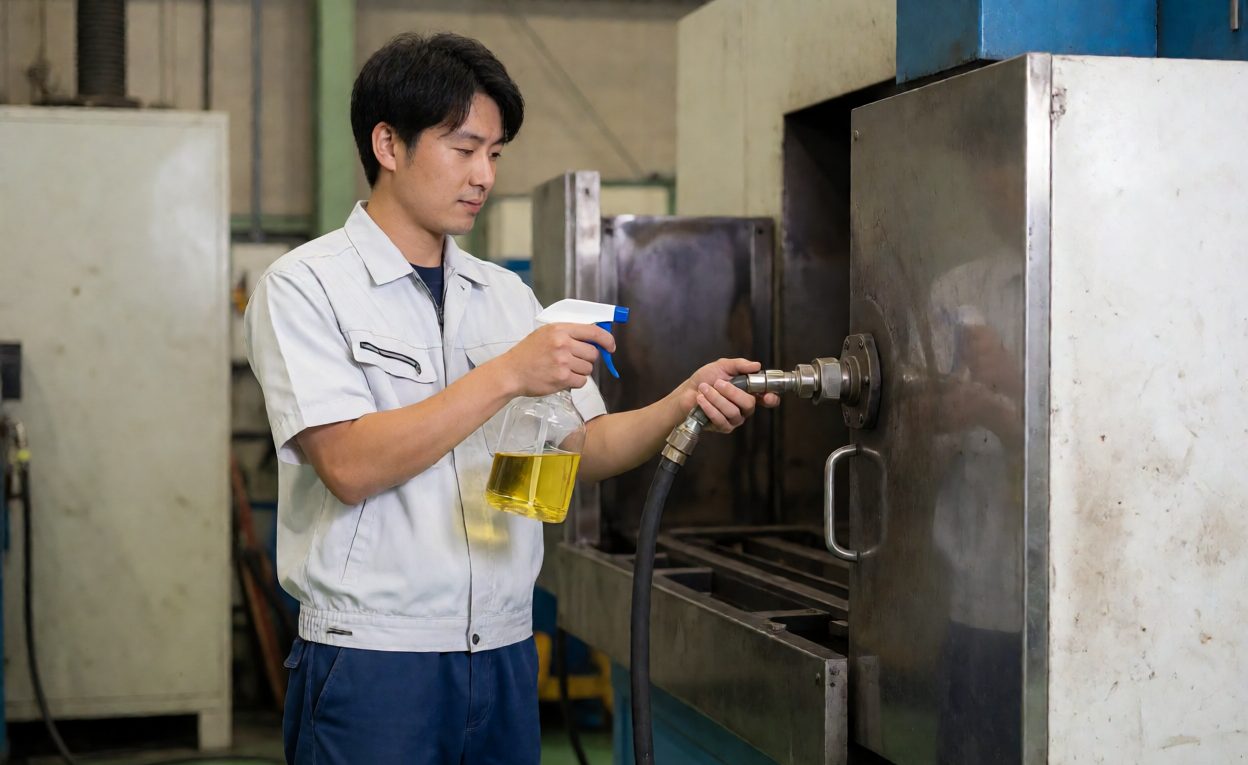
- まず漏れを修正する:クイックカップリング、ホースのバール、レギュレータのシートは継続的に漏れ出す。検出スプレーによる漏れサーベイは数分で済み、消費量の数パーセントを見つけるのが典型である。
- 常時パージを除去する:全シフトにわたってパージするセルは、溶接していない際にガスを消費する。パージを溶接サイクルに連動させることが、多くのセルで可能な最大の手間である。
- プレフローとポストフローの調整: set to what the weld needs and verify by sectioning, rather than leaving generous defaults in place.
- Track per part: once the cell reports gas duty, the monitoring and OEE reporting setup can trend consumption per part and flag drift early.
Finally, put gas into the documentation. Gas type, purity, flow, nozzle geometry and pre- and post-flow belong on the parameter sheet for every part programme, and a change of supplier or cylinder size should trigger a requalification weld rather than an assumption. Where filler is involved, the wire feed system selection interacts with shielding through nozzle geometry and stick-out. Processes compared in the laser versus TIG and MIG comparison differ in gas dependence too, and buyers moving work from manual TIG are often surprised that a laser cell is less tolerant of a marginal gas supply than the process it replaced.
よくある質問
レーザー溶接作業の大半に適するガスはどれですか?
Argon for general stainless and mild steel; helium or helium-rich mixtures where deeper penetration and plasma suppression matter.
なぜ、流量を増やしても必ずしも効果的でないのか?
Excessive flow becomes turbulent and entrains air, producing the same porosity as too little flow.
溶接開始部のみで気孔が発生する原因は何か?
Usually gas timing or hose volume rather than power or speed; increase pre-flow and check the delivery path.
気筒、マニホールド、または液体供給?
By consumption: cylinders for low volume, manifolds for moderate, liquid tanks for high volume and helium-heavy use.
気体の純度は本当に重要ですか?
Yes. Moisture and oxygen in lower grades cause porosity that no parameter adjustment will remove.
部材あたり消費量はどのように計算されますか?
Flow rate times shielding time plus pre- and post-flow, summed per weld, then multiplied by parts produced.
ガス削減効果の多くはどこから得られるか?
Fixing leaks, removing standing purge and tuning pre- and post-flow, verified by sectioning rather than assumption.