
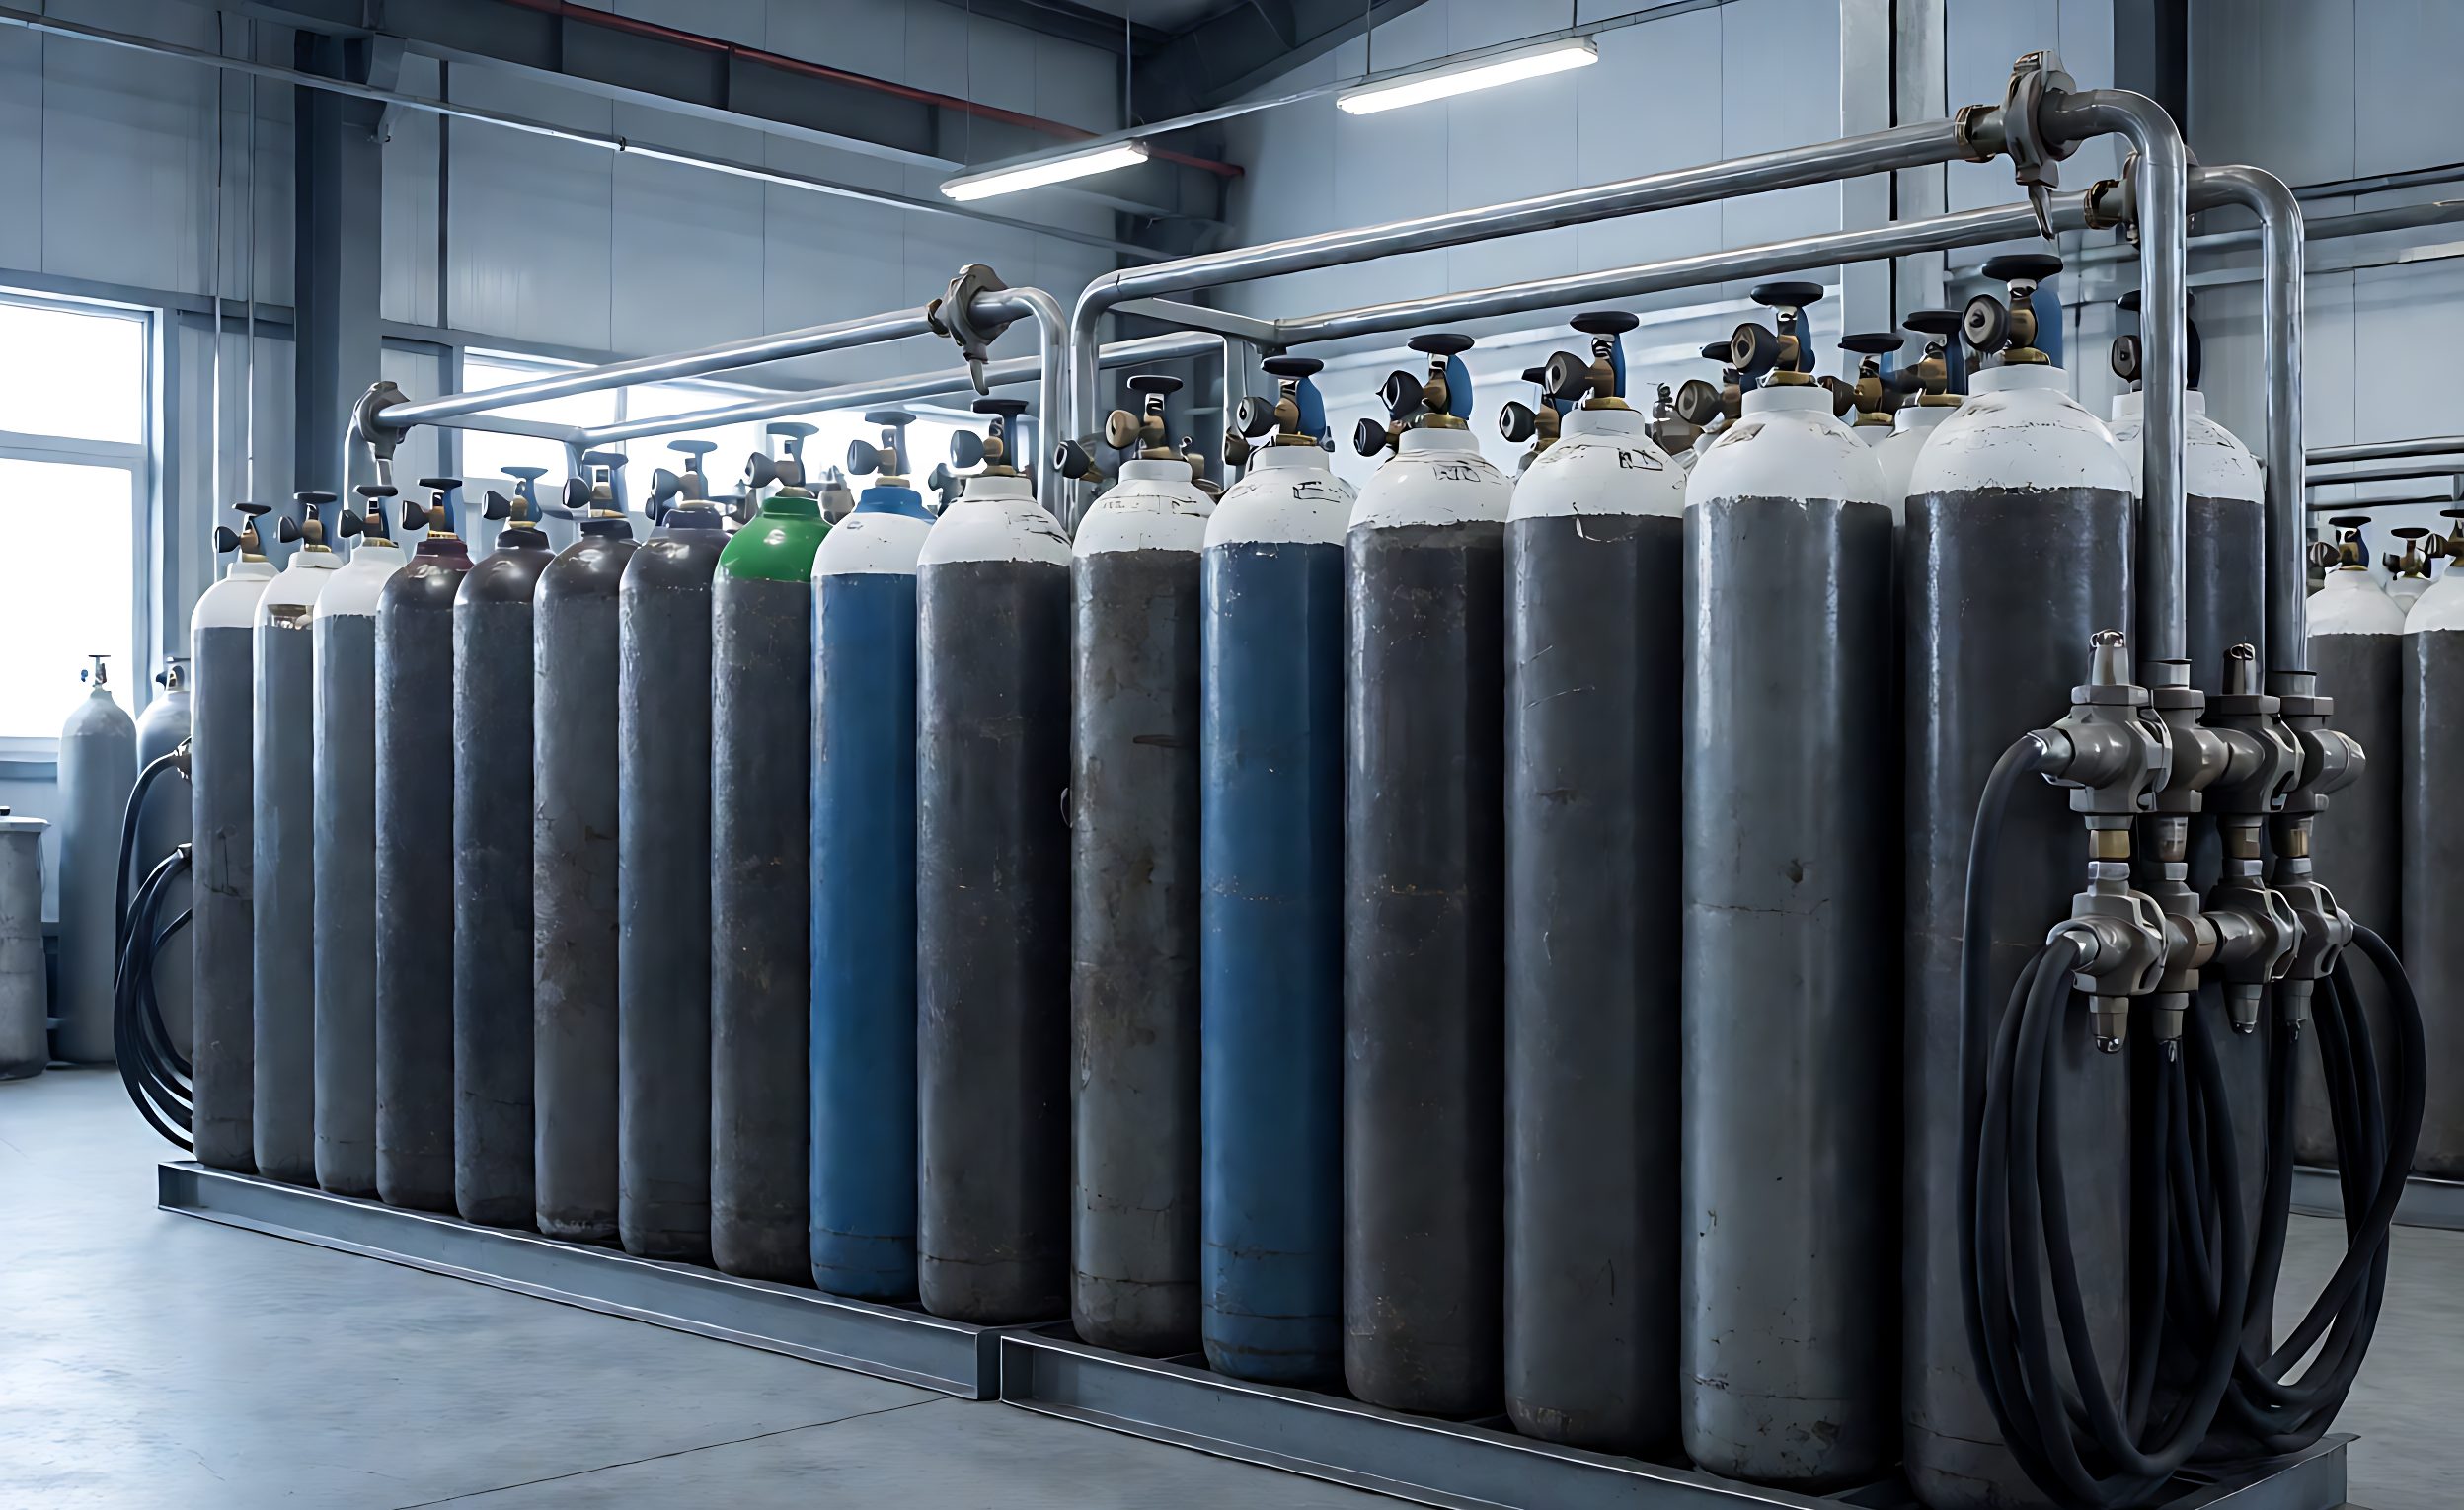
Gas de protección para soldadura láser: selección y control de consumo
El gas de protección es la línea menos discutida en una cotización de una celda de soldadura y una de las pocas que se repite cada mes durante toda la vida útil de la máquina. Una sola decisión: qué gas, a qué caudal y cómo se entrega, afecta simultáneamente la calidad de la soldadura, el costo de operación y la continuidad del turno. Elegirlo mal y el síntoma es porosidad que parece un problema de parámetros; suministrarlo mal y el síntomo es una celda detenida a mitad de la tarde esperando por un cilindro.
Dos preguntas cubren el tema: ¿qué debe hacer el gas para la soldadura, y cuánto cuesta por pieza una vez incluida la disposición de entrega? La primera es metalurgia y la segunda es aritmética.
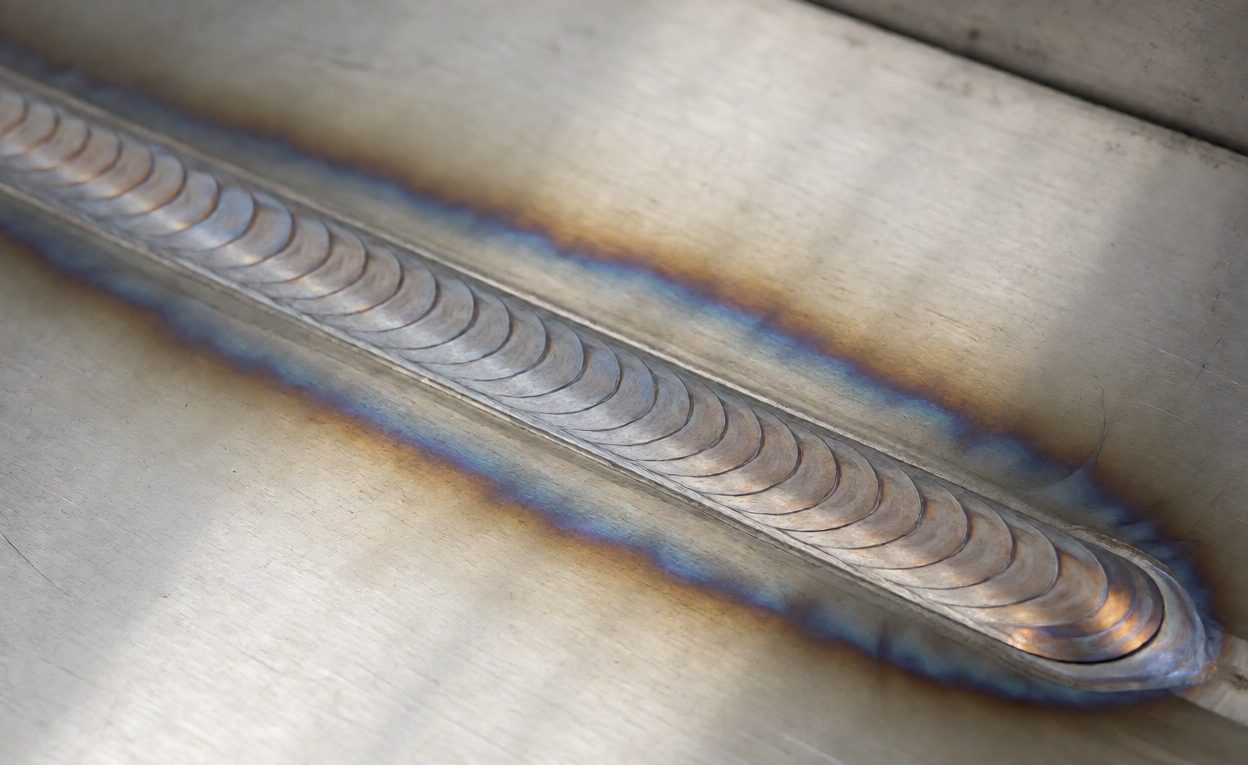
Lo que el gas está haciendo
En la soldadura por láser, el gas de protección tiene tres tareas, y diferentes gases las realizan con diferentes niveles de eficacia:
- Excluir el aire de la piscina de soldadura: el oxígeno y el nitrógeno causan porosidad y oxidación, y pérdida de resistencia a la corrosión en acero inoxidable. Esto depende más de la cobertura que del tipo de gas.
- Suprimir la pluma de plasma: el vapor de metal sobre el keyhole se ioniza y absorbe la energía del láser. El helio suprime la pluma mucho mejor que el argón y se adapta al trabajo de penetración profunda.
- Proteger el cordón de enfriamiento: la soldadura que se solidifica sigue siendo reactiva detrás de la piscina, por eso existe el blindaje posterior y el retroceso.
- Proteger la óptica: el flujo a través de la lámina de cubierta mantiene el humo y el esparcimiento alejados de la lente, manteniendo el haz estable.
Los gases comunes se dividen a lo largo de esas líneas. Argon Es denso, ofrece cobertura estable a flujos moderados y se adapta a la mayoría de trabajos de acero inoxidable y acero suave al menor costo por metro cúbico. Helio suprime el plasma y mejora la penetración, a un precio mucho mayor y con mayor tendencia a escapar de una cobertura imperfecta. El nitrógeno se adapta a algunas aplicaciones de acero inoxidable, pero es metalúrgicamente incorrecto para otras. Gas de protección La selección se basa en este equilibrio, y existen mezclas para situarse entre los gases puros en lugar de en los extremos.
Entregas: Boquilla, Caudal y Cobertura
La mayoría de los problemas de calidad relacionados con el gas son problemas de cobertura, no de selección. El gas que llega a la piscina debe ser el gas que salió de la boquilla, y el camino entre ellos es donde las cosas se salen de curso:
- Geometría de la boquilla y distancia de trabajo: el flujo coaxial alrededor del haz es el estándar, con boquillas laterales y blindajes posteriores para geometrías específicas. Un soporte que coloca la boquilla más lejos de lo que se probó en los ensayos produce resultados diferentes.
- Tasa de flujo: demasiado poco incorpora aire; demasiado se vuelve turbulento y de todos modos incorpora aire. Ambos producen la misma porosidad, por lo que el flujo pertenece al registro de parámetros y no al hábito del operador.
- Corrientes de aire transversales: las unidades de extracción y los ventiladores alejan el blindaje, por lo que una extracción local fuerte debe diseñarse junto con el blindaje.
- Longitud y diámetro de la manguera: las mangueras largas y delgadas disminuyen la presión y retrasan el flujo al inicio de la soldadura, que es de donde proviene la porosidad inicial.
La porosidad de arranque merece aislarse: una soldadura porosa solo en sus primeros milímetros es casi siempre un problema de temporización del gas o de volumen de manguera, resuelto programando el pre-flujo en lugar de cambiar parámetros. Donde el control de humos es fuerte, el extracción de humo y control de proyección artículo explica cómo equilibrar la extracción con el blindaje sin que uno anule al otro.
Disposición del suministro y su coste
La elección de suministro es una decisión de coste con una dimensión operativa. Cilindros, una batería de múltiples, un tanque de líquido o un generador en sitio convienen a diferentes niveles de consumo, y el equivocado resulta caro o incómodo:
- Cilindros individuales: capital más bajo, manipulación más alta y una sustitución que puede interrumpir una turno. Adecuado para celdas de bajo volumen.
- Manifiestos de paquetes: cilindros agrupados con conmutación automática, eliminando el agotamiento a mitad de turno con consumo moderado.
- Suministro líquido con vaporizador: adecuado para alto consumo y helio, con huella del tanque, cargo de alquiler y acceso de entrega que planificar.
- Grado de pureza: el gas de grado industrial con mayor humedad u oxígeno causa porosidad que ningún cambio de parámetros eliminará.
El consumo por pieza es entonces aritmética: tasa de flujo por tiempo de blindaje por soldadura, más pre- y post-flujo y cualquier purga continua. Multiplique por las piezas por turno y aparece la cifra mensual, usualmente mayor de lo esperado en celdas con configuraciones predeterminadas generosas. Ese número pertenece al coste de consumibles por pieza cálculo junto con alambre, boquillas y deslizadores de cobertura, porque el gas es el consumible más a menudo omitido y el que escala directamente con el tiempo de arco.
Controlar el consumo sin perjudicar la calidad
La reducción del consumo y la calidad solo están en conflicto cuando la reducción se hace a ciegas. La secuencia segura es medir, luego reducir desperdicio, luego optimizar configuraciones:
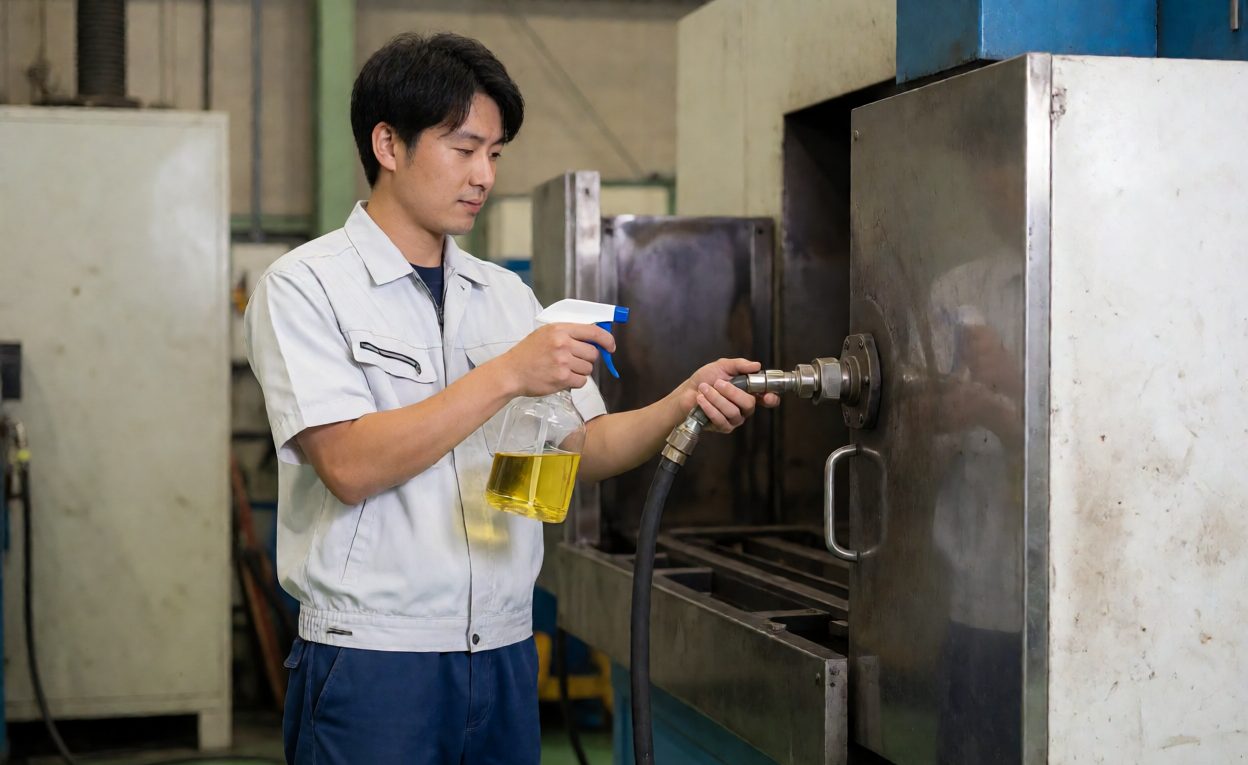
- Corregir fugas primero: los acoples rápidos, los barrotes de manguera y los asientos de los reguladores gotean continuamente. Una encuesta de fugas con solución de detección toma minutos y típicamente encuentra varios por ciento del consumo.
- Eliminar purga en reposo: una celda que purga todo el turno usa gas mientras no solda nada. Interconectar la purga al ciclo de soldadura es el mayor ahorro disponible en la mayoría de las celdas.
- Ajustar el flujo previo y posterior: configurar al requerimiento de la soldadura y verificar mediante seccionado, en lugar de dejar valores predeterminados generosos.
- Rastrear por pieza: una vez que la celda informe el consumo de gas, el monitoreo e informes de OEE configuración puede monitorear el consumo por pieza y señalar las desviaciones de forma temprana.
Finalmente, incluya el gas en la documentación. El tipo de gas, pureza, flujo, geometría de la boquilla y flujo previo y posterior deben estar en la hoja de parámetros para cada programa de pieza, y un cambio de proveedor o tamaño de cilindro debe desencadenar una soldadura de revalidación en lugar de una suposición. Cuando intervienen el selección del sistema de alimentación de alambre interactúa con el blindaje a través de la geometría de la boquilla y la longitud de protrusión. Los procesos comparados en la comparación entre láser y TIG y MIG comparación también difieren en su dependencia del gas, y los compradores que trasladan el trabajo del TIG manual suelen sorprenderse de que una celda de láser es menos tolerante a un suministro de gas marginal que el proceso que reemplazó.
Preguntas frecuentes
¿Qué gas es el más adecuado para la mayoría de los trabajos de soldadura láser?
Argón para acero inoxidable y acero al carbono en general; helio o mezclas ricas en helio donde la penetración más profunda y la supresión del plasma importan.
¿Por qué más flujo no siempre ayuda?
Un flujo excesivo se vuelve turbulento y arrastra aire, produciendo la misma porosidad que un flujo insuficiente.
¿Qué causa porosidad solo en el inicio de la soldadura?
Generalmente, el temporizado del gas o el volumen de manguera en lugar de la potencia o la velocidad; aumente el flujo previo y verifique la ruta de distribución.
¿Cilindros, múltiple o suministro de líquido?
Por consumo: cilindros para bajo volumen, manivelas para volumen moderado, tanques de líquido para alto volumen y uso intensivo de helio.
¿Realmente importa la pureza del gas?
Sí. La humedad y el oxígeno en grados inferiores causan porosidad que ningún ajuste de parámetros eliminará.
¿Cómo se calcula el consumo por pieza?
Tasa de flujo multiplicada por el tiempo de blindaje más flujo previo y posterior, sumado por soldadura, y luego multiplicado por las piezas producidas.
¿De dónde provienen la mayoría de los ahorros en gas?
Reparar fugas, eliminar el purga en reposo y ajustar el flujo previo y posterior, verificado mediante seccionado en lugar de suposición.