
Защитный газ для лазерной сварки: выбор и контроль расхода
Газ защитный — наименее обсуждаемая позиция в коммерческом предложении на сварочный пост и одна из немногих, которая повторяется каждый месяц в течение всего срока службы машины. Одно решение — какой газ, при каком расходе, каким образом подавать — одновременно влияет на качество сварного шва, эксплуатационные расходы и непрерывность смены. Выберите неграмотно, и симптомом будет пористость, похожая на проблему с параметрами; обеспечьте неграмотно, и симптомом будет остановка поста посреди дня в ожидании баллона.
Два вопроса охватывают тему: что газ должен делать для сварного шва и какова стоимость на деталь с учётом схемы подачи? Первое — это металлургия, второе — арифметика.
Что делает газ
При лазерной сварке защитный газ выполняет три функции, и разные газы справляются с ними с разной эффективностью:
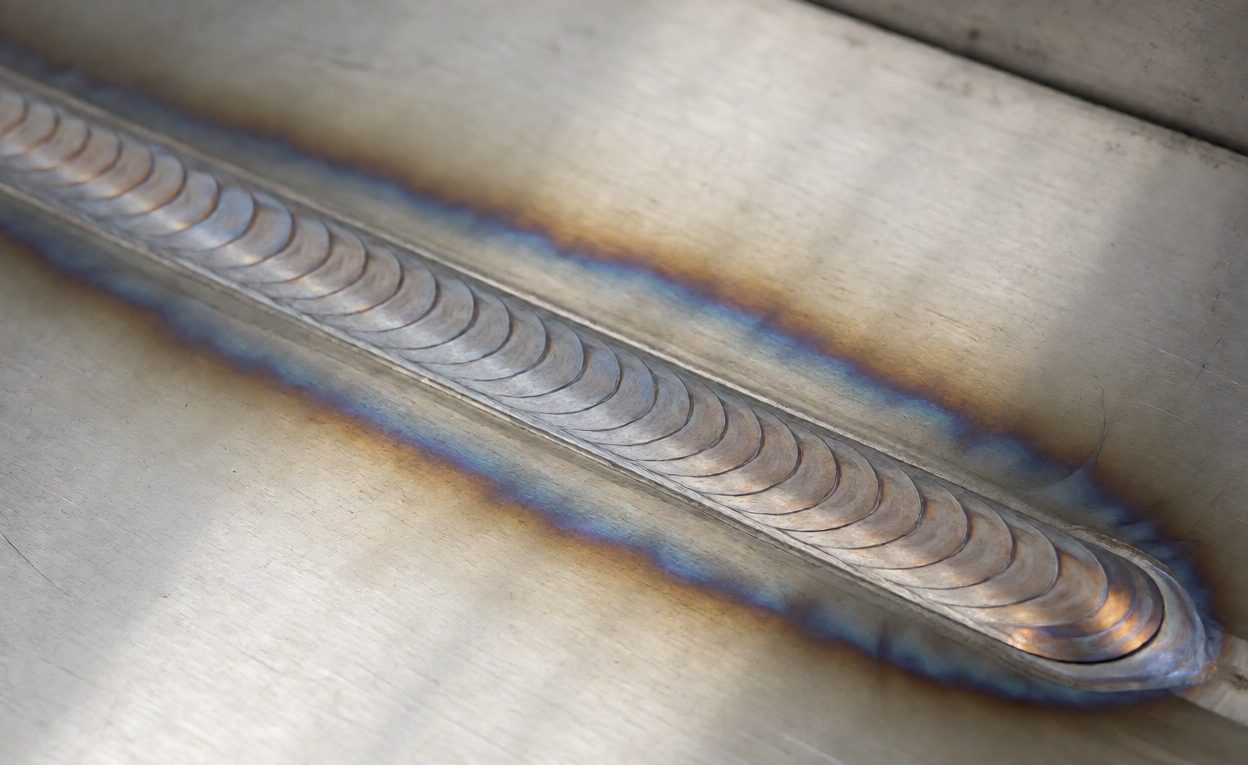
- Исключение воздуха из сварочной ванны: кислород и азот вызывают пористость и окисление, а также потерю коррозионной стойкости на нержавеющих сталях. Это зависит от покрытия скорее, чем от типа газа.
- Подавление плазменного столба: пар металла над ключевой дырой ионизируется и поглощает энергию лазера. Гелий подавляет столб гораздо лучше, чем аргон, и подходит для работы с глубокой проплавляемостью.
- Защита охлаждающегося шва: затвердевающий сварной шов остаётся реактивным позади ванны, из-за чего существуют боковая и задняя защита.
- Защита оптики: поток через защитное стекло предотвращает попадание дыма и брызг на линзу, сохраняя луч стабильным.
Общие газы делятся по этим направлениям. Аргон плотный, обеспечивает стабильное покрытие при умеренном расходе и подходит для большинства работ с нержавеющей и низкоуглеродистой сталью при наименьшей стоимости на кубический метр. Гелий подавляет плазму и улучшает проплавление, но стоит значительно дороже и сильнее склонен к утечке при неполном покрытии. Азот подходит для некоторых применений на нержавеющих сталях, но металлургически неверен для других. Защитный газ Выбор основан на этом компромиссе, и смеси существуют для того, чтобы занимать промежуточное положение между чистыми газами, а не находиться на одном из крайних пределов.
Подача: сопло, расход и покрытие
Большинство проблем качества, связанных с газом, являются проблемами покрытия, а не выбора. Газ, который приходит в ванну, должен быть тем же самым газом, который вышел из сопла, и именно на пути между ними всё идёт не так:
- Геометрия сопла и зазор: коаксиальный поток вокруг луча является стандартным, с боковыми соплами и задней защитой для конкретных геометрий. Прижимное устройство, которое размещает сопло дальше, чем это было в испытаниях, даёт другие результаты.
- Расход: слишком мало захватывает воздух; слишком много становится турбулентным и всё равно захватывает воздух. Оба варианта приводят к одинаковой пористости, поэтому расход должен указываться в записи параметров, а не зависеть от привычек оператора.
- Сквозняки: системы вытяжки и вентиляторы отводят защитный газ, поэтому сильная локальная вытяжка должна проектироваться вместе с защитой.
- Длина и диаметр шланга: длинные, узкие участки снижают давление и задерживают поток в начале сварки, что является источником начальной пористости.
Пористость в начале шва заслуживает отдельного внимания: шов, пористый только в своих первых нескольких миллиметрах, почти всегда является проблемой тайминга подачи газа или объема шланга, которая устраняется программированием предварительной подачи, а не изменением параметров. Там, где контроль пыли сильный, обсуждение систем удаления фуг и контроля брызг статья объясняет, как балансировать вытяжку и защиту, чтобы одно не отменяло другое.
Организация подачи и ее стоимость
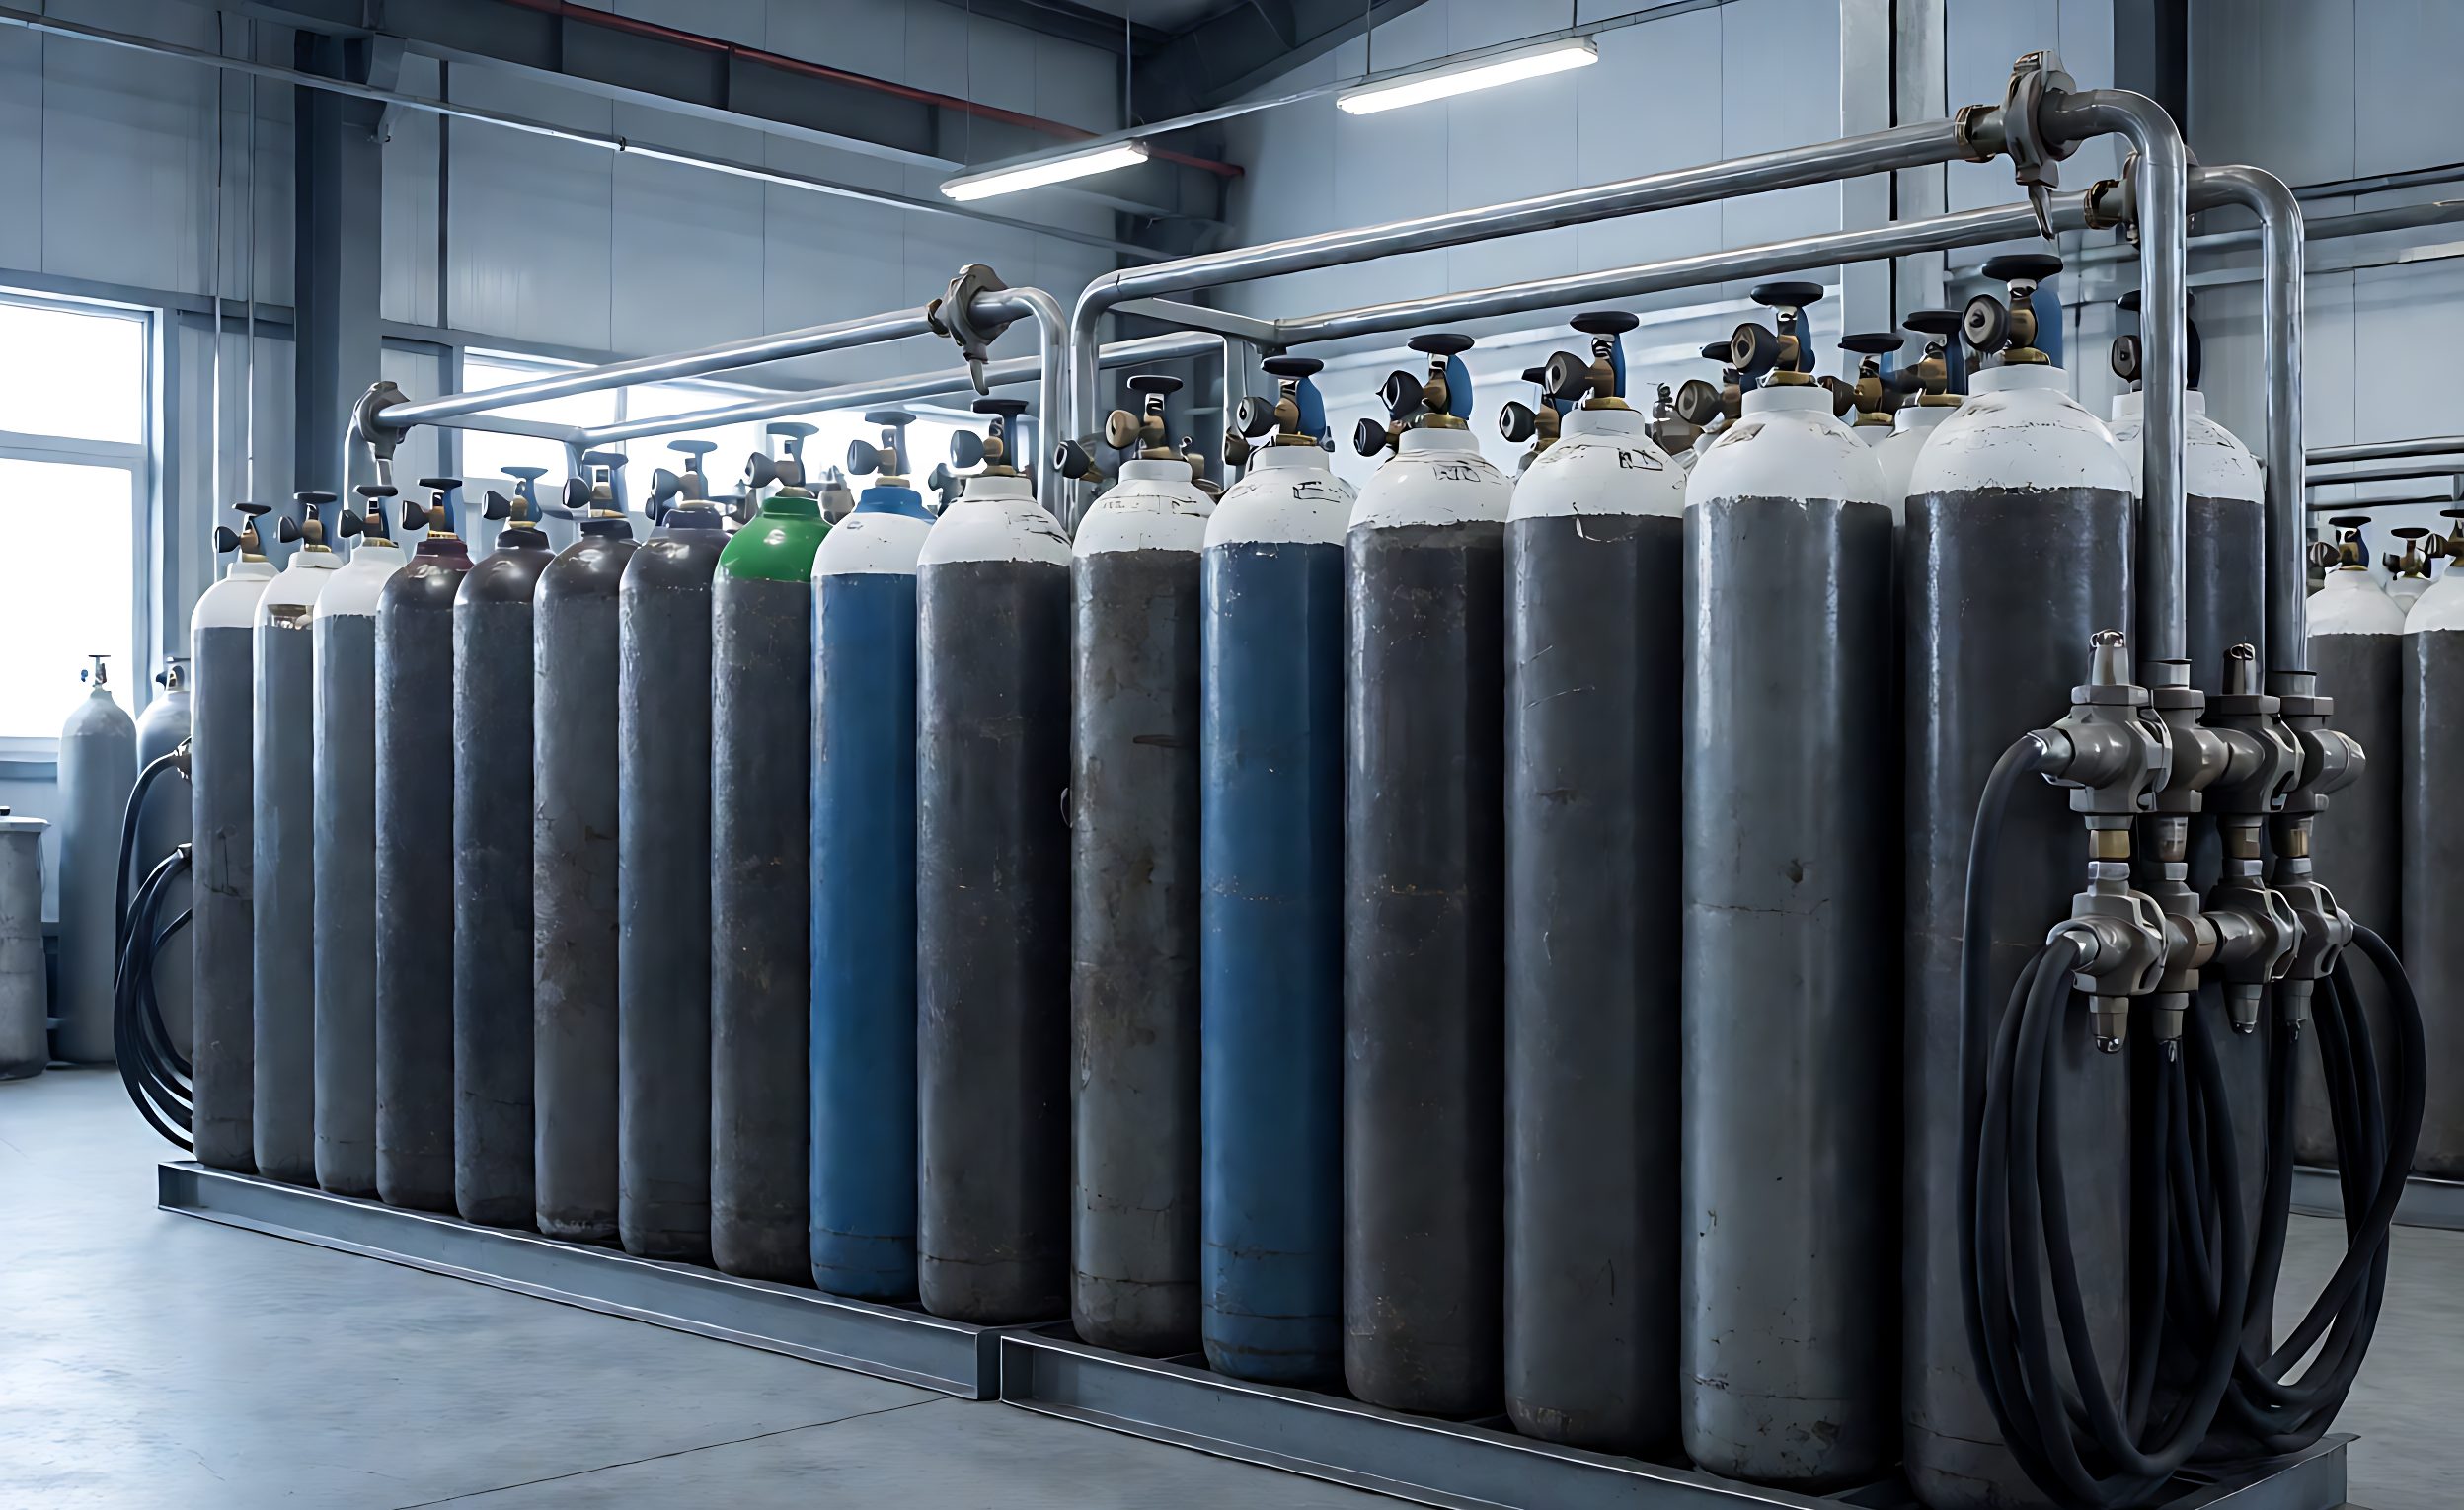
Выбор системы подачи — это решение, касающееся стоимости, с операционным измерением. Баллоны, коллекторная установка, жидкостной резервуар или генератор на месте подходят для разного уровня потребления, и неправильный выбор оказывается либо дорогим, либо неудобным:
- Одиночные баллоны: минимальные капитальные затраты, максимальное обслуживание и смена, которая может прервать смену. Подходит для ячеек с низким объемом.
- Коллекторные группы: баллоны, объединенные с автоматической сменой, устраняющие перерывы из-за окончания подачи в середине смены при умеренном потреблении.
- Жидкая подача с испарителем: подходит для высокого потребления и гелия, требует планирования площади под резервуар, арендной платы и доступа для доставки.
- Град чистоты: газ промышленного качества с более высоким содержанием влаги или кислорода вызывает пористость, которую нельзя устранить изменением параметров.
Тогда потребление на деталь — это арифметика: скорость потока умноженная на время защиты для каждого шва, плюс предварительная и последующая подача, а также любая непрерывная продувка. Умножьте на количество деталей в смену, и появится месячная цифра, обычно большая, чем ожидалось на ячейках с щедрыми настройками по умолчанию. Эта цифра должна принадлежать к расчету стоимости расходных материалов на деталь вместе с проволокой, соплами и защитными экранами, потому что газ — это расходный материал, который чаще всего упускают из виду, и тот, который масштабируется напрямую с временем дуги.
Контроль потребления без ущерба для качества
Сокращение потребления и качество конфликтуют только тогда, когда сокращение производится вслепую. Безопасная последовательность: измерить, затем сократить потери, затем оптимизировать настройки:
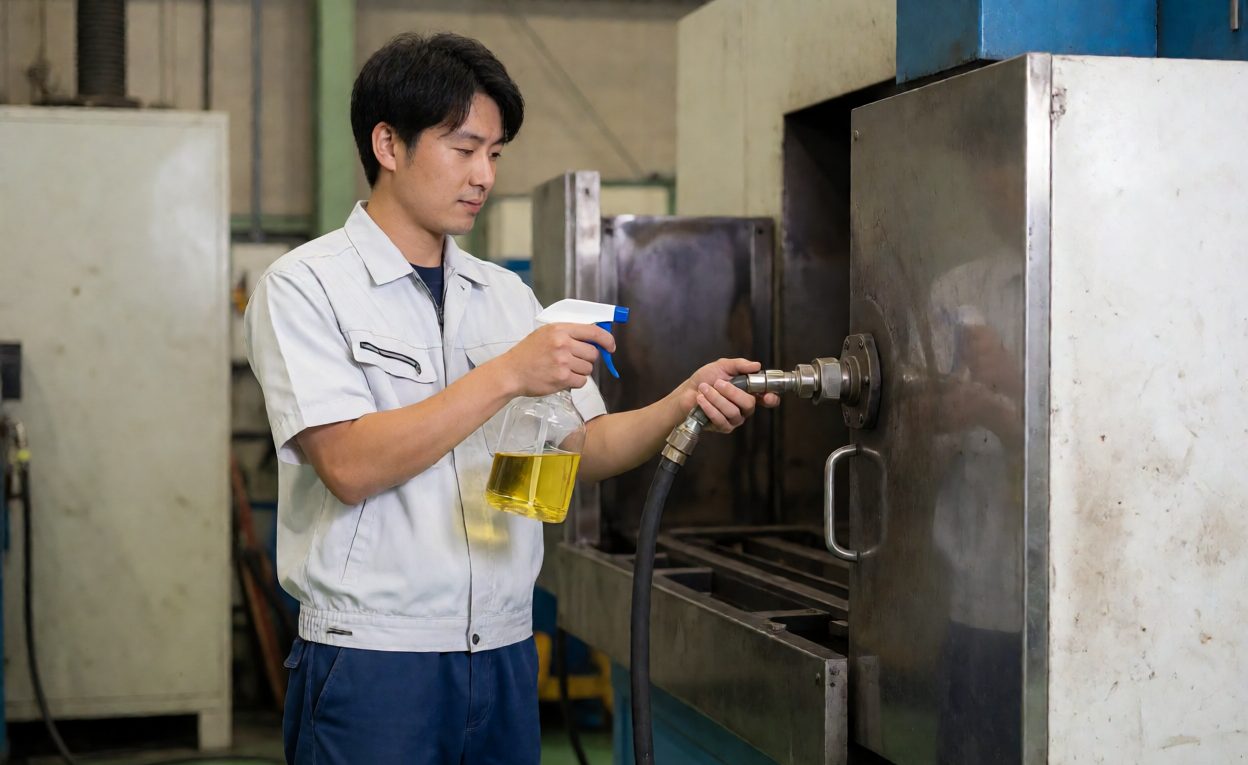
- Сначала устраните утечки: быстроразъемные соединения, шланговые шипы и седла регуляторов текут постоянно. Проверка на утечки с использованием аэрозоля для обнаружения занимает минуты и обычно обнаруживает несколько процентов потребления.
- Уберите статическую продувку: ячейка, которая продувает всю смену, использует газ, не производя никакой сварки. Синхронизация продувки с циклом сварки — самая большая экономия, доступная на большинстве ячеек.
- Настройте предварительную и последующую подачу: set to what the weld needs and verify by sectioning, rather than leaving generous defaults in place.
- Track per part: once the cell reports gas duty, the monitoring and OEE reporting setup can trend consumption per part and flag drift early.
Finally, put gas into the documentation. Gas type, purity, flow, nozzle geometry and pre- and post-flow belong on the parameter sheet for every part programme, and a change of supplier or cylinder size should trigger a requalification weld rather than an assumption. Where filler is involved, the wire feed system selection interacts with shielding through nozzle geometry and stick-out. Processes compared in the laser versus TIG and MIG comparison differ in gas dependence too, and buyers moving work from manual TIG are often surprised that a laser cell is less tolerant of a marginal gas supply than the process it replaced.
Часто задаваемые вопросы
Какой газ подходит для большинства работ по лазерной сварке?
Argon for general stainless and mild steel; helium or helium-rich mixtures where deeper penetration and plasma suppression matter.
Почему больше потока не всегда помогает?
Excessive flow becomes turbulent and entrains air, producing the same porosity as too little flow.
Что вызывает пористость только в начале шва?
Usually gas timing or hose volume rather than power or speed; increase pre-flow and check the delivery path.
Баллоны, коллектор или жидкостная подача?
By consumption: cylinders for low volume, manifolds for moderate, liquid tanks for high volume and helium-heavy use.
И действительно ли важна чистота газа?
Yes. Moisture and oxygen in lower grades cause porosity that no parameter adjustment will remove.
Как рассчитывается расход на деталь?
Flow rate times shielding time plus pre- and post-flow, summed per weld, then multiplied by parts produced.
Откуда происходят большинство экономий на газе?
Fixing leaks, removing standing purge and tuning pre- and post-flow, verified by sectioning rather than assumption.