
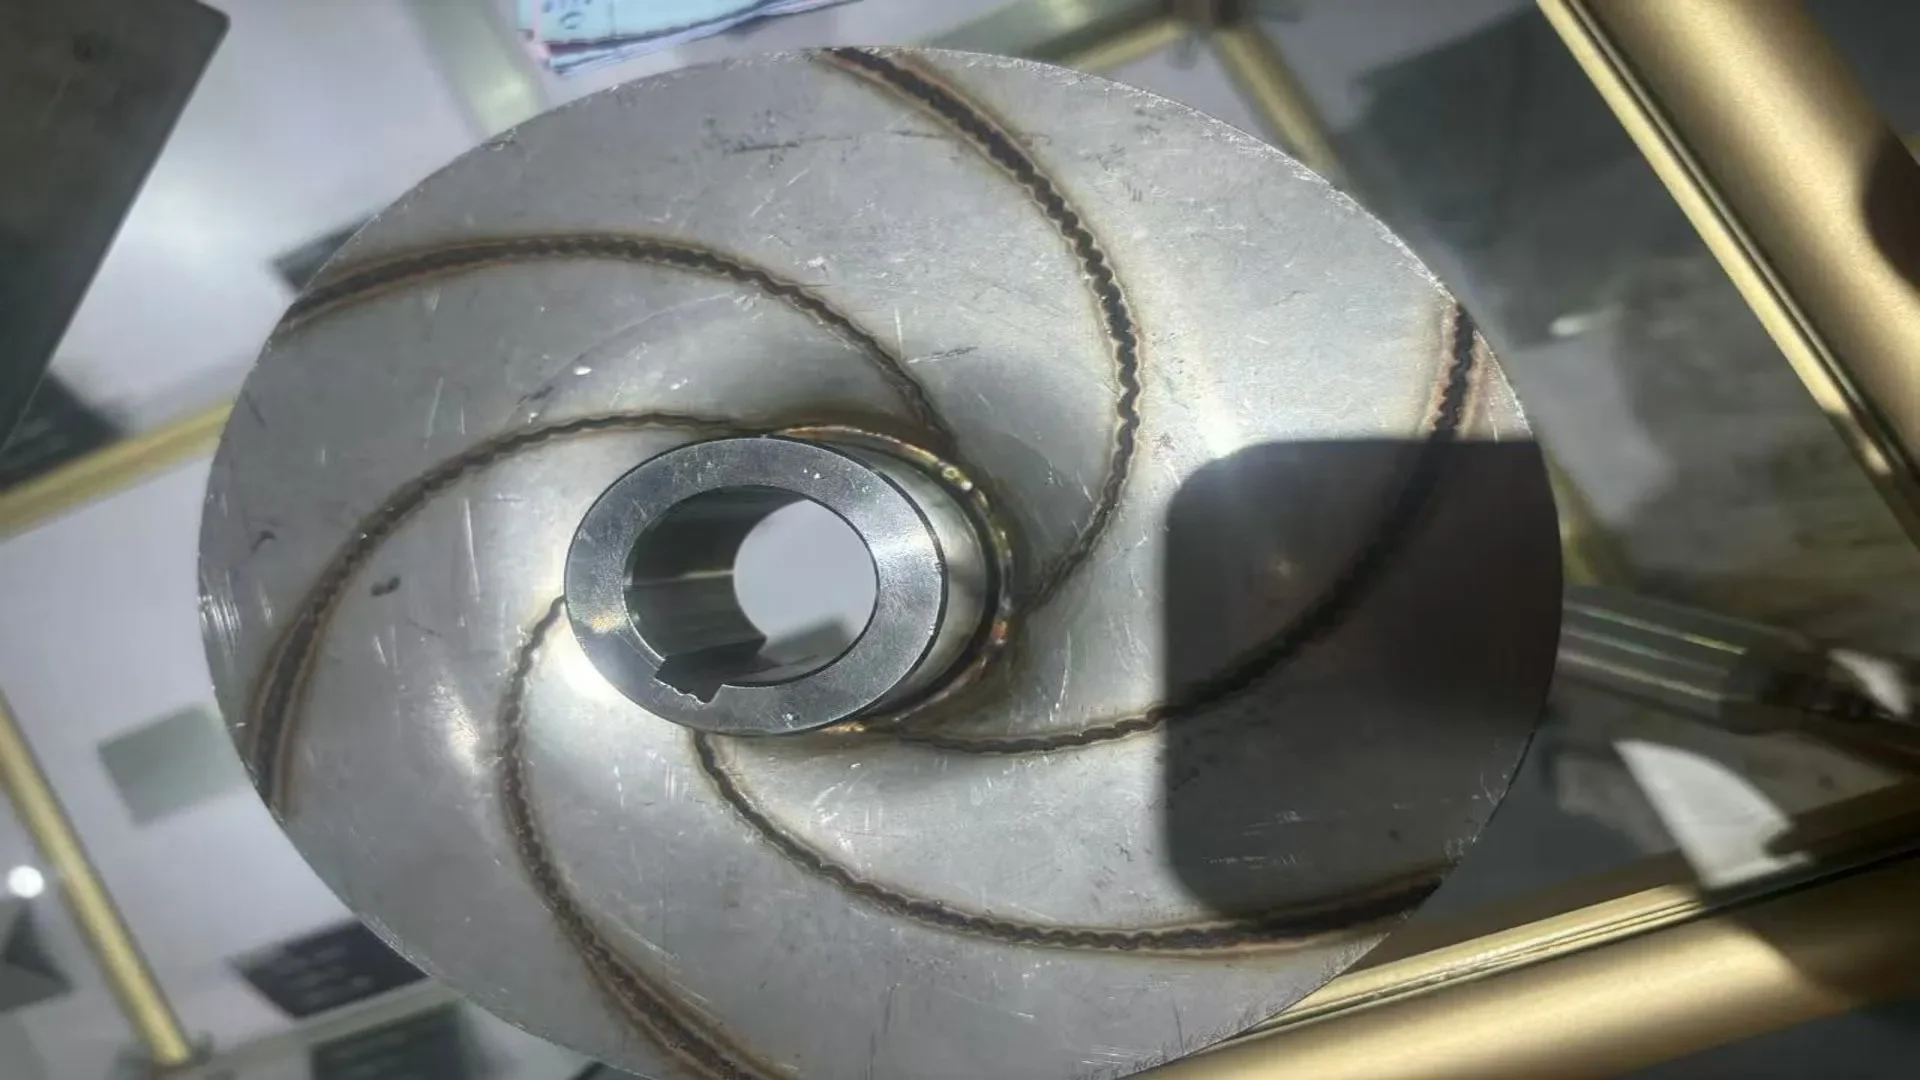
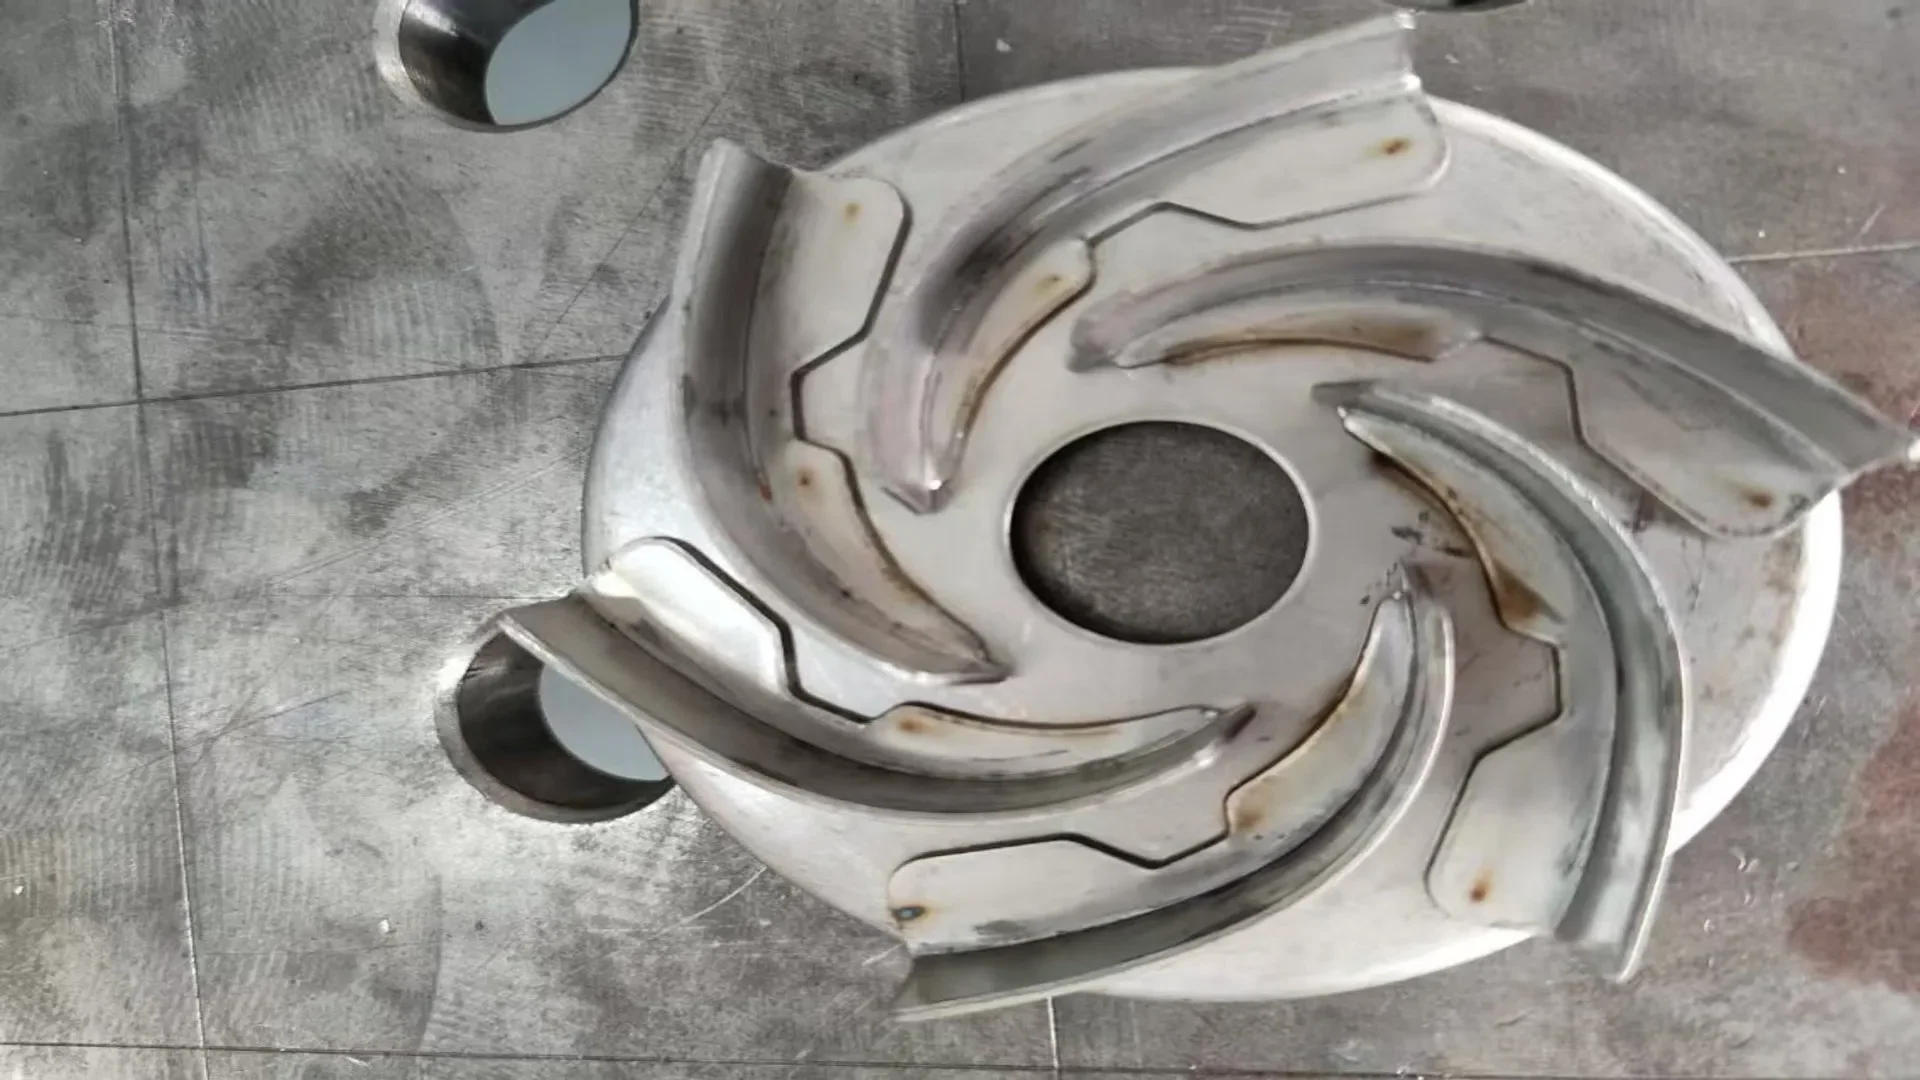
Лазерная сварка роботизированная решение для сварки крыльчатки
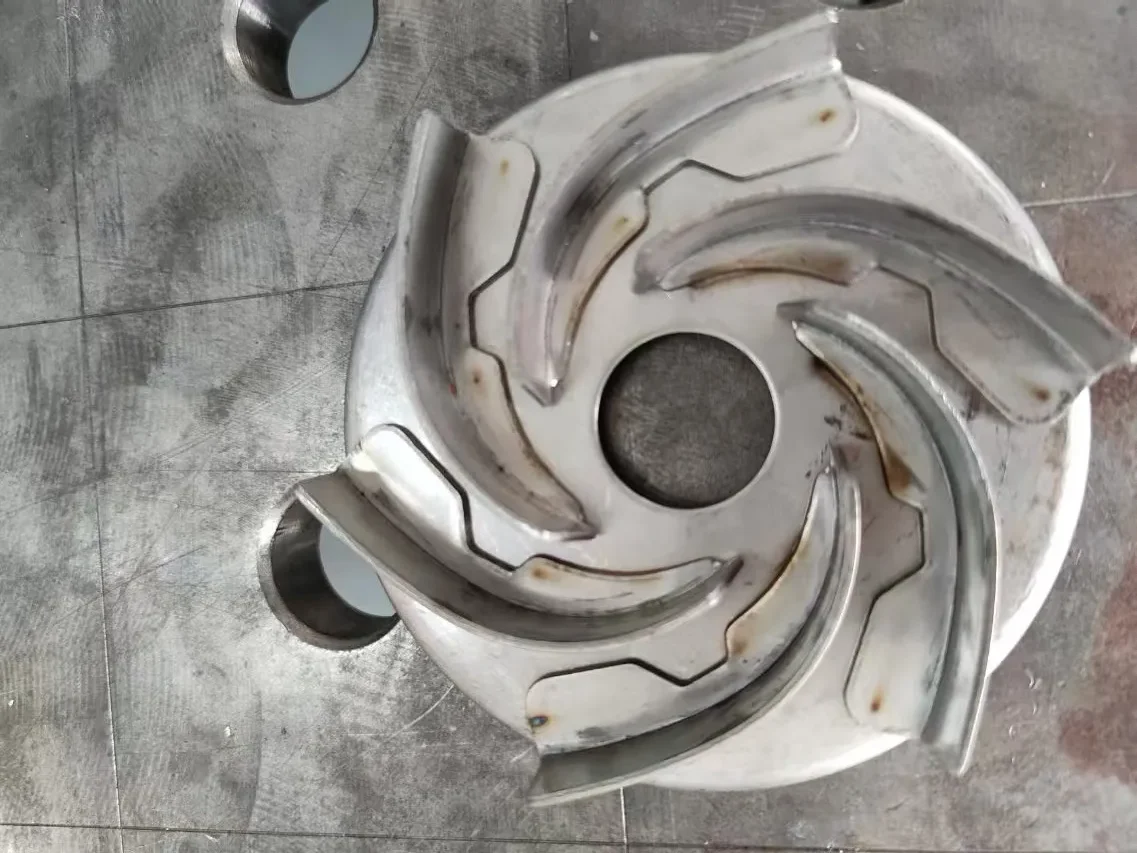
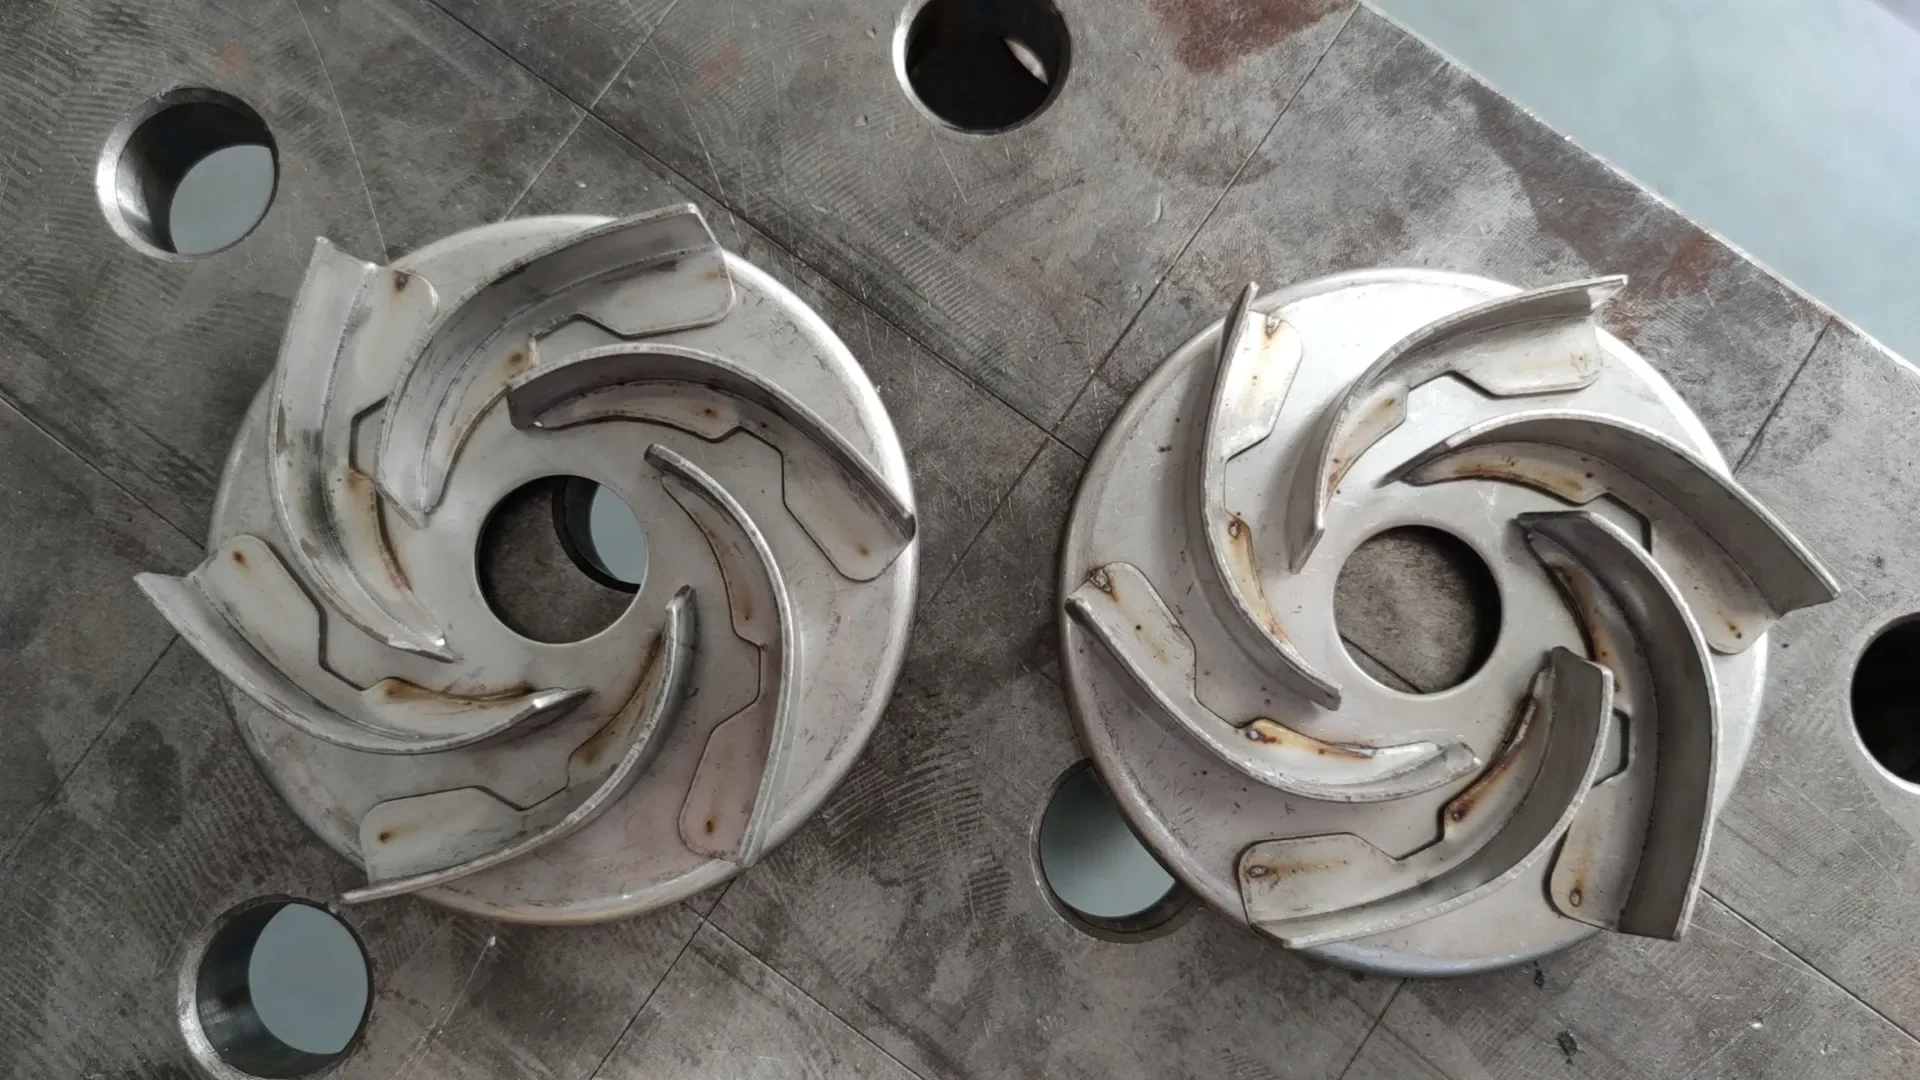
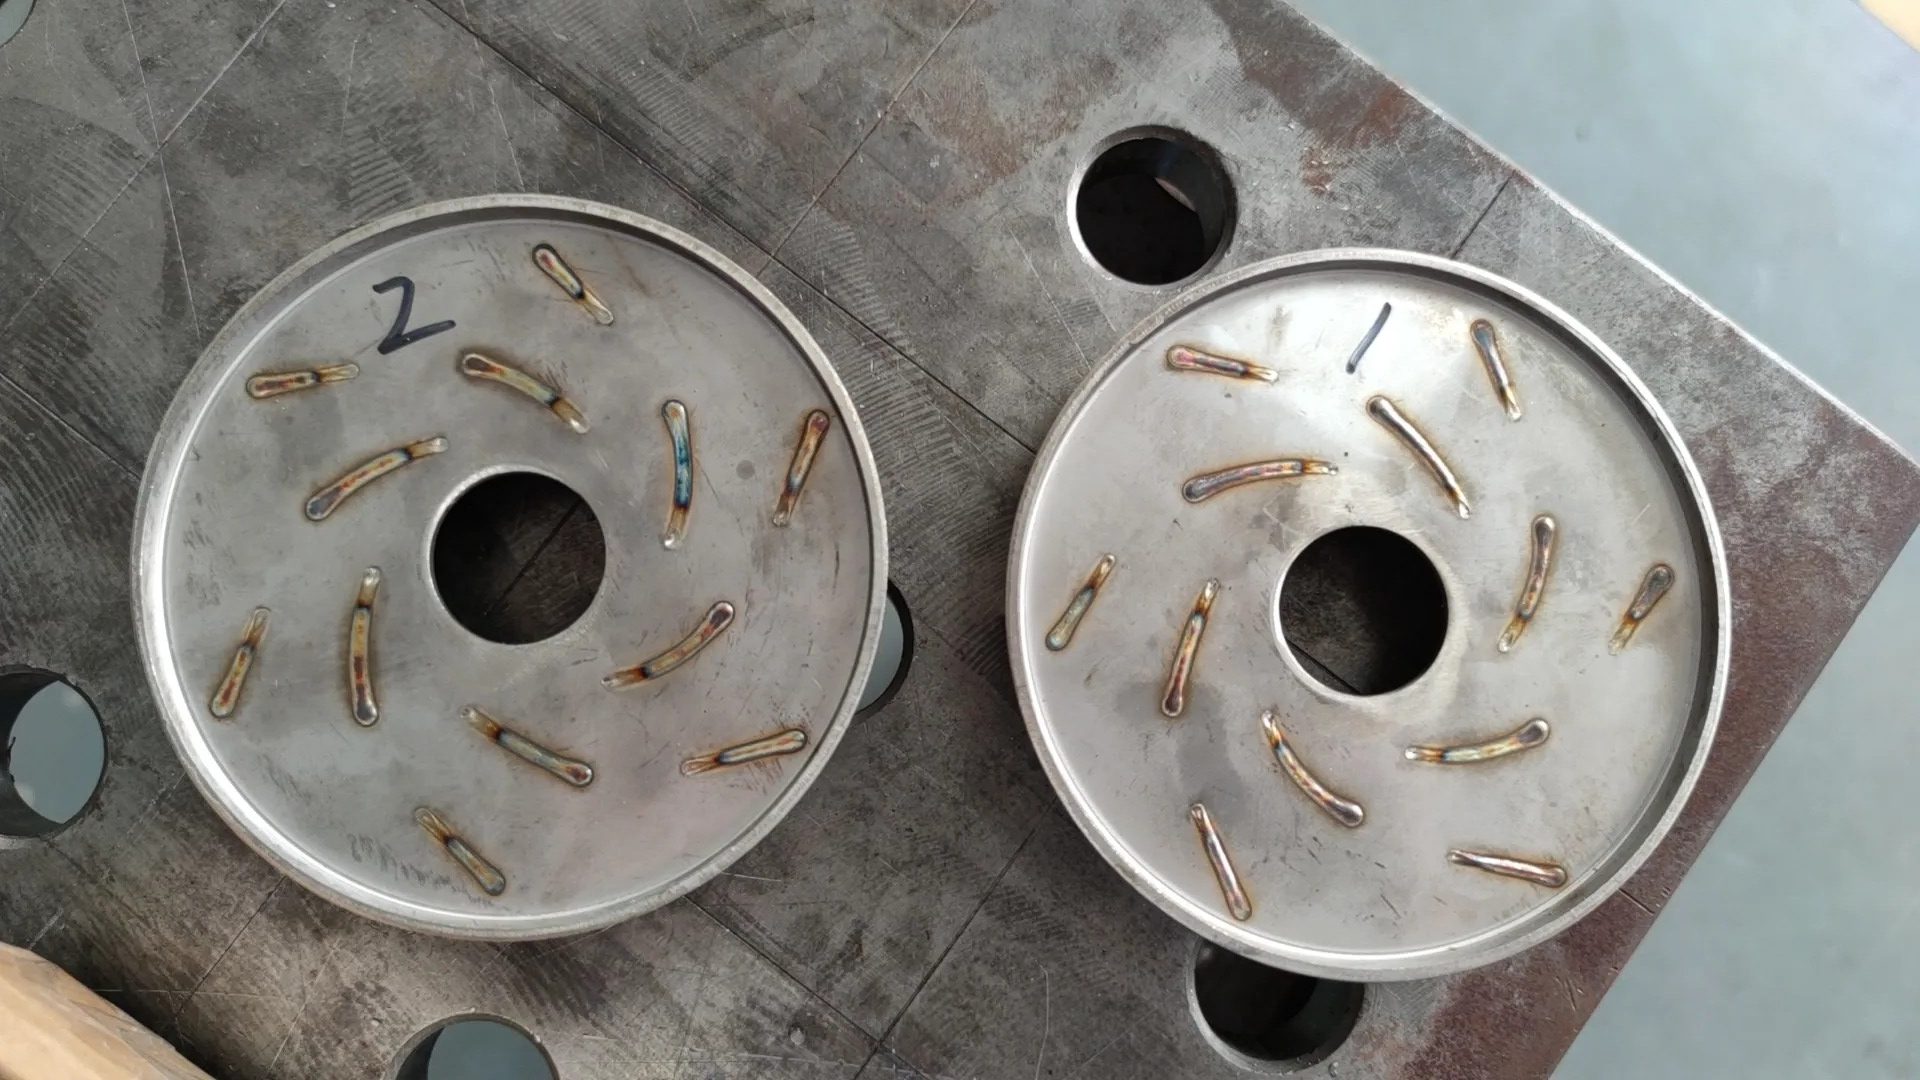
Решение робота лазерной сварки для сварки крыльчатки
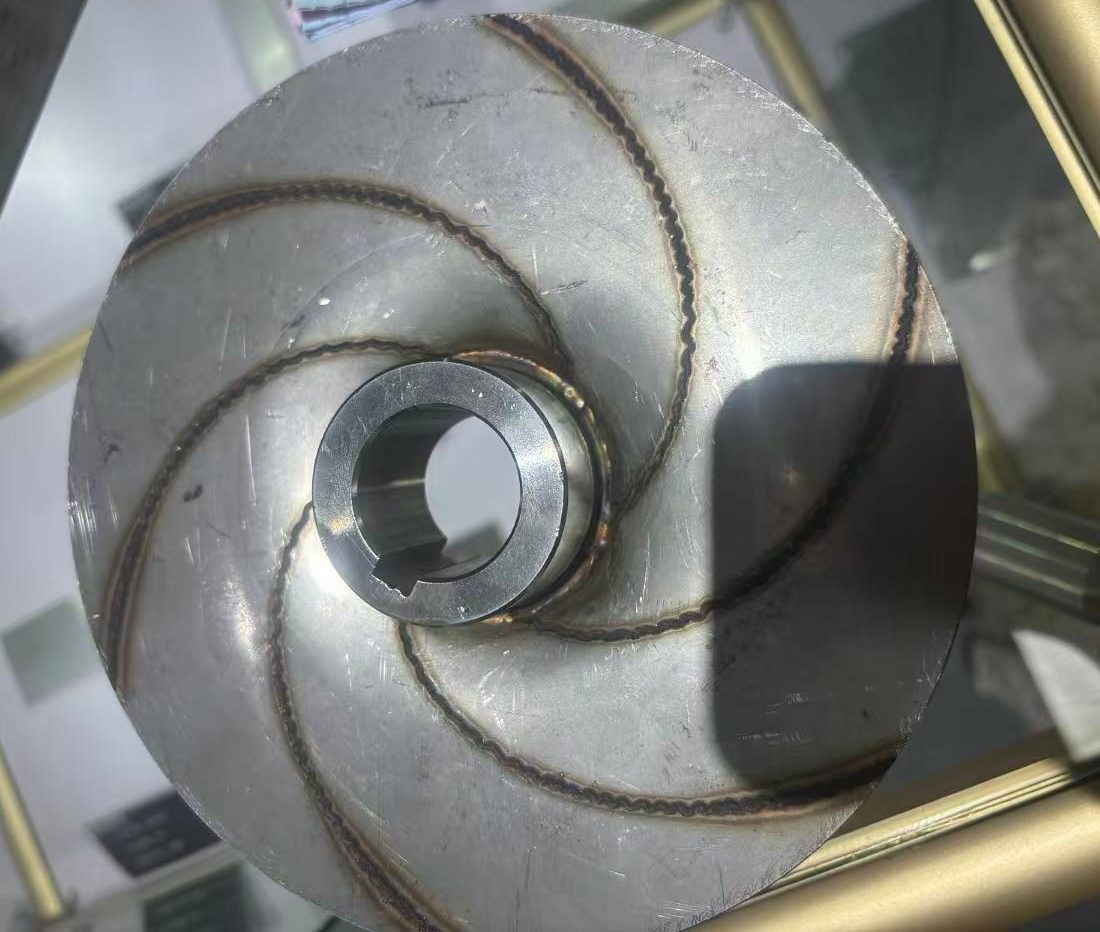
Почему решение робота лазерной сварки подходит для работы с рабочими колесами?
- Минимальное тепловое искажение
Лазерная сварка использует сфокусированный тепловой пучок, который уменьшает термическую площадь, снижая риск искажения крыльчатки при сварке и обеспечивая надлежащую работу.
- высокая точность
Лазерный луч может быть точно сфокусирован на сварном соединении, что позволяет точно контролировать и создавать чистые, стабильные сварные швы на сложных формах крыльчатки.
- Малая зона, затронутая теплом (Газ)
Небольшая ВЗ вокруг сварного шва сводит к минимуму деградацию материала и сохраняет механические свойства материала рабочего колеса.
- Высокая скорость сварки
Лазерная сварка позволяет быстро сварить, что делает его эффективным для производства больших объемов рабочего колеса.
- Возможность сварки разнородных материалов
В зависимости от типа лазера, лазерная сварка может соединять различные металлы, используемые при строительстве крыльчатки.
Наша система TrueSyn имеет преимущества, как показано ниже:
- Безопасно и надежно
Система имеет способность противостоять помехам, таким как дуговой свет, дым, брызги и т. д., чтобы обеспечить стабильную работу в суровых условиях.
- Простота в эксплуатации
Мы предоставляем удобный интерфейс, который не требует специализированного опыта работы робота сварки, что снижает сложность работы.
Высокая эффективность производства:
Система автоматизирует и улучшает процесс сварки, значительно снижая ручные операции и повышая эффективность производства.
Сварка колес: почему лазеры подходят для изогнутых лопаток
Колеса наказывают каждый традиционный процесс соединения. Таблица геометрии объясняет, почему лазерная сварка стала стандартным решением для колес высокого класса:
| Характеристика колеса | Сложность сварки | Преимущество лазера |
|---|---|---|
| Тонкие изогнутые лопатки (1–3 мм) | Деформация разрушает профиль потока | Узкая зона термического влияния сохраняет форму лопатки |
| Малый зазор между лопаткой и диском | Подвод дуги невозможен | Дистанционная и 3D-траекторная сварка достигает пространства между лопатками |
| Требование к балансу | Неравномерные швы вызывают вибрацию | Симметричное планирование сварки сохраняет распределение массы |
| Смеси сплавов (нержавейка, бронза) | Трещины на некоторых парах | Контролируемое разбавление с настроенными параметрами |
Планирование последовательности сварки — вот где решается успех работы с колесами: сварка лопаток по «звёздной» схеме (чередование противоположных пар) распределяет усадку симметрично, тогда как последовательная сварка по кругу вокруг диска накапливает напряжения, приводя к видимой деформации детали. После сварки каждое колесо подлежит динамическому испытанию и проверке баланса — не потому, что процесс ненадёжен, а потому, что работа детали — вращение, и вибрация — это дефект, который остаётся незамеченным до сборки. Отслеживание шва по криволинейным 3D-траекториям — это отдельная дисциплина; методики описаны в роботизированное лазерное слежение по шву, и анатомия роботизированного ячеек, в которых они применяются, в руководство по роботам лазерной сварки. Ссылка: колесах а лазерная сварка.
Материалы и отчёт о балансе
Пары материалов колес определяют окно сварочных параметров: нержавеющая сталь к нержавеющей прощает ошибки, бронза требует контроля разбавления, а алюминий требует дисциплины по входу тепла, граничащей с искусством. Параметрическая работа принадлежит поставщику на этапе испытаний, но рычаг воздействия заказчика — это документ о приёмке: динамическое испытание на рабочей скорости, класс баланса согласно ISO и сечения проплава из каждой позиции лопатки. Отчёт о балансе заслуживает отдельного упоминания — он количественно описывает дисциплину планирования, изложенную выше, а хороший отчёт показывает корректирующие массы в несколько граммов на колесе среднего размера. Если поставщик предоставляет сечения, данные динамических испытаний и показатели баланса без двухкратных напоминаний, сотрудничество, вероятно, переживёт первую сложную партию.
Итоговое замечание по выбору: программы для колес оправдывают ячееки с системой машинного зрения. Позиции лопаток варьируются от одного литья к другому, и ячейка, которая оптически находит каждую лопатку перед сваркой, сохраняет план последовательности через реальные производственные отклонения — без системы зрения эту нагрузку несёт только поворотный статор, и статоры такой точности обходятся дороже камеры.


Отправить требования
техническая оценка
Дизайн и производство
Доставка и поддержка
Надежный послепродажный сервис, которому вы можете доверять.
Наша служба обслуживания предлагает быструю и оперативную устранение неполадок, удаленную помощь, поддержку на месте и техническое руководство в течение всей жизни, чтобы ваша производительность была стабильной и эффективной.
адрес электронной почты
ватсап
адрес компании
Здание 1, Wanli Science&Innovation Industrial Park, 104 National Road, район Шанъю, Шаосин, Чжэцзян, Китай, 312300
час работы
С понедельника по пятницу: с 9:00 до 19:00 с субботы до воскресенья: с 9:00 до 17:00
связаться
Скажите нам о своих потребностях — мы ответим в ближайшее время.