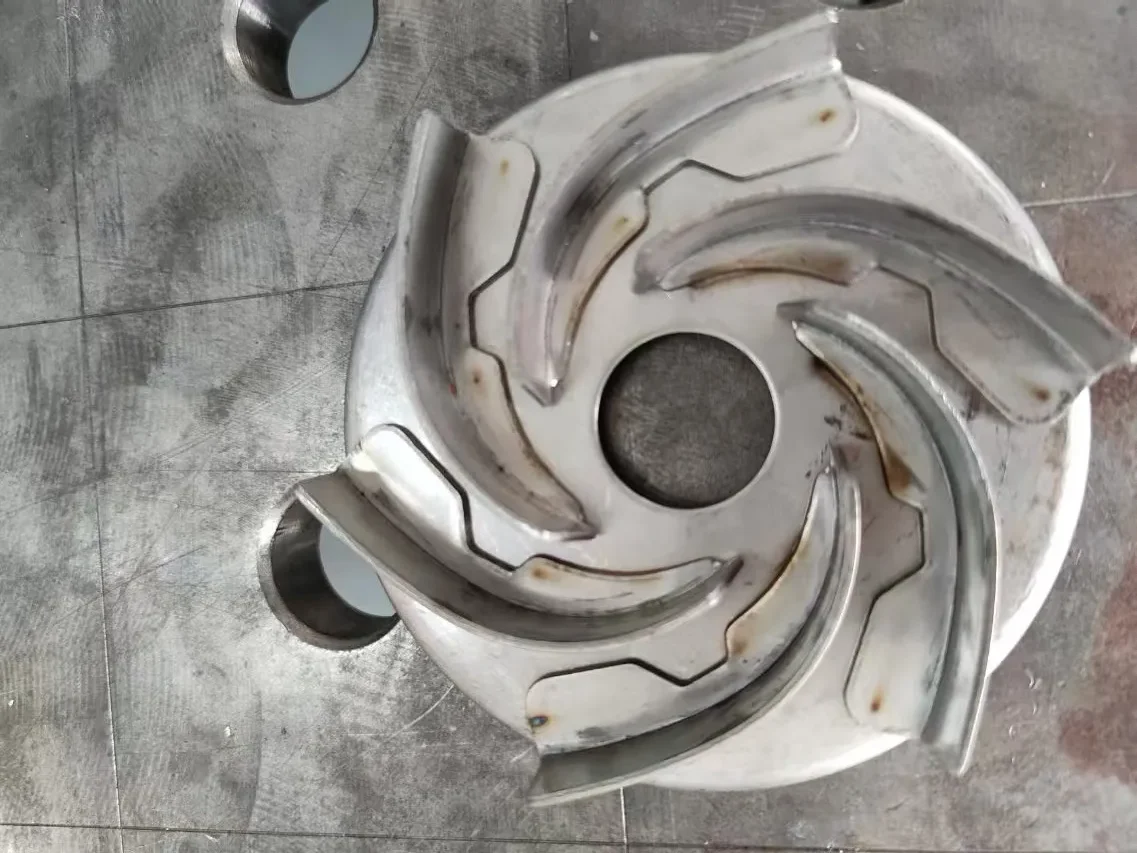
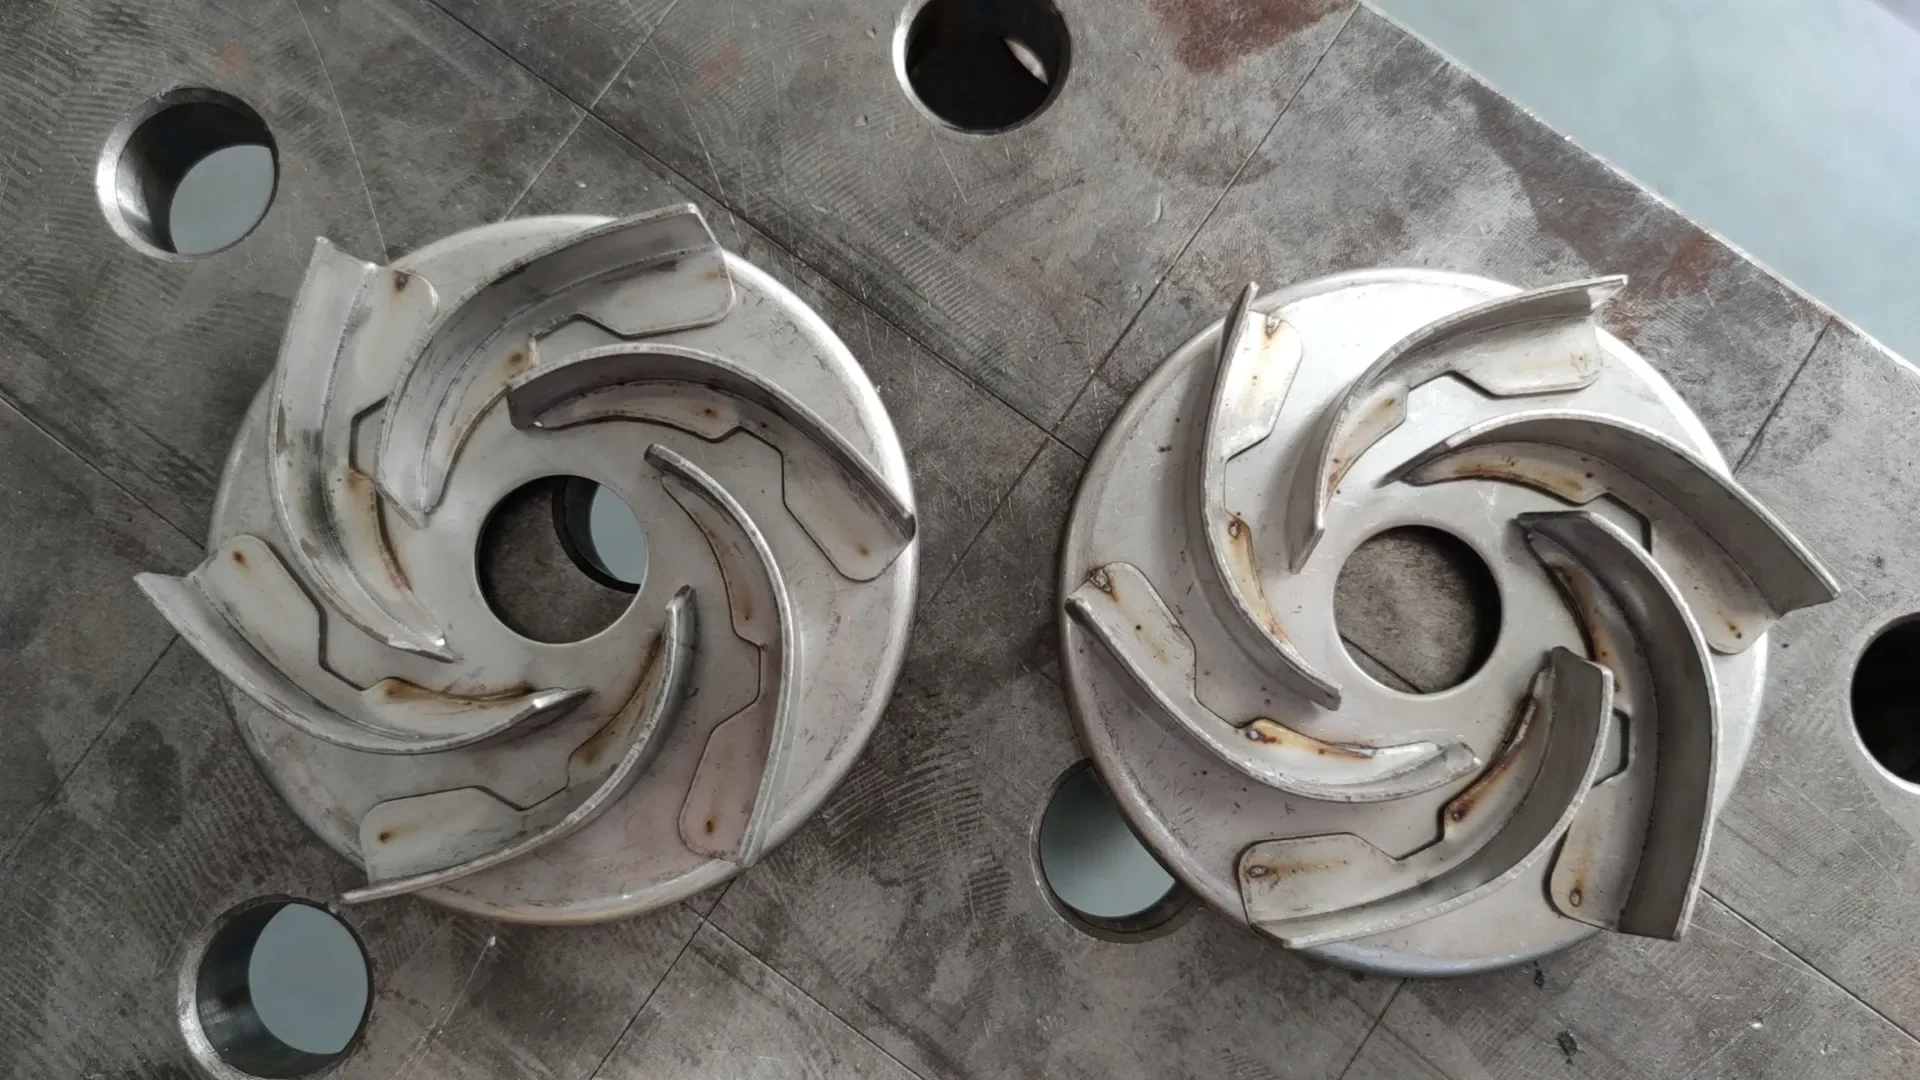
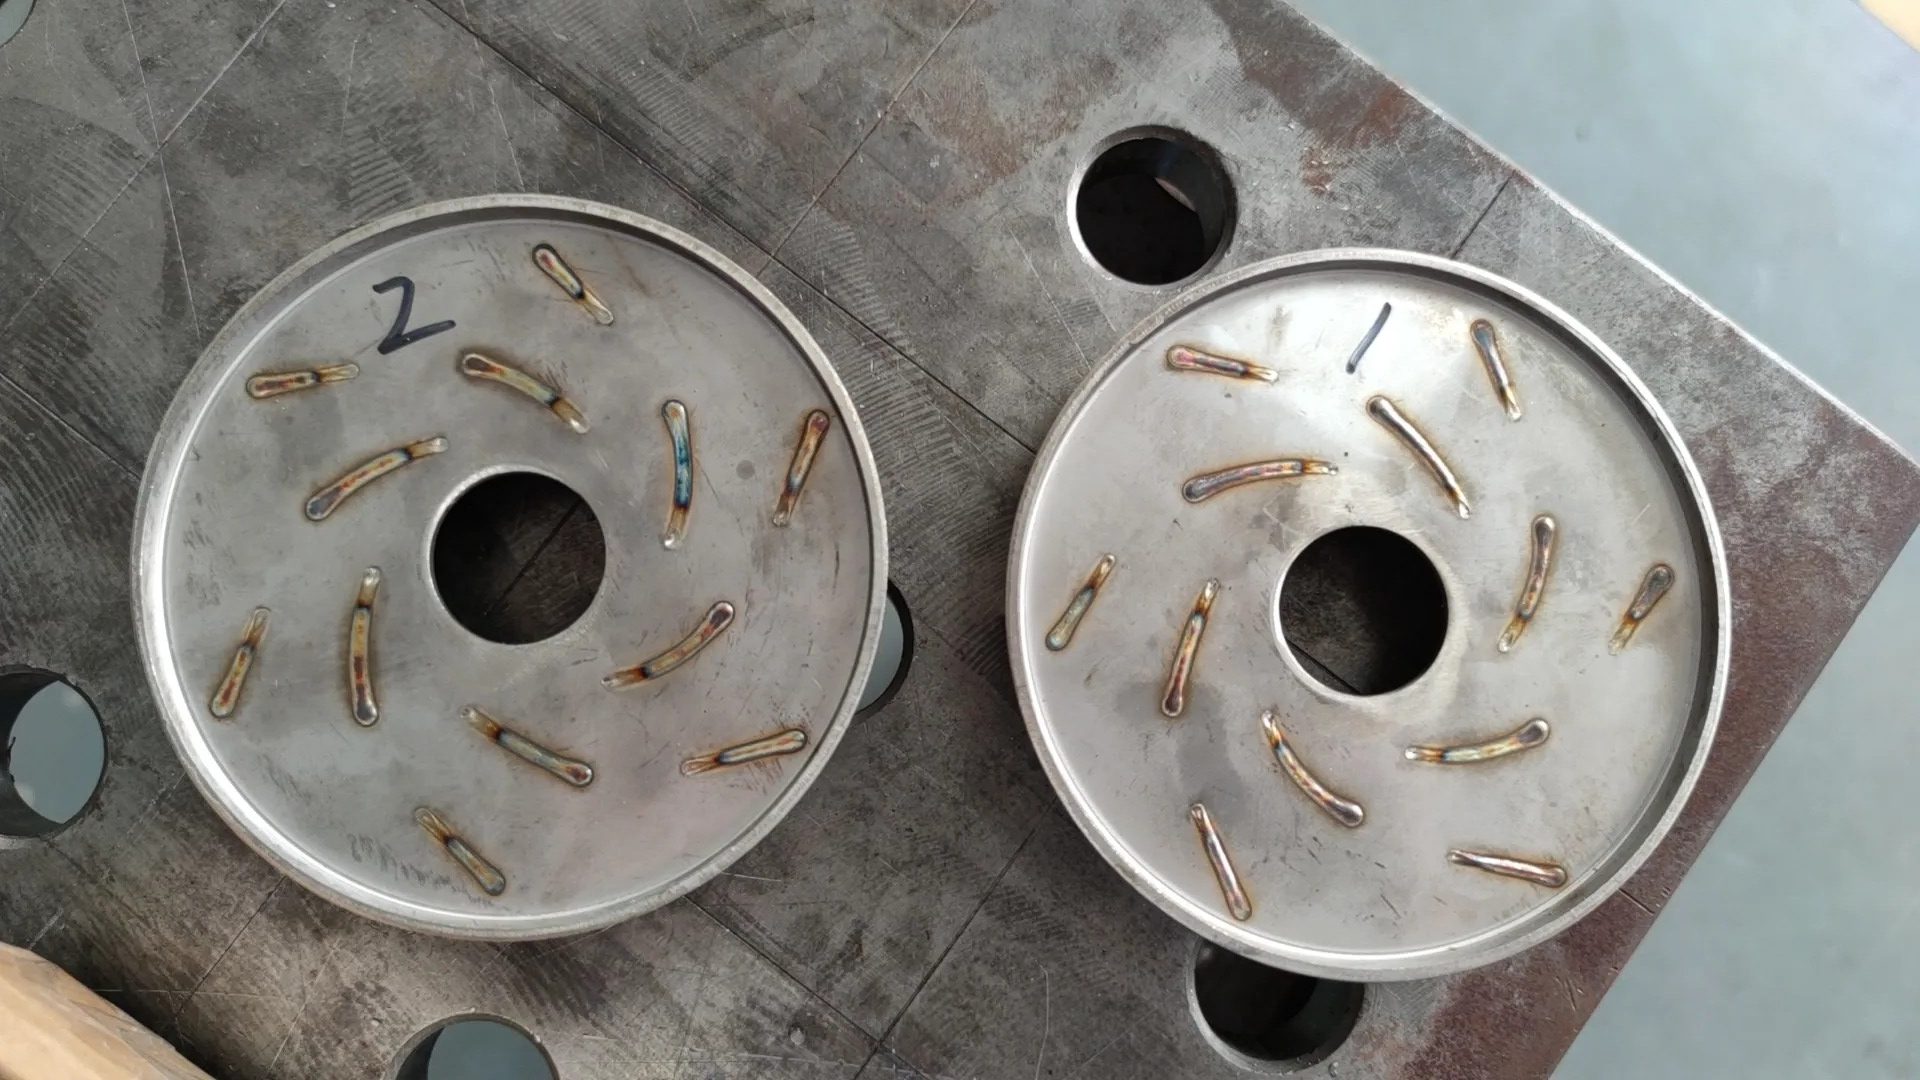
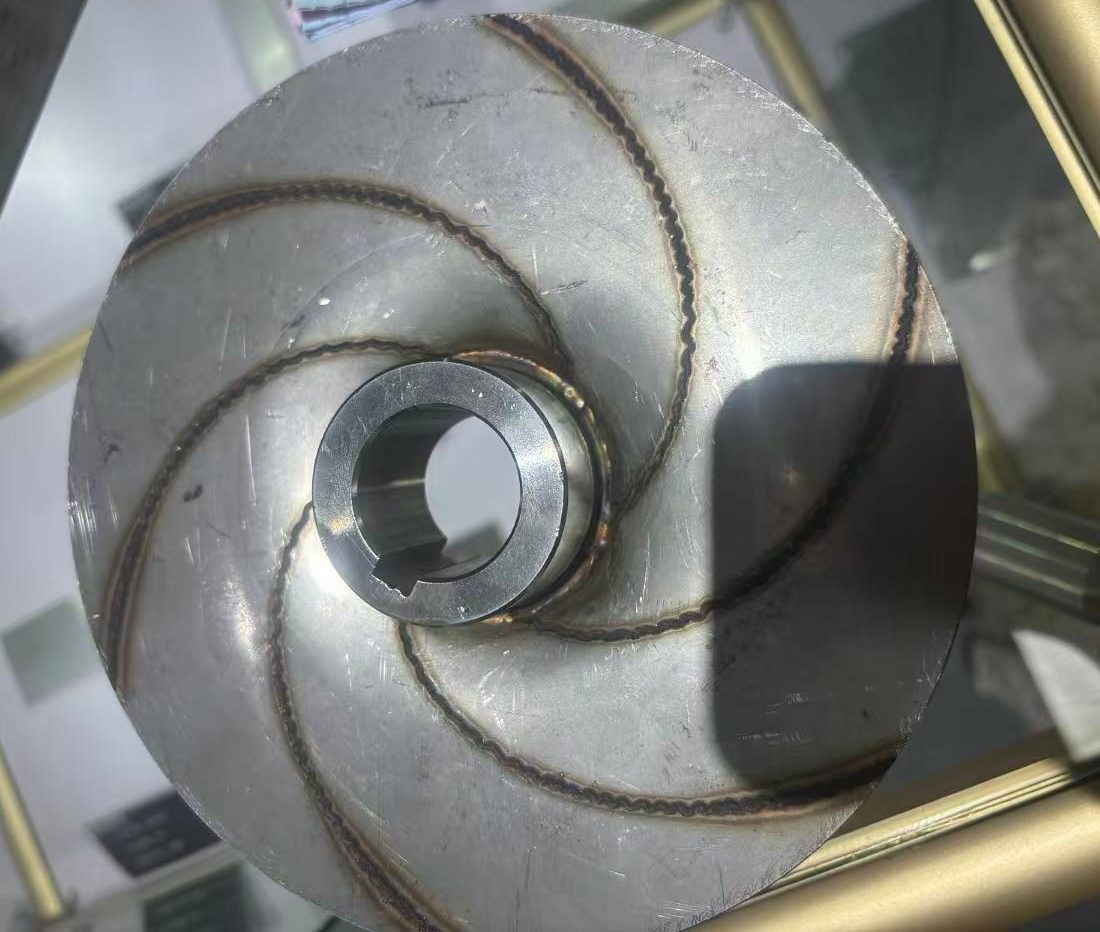
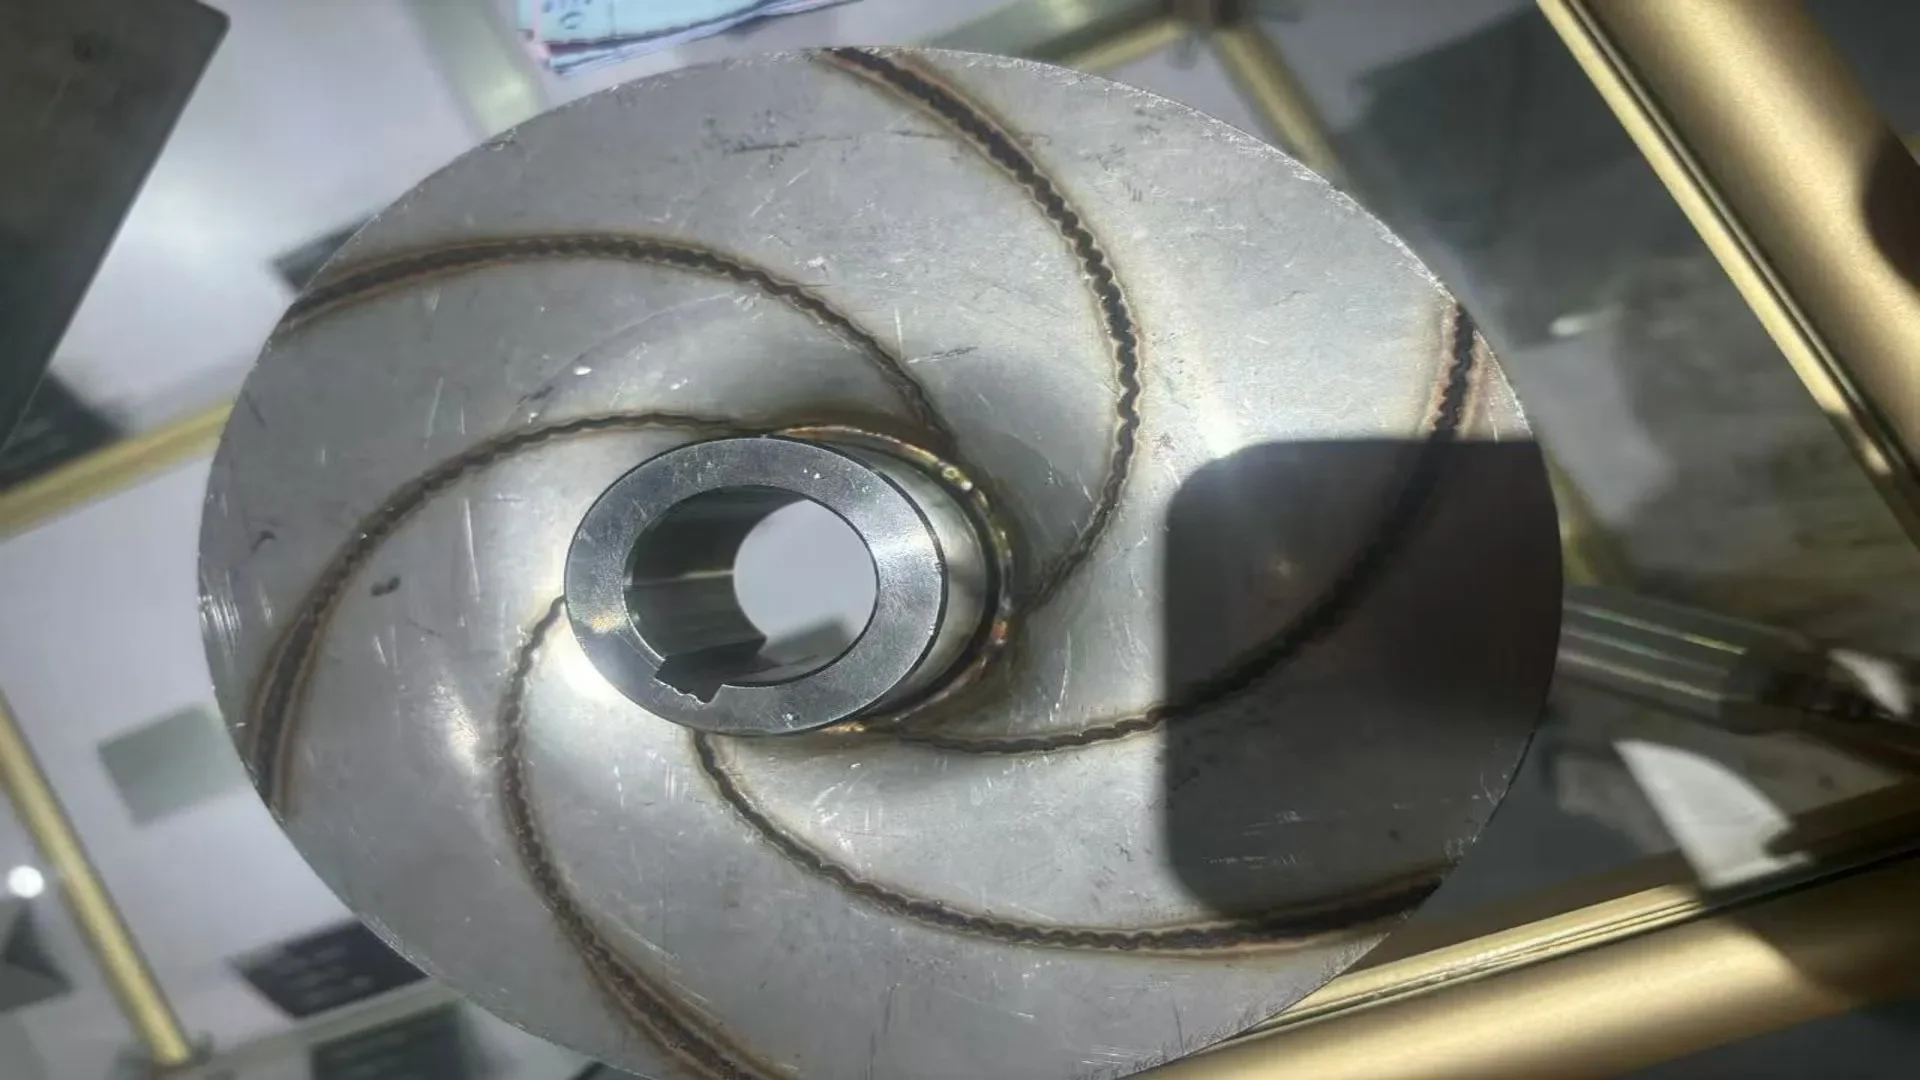
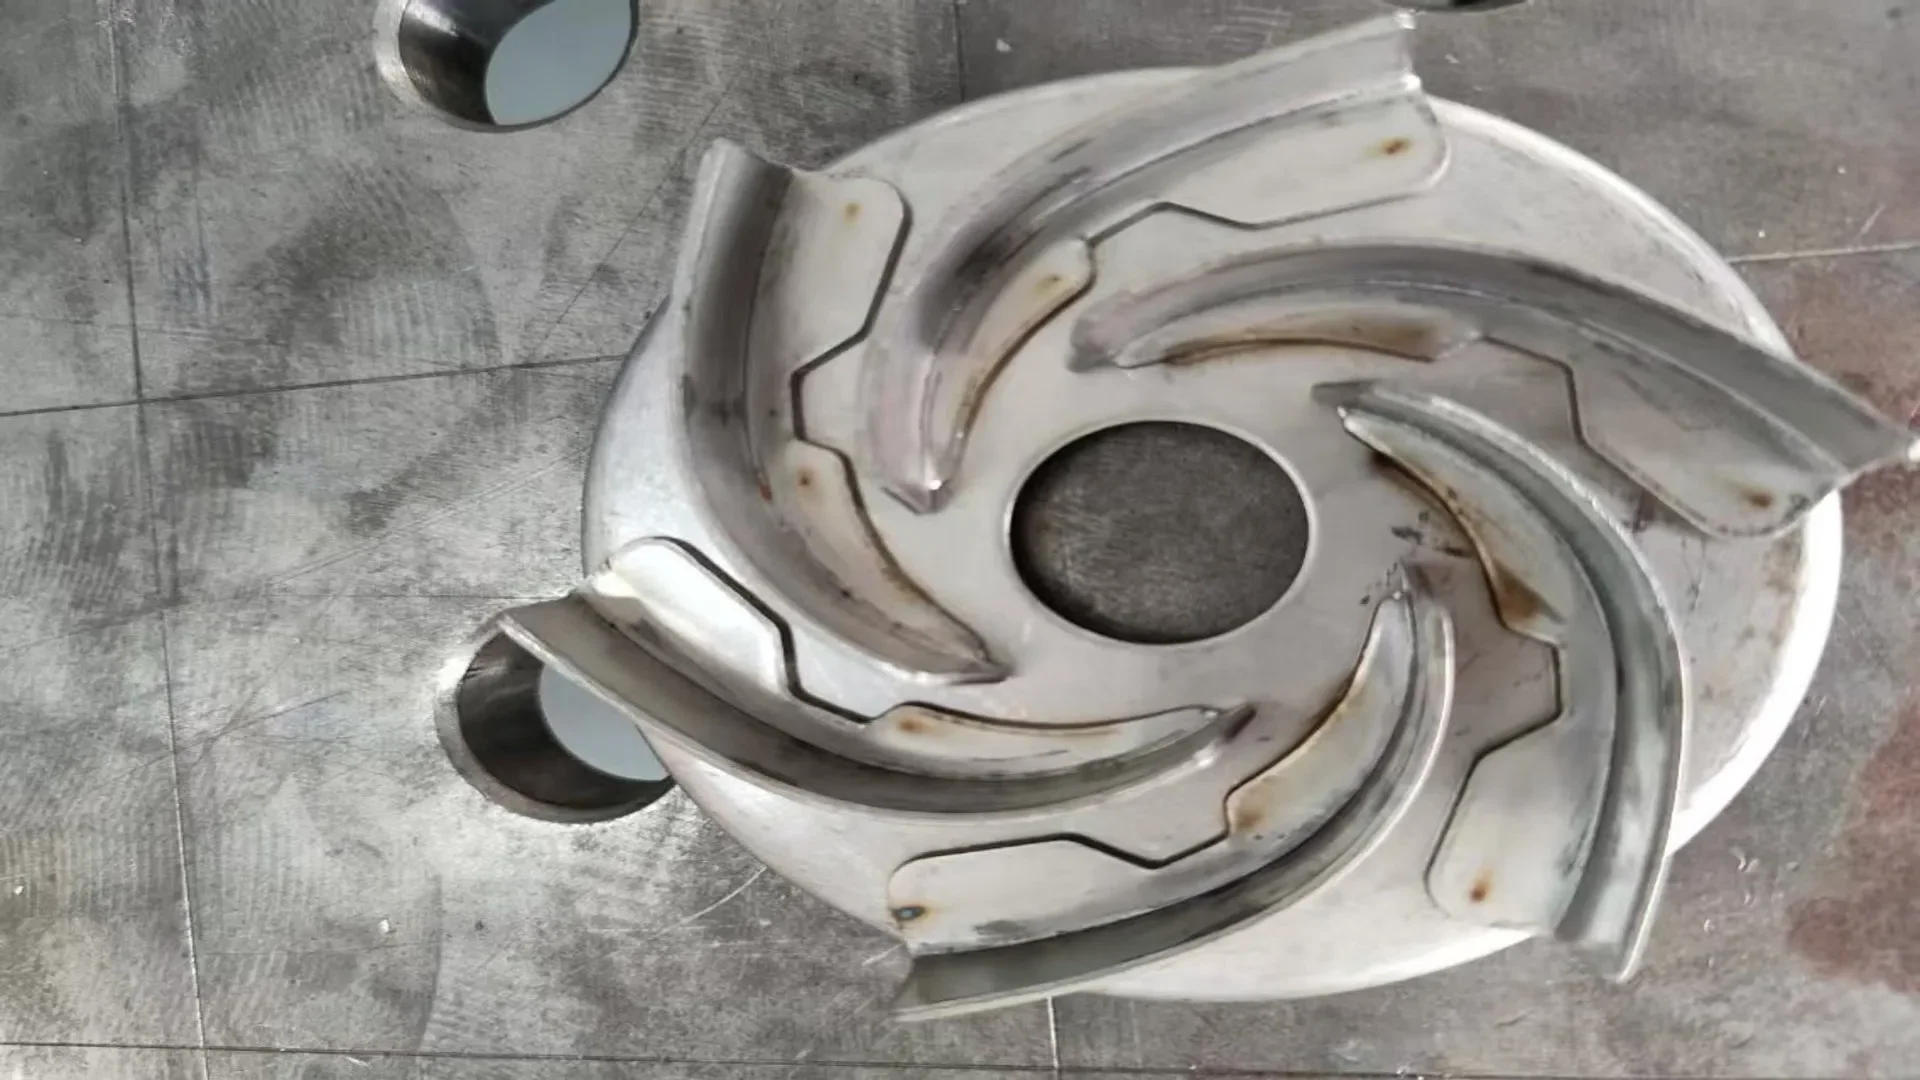
레이저 용접 로봇 솔루션이 임펠러 제품에 적합한 이유는 무엇입니까?
– 최소한의 열 왜곡
레이저 용접은 열 영향을 받는 영역을 줄여 용접하는 동안 임펠러 왜곡의 위험을 낮추고 적절한 기능을 보장하는 집중 열선을 사용합니다.
– 고정밀
레이저 빔은 용접 조인트에 정확하게 초점을 맞출 수 있으므로 정확한 제어가 가능하고 복잡한 임펠러 모양에 대해 깨끗하고 일관된 용접을 생성할 수 있습니다.
– 작은 열 영향 구역(HAZ)
용접부 주변의 작은 HAZ는 재료의 저하를 최소화하고 임펠러 재료의 기계적 특성을 보존합니다.
– 높은 용접 속도
레이저 용접은 빠른 용접을 가능하게 하여 대용량 임펠러 생산에 효율적입니다.
– 다른 재료를 용접하는 능력
레이저 유형에 따라 레이저 용접은 임펠러 구조에 사용되는 다양한 금속을 연결할 수 있습니다.
당사의 TrueSyn 시스템은 다음과 같은 장점을 제공합니다.
– 안전하고 신뢰할 수 있는
이 시스템은 아크 라이트, 연기, 스플래시 등과 같은 간섭에 저항할 수 있어 가혹한 환경에서 안정적인 작업을 보장합니다.
– 쉬운 조작
전문적인 용접 로봇 작동 경험이 필요하지 않은 사용자 친화적인 인터페이스를 제공하여 작동 난이도를 줄입니다.
높은 생산 효율성:
이 시스템은 용접 공정을 자동화하고 스마트하게 하여 수동 작업을 크게 줄이고 생산 효율성을 향상시킵니다.
임펠더 용접: 왜 레이저가 곡선 블레이드에 적합한가
임펠더는 모든 기존 접합 공정을 어렵게 만든다. 기하학적 구조 표는 고급 임펠더에서 레이저 용접이 기본 사양이 된 이유를 설명한다:
| 임펠더 특성 | 용접 난이도 | 레이저 용접의 장점 |
|---|
| 얇고 곡면인 블레이드 (1~3 mm) | 변형으로 유동 프로파일이 손상됨 | 좁은 열영향부에 의해 블레이드 형태가 유지됨 |
| 블레이드-허브 간 좁은 클리어런스 | 토치 접근이 불가능함 | 원격 및 3D 경로 용접으로 블레이드 간 접근 가능 |
| 정렬 요구사항 | 부정형 용접으로 진동 발생 | 대칭 시퀀싱으로 질량 분포 유지 |
| 혼합 합금 (스테인리스, 청동) | 일부 조합에서 균열 발생 | 조절된 파라미터로 용해 제어 |
용접 시퀀싱은 임펠더 작업에서 승패를 가르는 핵심이다: 별형 패턴(상대편 쌍 교대)으로 블레이드를 용접하면 수축이 대칭적으로 분산되는 반면, 허브 주위를 순차적으로 용접하면 응력이 축적되어 눈에 띄게 변형된 부품이 된다. 용접 후 모든 임펠더는 회전 테스트와 밸런스 검사를 받아야 하며, 이는 공정 신뢰성 부족 때문이 아니라 부품의 역할이 회전이기 때문에, 진동은 조립 전까지 드러나지 않는 결함이기 때문이다. 곡면 3D 경로에서의 이음 선 추적은 자체 전문 분야이며, 그 기술은 로봇 레이저 이음부 트래킹, 에 있으며, 이를 수용하는 로봇 셀 구조는 레이저 용접 로봇 가이드. 참고: 임펠더 과 레이저 빔 용접.
재료와 밸런스 보고서
임펠더 재료 조합은 용접 윈도우를 결정한다: 스테인리스-스테인리스는 허용하되, 청동은 용해 제어가 필요하며, 알루미늄은 예술에 가까운 열 투입 규율을 요구한다. 파라미터 조정은 공급업체의 시험에 속하지만, 구매자의 영향력은 승인 문서에 있다: 서비스 속도에서의 회전 테스트, ISO 클래스 기준 밸런스 등급, 각 블레이드 위치에서 취해진 침투 단면. 밸런스 보고서에는 언급이 필요하다 — 위에서 설명한 시퀀싱 규율을 정량화하며, 양호한 보고서는 중간 크기 임펠더에서 보정 질량이 몇 그램 미만임을 보여준다. 공급업체가 두 번 요구하지 않아도 단면, 회전 데이터, 밸런스 수치를 전달하면, 그 관계는 아마도 첫 번째 어려운 배치까지는 생존할 것이다.
최종 선택 노트: 임펠더 프로그램은 비전 기능이 포함된 셀을 정당화한다. 블레이드 위치는 주형마다 다르며, 용접 전에 각 블레이드를 광학적으로 위치 인식하는 셀은 실제 세계의 변수에도 불구하고 시퀀싱 플랜을 유지한다 — 비전이 없으면 고정 공구가 그 부담을 독담아야 하는데, 그만큼 정밀한 고정 공구는 카메라보다 비싸다.