
Solución robótica de soldadura láser para soldadura de impulsos
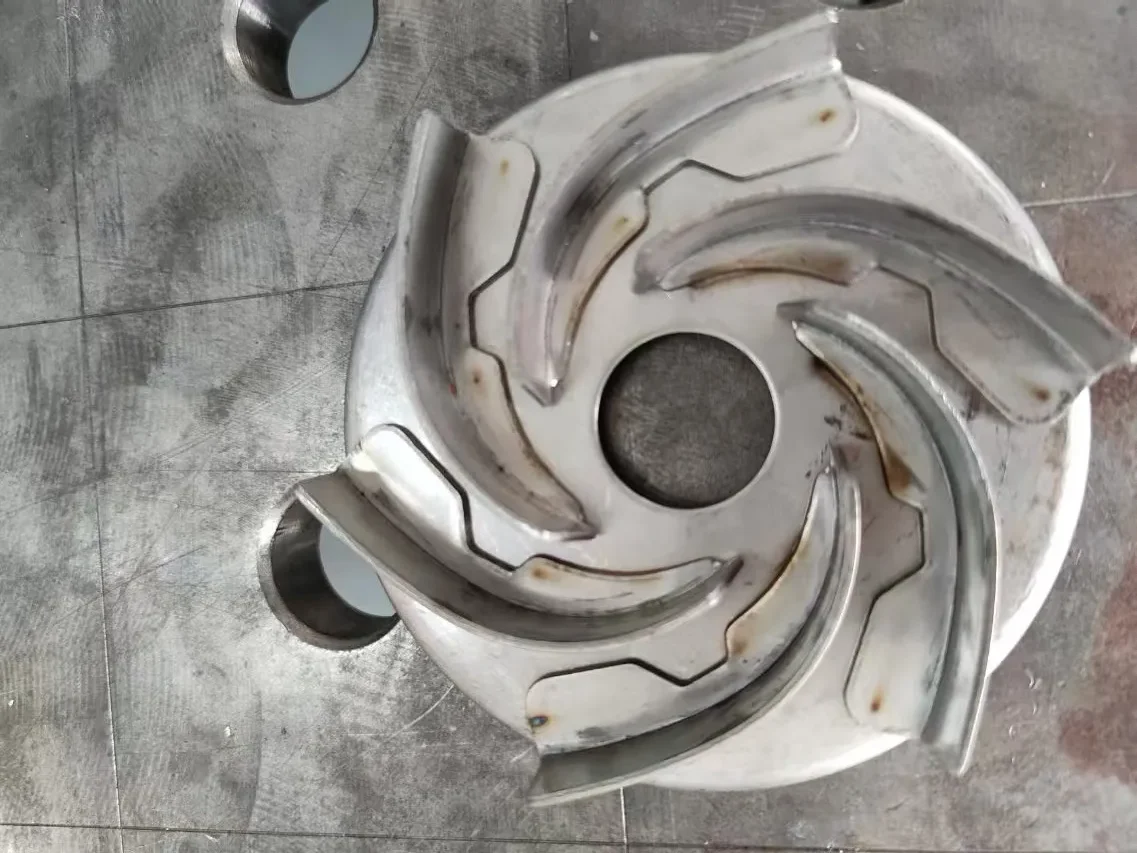
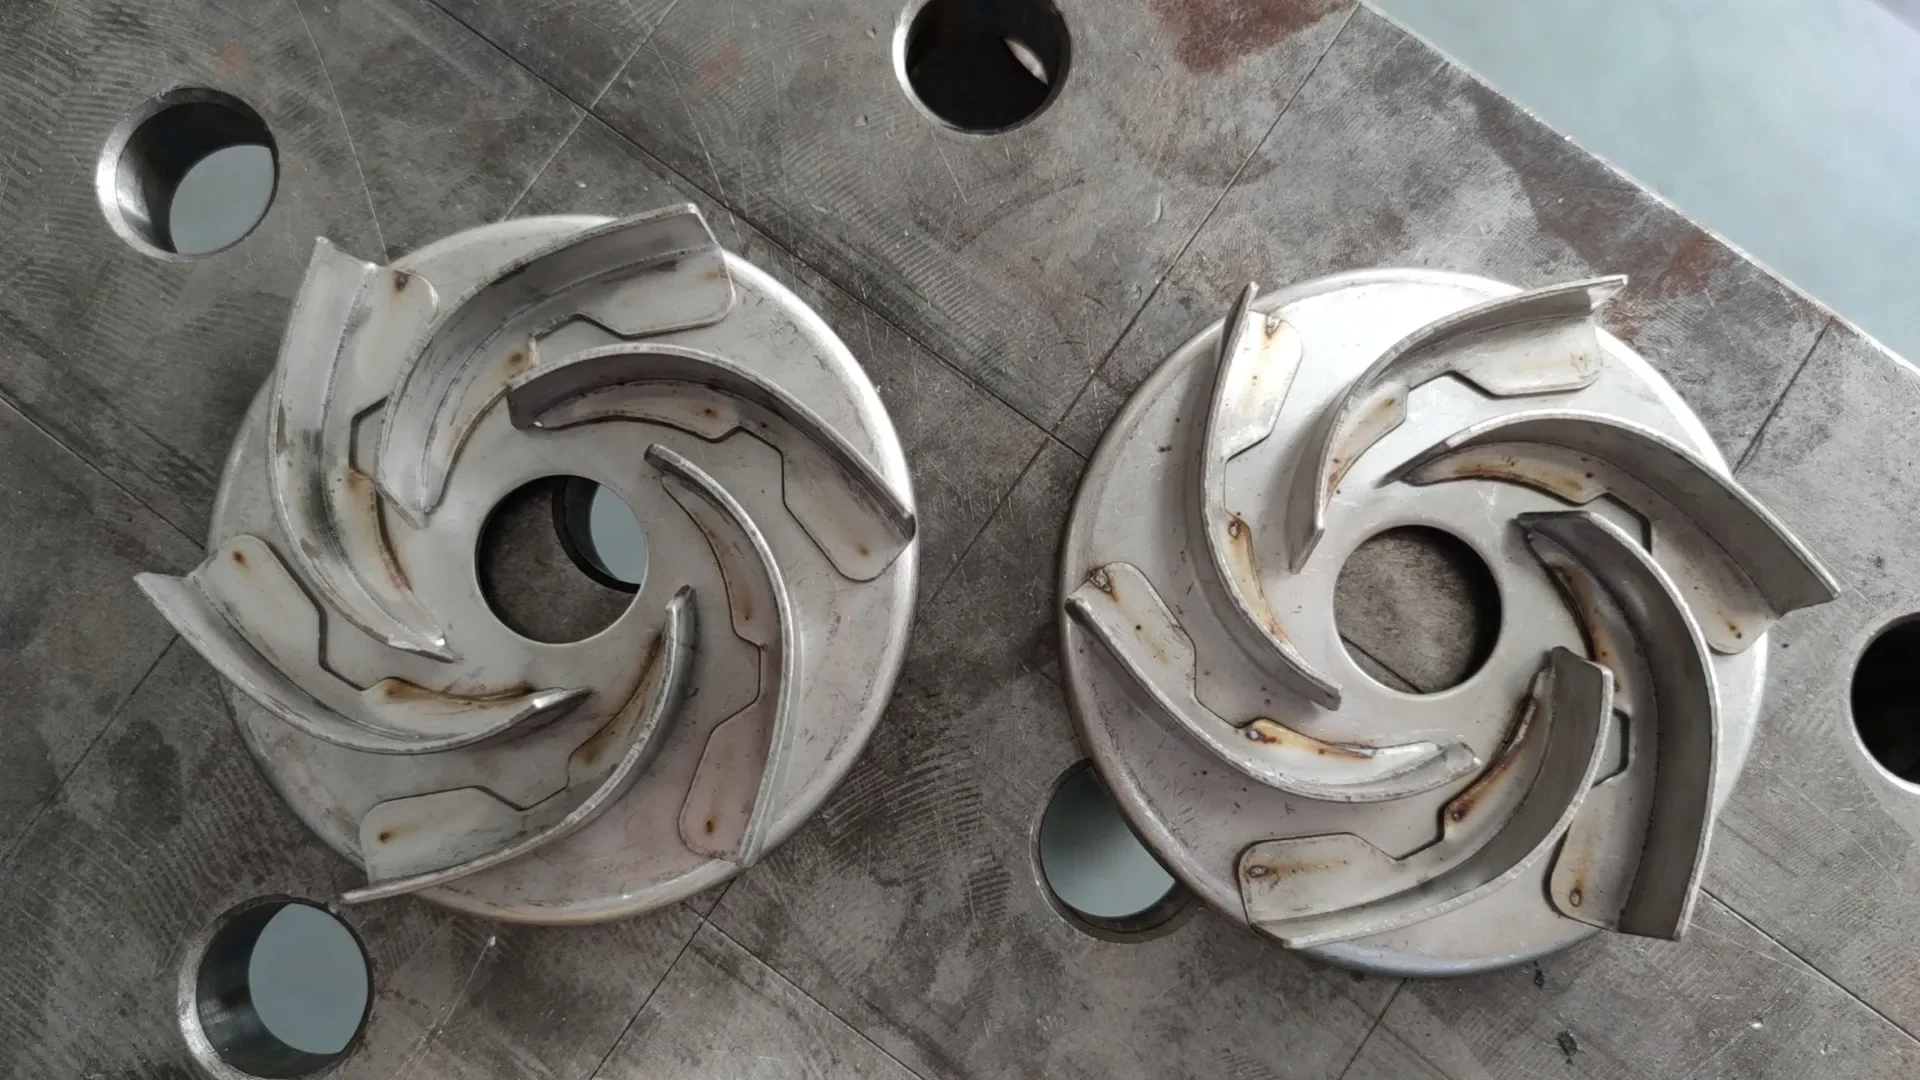
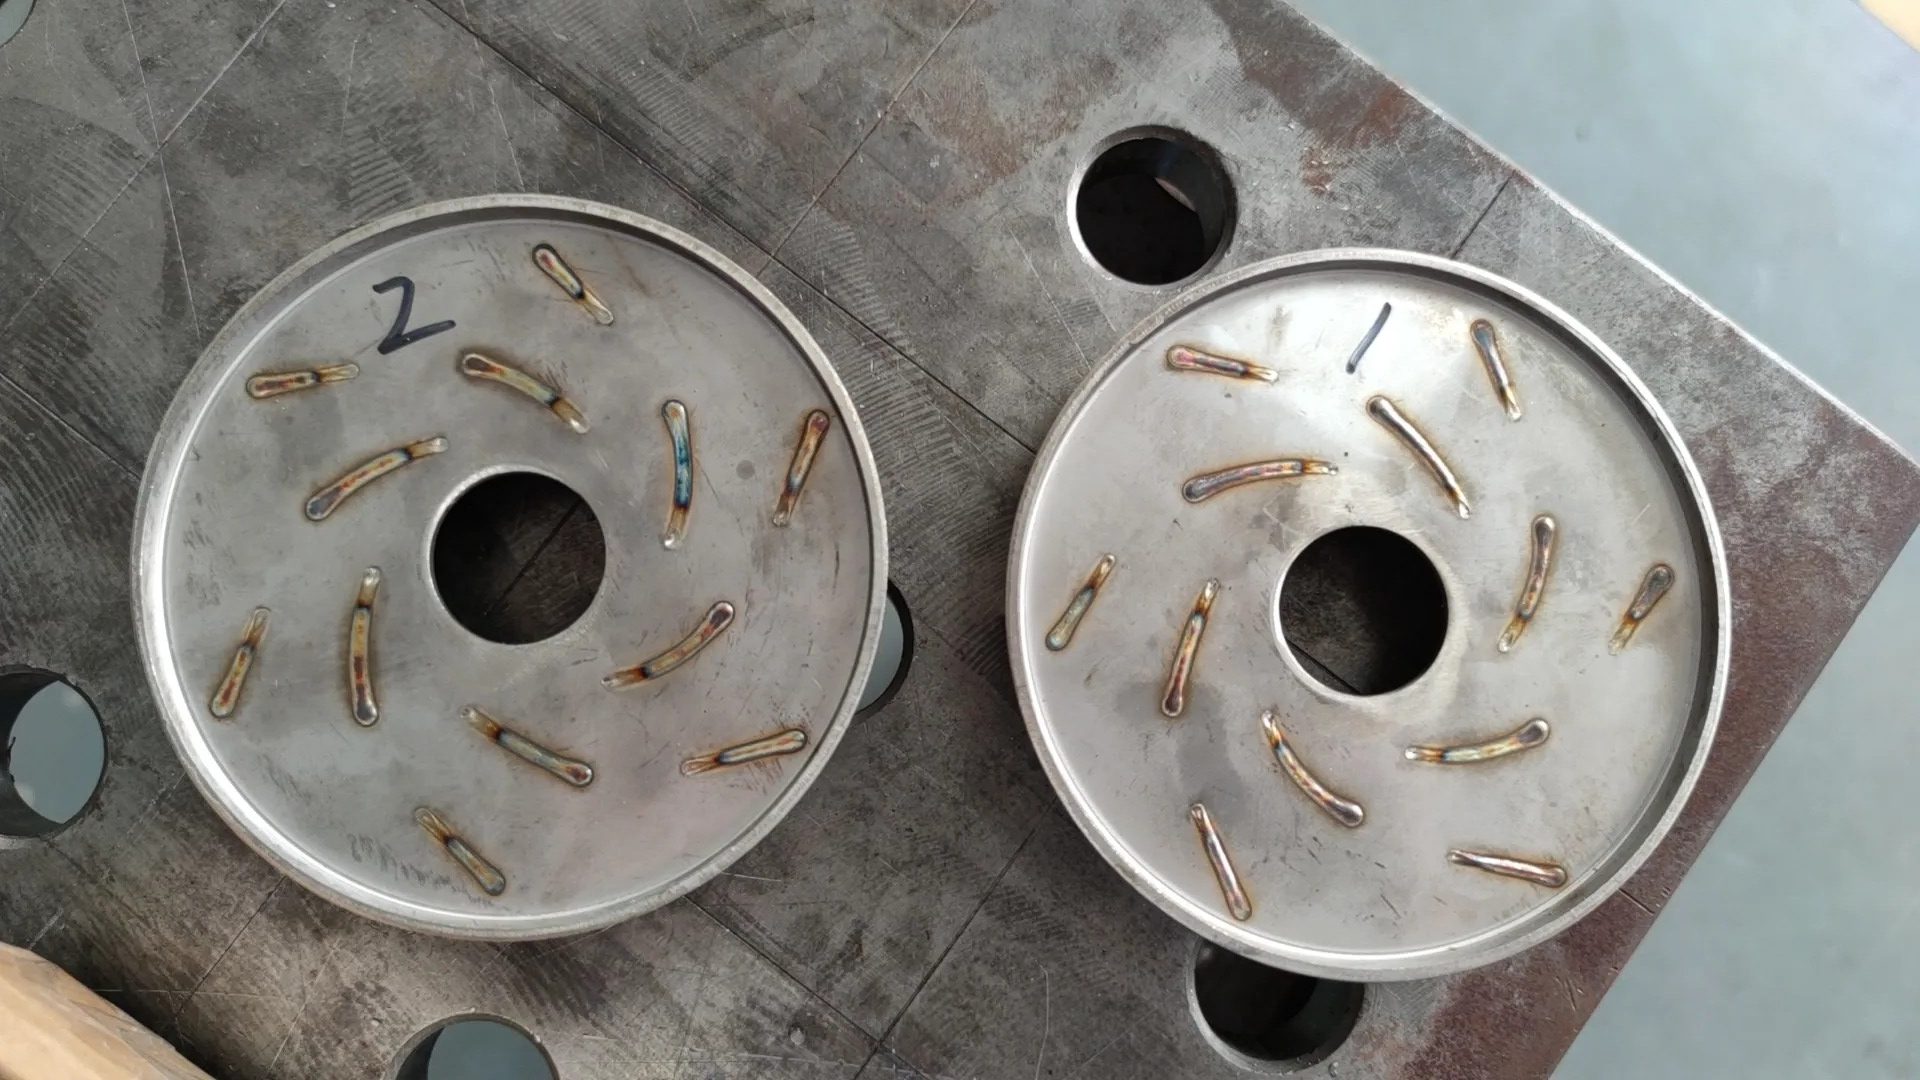
Solución de robot de soldadura por láser para soldadura de impulsos
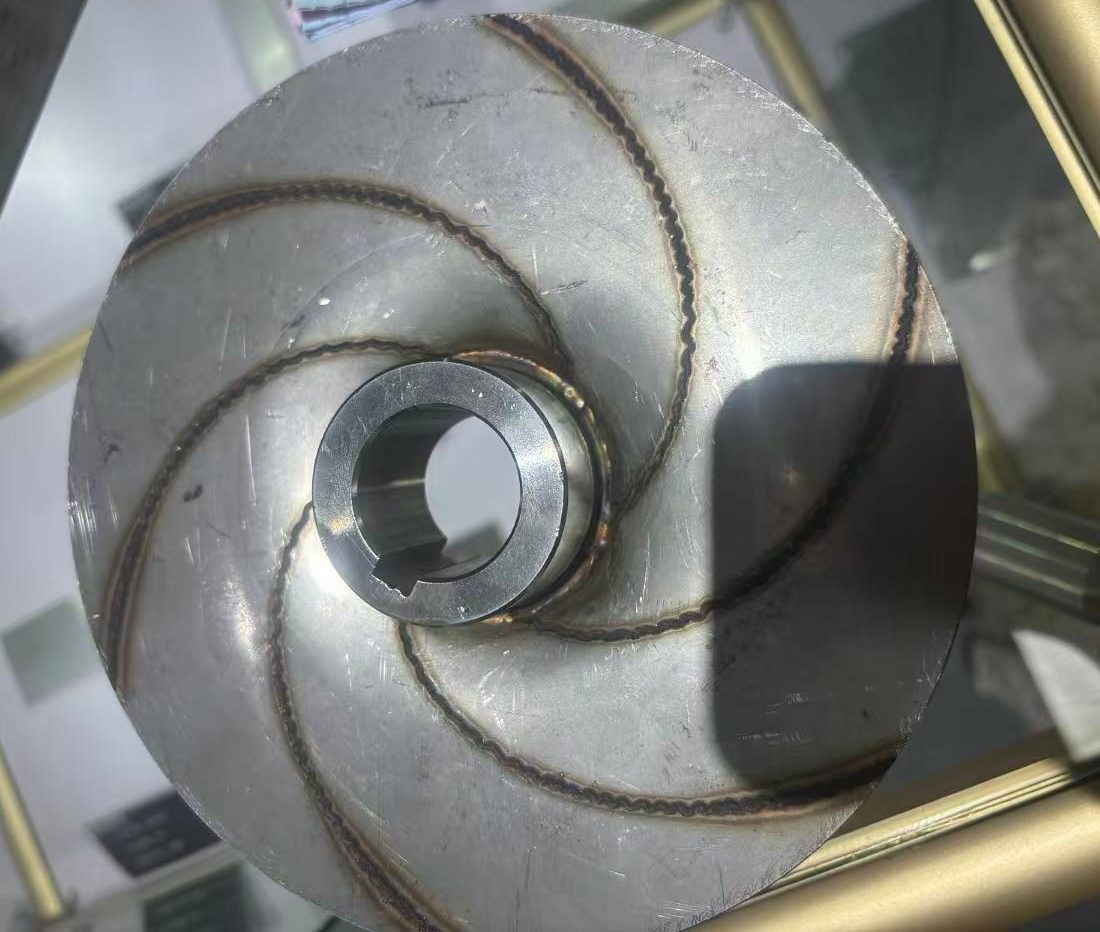
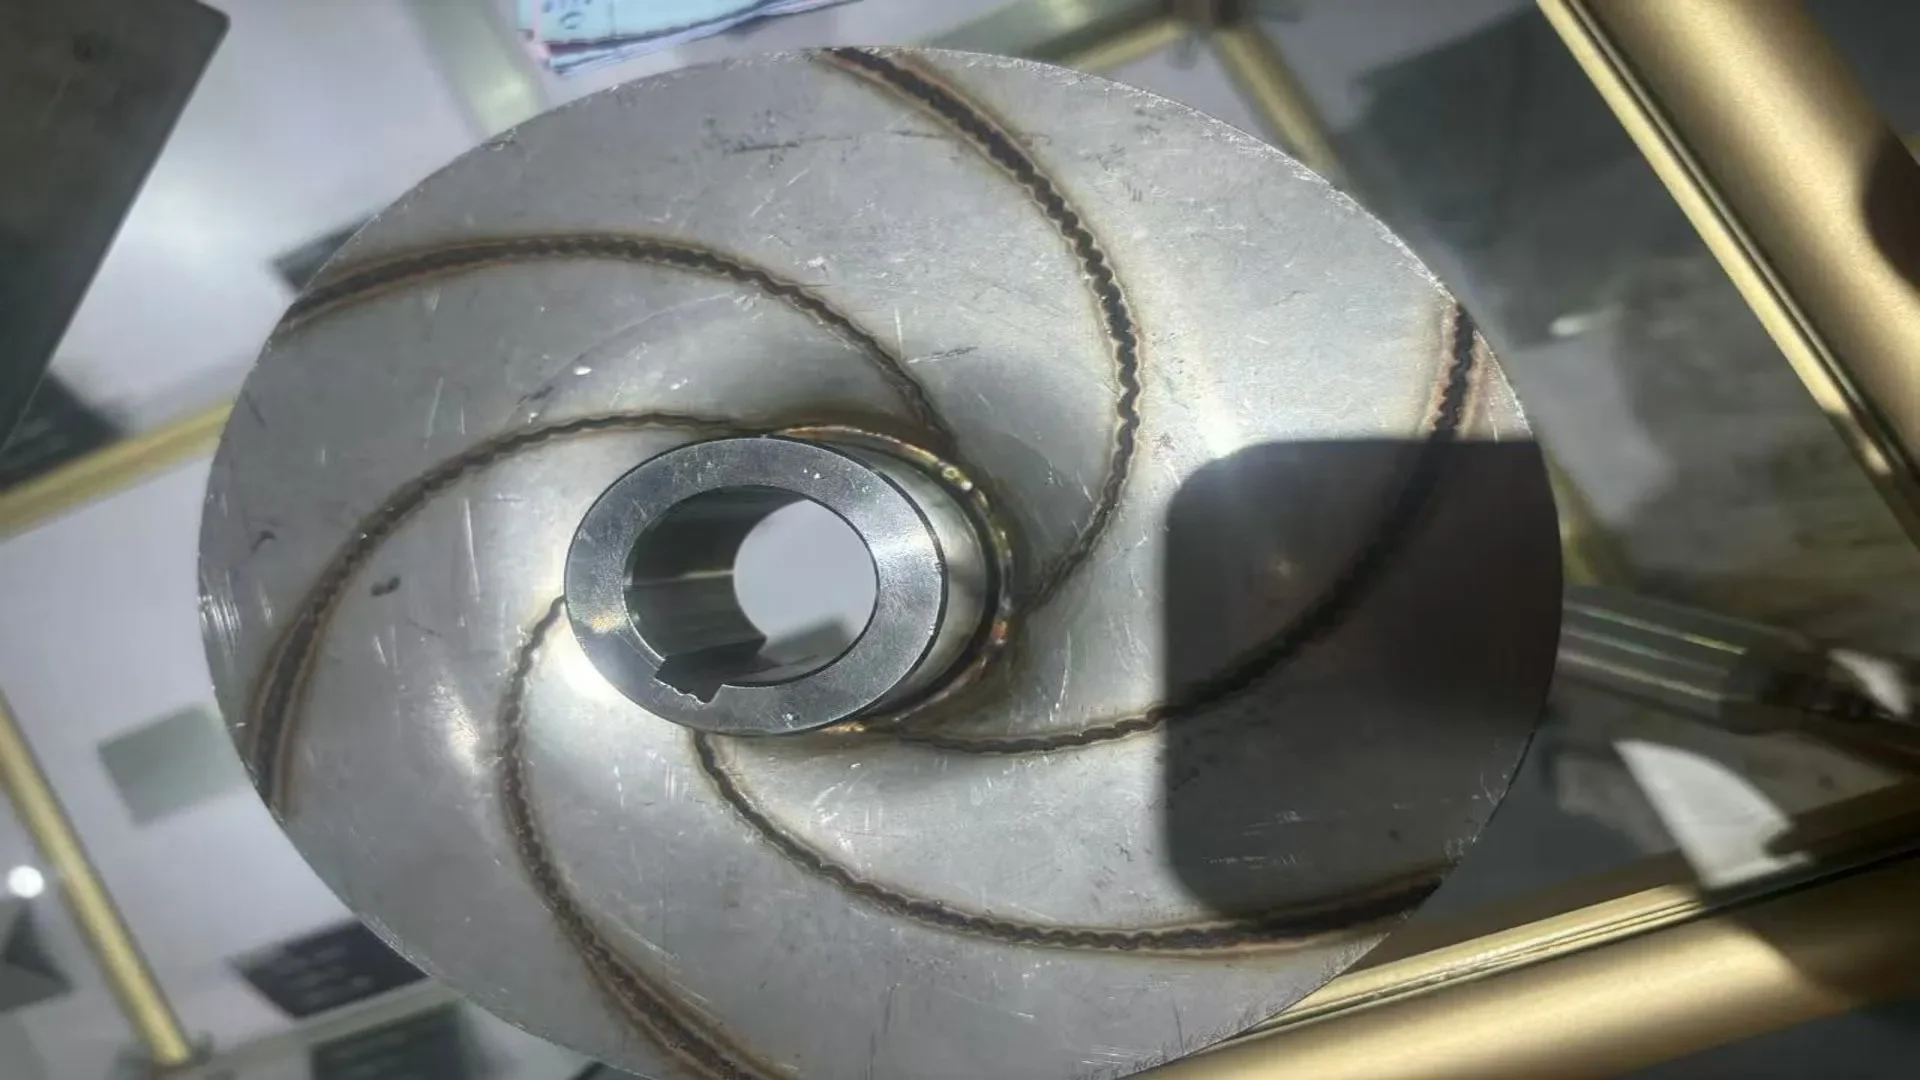
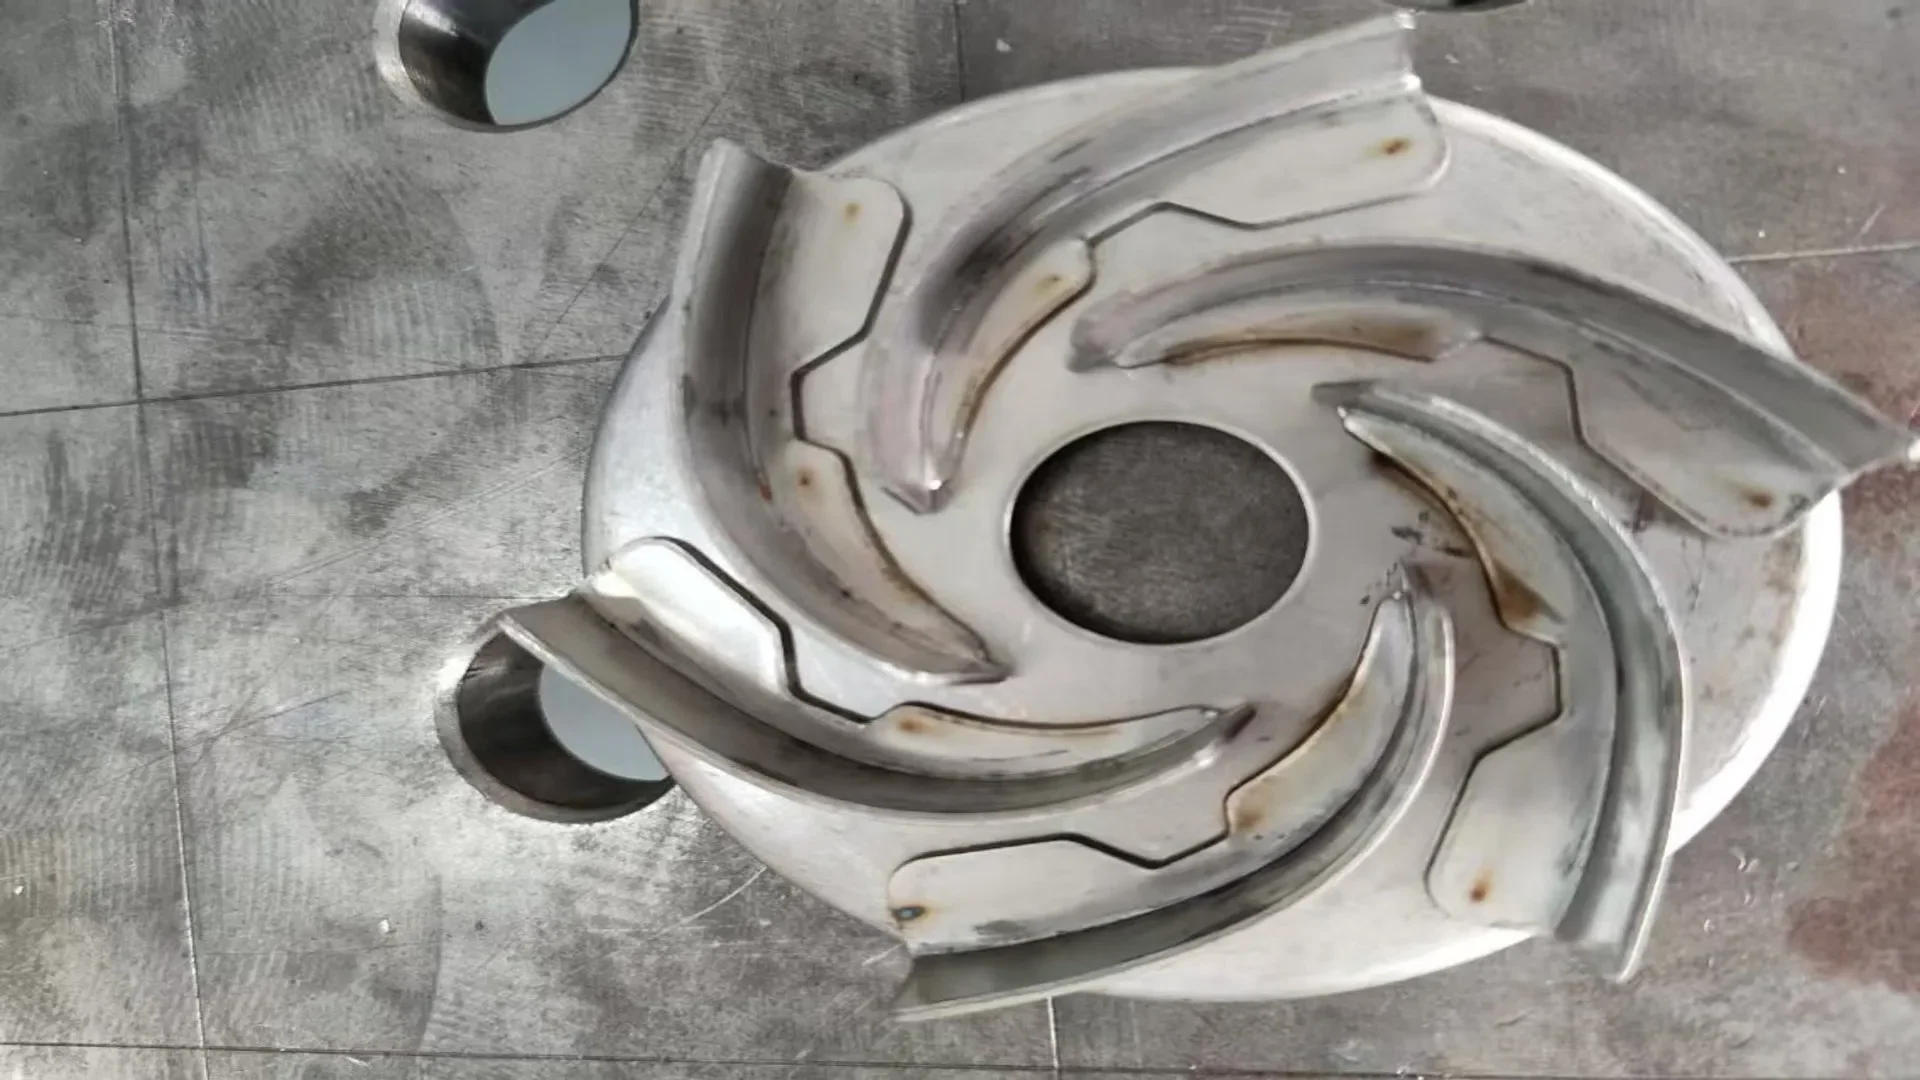
¿Por qué la solución de robot de soldadura láser es adecuada para productos de impulsor?
- Distorsión de calor mínima
La soldadura por láser utiliza un haz de calor enfocado, que reduce el área afectada por el calor, reduciendo el riesgo de distorsión del impulsor durante la soldadura y garantizando el funcionamiento adecuado.
- alta precisión
El rayo láser puede enfocarse con precisión en la junta de soldadura, lo que permite un control preciso y crea soldaduras limpias y consistentes en formas de impulso complejas.
- Pequeña zona afectada por el calor (HAZ)
La pequeña ZE alrededor de la soldadura minimiza la degradación del material y conserva las propiedades mecánicas del material del impulsor.
- Alta velocidad de soldadura
La soldadura por láser permite una soldadura rápida, lo que la hace eficiente para la producción de impulsos de alto volumen.
- Capacidad para soldar materiales diferentes
Dependiendo del tipo de láser, la soldadura por láser puede unir diferentes metales utilizados en la construcción de impulsores.
Nuestro sistema TrueSyn presenta ventajas como se muestra a continuación:
– Seguro y confiable
El sistema tiene la capacidad de resistir interferencias como luz de arco, humo, salpicaduras, etc., para garantizar un trabajo estable en entornos hostiles.
– Fácil operación
Proporcionamos una interfaz fácil de usar que no requiere experiencia especializada en operación de robots de soldadura profesional especializada, lo que reduce la dificultad de operación.
Alta eficiencia de producción:
El sistema automatiza e inteligente el proceso de soldadura, reduciendo significativamente las operaciones manuales y mejorando la eficiencia de producción.
Soldadura de impulsores: por qué los láseres encajan en palas curvas
Los impulsores castigan cada proceso de unión convencional. La tabla de geometría explica por qué la soldadura láser se ha convertido en el estándar para los impulsores de alta gama:
| Característica del impulsor | Dificultad de soldadura | Ventaja del láser |
|---|---|---|
| Palas delgadas y curvas (1–3 mm) | La distorsión arruina el perfil de flujo | Zona afectada por calor estrecha mantiene la forma de la pala |
| Holgura ajustada entre pala y cubo | Acceso de soplete imposible | Soldadura remota y de trayectoria 3D alcanza entre palas |
| Requisito de equilibrio | Soldaduras desiguales causan vibración | Secuenciación simétrica preserva la distribución de masa |
| Aleaciones mixtas (inoxidable, bronce) | Grietas en algunos pares | Dilución controlada con parámetros ajustados |
La secuenciación de soldadura es donde se gana el trabajo con impulsores: soldar las palas en un patrón de estrella (pares opuestos alternados) distribuye la contracción de manera simétrica, mientras que la soldadura secuencial alrededor del cubo acumula tensión en una pieza visiblemente deformada. Después de soldar, cada impulsor merece una prueba de giro y una verificación de equilibrio — no porque el proceso sea poco confiable, sino porque la función de la pieza es la rotación, y la vibración es el defecto que se oculta hasta el montaje. Rastrear la costura en trayectorias 3D curvas es una disciplina por derecho propio; las técnicas están en seguimiento robótico de costuras de láser, y la anatomía de la celda robótica que las acoge en la guía del robot de soldadura láser. Referencia: impulsores y soldadura por haz láser.
Materiales e informe de equilibrio
Los pares de materiales de impulsores establecen la ventana de soldadura: el inoxidable-inoxidable perdona, el bronce exige control de dilución, y el aluminio exige disciplina de aporte de calor que roza el arte. El trabajo de parámetros corresponde a la prueba del proveedor, pero el apalancamiento del comprador es el documento de aceptación: una prueba de giro a la velocidad de servicio, un grado de equilibrio según clase ISO, y secciones transversales de penetración de cada posición de la pala. El informe de equilibrio merece una nota — cuantifica la disciplina de secuenciación descrita anteriormente, y un buen informe muestra masas de corrección de menos de unos pocos gramos en un impulsor de tamaño medio. Cuando un proveedor entrega secciones transversales, datos de giro y números de equilibrio sin que se le pida dos veces, la relación probablemente sobrevivirá al primer lote difícil.
Una nota final de selección: los programas de impulsores justifican celdas con visión. Las posiciones de las palas varían de fundición a fundición, y una celda que localiza ópticamente cada pala antes de soldar mantiene el plan de secuencia a través de la variación del mundo real — sin visión, el sujeción debe cargar esa carga sola, y los sujeciones de esa precisión cuestan más que la cámara.


Enviar requisitos
Evaluación técnica
Diseño y producción
Entrega y Apoyo
Servicio postventa confiable en el que puede confiar.
Nuestro equipo de servicio ofrece soluciones rápidas de problemas, asistencia remota, soporte en el sitio y guía técnica de por vida para mantener su producción estable y eficiente.
dirección de correo electrónico
Whatsa
Dirección de la empresa
Edificio 1, Parque Industrial de Ciencia e Innovación de Wanli, 104 Camino Nacional, Distrito de Shangyu, Shaoxing, Zhejiang, China, 312300
horas de oficina
Lunes a Viernes: 9:00 a 19:00 horas de sábado a domingo: 9:00 a 17:00 horas
poner en contacto
Cuéntanos tus necesidades, te responderemos pronto.