
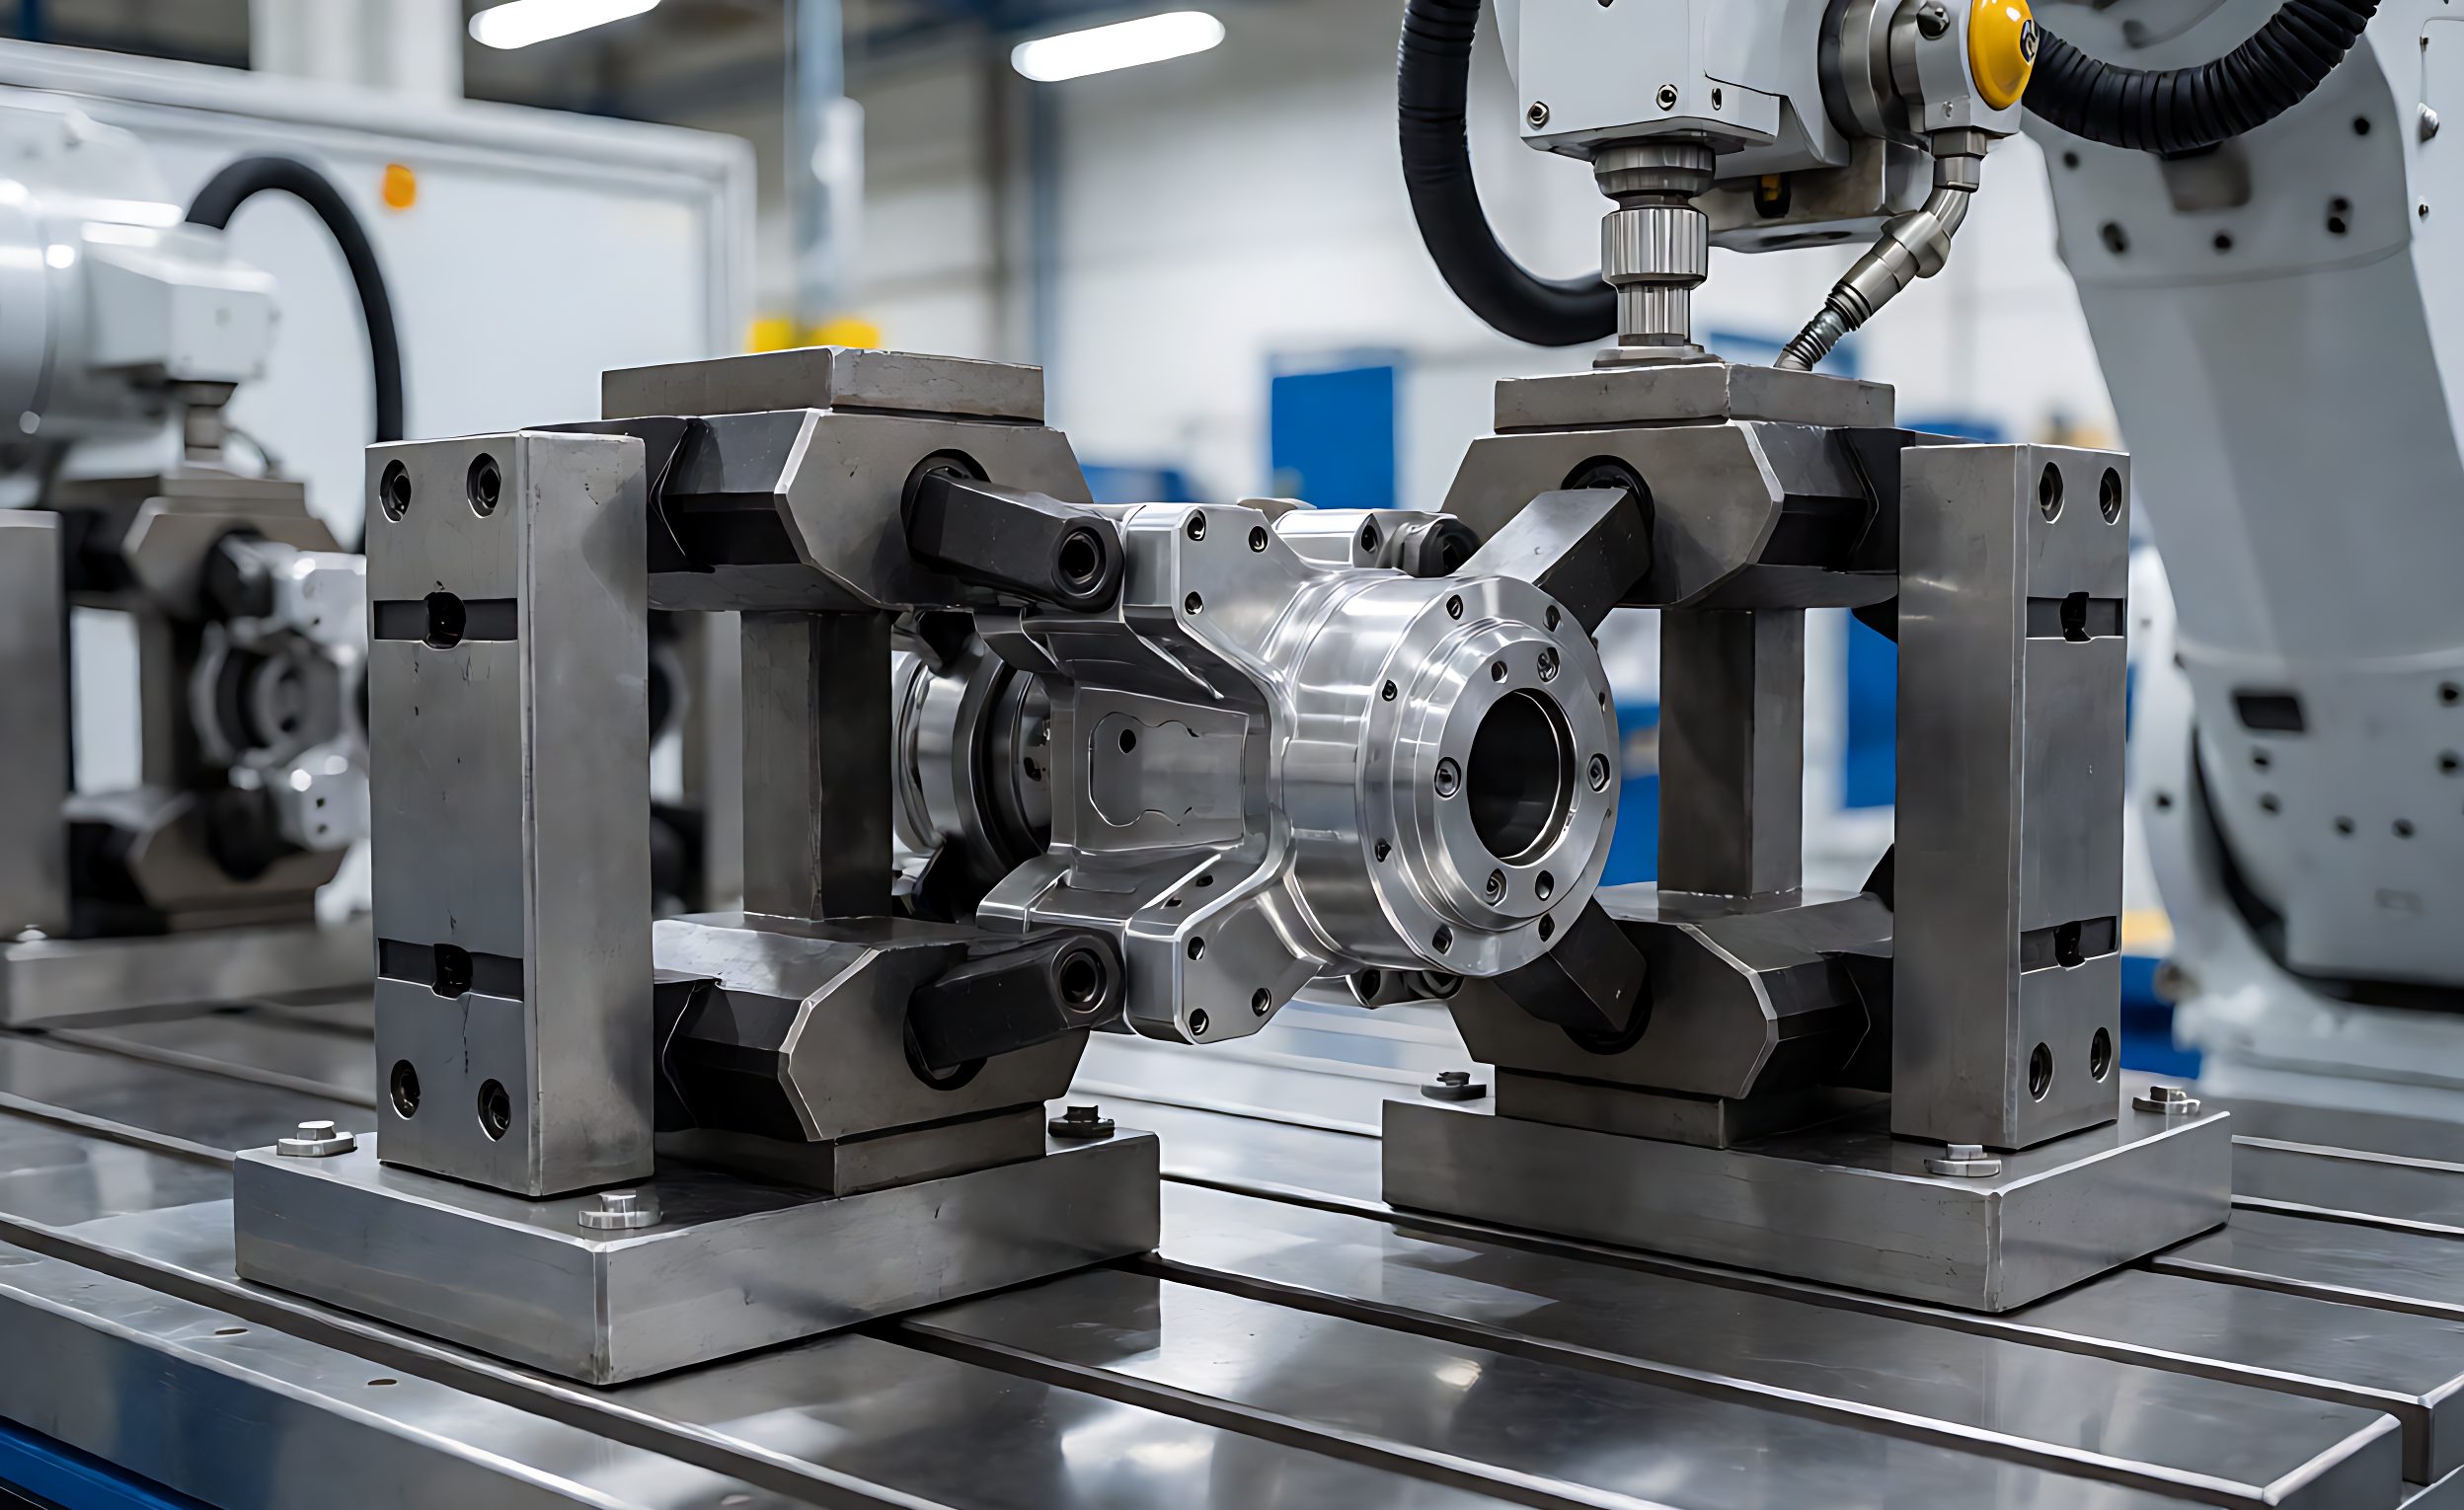
Herramientas y sujeciones para robots de soldadura: alcance, propiedad y repuestos
El herramienta es donde un proyecto de soldadura robótica va bien o se convierte en una serie de discusiones menores. La celda llega, el robot es capaz, el láser es estable, y las piezas no están donde el programa espera que estén. El argumento que sigue rara vez es sobre competencia; es sobre un límite de alcance que nunca se escribió.
Tres preguntas deciden si el herramienta es un problema resuelto o recurrente: quién lo diseña, qué incluye el alcance y cuántas repuestos existen.
¿Quién Diseña el Soporte?
Hay tres asignaciones viables, y cada una tiene un modo de falla diferente.
- El proveedor diseña y construye: la responsabilidad de punto único más limpia, porque la misma parte posee la tolerancia de montaje, el programa y el tiempo de ciclo. El riesgo es que la variación de producción del comprador no sea plenamente comprendida por el diseñador.
- El comprador diseña, el proveedor construye: funciona bien cuando el comprador ya tiene soportes probados para la misma familia de piezas. Requiere que el proveedor acepte los planos y declare lo que garantizará con dichos planos.
- Fabricante de herramientas de terceros: común y viable, pero crea una interfaz. Alguien debe poseer el resultado general, generalmente el proveedor de la celda, quien debe poder requerir cambios contractualmente.
Cualquiera que aplique, la cláusula crítica es el límite de garantía. Si el proveedor garantiza el tiempo de ciclo y la calidad de soldadura, debe tener la autoridad para especificar el soporte. Si no lo hace, la garantía debe limitarse explícitamente a lo que controlan, y el comprador no debe esperar que solucionen los problemas de montaje gratis.
Lo Que Un Alcance de Herramientas Debería Incluir
Un alcance de herramientas que dice “soporte para la pieza X” producirá disputas. Un alcance viable detalla los siguientes puntos:
- Esquema de referencia y sujeción: cómo se ubica la pieza y qué superficies son de referencia. Esta es la decisión de mayor consecuencia en el soporte.
- Tolerancia de montaje asumida: declarada numéricamente. La tolerancia determina si se requiere seguimiento de costura y la diseño de junta y guía de montaje explica cuán rápidamente una tolerancia floja consume tiempo de ciclo.
- Método de cambio: sujeciones manuales, neumáticas o pallets de cambio rápido, y la meta de tiempo de cambio.
- Variantes de pieza cubiertas: un soporte o un conjunto de familia, y cómo se identifican las variantes para el robot.
- Superficies de desgaste: qué elementos son reemplazables y si son piezas estándar o hechas a medida.
- Documentación: planos proporcionados al comprador y si el comprador puede fabricar repuestos independientemente.
El último punto es el que los compradores olvidan y luego se arrepienten. Si no se proporcionan planos, cada soporte de reemplazo debe venir del fabricante de herramientas original, al precio y plazo que aplique en el momento.
Cuántos Soportes Repuesto Compro
El instinto es comprar uno y ver cómo se desgasta. Eso suele ser correcto para una celda de baja producción y suele ser incorrecto para una de alta demanda, porque el desgaste del soporte es gradual y la falla aparece como deriva dimensional en lugar de rotura, las piezas comienzan a fallar en inspección en lugar de que el soporte se rompa visiblemente.
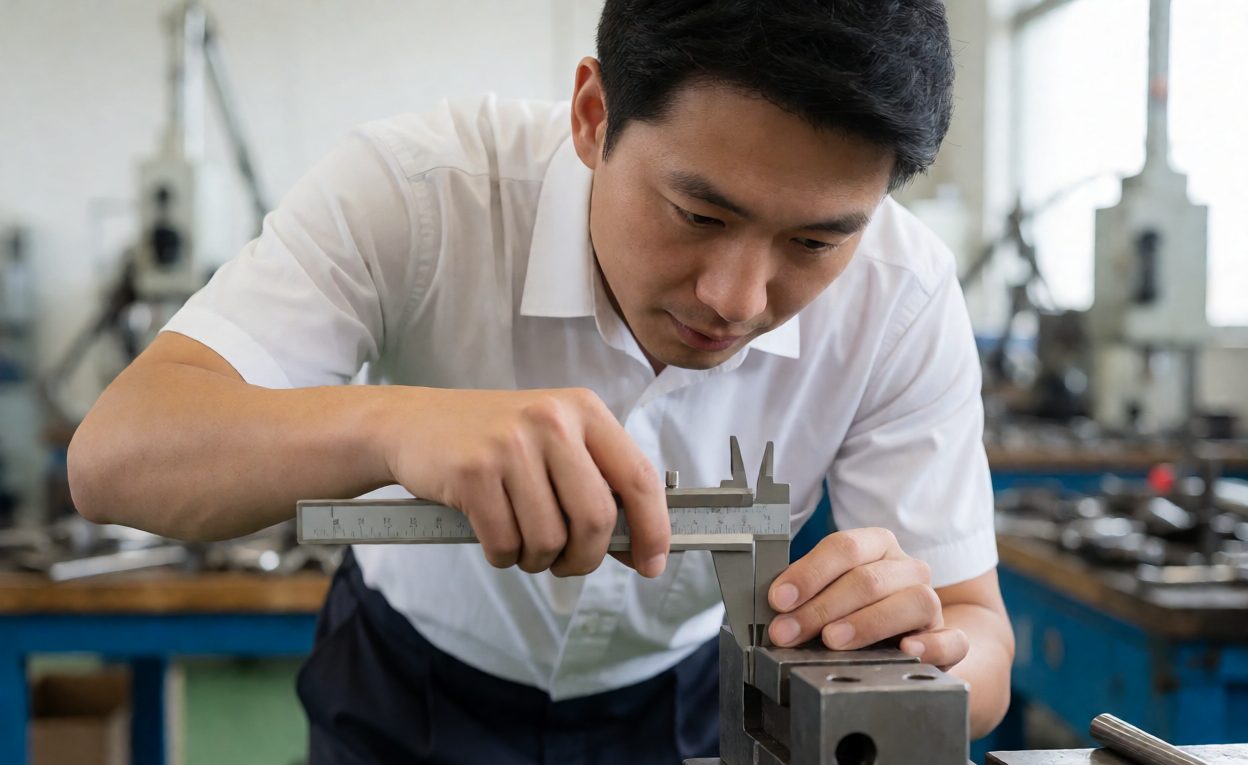
- Repuestos de desgaste: pinzas, localizadores, bujes y muelles. Compre múltiplos; son económicos y son los elementos que realmente detienen la producción.
- Segunda fixture completa: justificado cuando la celda opera en varios turnos, cuando la pieza está sujeta a una fecha límite de entrega al cliente, o cuando el plazo de entrega para un repuesto supera las pocas semanas.
- Referencia de calibración: un procedimiento de verificación documentado y, idealmente, una pieza de referencia para que el desvío pueda detectarse antes de llegar a la inspección.
Cláusulas que previenen las disputas habituales
Cuatro cláusulas breves eliminan la mayoría de las discusiones sobre herramientas, y todas son fáciles de acordar antes de la fabricación:
- Base de pieza de muestra: la fixture se diseña en función de las piezas suministradas por el comprador en una fecha indicada, con un estado indicado. Si las piezas de producción difieren, eso es un cambio.
- Aceptación en piezas: la aceptación de la fixture se demuestra ejecutando un número definido de piezas reales hasta el estándar de calidad acordado, no solo mediante inspección dimensional.
- Procedimiento de cambio: cómo se solicita, precifica y programa un cambio de diseño después de la aprobación.
- Repuestos y planos: qué se entrega en la entrega, en qué formato y con qué derechos de fabricación.
Cuando una celda utiliza seguimiento de soldadura, las decisiones sobre herramientas y seguimiento son inseparables: el artículo sobre seguimiento de soldadura cubre cómo el seguimiento compensa la variación y cuánto cuesta. Y dado que el plazo de entrega de las herramientas suele estar en la ruta crítica, corresponde a la comparación de ofertas as a named line rather than an assumption. Jigs and fixtures have been standard manufacturing practice for a century; the novelty in robotic cells is only that the tolerance requirements are tighter and the consequences of drift are faster.
Two standards questions are worth settling early. Whether the fixture must be verified on a defined interval, and who performs it – calibration of location elements is what turns a drift into a detected drift rather than a quality escape. And whether fixture materials are compatible with the process: spatter adhesion, heat exposure and cleaning agents all shorten fixture life, and tool steel selection for wear surfaces is a cheap decision made at design time and an expensive one made after a fixture has worn.
PFG
¿Quién debe diseñar el fixture de soldadura?
Usually the cell supplier, because they own cycle time and weld quality. If the buyer designs, the supplier’s guarantee should be limited to what they control.
¿Cuál es la decisión de fixture más importante?
The datum and clamping scheme. It determines whether parts repeat where the programme expects them.
Deberían proporcionar los planos de instalación al comprador.
Yes. Without them, every replacement has to come from the original toolmaker at their price and lead time.
¿Cuántos accesorios de repuesto son necesarios?
Multiples of wear items always; a second complete fixture for multi-shift, deadline-critical or long-lead-time work.
¿Cómo afecta la herramienta al tiempo de ciclo?
Fit-up tolerance and clamp design determine whether seam tracking is needed and how much of the cycle is spent compensating.
¿Cómo se detecta el desplazamiento del fixture?
By a documented check procedure against a reference part, before drift reaches final inspection.
¿Debería la aceptación del dispositivo de sujeción utilizar piezas reales?
Sí. Realizar un número definido de piezas de producción hasta el estándar de calidad acordado, en lugar de inspeccionar solo las dimensiones.