
Repuestos de celda de soldadura: clasificación de criticidad y niveles de stock
Los presupuestos de repuestos fallan de manera muy consistente. Las plantas almacenan cantidades generosas de consumibles baratos y nada de la pieza cuya falla detiene la producción durante tres semanas. La causa no es la descuidada; es que los repuestos se compran desde abajo hacia arriba desde un catálogo, en lugar de desde abajo hacia arriba desde la consecuencia de la parada. Cada pieza parece digna de mantenerse cuando es barata, y el artículo costoso nunca se justifica porque nadie espera que falle el próximo martes.
Una política útil de repuestos comienza con dos preguntas por pieza: qué pasa cuando falla y cuánto tarda en llegar el reemplazo. Esas dos respuestas determinan todo lo demás, incluido cuánto capital debe estar en el estante. Este artículo establece una simple clasificación de criticidad, los niveles de stockeo que resultan de ella y cómo mantener la lista vigente después de la puesta en marcha.
Clasificación de piezas por consecuencia en lugar de por precio
Tres variables definen la criticidad para cualquier componente en una celda:
- Consecuencia de la parada: ¿La falla detiene la celda, degrada la calidad de forma silenciosa o no hay nada observable? La degradación silenciosa es la categoría peor, porque se descubre como desperdicio y no como una alarma.
- Tiempo de entrega: una pieza mantenida localmente por el distribuidor es un problema diferente de una enviada desde otro continente. El tiempo de entrega, y no el precio unitario, impulsa la decisión de stockeo.
- Previsibilidad de la falla: algunos artículos se desgastan en un plazo programado, algunos fallan al azar y algunos fallan solo después de un evento específico, como una colisión o un pico de energía.
La combinación de los tres produce una lista corta. Los artículos que detienen la celda y llegan lentamente van a la estantería, sin importar el costo. Los artículos que detienen la celda y llegan durante la noche, no. Los artículos desgastados en un plazo predecible son un problema de consumibles y no un problema de stockeo, y se cuestea por pieza en el artículo sobre costo de consumibles por pieza. Los artículos de falla aleatoria con largos tiempos de entrega son el caso verdaderamente difícil, porque combinan baja probabilidad con alta consecuencia y no hay un plazo para planificar en torno a él.
Repuestos para hardware de control se vuelven más incómodos de lo que sugiere el costo, porque muchos módulos están configurados, parametrizados o vinculados a la máquina específica. Un repuesto configurado sentado en una estantería no tiene valor si requiere firmware de puesta en marcha que solo llega con un ingeniero. Pida explícitamente al proveedor qué artículos requieren configuración y coloque esas preguntas en la solicitud del paquete de documentación de mantenimiento en lugar de descubrirlas durante una avería.
Tres niveles de stockeo que realmente funcionan
La mayoría de las plantas terminan con dos niveles y se arrepienten: todo lo crítico en sitio o nada en sitio. Tres niveles manejan la distribución real mucho mejor:
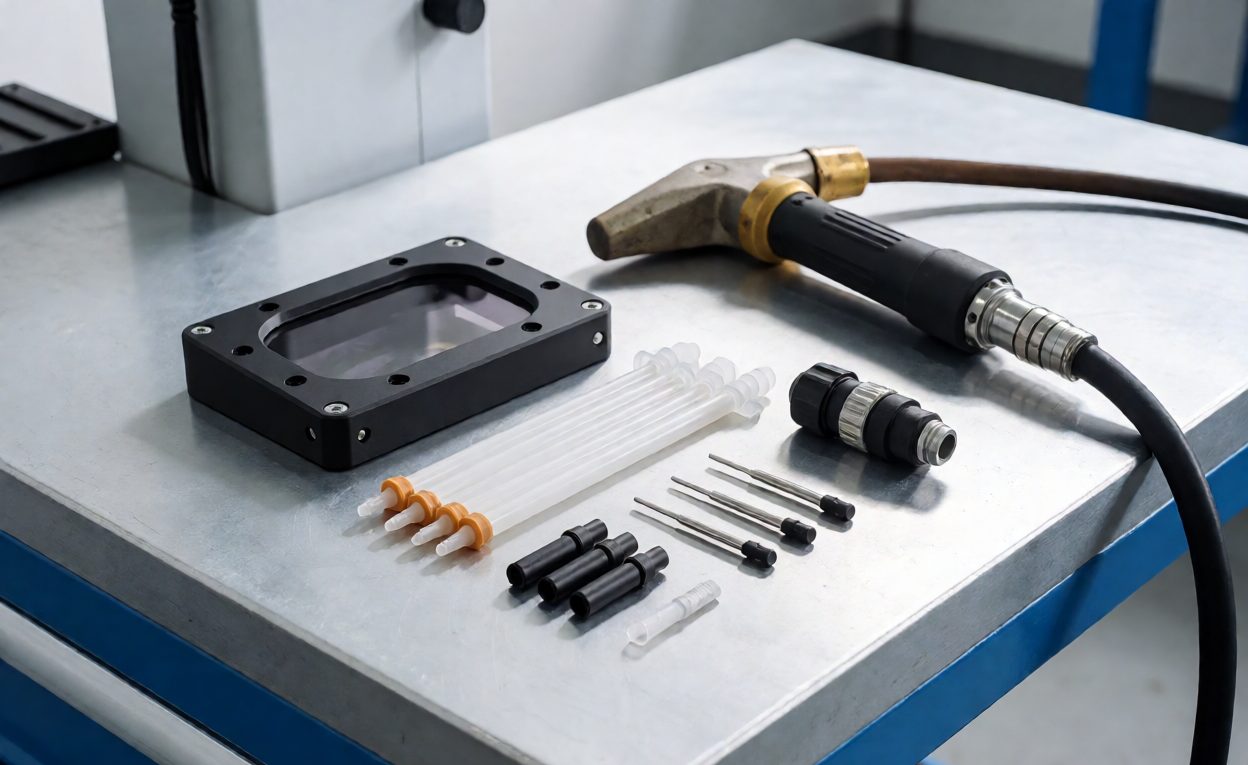
- Nivel 1 – en sitio: ópticas y ventanas protectoras, boquillas, puntas de contacto, fusibles, sensores comunes, sellos y filtros. Baratos, predecibles y sin necesidad de discusión. El artículo sobre el kit de repuestos del primer año cubre el conjunto estándar de inicio.
- Nivel 2 – regional o compartido: módulos y ensambles cuyo coste de duplicación por celda es excesivo, aunque probablemente sean necesarios eventualmente; se mantienen ya sea en la oficina local del proveedor o se comparten entre varias celdas en la instalación.
- Nivel 3 – gestionado por el proveedor: elementos grandes y costosos con un compromiso de entrega definido, donde el tiempo de entrega está escrito en el contrato en lugar de descubrirse después de realizar el pedido.
La economía del asunto es más clara de lo que parece inicialmente. El inventario del Nivel 1 tiene un coste muy bajo y evita la mayoría de las paradas cortas. El Nivel 2 es donde el presupuesto de mantenimiento, reparación y operaciones suele fallar, porque un módulo compartido reemplaza a varias copias inactivas. Cuando varias celdas comparten una planta, la planificación de servicios compartidos hace que el Nivel 2 sea aún más económico, ya que las celdas idénticas pueden compartir módulos de servomotor, energía y control en lugar de duplicarlos.
Ciclo de trabajo, entorno y lo que realmente falla
Dos celdas idénticas pueden necesitar inventarios muy diferentes según cómo operen. Los factores que hacen que una pieza suba o baje en la lista:
- Patrón de turnos: la operación en tres turnos triplica el desgaste de los consumibles y acorta todos los intervalos programados.
- Material y proceso: las piezas de trabajo de aluminio, galvanizado y revestido aumentan drásticamente el consumo de ópticas y boquillas en comparación con el acero dulce limpio.
- Condiciones ambientales: los entornos polvorientos, la alta humedad y las variaciones de temperatura afectan por igual a los filtros, ventiladores y electrónica.
- Historial de choques: las celdas que han sufrido colisiones ocultan daños latentes en los soportes de la antorcha, el cableado y las ópticas.
- Calidad del agua de refrigeración: una química del agua deficiente acorta la vida útil de los componentes del enfriador, que es el tema de la guía de mantenimiento de enfriadores.
Mantener la lista vigente
Una lista de repuestos redactada en la puesta en marcha es una instantánea de suposiciones que nunca fueron puestas a prueba. Lo que hace útil a la lista es un bucle de retroalimentación con muy poca ceremonia asociada:
- Registra cada parada no planificada: nombre de la pieza, origen, tiempo de espera. Seis meses de estos datos reescriben los niveles con más precisión que cualquier recomendación del proveedor.
- Revisar anualmente: reordenar según lo que realmente falló en lugar de según lo que se temía.
- Utilizar contadores de consumo: los controladores modernos cuentan ventanas, boquillas y ciclos, y el artículo sobre monitoreo explica cómo estas señales llegan a quien realiza los pedidos de piezas.
- Volver a comprobar los tiempos de entrega de los proveedores: estos cambian de forma silenciosa, especialmente en el caso de los electrónica que alcanzan el fin de su vida útil.
- Planificar en torno a intervenciones conocidas: si una celda debe pararse de todos modos para trabajos programados, el artículo sobre planificación de paradas muestra cómo los trabajos programados y no programados pueden compartir la ventana.
Finalmente, tratar el robot y la fuente láser como ecosistemas separados. Las piezas de repuesto del robot, las de la fuente y el mobiliario de la celda tienen tiempos de entrega diferentes y canales de distribución diferentes, por lo que la robot de soldadura láser línea de alcance en el contrato debería indicar quién mantiene el stock y dónde, en lugar de dejarlo a quien conteste el teléfono.
Preguntas frecuentes
¿Cuánto debería costar mantener las primeras existencias de repuestos?
Normalmente un pequeño porcentaje del valor de la celda para el Nivel 1, más uno o dos módulos del Nivel 2 para los artículos con tiempos de entrega más largos.
¿Qué pieza única suele detener más a menudo una celda?
Ópticas y ventanas protectoras, seguidas de sensores y fusibles. Son baratos, predecibles y, por lo tanto, fáciles de mantener en stock adecuadamente.
¿Debe duplicarse cada módulo crítico?
No. Duplicar un módulo caro por celda rara vez es económico; compartir uno entre celdas idénticas suele serlo.
¿Cómo complican los módulos configurados el stock?
Un módulo poblado puede necesitar firmware o parametrización antes de que funcione. Confirmar en el momento de la compra si la pieza de repuesto está lista para conectar.
¿Puede el proveedor mantener inventario en nuestro nombre?
A menudo sí, contra un compromiso de entrega escrito. Poner el tiempo de entrega y la ventana de respuesta en el contrato en lugar de depender de la buena voluntad.
¿Con qué frecuencia debe revisarse la lista?
Anualmente, utilizando paradas no programadas registradas y tiempos de entrega reales en lugar de folletos de proveedores y suposiciones de puesta en marcha.
¿Necesitan las células idénticas recambios idénticos?
Los módulos compartidos tienen sentido entre celdas idénticas, pero las diferencias en el ciclo de trabajo y el medio ambiente pueden justificar diferentes existencias de consumibles.