
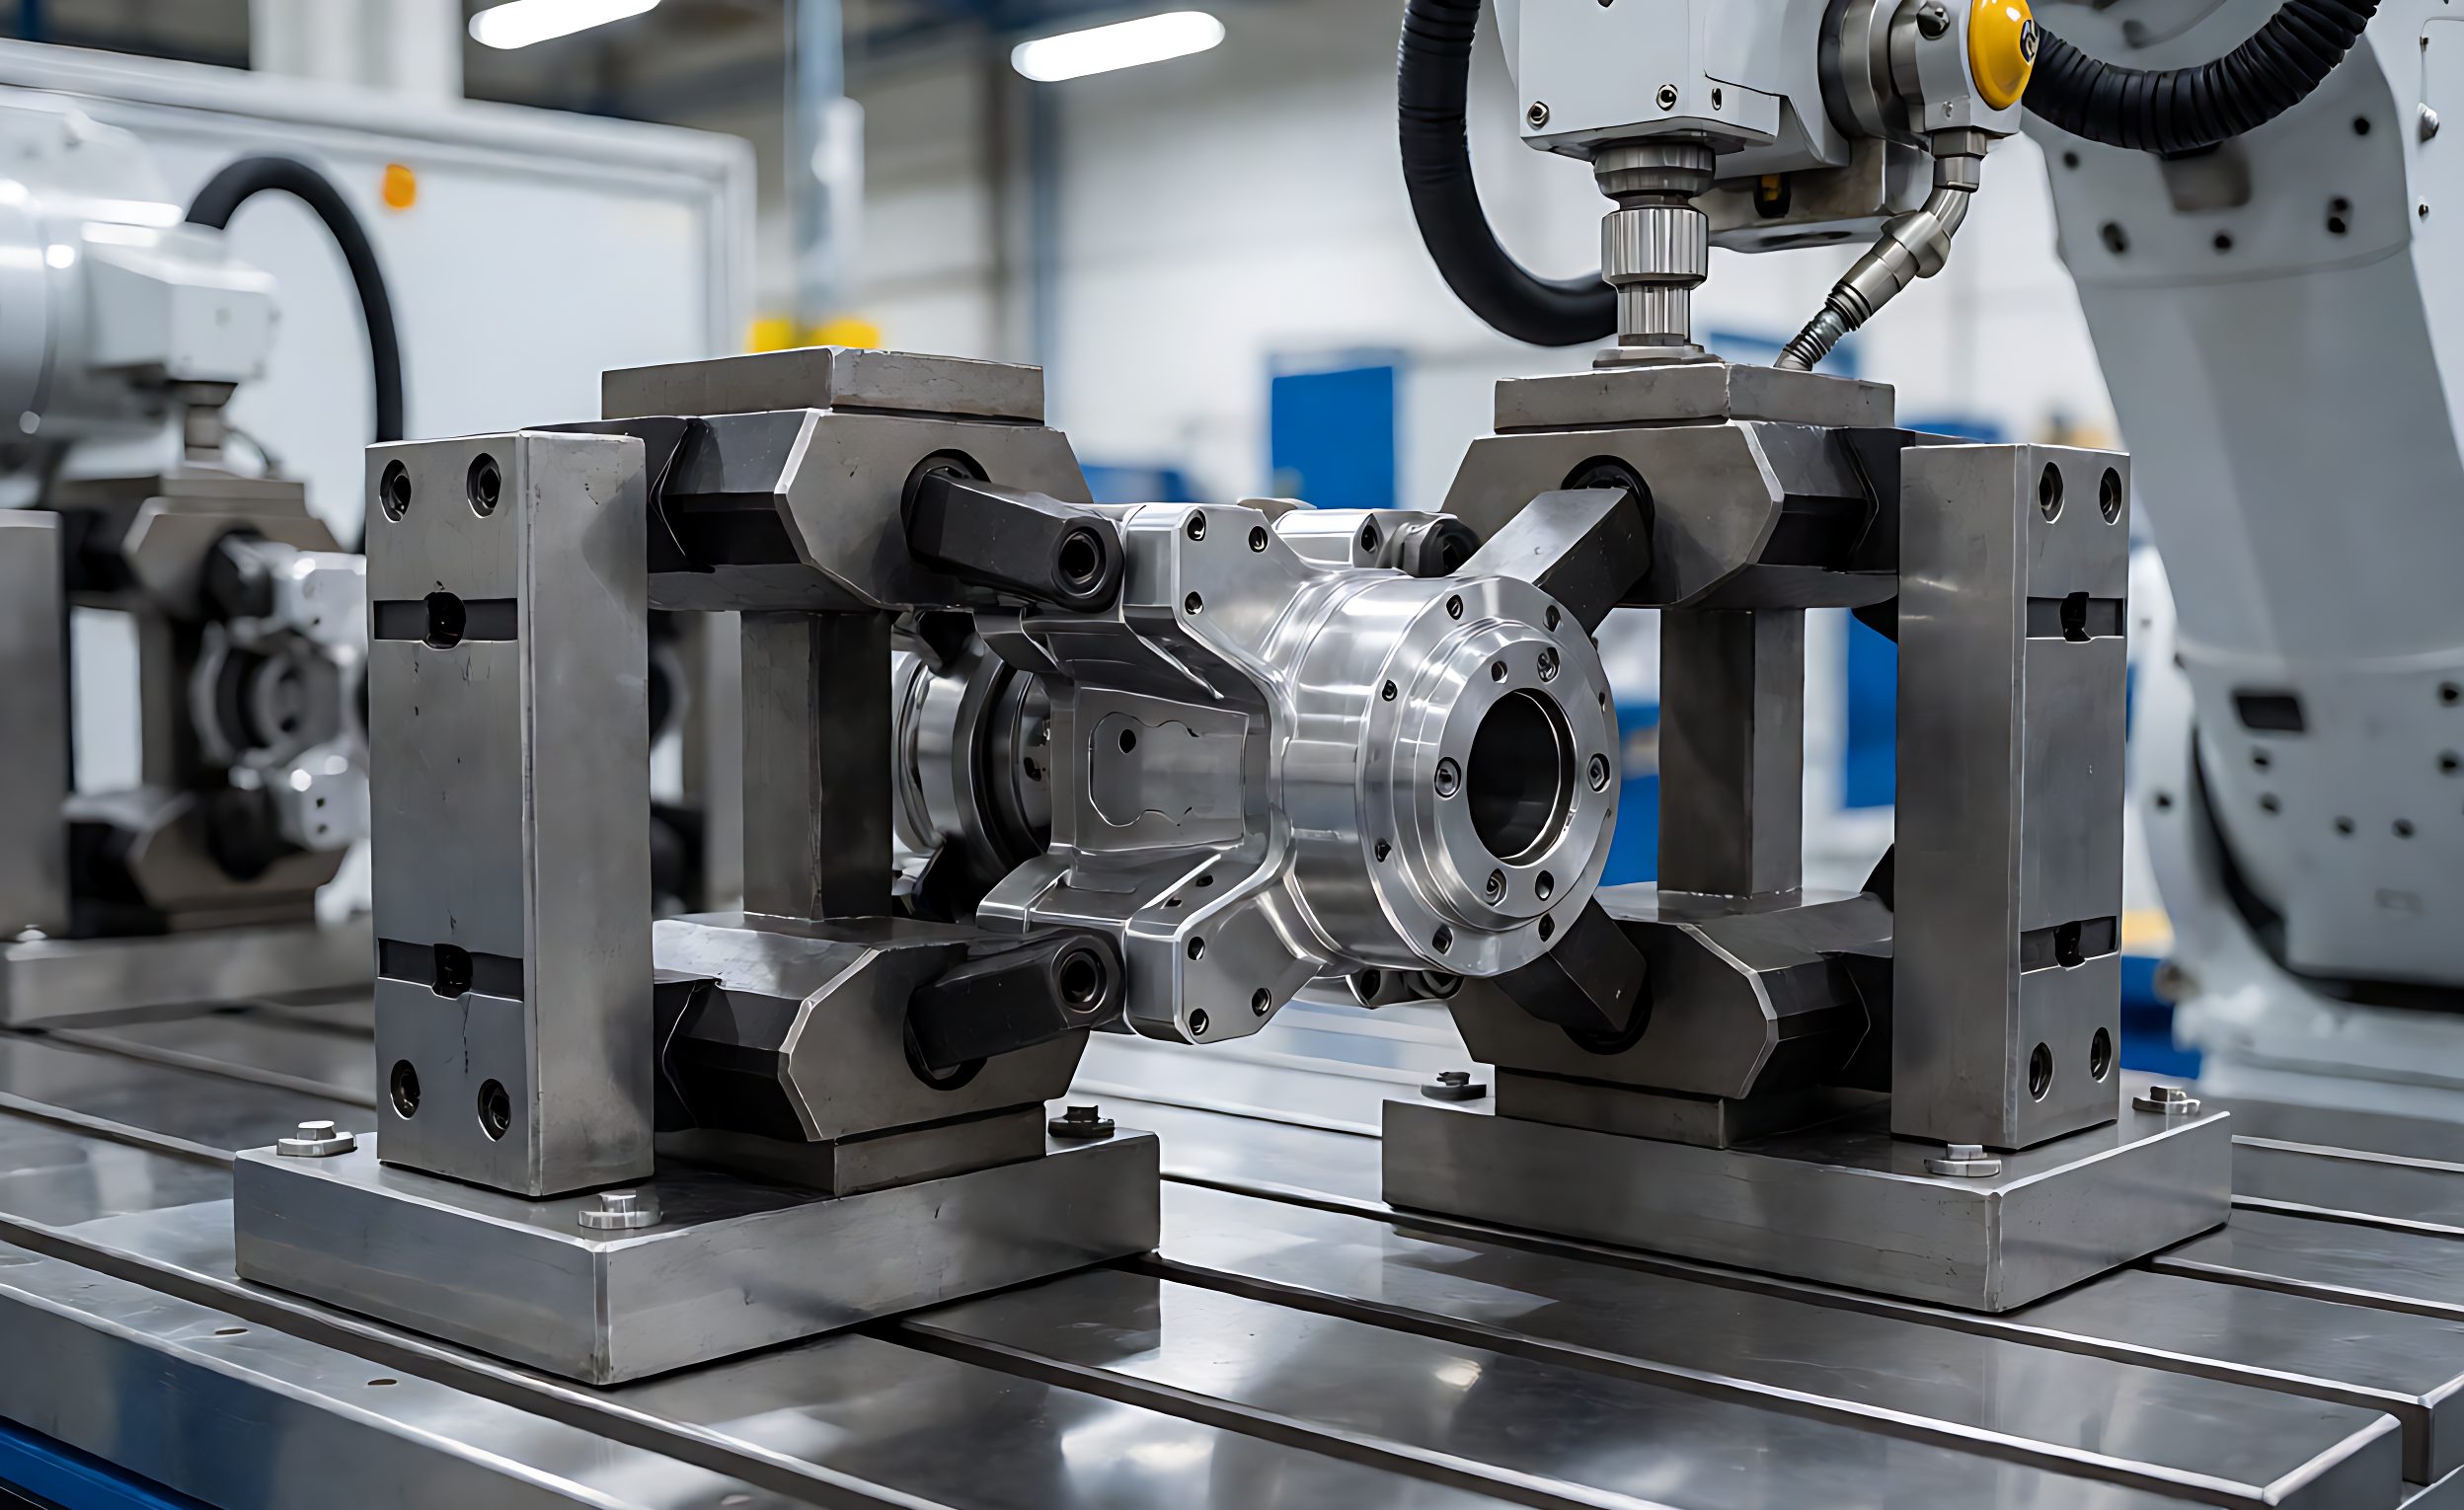
Оборудование и оснастка сварочного робота: область применения, владение и запасные части
Обвязка — это то, что определяет успех или провал проекта роботизированной сварки: плавное прохождение или серия мелких споров. Ячейка установлена, робот способен, лазер стабилен, но детали не лежат там, где этого ждёт программа. Последующие споры редко касаются компетентности; дело в границах области ответственности, которые никогда не были зафиксированы письменно.
Три вопроса определяют, является ли обвязка решённой проблемой или повторяющейся: кто её проектирует, что входит в область ответственности и сколько запасных частей имеется.
Кто проектирует оснастку
Существуют три рабочих распределения ролей, и у каждого из них свой режим отказа.
- Поставщик проектирует и изготавливает: наиболее чистая точка единого ответственности, так как одна и та же сторона владеет допуском приладки, программой и временем такта. Риск заключается в том, что производственные вариации покупателя не полностью понятны проектировщику.
- Покупатель проектирует, поставщик изготавливает: хорошо работает, если у покупателя уже есть проверенные оснастки для той же семьи деталей. Требуется, чтобы поставщик принял чертежи и указал, что он гарантирует при их наличии.
- Внешний изготовитель оснастки: распространённый и рабочий вариант, но создаёт интерфейс. Кто-то должен нести ответственность за общий результат, обычно это поставщик ячейки, который должен иметь контрактное право требовать изменений.
Независимо от варианта, критическим пунктом является граница гарантии. Если поставщик гарантирует время такта и качество сварного шва, он должен иметь полномочия специфицировать оснастку. Если он этого не делает, гарантия должна быть явно ограничена тем, чем он управляет, и покупатель не должен ожидать, что он бесплатно решит проблемы приладки.
Что должно входить в область ответственности по обвязке
Область ответственности по обвязке, содержащая формулировку “оснастка для детали X”, приведёт к спорам. Рабочая область ответственности включает:
- Схема базирования и зажима: как деталь позиционируется и какие поверхности являются базовыми. Это самое существенное решение в оснастке.
- Допуск приладки, принимаемый в расчёте: указывается численно. Допуск определяет, требуется ли следование за швом, и конструкция стыка и руководство по приладке объясняют, как быстро свободный допуск истощает время такта.
- Способ переналадки: ручные зажимы, пневматика или быстросменные паллеты, а также целевое время переналадки.
- Покрытые варианты деталей: одна оснастка или семейный набор, и как варианты идентифицируются для робота.
- Изнашиваемые поверхности: какие элементы подлежат замене и являются ли они стандартными или изготовленными на заказ.
- Документация: чертежи, предоставляемые покупателю, и может ли покупатель самостоятельно изготовить заменяющие части.
Последний пункт — тот, который покупатели забывают и потом жалеют об этом. Если чертежи не предоставляются, каждая заменяющая оснастка должна поступать от первоначального изготовителя по цене и срокам, действующим на тот момент.
Сколько запасных оснасток приобретать
Инстинкт — купить одну и посмотреть, как она изнашивается. Для ячейки с низким объёмом это обычно верно, для высоконагруженной — обычно неверно, потому что износ оснастки постепенен и проявляется как смещение размеров, а не поломка — детали начинают проваливать контроль, а не оснастка явно ломается.
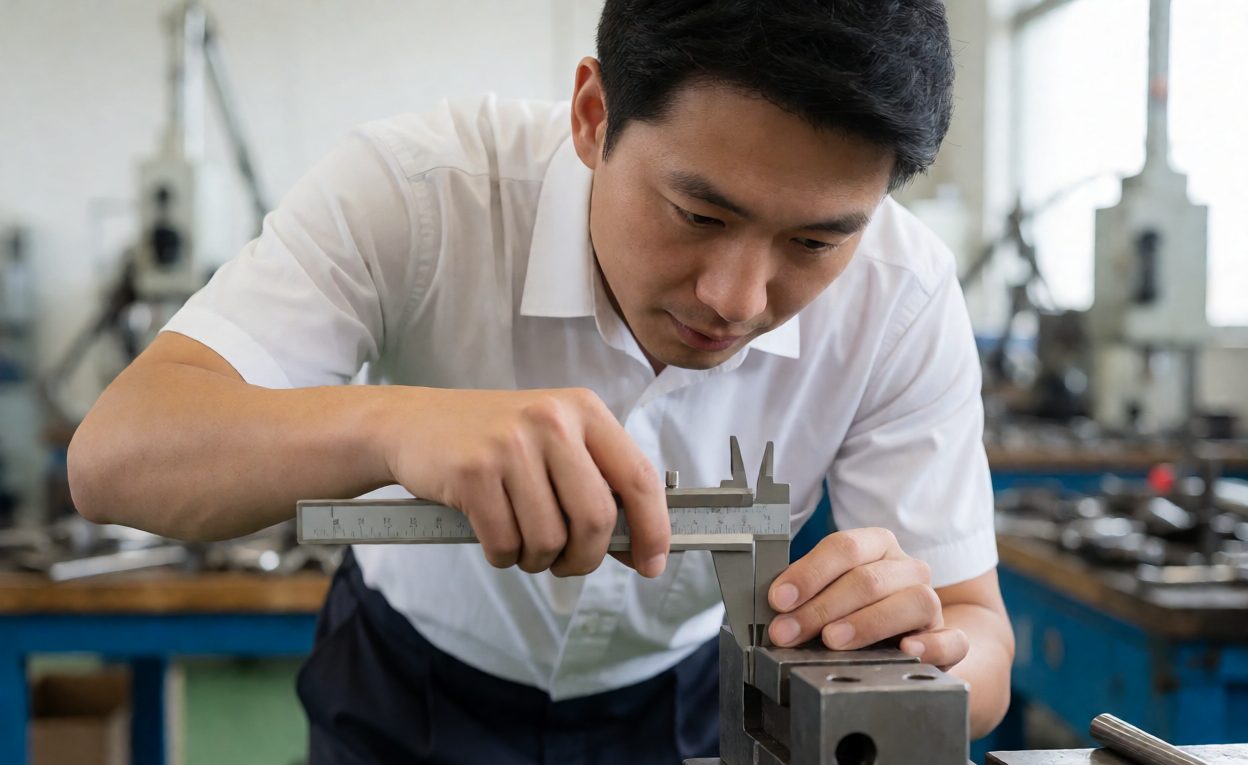
- Запчасти для изнашиваемых элементов: зажимы, упоры, втулки и пружины. Закупайте в нескольких экземплярах; это недорогие детали, которые на самом деле останавливают производство.
- Второй полностью комплектный кондуктор: обосновано, когда ячейка работает в несколько смен, когда деталь привязана к срокам поставки для клиента или когда срок изготовления замены превышает несколько недель.
- Контрольная эталонная деталь: задокументированная процедура проверки и, по возможности, эталонная деталь, чтобы дрейф размеров обнаруживался до того, как он достигнет этапа инспекции.
Пункты, предотвращающие типовые споры
Четыре коротких пункта устраняют большинство споров об оснастке, и все они легко согласовываются до начала изготовления:
- База в виде образцовых деталей: кондуктор проектируется на основе деталей, предоставленных заказчиком в согласованную дату, в согласованном состоянии. Если серийные детали отличаются, это считается изменением.
- Приемка на реальных деталях: приемка кондуктора подтверждается обработкой заранее определенного количества реальных деталей с соблюдением согласованных стандартов качества, а не только измерительной проверкой.
- Порядок внесения изменений: как запрашивается, оценивается и планируется изменение конструкции после подписания документов.
- Запасные части и чертежи: что передается при передаче в эксплуатацию, в каком формате и с какими правами на производство.
Когда в ячейке используется слежение за швом, решения об оснастке и системе слежения неразрывны – статья о слежении за швом описывает, как слежение компенсирует вариации и сколько это стоит. И поскольку срок изготовления оснастки часто находится на критическом пути, он должен учитываться в сравнении коммерческих предложений как именованный ряд, а не предположение. Кондукторы и оснастка были стандартной производственной практикой в течение столетия; новизна в роботизированных ячейках состоит лишь в том, что требования к допустимым отклонениям жёстче, а последствия дрейфа наступают быстрее.
Два стандартных вопроса стоит прояснить заранее. Нужно ли верифицировать оснастку с определённым интервалом, и кто выполняет это – калибровку элементов позиционирования превращает дрейф в обнаруженный дрейф, а не в пропуск качества. И совместимы ли материалы оснастки с процессом: налипание брызг, термическое воздействие и чистящие средства сокращают срок службы оснастки, и инструментальная сталь выбор для поверхностей износа – это дешёвое решение на этапе проектирования и дорогое – после того, как оснастка износилась.
ЧАВО
Кто должен проектировать сварочный приспособление?
Обычно это поставщик ячеек, поскольку они отвечают за время цикла и качество сварки. Если покупатель разрабатывает оснастку, гарантия поставщика должна ограничиваться тем, что находится под его контролем.
Каково самое важное решение по составу?
Схема базирования и закрепления. Она определяет, повторяются ли детали в тех местах, где их ожидает программа.
Должны ли чертежи установок предоставляться покупателю?
Да. Без них каждая замена должна поступать от первоначального производителя инструмента по его цене и срокам поставки.
Сколько запасных светильников требуется?
Дубликаты изнашиваемых элементов – всегда; вторая полная оснастка для многосменной работы, критически важных сроков или длительных сроков поставки.
Как оснастка влияет на такт?
Допуск сборки и конструкция зажима определяют, необходимо ли отслеживание шва и сколько цикла тратится на компенсацию.
Как обнаруживается дрейф фикстуры?
Документированной процедурой проверки по эталонной детали, прежде чем дрейф дойдёт до финального контроля.
Должно ли приёмка оснастки использовать реальные детали?
Да. Выпускать определённое количество производственных деталей до согласованного уровня качества, а не контролировать только размеры.