Email:wangd@zjcxlaser.com

Автоматическая линия лазерной сварки корпусов для систем хранения энергии

Автоматическая линия лазерной сварки корпусов для систем хранения энергии

Автоматическая линия лазерной сварки корпусов для систем хранения энергии

По мере более широкого распространения систем накопления энергии спрос на надежное и последовательное производство корпусов продолжает расти.

Корпус системы накопления энергии обычно состоит из нескольких компонентов из листового металла, включая опорную плиту, боковые плиты и главный корпус. Эти детали необходимо собрать и сварить в определенной последовательности. Для производителей, работающих с большими объемами производства, автоматизация подачи материалов, позиционирования и сварки может помочь уменьшить ручные операции и поддерживать стабильное качество производства.

В этой статье мы рассмотрим, как можно организовать автоматизированную линию лазерной сварки для производства корпусов систем накопления энергии.

Как работает производственная линия?

Производственный процесс начинается с трех основных компонентов: боковых плит, корпуса и опорной плиты.

Подача боковых плит

Подача боковых плит

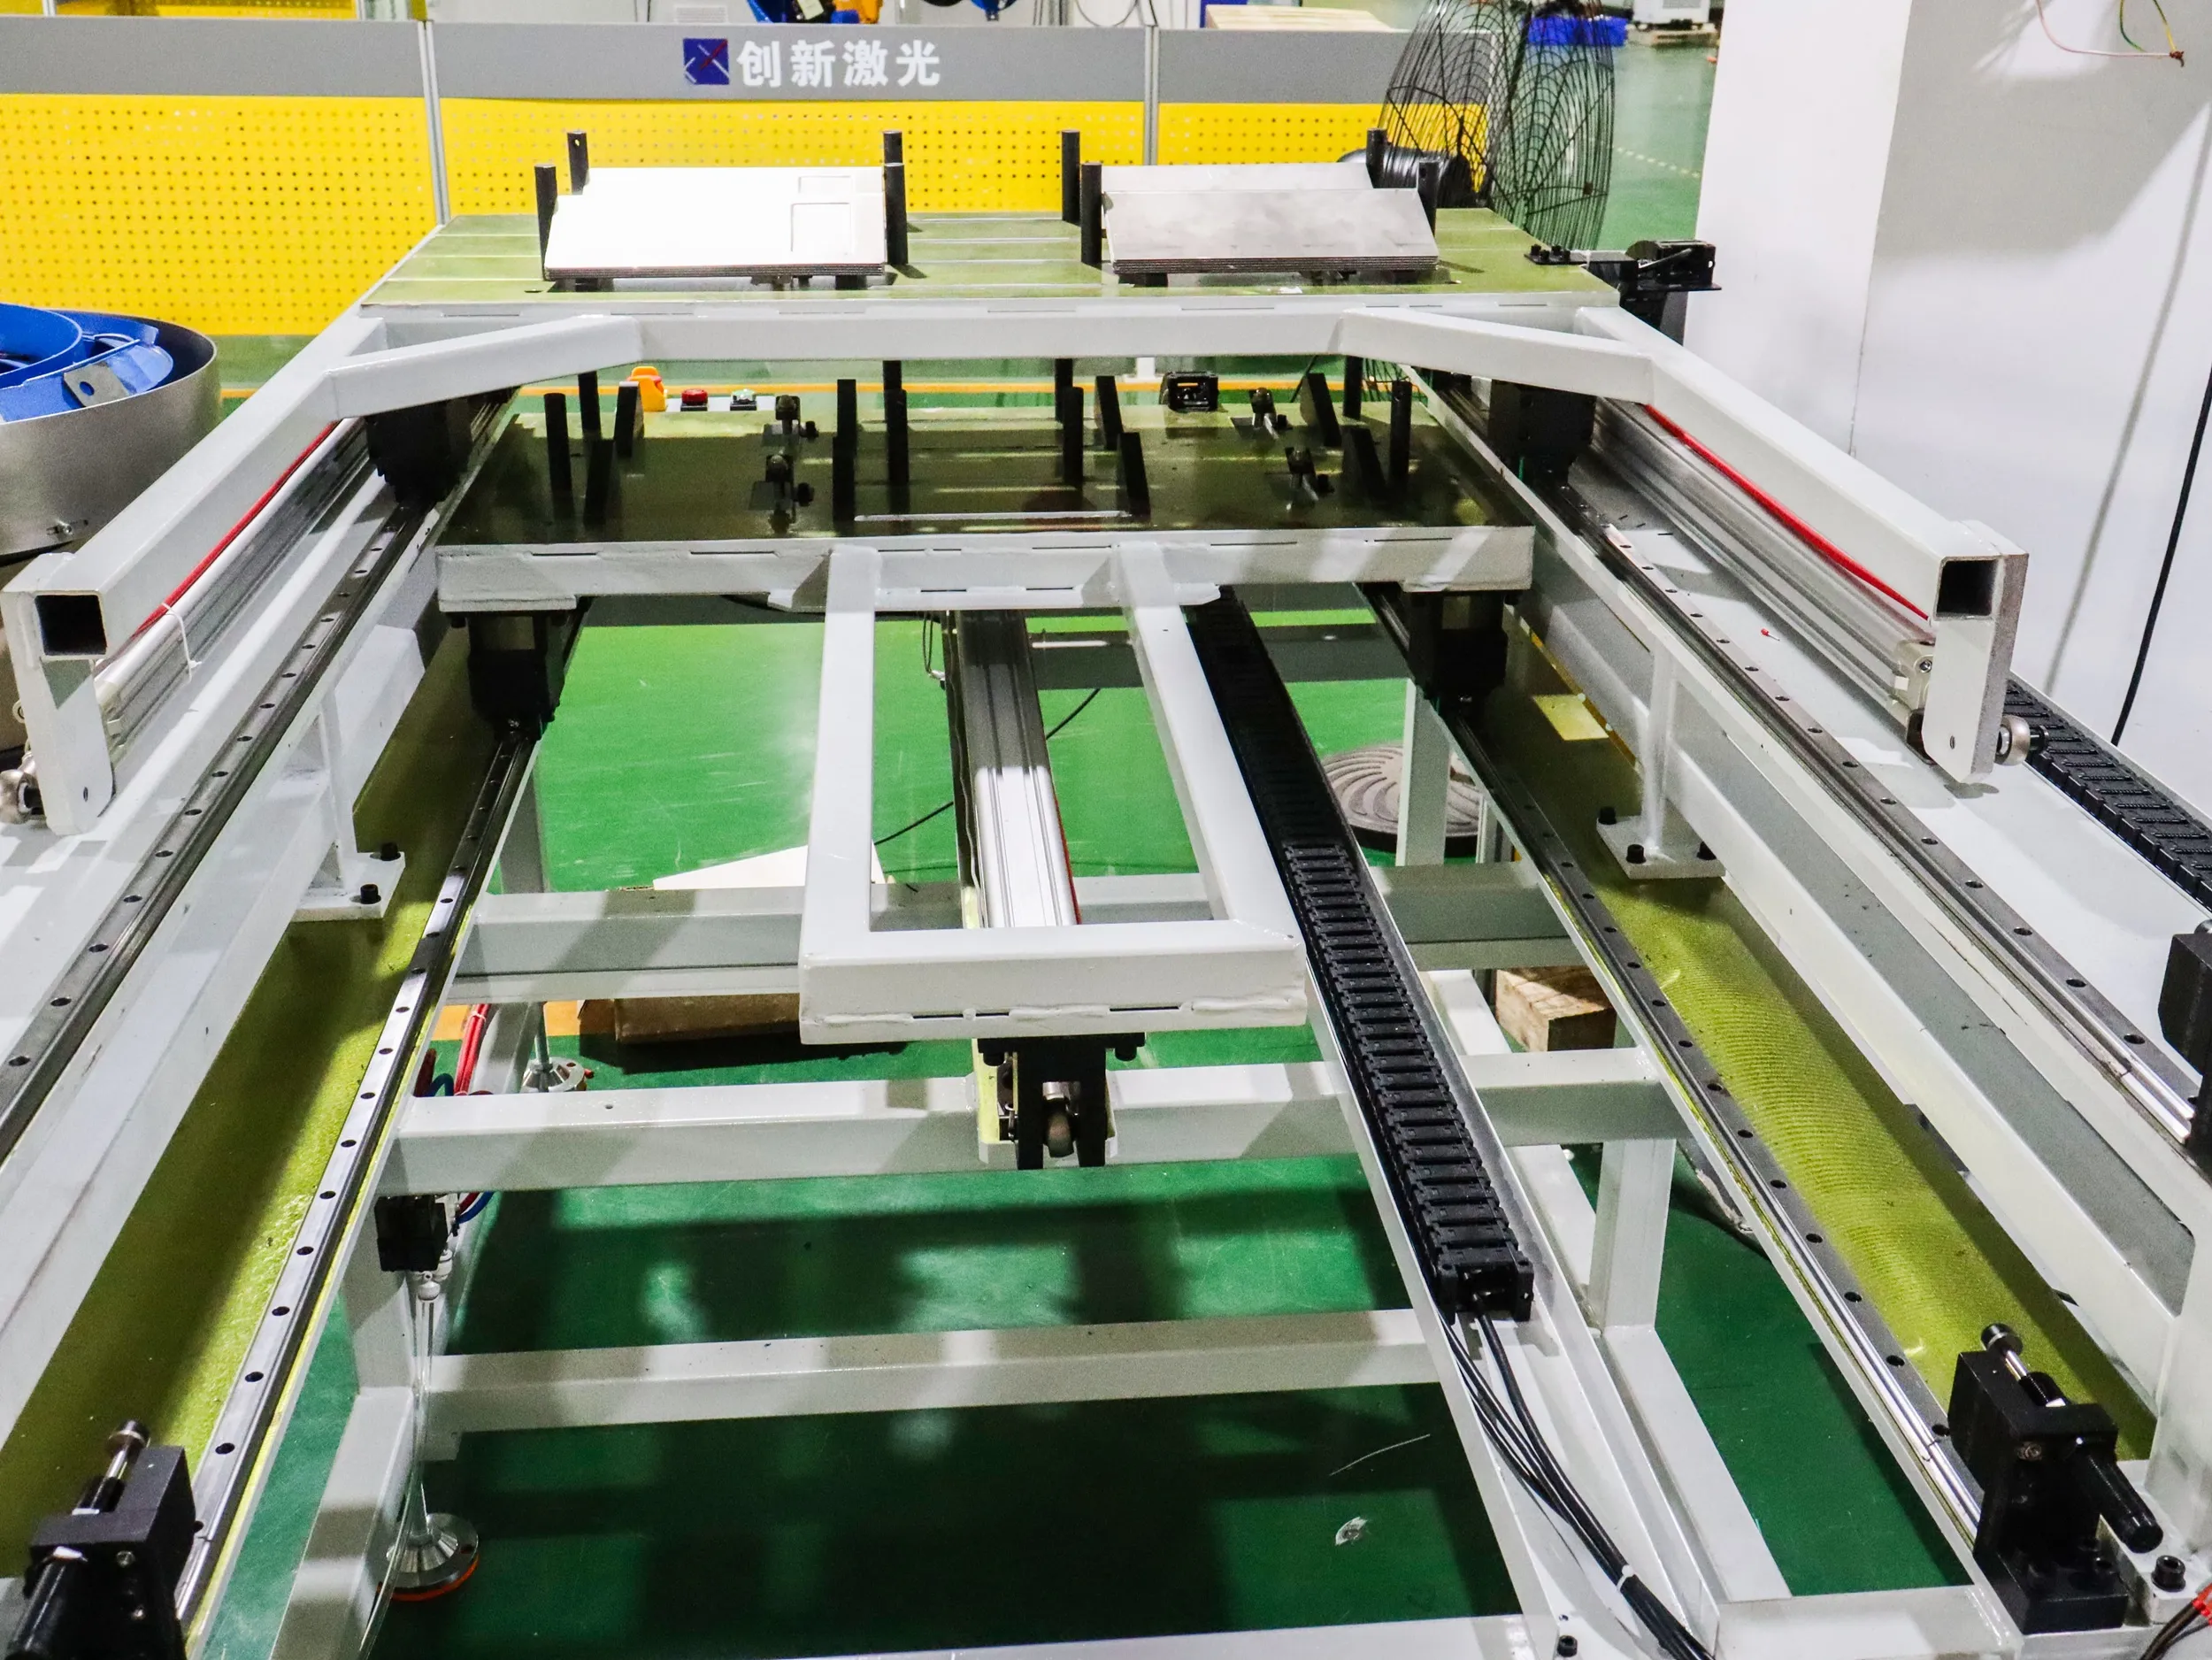
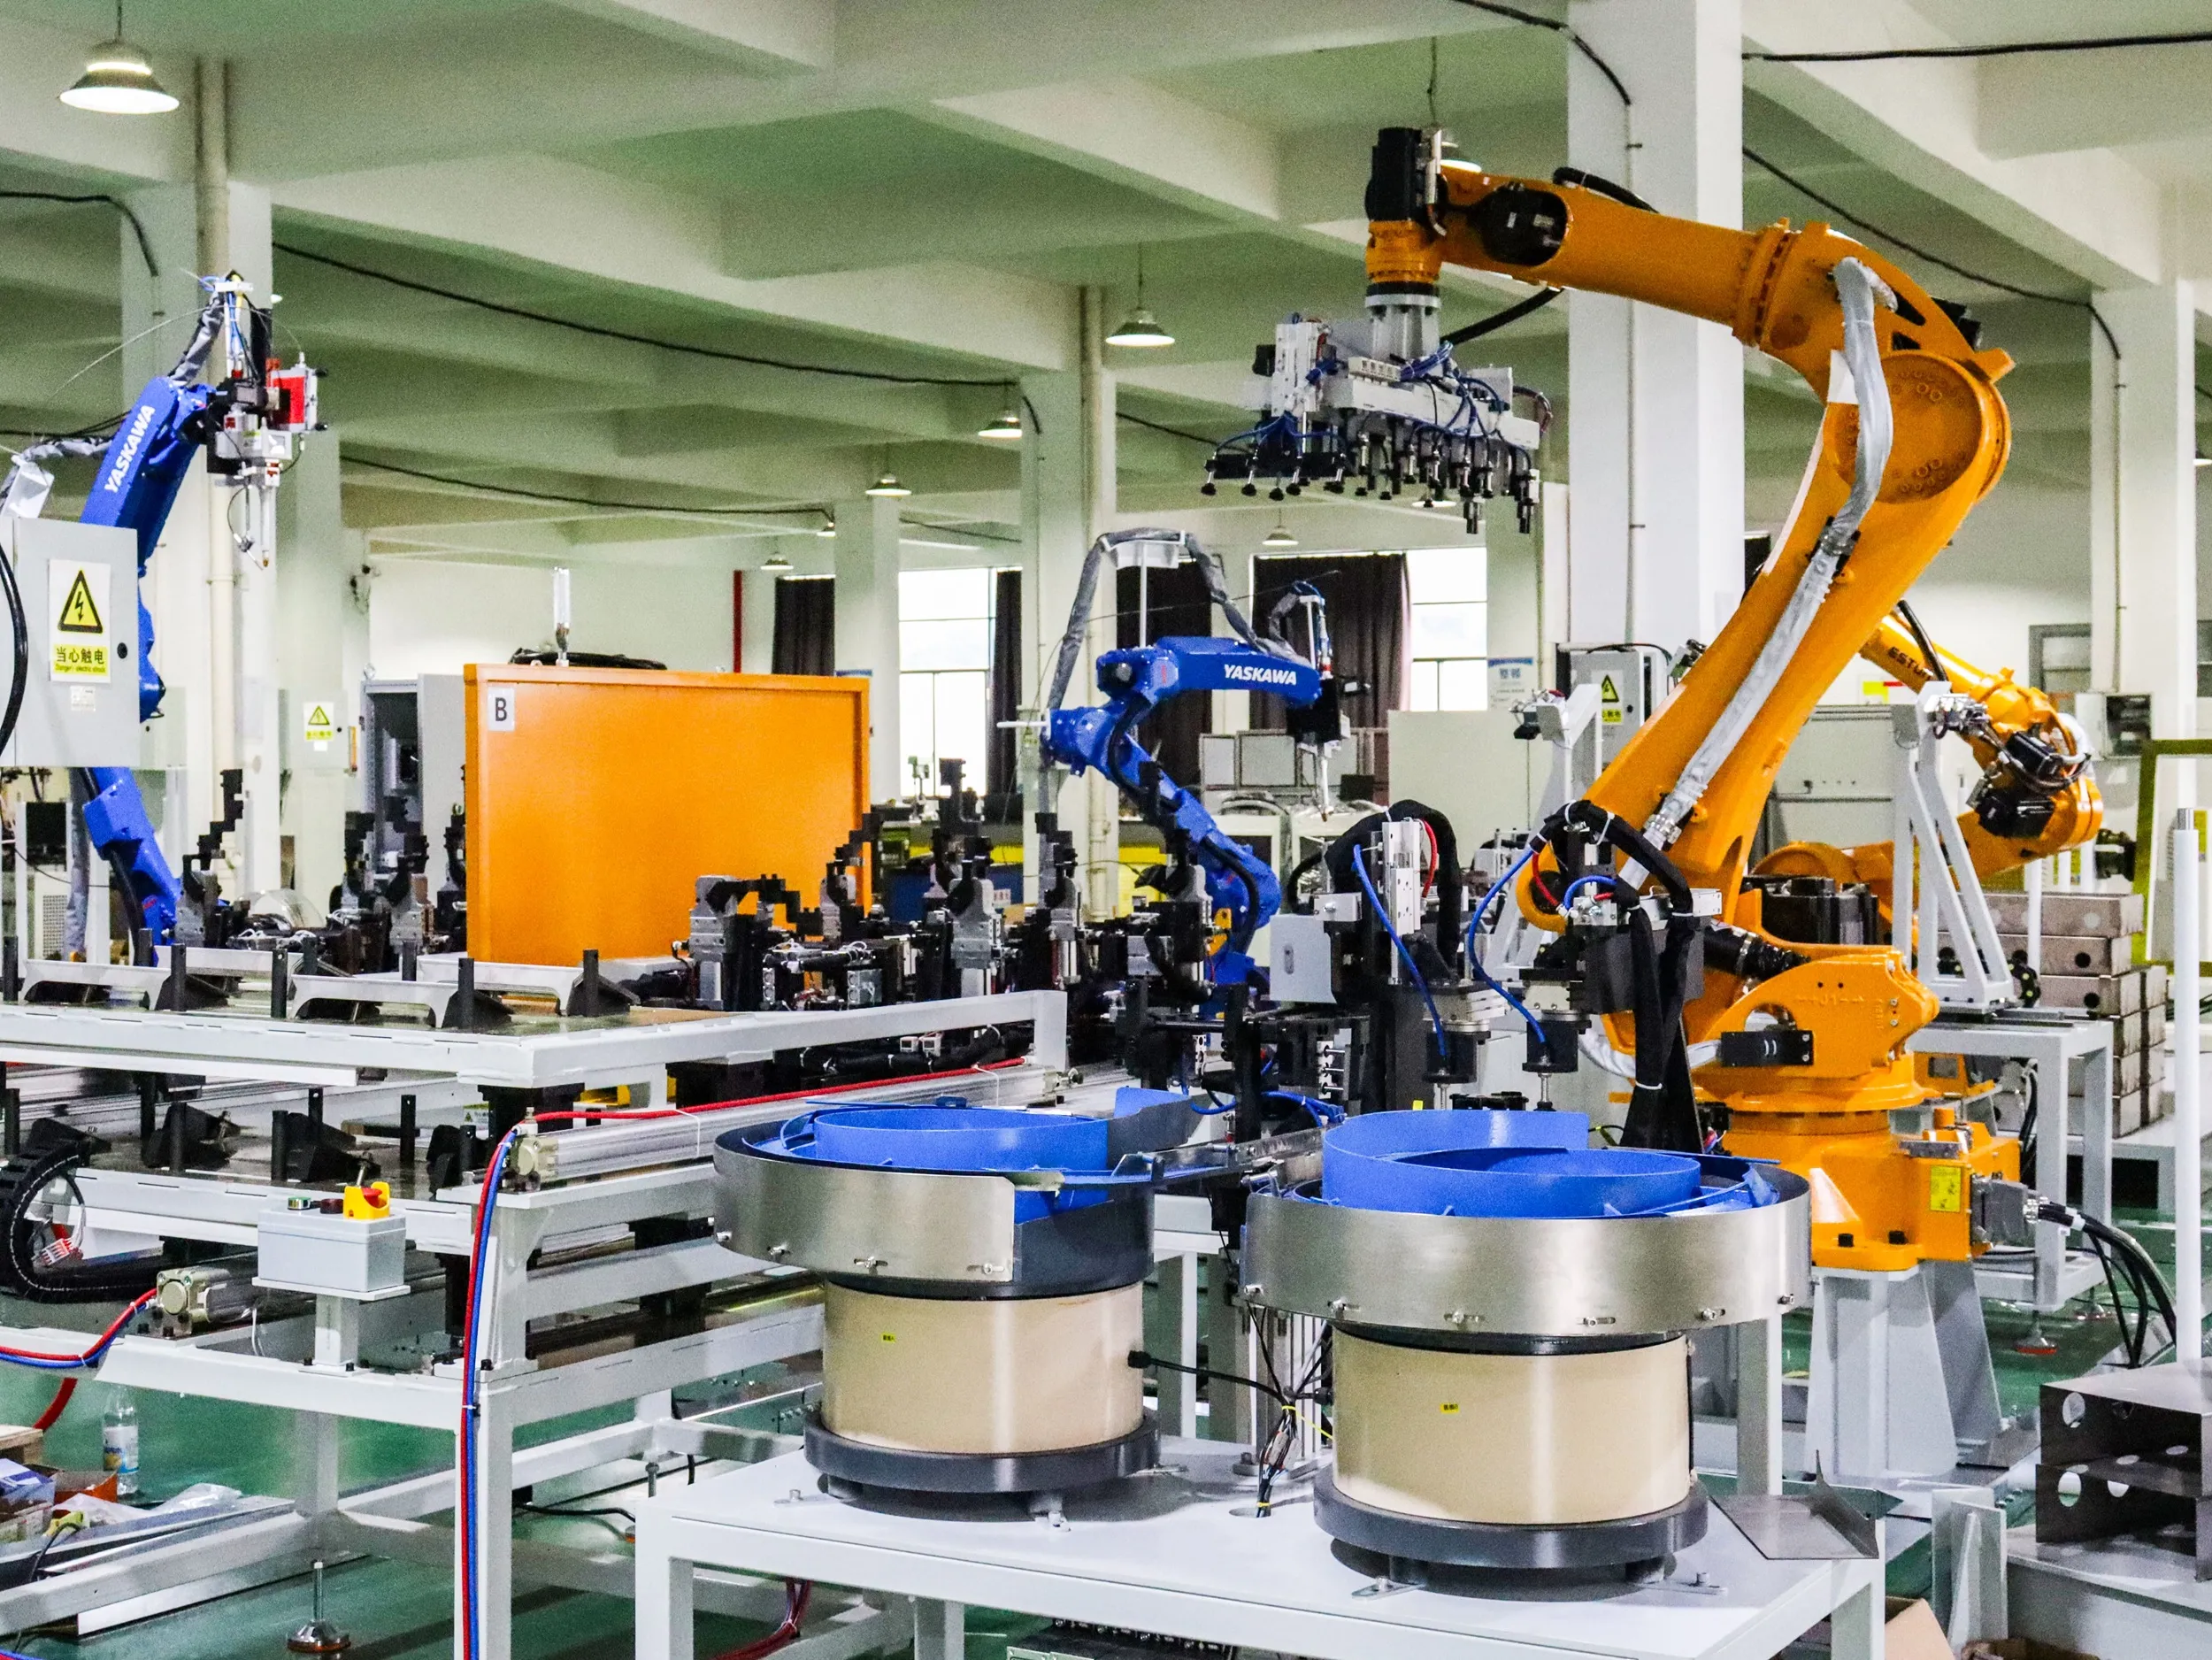
Боковые плиты хранятся горизонтально и раздельно подаются автоматической системой. Робот захватывает каждую плиту и перемещает ее в позиционирующую оснастку, где плита устанавливается вертикально и закрепляется.

Использование горизонтальной подачи упрощает хранение и разделение крупных деталей из листового металла, при этом отдельная оснастка обеспечивает стабильное позиционирование для следующей операции.

Загрузка и позиционирование корпуса

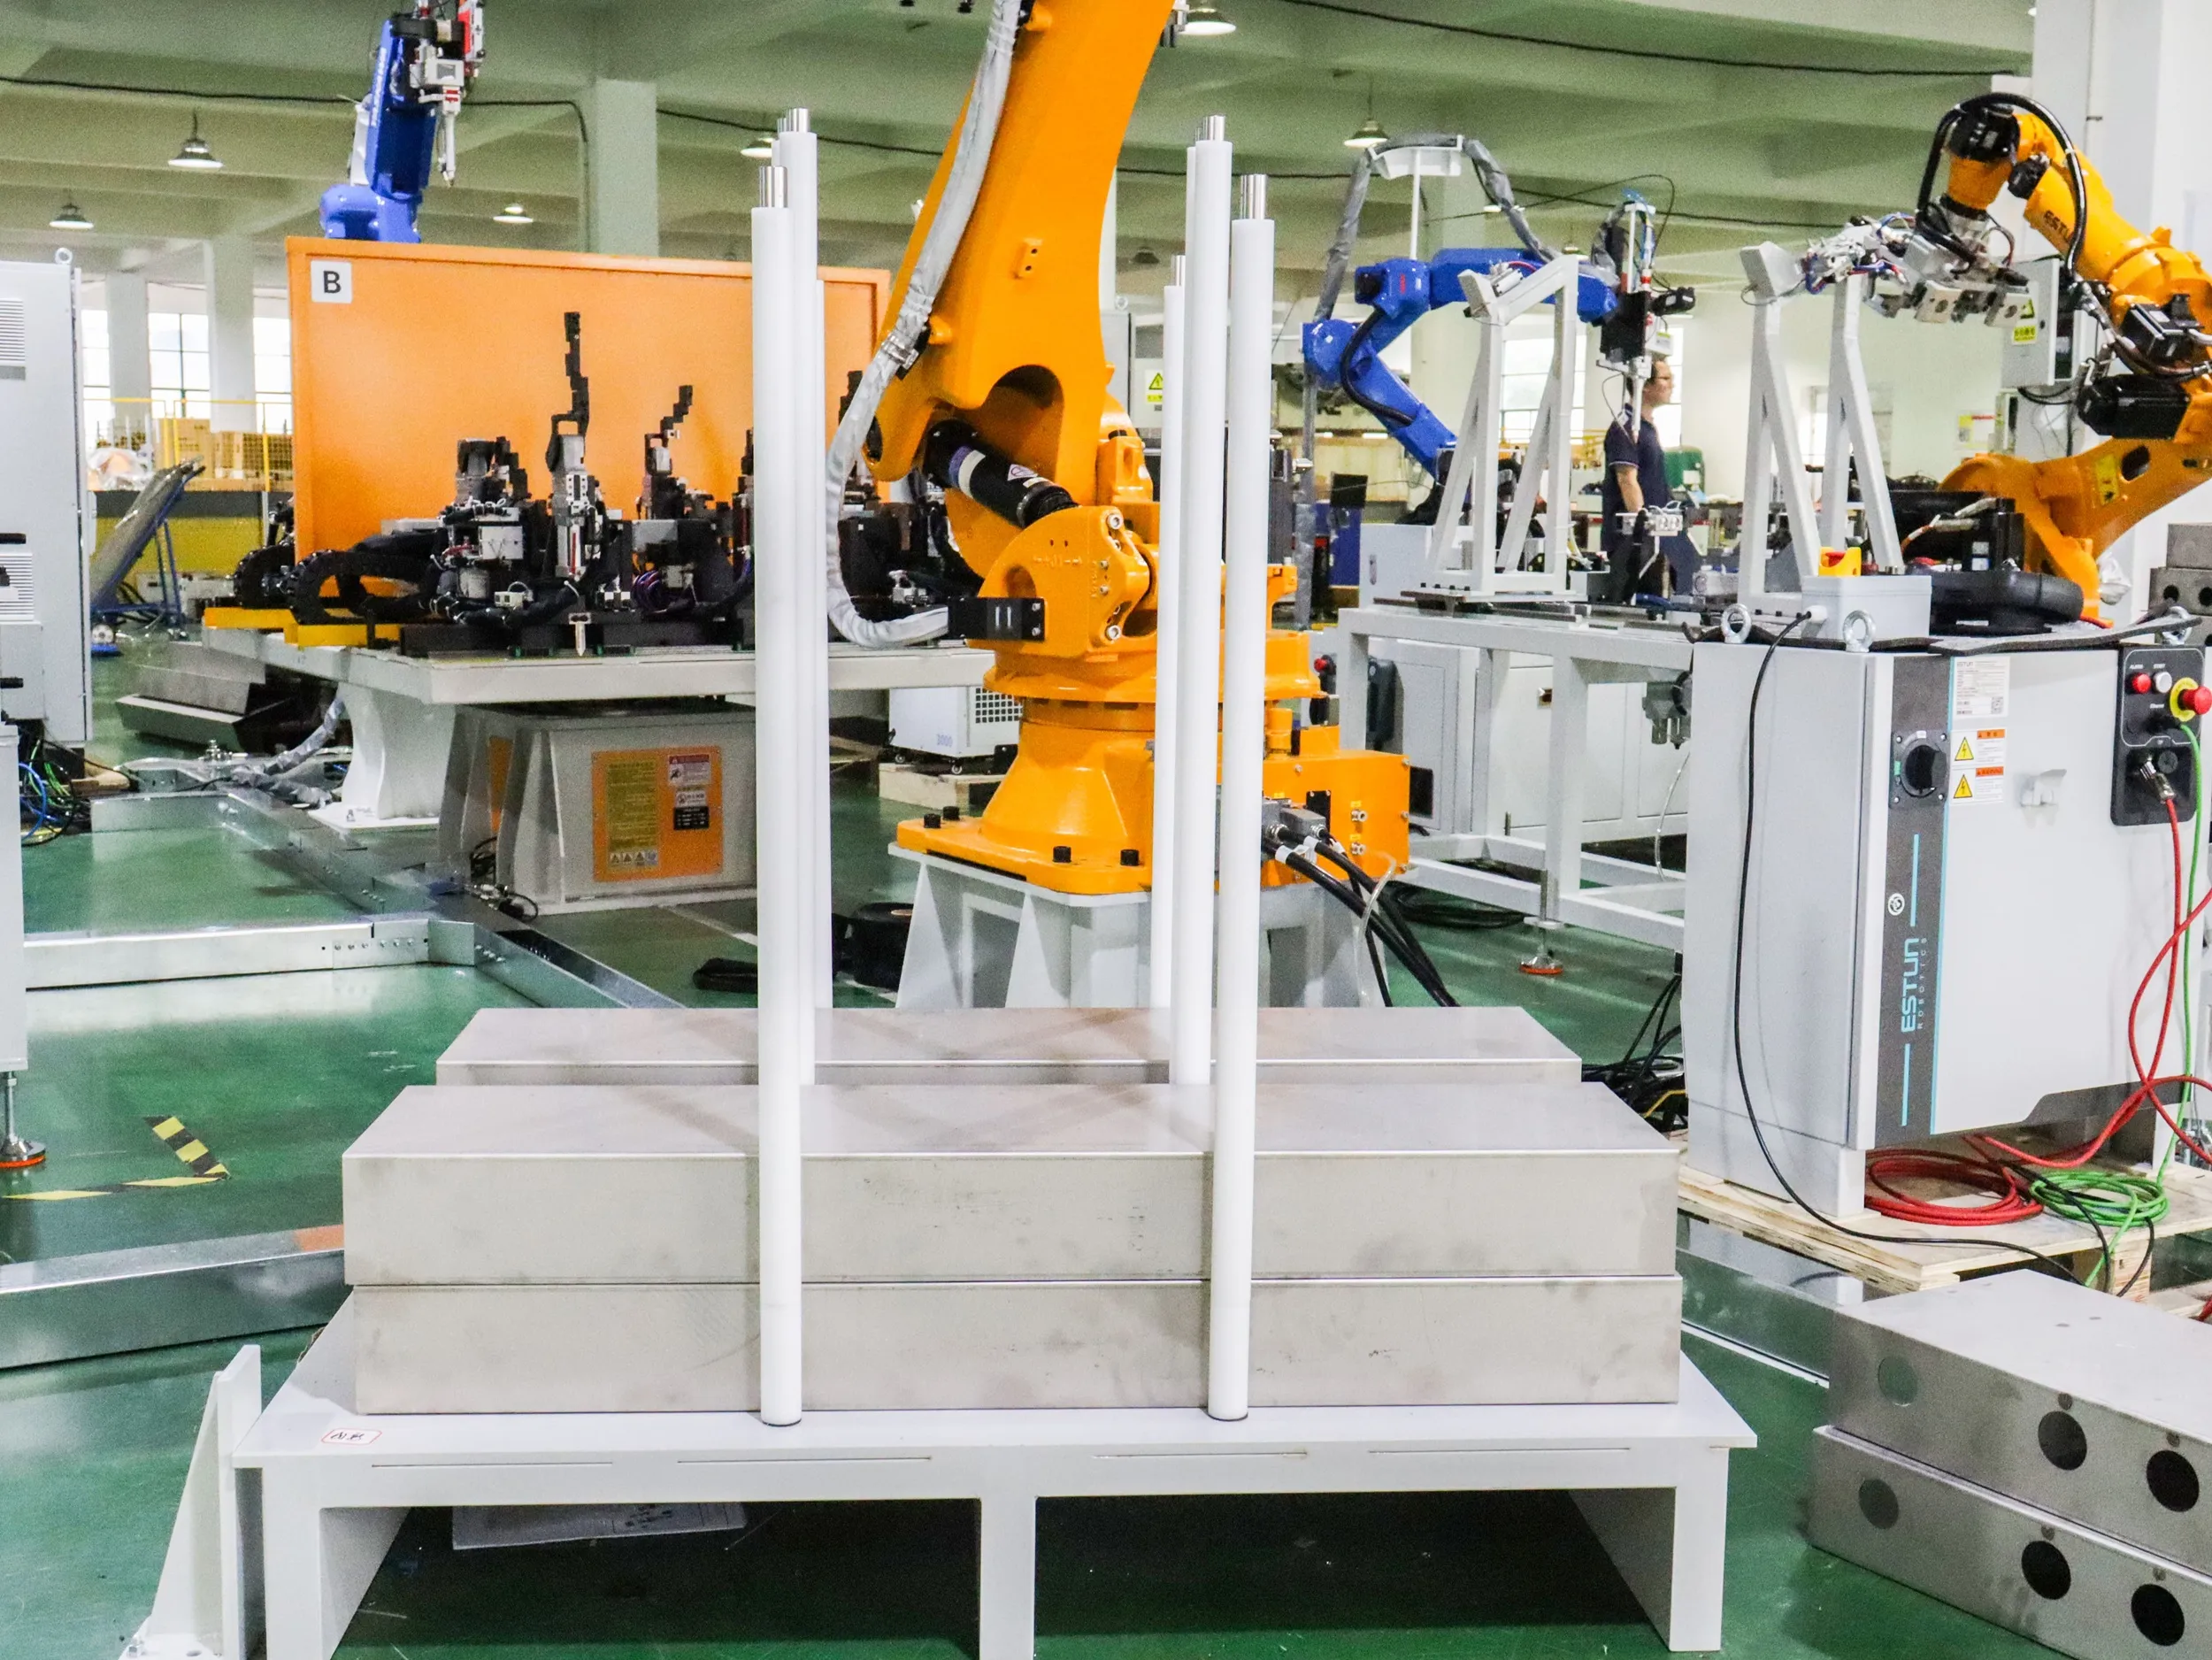
Корпус хранится в специальном лотке и захватывается роботом. Затем он перемещается в отдельную станцию центровки, где механизмы позиционирования выравнивают его перед сборкой.

Разделение лотка хранения и станции центровки позволяет независимо осуществлять пополнение материалов и точное позиционирование.

Загрузка и позиционирование корпуса

Сборка опорной плиты

Сборка опорной плиты

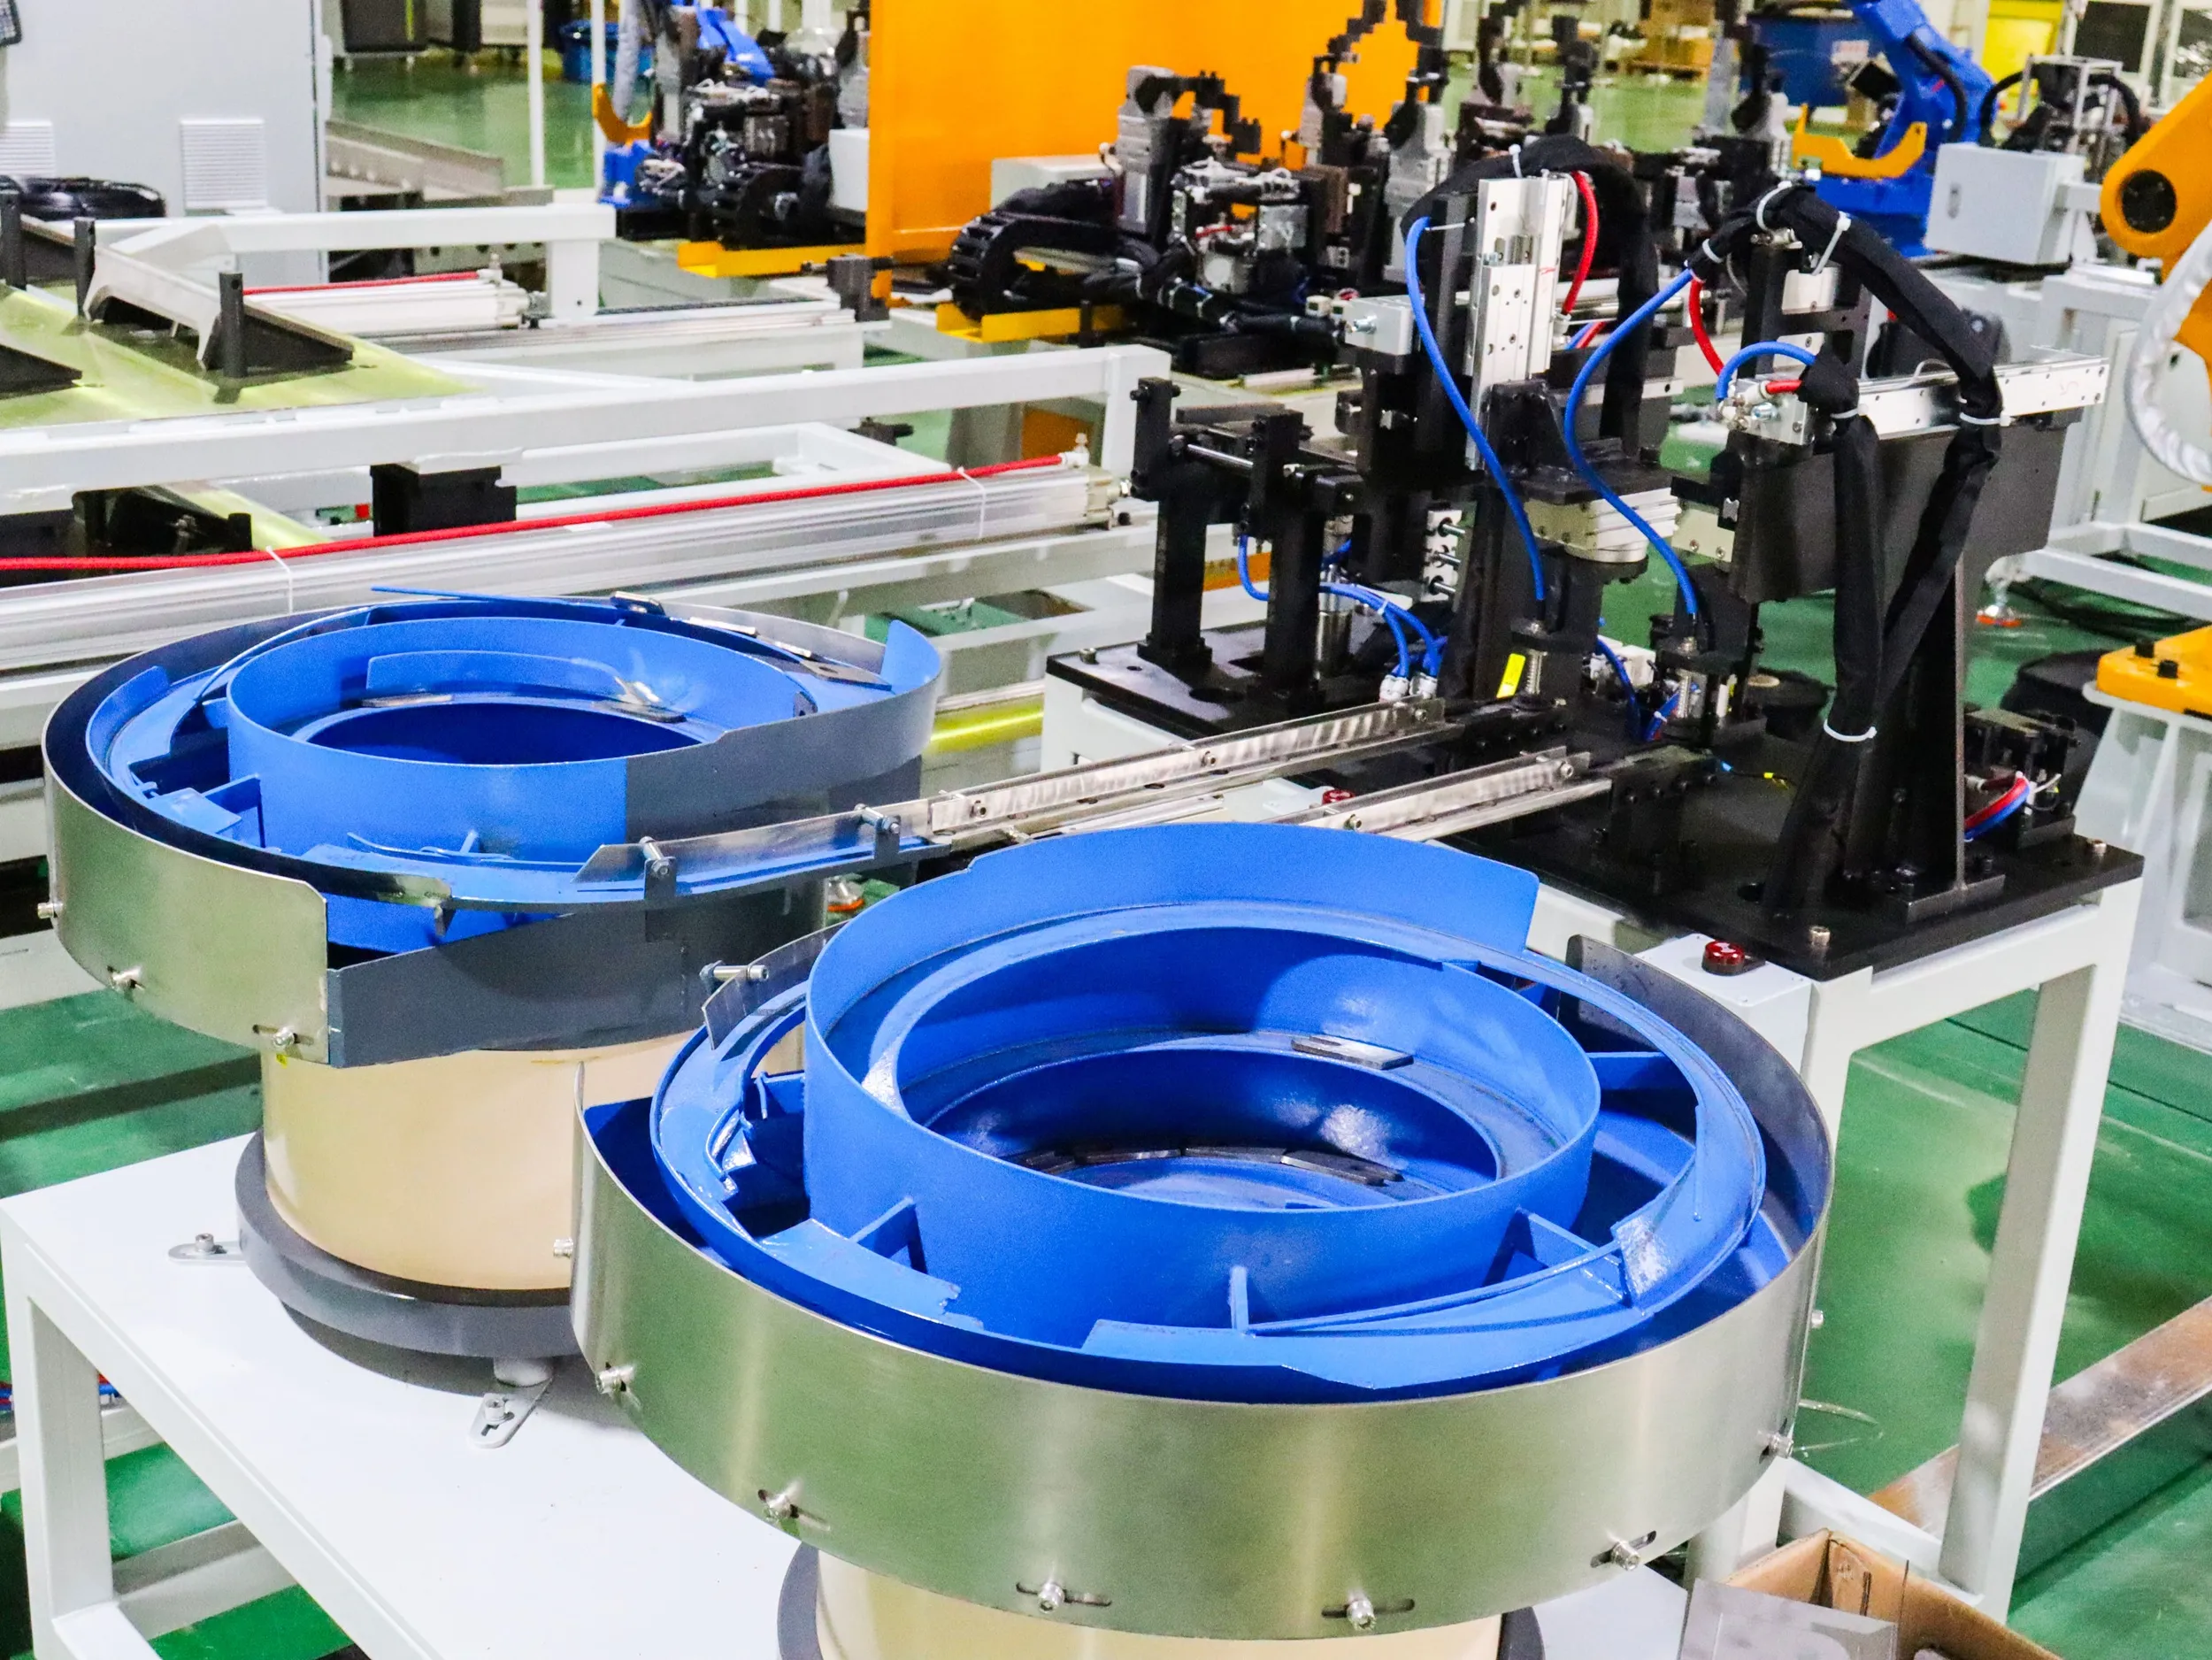
Опорная плита автоматически загружается и помещается на корпус. Оснастка удерживает компоненты в требуемом положении перед сваркой.

Точное позиционирование и подходящий зазор сборки важны на этом этапе, поскольку они напрямую влияют на последующий процесс сварки.

Процесс лазерной сварки в два этапа

Процесс лазерной сварки в два этапа

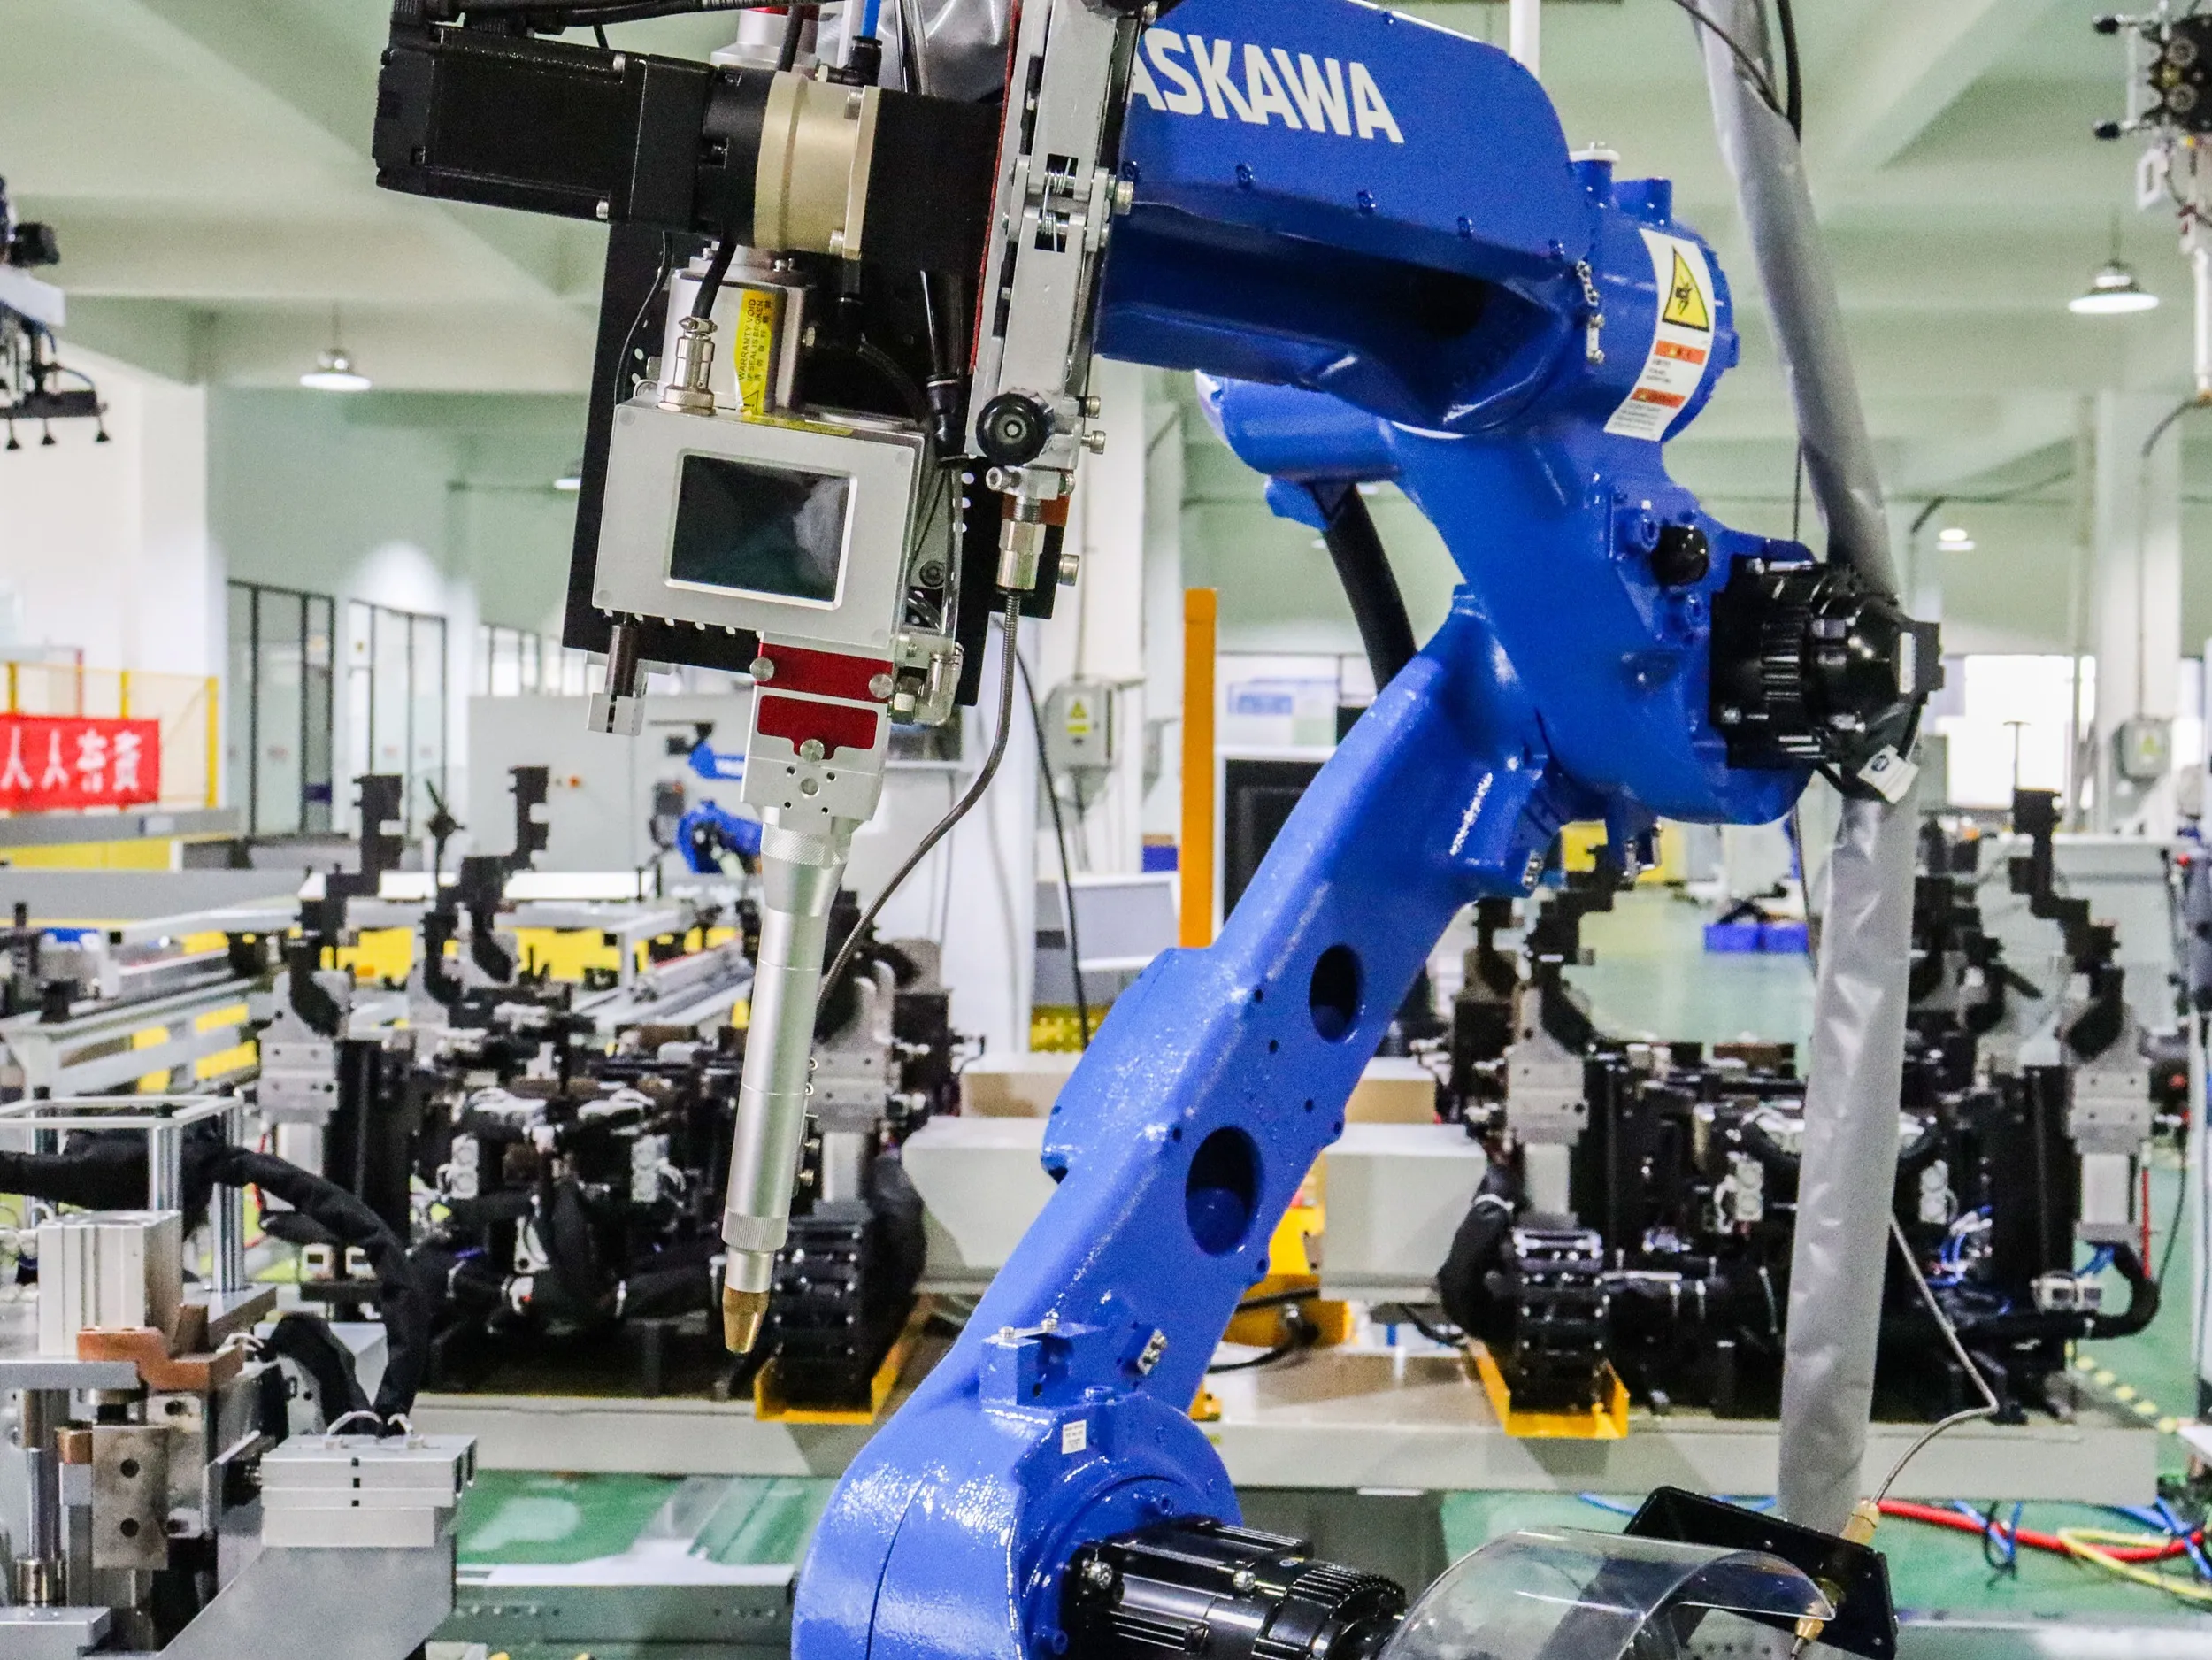
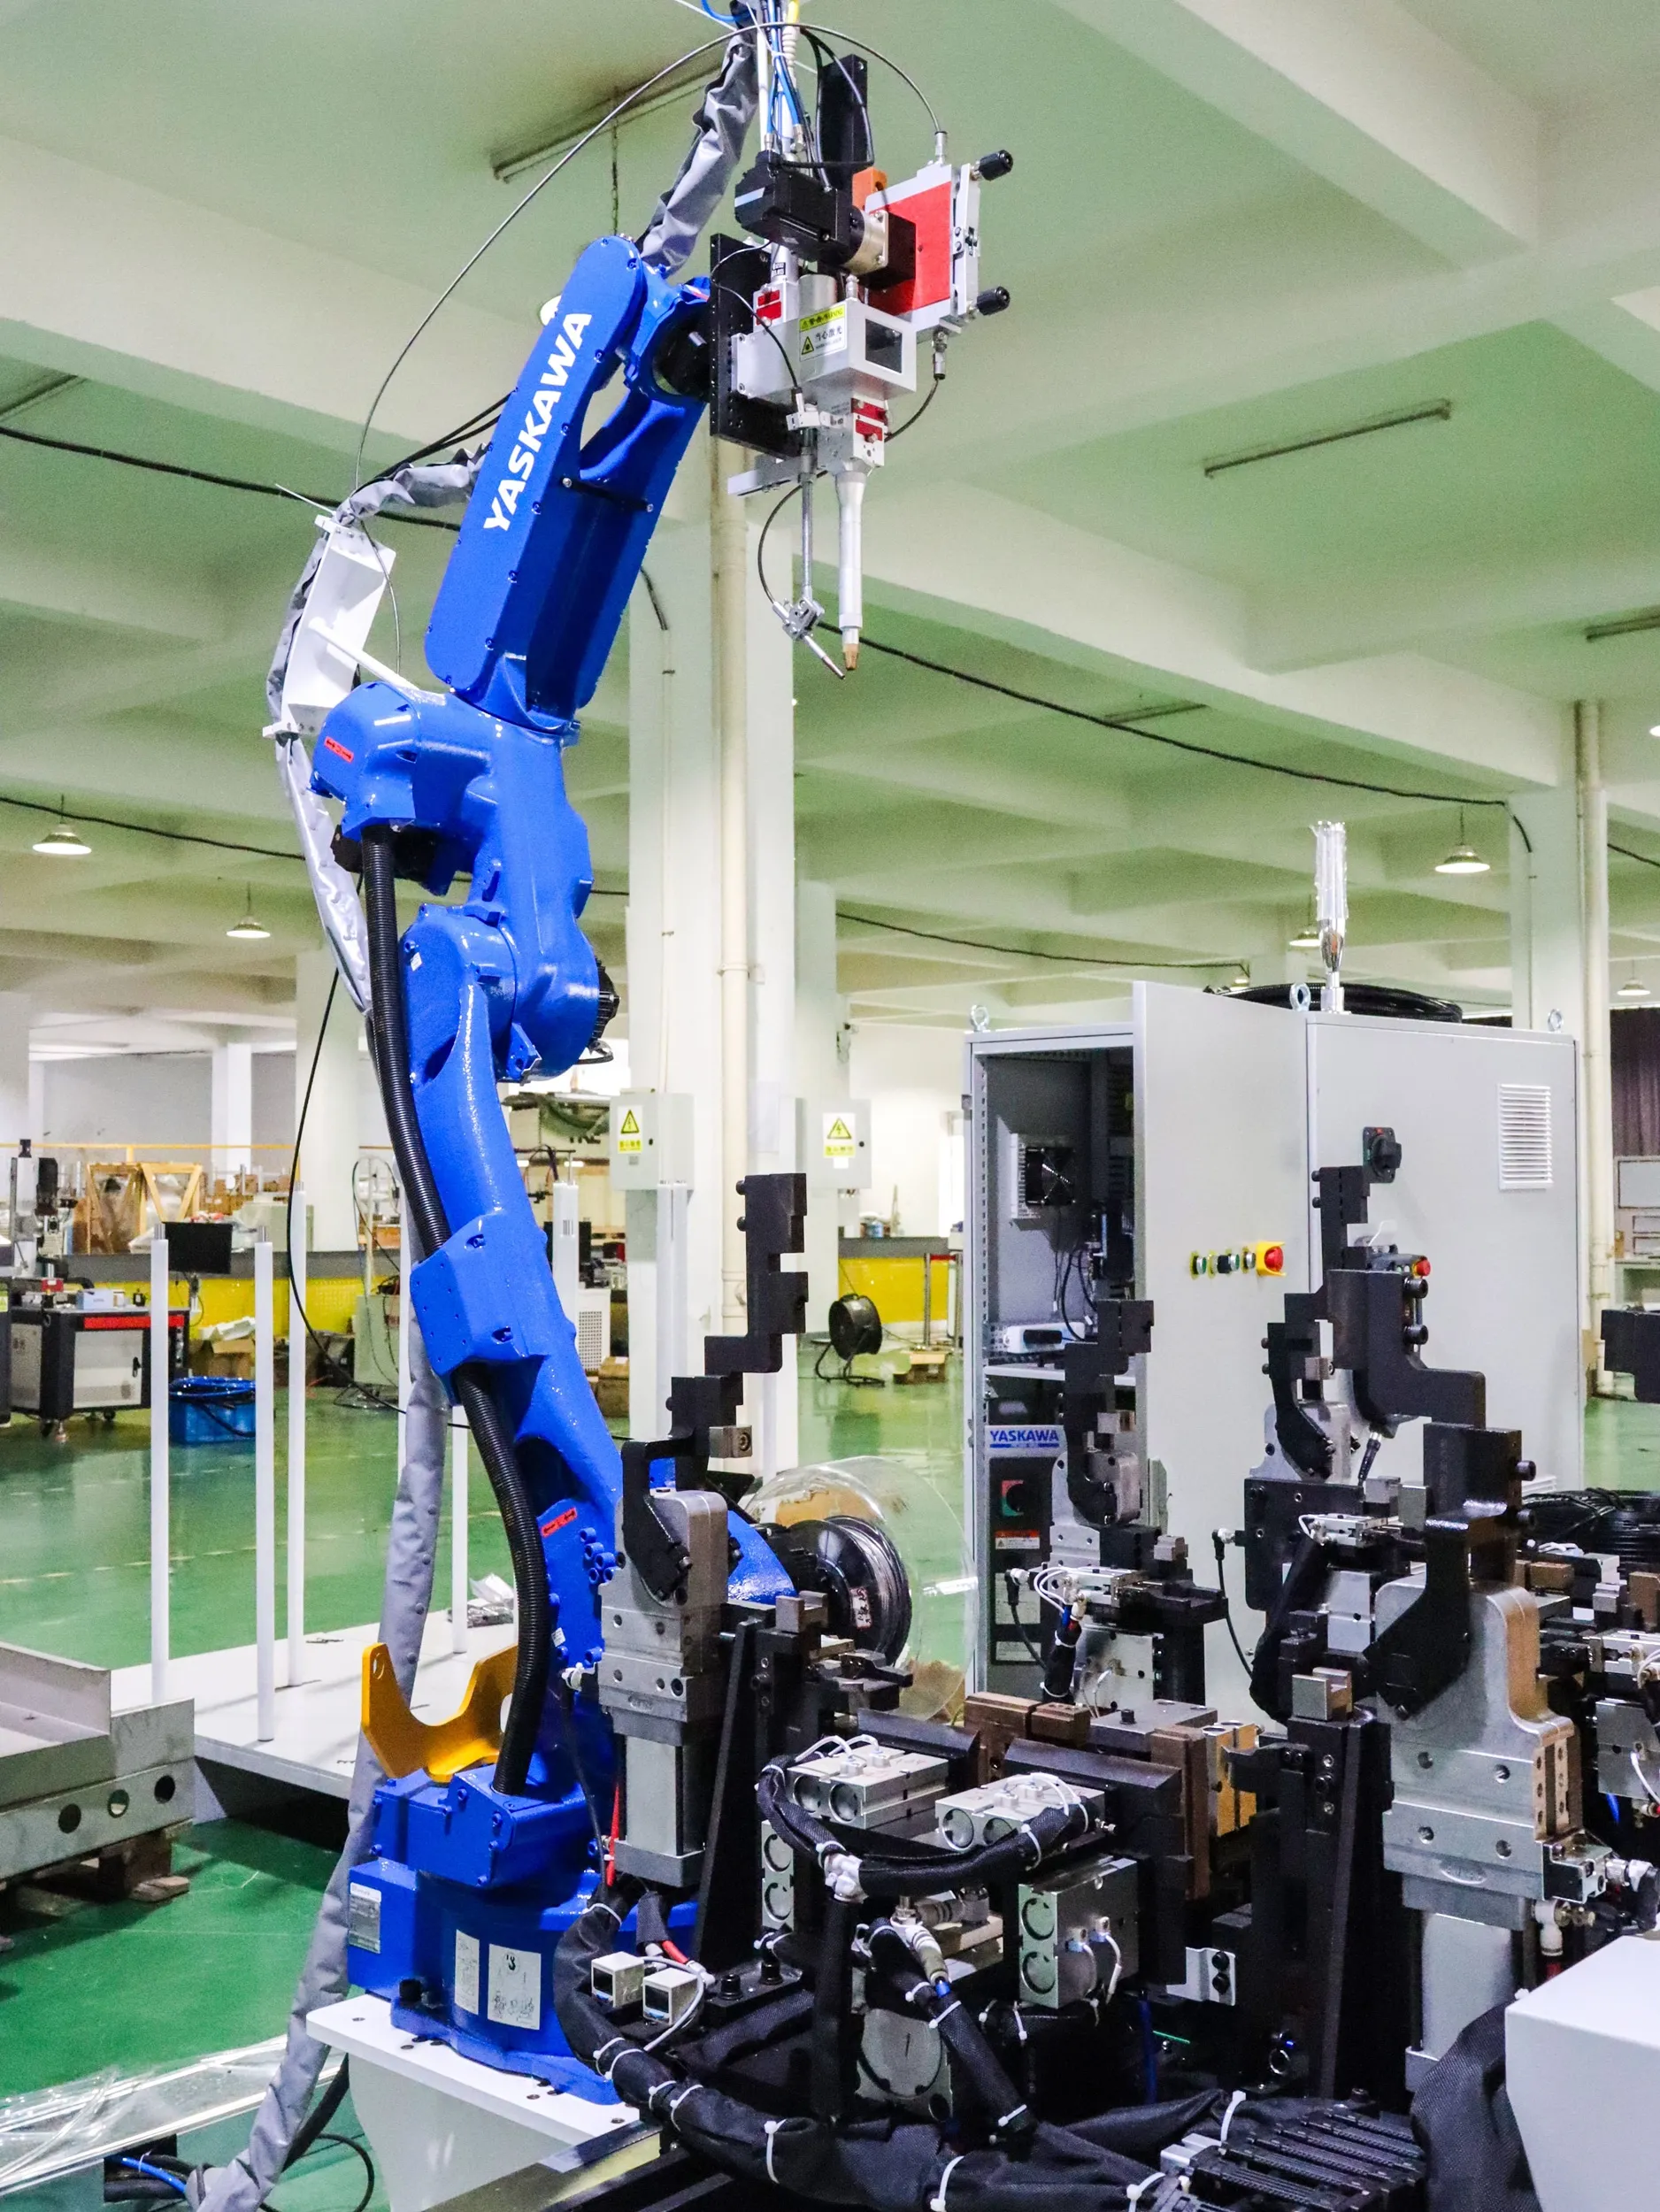
После сборки корпус попадает на первый роботизированный станцию лазерной сварки.

Первый этап включает точечную сварку для удержания компонентов в положении, за которой следует полная сварка швов в назначенных участках.

После завершения этой операции изделие перемещается на автоматический поворотный стол. Стол вращает корпус, чтобы открыть доступ к оставшимся поверхностям сварки.

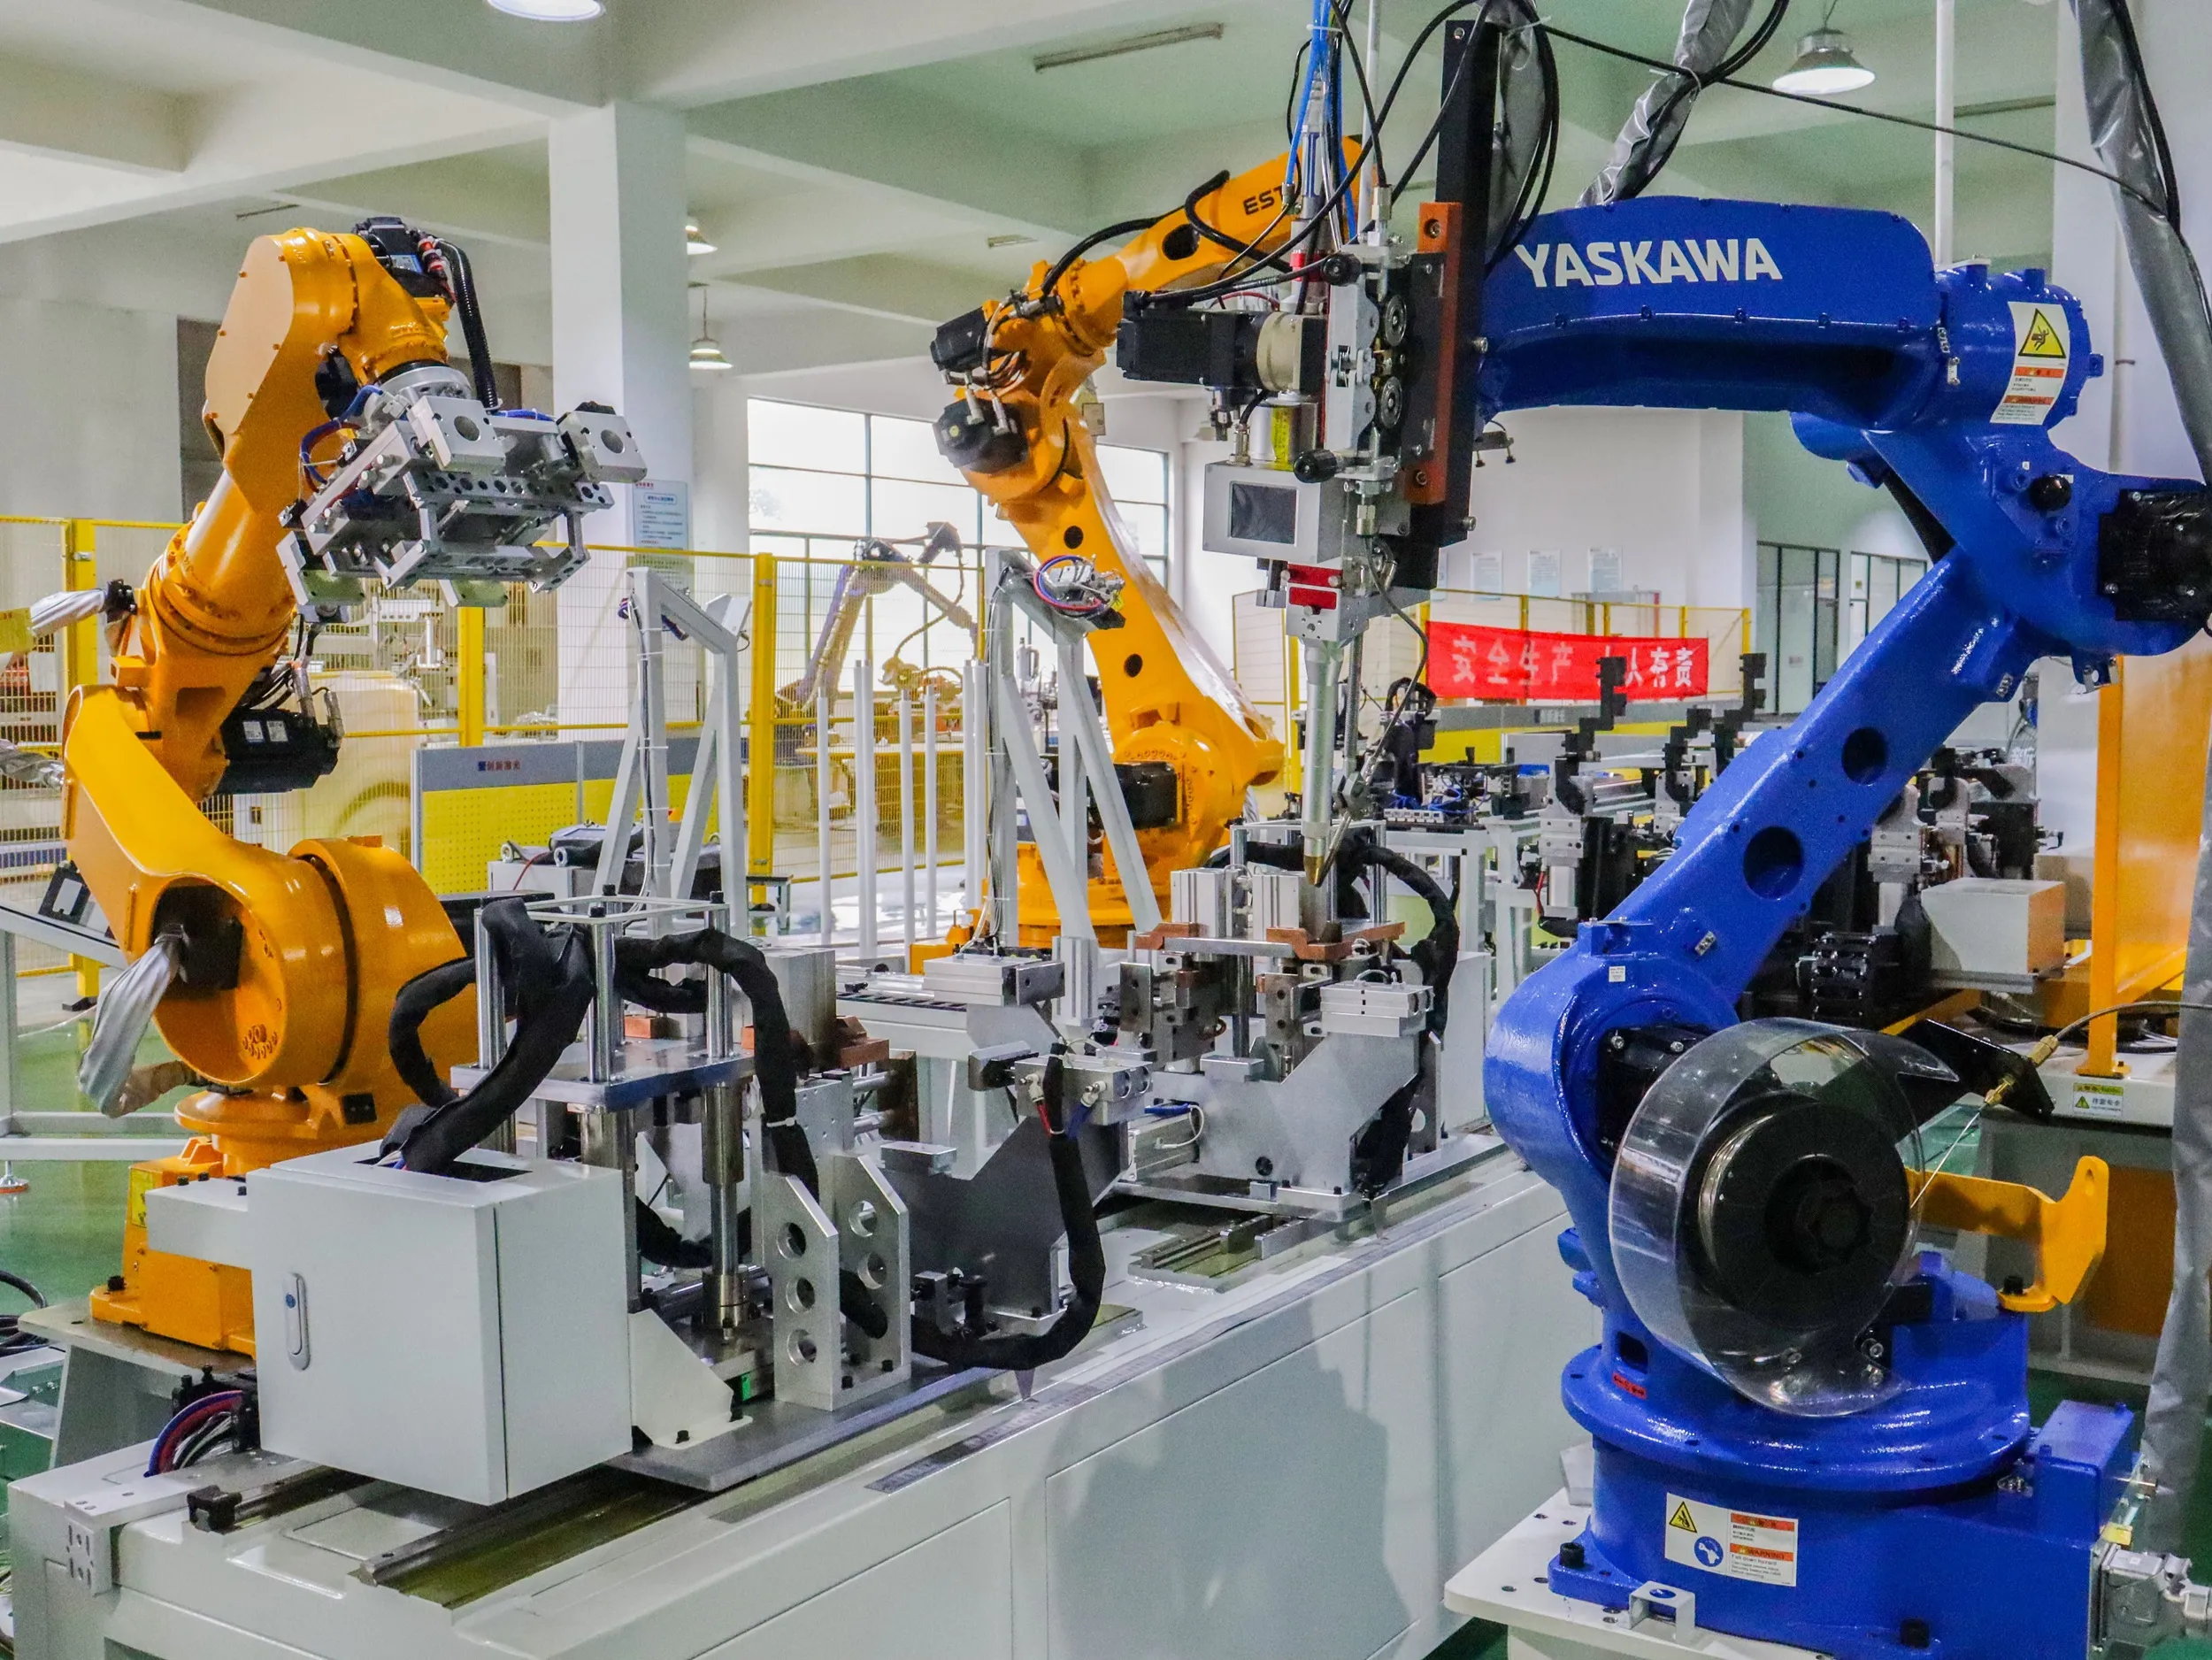
Затем корпус перемещается на второй станцию лазерной сварки, где завершаются оставшиеся швы.

Такая двухэтапная компоновка позволяет организовать операции сварки в соответствии со структурой корпуса и доступностью каждой позиции сварки.

Что следует учитывать при проектировании линии?

Для крупных алюминиевых или листовометаллических корпусов необходимо учитывать несколько деталей перед выбором оборудования.

  • Обработка материалов: Тонкие детали из листового металла требуют соответствующих методов опоры и захвата, чтобы избежать деформации или повреждения поверхности во время подачи.

  • Конструкция оснастки: Позиционирование и закрепление должны обеспечивать стабильность компонентов без приложения чрезмерного усилия.

  • Последовательность сварки: Траектория и последовательность сварки должны планироваться в соответствии со структурой соединения и распределением тепла для контроля деформации.

  • Поворот изделия: Механизм поворота должен обеспечивать возможность работы с изделиями заданных размеров и веса при поддержании стабильного позиционирования.

  • Переналадка под новый продукт: Если на одной линии производится несколько моделей корпусов, следует рассмотреть возможность использования регулируемых или сменных приспособлений.

Линия сварки для корпусов систем накопления энергии

Дополнительные функции, такие как оптическое позиционирование, отслеживание сварного шва лазером и контроль после сварки, также могут оцениваться в соответствии с фактическим применением.

Разработка подходящего решения для сварки

TrueSyn – Решения в области роботизированной сварки и автоматизации.
Полностью автоматизированная линия не всегда необходима каждому производителю. Правильная конфигурация зависит от объема производства, размеров продукта, требований к сварке и количества моделей продукции.

Для некоторых применений может быть достаточно автоматизации самого процесса сварки. Для требований к большим объемам производства интеграция подачи материалов, роботизированного обслуживания, сварки и паллетизации может обеспечить более полное решение в производстве.

В TrueSyn мы работаем над проектами роботизированной сварки и промышленной автоматизации, комбинируя роботов, лазерные сварочные системы, приспособления и оборудование для обработки материалов в соответствии с производственными требованиями каждого клиента.

Если вы планируете автоматизировать сварку корпусов систем накопления энергии, не стесняйтесь поделиться с нами чертежами вашего продукта или деталями сварки. Мы можем изучить применение и обсудить подходящий подход.

TrueSyn – Решения в области роботизированной сварки и автоматизации.