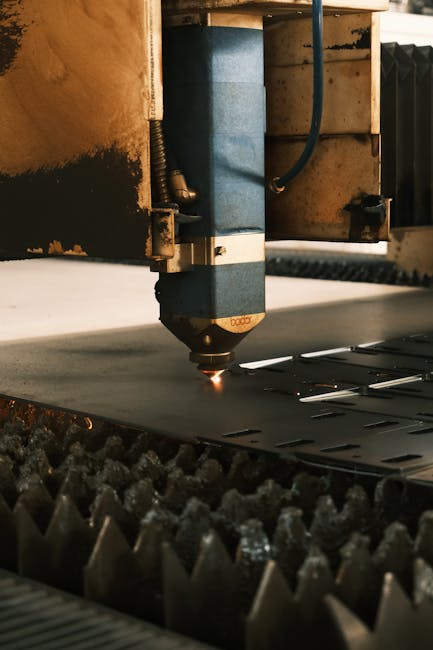
TrueSyn Laserは、より高い柔軟性のある自動化を必要とするメーカー向けに、ロボットレーザー切削および溶接ソリューションを開発しています。.
産業用ロボット、ファイバーレーザー技術、アプリケーション経験を組み合わせることで、TrueSynは顧客.actualな生産要件に基づいたシステム構築を支援します。.
レーザー切断 vs CNC — 実際に異なる点
どちらも「自動化切断」であり、それぞれ異なる作業で優位性を発揮します。表は判断に役立つ視点です。.
| 要因 | レーザー(ファイバー) | CNC(旋盤/ルーティング) |
|---|
| 輪郭の自由度 | 任意の2Dプロファイルなら高速で実現 | 3Dジオメトリに対応 |
| 熱の影響 | 小さなHAZ(熱影響部) | なし(切りくず除去) |
| 縁の仕上げ | 切断面、わずかな酸化層 | 切削仕上げ |
| 材料の廃棄 | キャッフル幅 約0.1〜0.3 mm | 切りくず、治具の損耗 |
よくある質問
レーザーでCNCを置き換えられるか?
平面プロファイル作業であれば、多くの場合可能で、かつ速い。切削公差と3Dフィーチャーには対応できない — 互いを補完する関係です。.
個々の部品あたりでどちらが安いか?
薄板のプロファイル:レーザー。厚いブロックの3Dフィーチャー:CNC。上位5つの部品について、両方の見積もりを取得してください。.
関連記事: 2026年の切断トレンド あんど 3D ロボット切断. 参考: レーザーカット.
プロセスを部品ファミリーに適合させる
この2つのプロセスは競合というよりも、むしろ補完関係です。部品ファミリーの視点であれば、多くの議論が決着します:
| 部品ファミリー | 寄与しやすい方 | 理由 |
|---|
| 薄板、細かなフィーチャー、品目の多さ | TIG | キャッフル幅、縁の品質、プロファイルごとの工具不要 |
| 厚板、単純なプロファイル | CNC プラズマ/酸素燃料 | 厚み1mmあたりのコストはプラズマが有利 |
| 焼き入れ済みまたは反射性の高い合金 | レーザー(ファイバー) | 工具摩耗と反射性が切削を制限 |
| 切削された3DコンTour | CNC ミル | レーザーは2D/2.5D切断プロセスである |
| 3Dトリム付きのチューブや成形部品 | ロボットレーザー切断 | ダイなしの曲線パス処理能力 |
多くの工場は1つの屋根の下で両方を運用し、厚みとジオメトリによってルーティングしています。「誤った」購入はレーザーやCNCではなく、片方をもう片方の代わりとして購入することです。総コスト比較には、上流の取り扱いと下流の仕上げ工程を含めるべきです — レーザーの細いキャッフル幅は二次加工を減らし、一方で厚板のプラズマ縁は溶接前に研削する必要がある場合があります。最もクリーンな意思決定手順:年間生産量順に上位10の部品ファミリーを列挙し、それぞれに最も適した自然なプロセスを割り当て、数量加重の結果 — 一般的な好みではなく — 次の機械を選定してください。.