Robots para doblado y conformado: diseño de celdas, capacidades y ROI para fabricadores de metales
Las celdas de doblado y conformado robóticas se han desplazado del suelo de exhibición a la fabricación de metales de uso general, y las operaciones que las adoptan reportan el mismo patrón: el robot no reemplaza la prensa plegadora, sino que reemplaza la inconsistencia que la rodea. Esta guía explica qué hacen realmente los robots de doblado y conformado, qué familias de piezas les convienen, cómo se diseña el trazado de una celda bien pensada y cómo construir un caso de retorno de la inversión que resista el escrutinio de su contador.
Lo que realmente hace una celda de doblado robótico
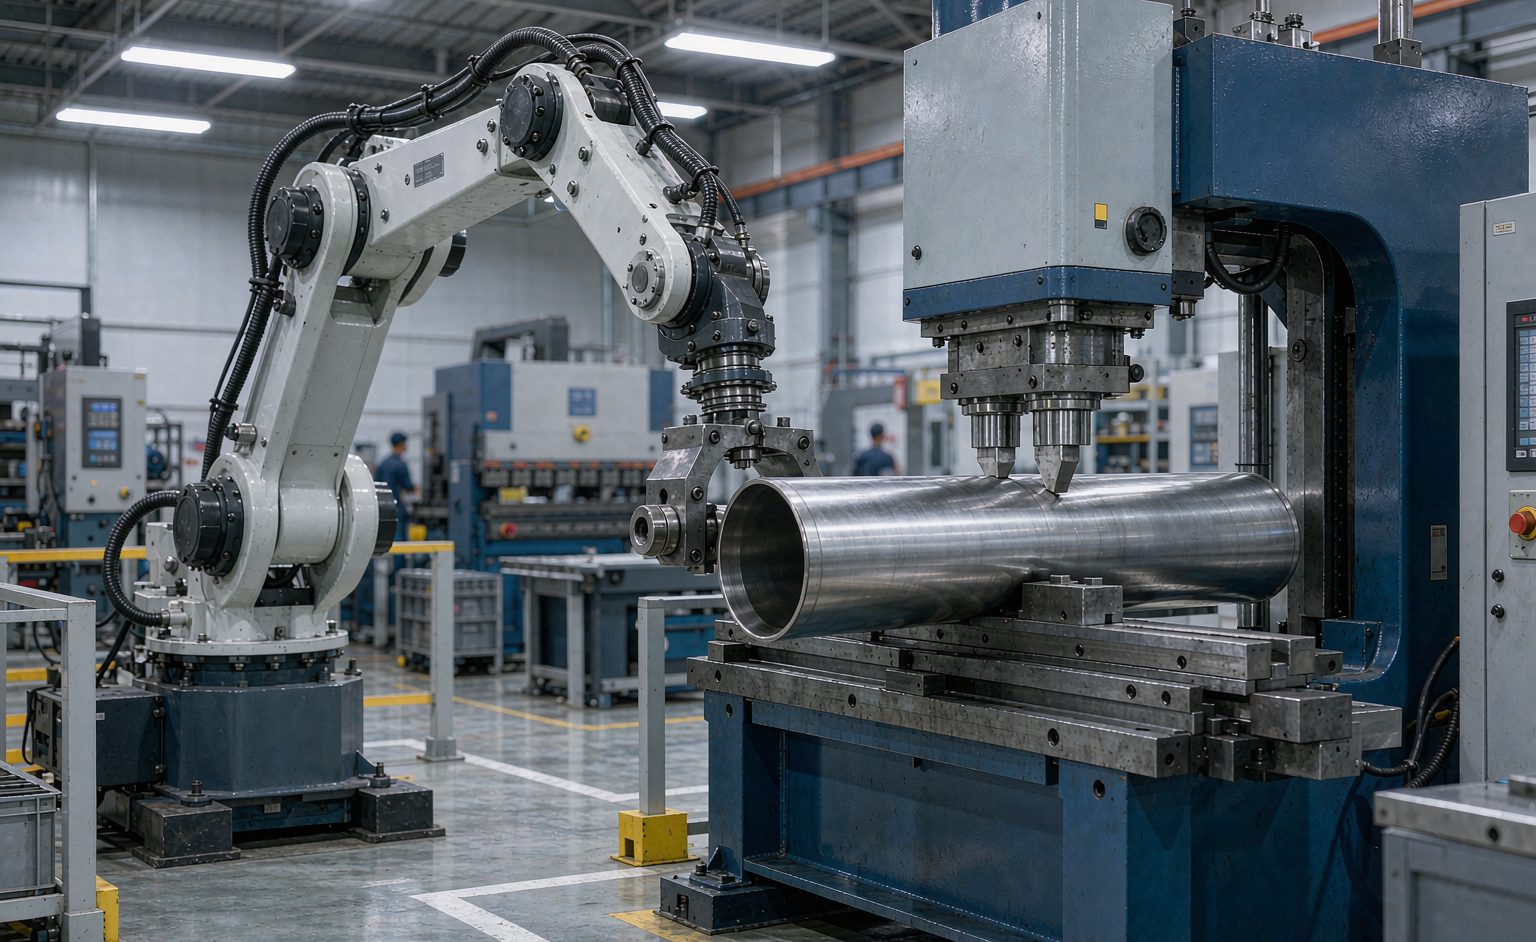
Una celda de robot de doblado combina tres sistemas: un brazo industrial que manipula la pieza, una prensa plegadora CNC o una plegadora de paneles que la conforma, y herramientas de sujeción que conectan ambas. El brazo carga la pieza en blanco, la reposiciona a través de varios doblados y descarga la pieza terminada, manteniendo a la plegadora cortando aire en lugar de esperar a que un operador haga pasar la pieza por una secuencia. El valor del robot radica en la consistencia de la presentación: el mismo agarre, el mismo ángulo, el mismo tiempo, cada ciclo. Los fabricantes que siguen sus cifras suelen encontrar que la utilización de la plegadora sube del 30–40% típico de la operación manual al rango del 70–85%, y ese salto de utilización, y no la velocidad del robot, es donde aparece la capacidad.
Qué piezas se adaptan al doblado robótico y cuáles no
| Carácter de la pieza | Adecuación para robot | Motivo |
|---|---|---|
| Piezas en blanco pequeñas a medianas, 3–8 doblados | Ideal | Economías del sujeción; secuencias que el robot domina con limpieza |
| Familias de alta variedad, recurrentes | Fuerte | Programas recuperados por pieza, cambios de configuración en minutos |
| Paneles muy grandes | Posible con herramientas especiales | Requiere plegadoras de paneles o manipulación de doble brazo |
| Trabajo de fabricación única personalizado | Poco adecuado | El costo de programación supera el valor de la serie |
La fila de piezas únicas es el límite honesto: el doblado robótico amortiza la programación en las repeticiones, y una pieza que nunca se repite paga la programación cada vez. Los fabricantes de alta variedad resuelven esto con programación fuera de línea, secuencias de doblado generadas a partir del modelo 3D antes de que exista la pieza en blanco, lo que desplaza la economía hacia la variedad. Los compradores que evalúan celdas deberían traer su propio histograma de familia de piezas, no el conjunto de exhibición de un proveedor; el histograma les indica qué proporción de su volumen está realmente en el punto óptimo del robot.
Trazado de la celda: las decisiones con las que convivienda toda la vida
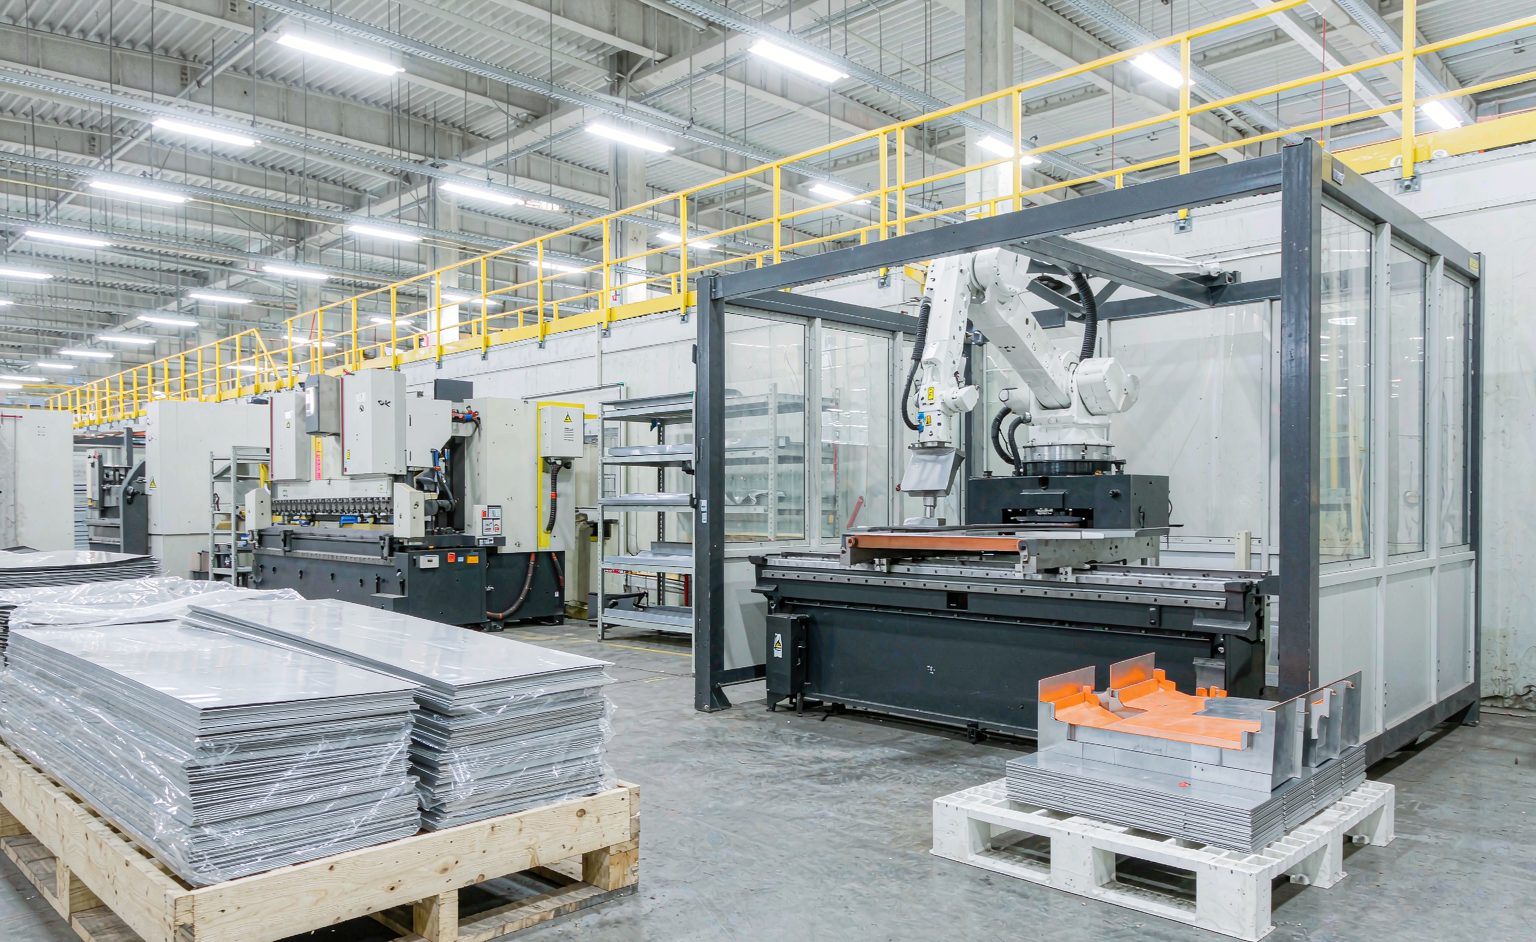
El trazado de una celda de doblado decide su rendimiento a lo largo de su vida. La alimentación de piezas en blanco necesita espacio de buffer para que el robot nunca se quede sin material; la posición de la plegadora determina el alcance del brazo y, por lo tanto, su velocidad; y la salida necesita lógica de clasificación o apilamiento para que las piezas terminadas no se conviertan en un nuevo cuello de botella manual. La arquitectura de seguridad, vallas, cortinas de luz, escáneres de área, debe diseñarse de antemano y no añadirse posteriormente, porque añadirla después reduce el alcance que justificó la celda. Las operaciones que añaden una celda de doblado junto a una línea de soldadura o mecanizado existente también deberían planificar la interfaz de transporte: recipientes, transportadores o rutas de AGV que conecten la celda con el flujo, ya que una celda que funciona rápido pero se queda sin material por la logística no entrega nada. El contrapunto en el lado de la soldadura de esta planificación se cubre en nuestra guía de estaciones de soldadura láser CNC de múltiples ejes.
Construir el caso de ROI con honestidad
| Entrada de ROI | De dónde viene el número | Trampa común de optimismo |
|---|---|---|
| Utilización actual de la prensa | Medido durante dos semanas, no estimado | Usar las tasas de placa nominal como valores reales |
| Costo de mano de obra por pieza doblada | Salario totalmente cargado × tiempo de contacto | Ignorar la parte de espera del operador |
| Tasa de reprobo y retrabajo | Datos mensuales de calidad por familia de piezas | Promediar entre piezas que nunca se procesarán en la celda |
| Pronóstico de volumen | Pedidos contratados, pipeline ponderado | Números únicos deseosos |
La fila de utilización merece su demanda de medición: dos semanas de datos de prensa con marcas de tiempo te dicen exactamente cuánta capacidad espera manos, y ese número — no el estudio de caso de un proveedor — es la base del cálculo del retorno. La fila de reprobo premia la misma disciplina: los robots de doblado reducen la variación que impulsa el retrabajo, pero solo en las familias de piezas que realmente migran a la celda. Los fabricantes que construyen el caso a partir de sus propios datos medidos compran con convicción; aquellos que lo construyen a partir de folletos compran una demostración. Los requisitos de posicionadores y manipulación que conectan las celdas de doblado en líneas de fabricación completas se perfilan en el posicionador de doble eje tipo U.
Implementación: Cómo se ve el primer trimestre
La implementación realista se ejecuta en tres fases. La instalación y validación de seguridad toman de dos a cuatro semanas. Le sigue el desarrollo de programas: las primeras tres a cinco familias de piezas se programan, depuran y miden hasta que sus tiempos de ciclo se estabilicen — este es el momento en que la celda gana o pierde su reputación, y programar tus mejores piezas primero construye intencionalmente la confianza del operador. La fase final es la integración en la planificación diaria: la celda entra en el sistema de programación, su utilización se une a la revisión semanal y los valores reales del caso de ROI comienzan a reemplazar las predicciones. Las operaciones que tratan el primer trimestre como un aumento medido reportan adopciones más suaves que aquellas que esperan rendimiento de placa nominal desde el primer día — el robot dobla el metal de manera consistente, pero la operación a su alrededor aprende a un ritmo humano.
Preguntas frecuentes
¿Puede un robot de doblado manejar diferentes familias de piezas en un turno? Sí — ese es el propósito de diseño central. Los cambios de agarrador y las recuperaciones de programas se ejecutan en minutos, y la programación fuera de línea permite preparar nuevas familias mientras la celda está en funcionamiento. La restricción es el inventario de agarradores, no el robot.
¿Cuántos operadores necesita una celda de doblado? Típicamente un supervisor para una o dos celdas, cargando planchas en masa y gestionando excepciones. El modelo de mano de obra cambia de la manipulación por pieza a la supervisión por celda.
¿El doblado robótico funciona con placa gruesa? Funciona con lo que la prensa pueda formar — el robot maneja la manipulación. Las piezas muy gruesas y muy grandes necesitan brazos y herramientas más pesados, y la economía debe verificarse caso por caso.
Lectura de fondo: robótica industrial y tecnología de prensa plegadora explicar las tecnologías subyacentes mencionadas en todo este guion.
¿Elegir la máquina en lugar de la celda? Esta guía abarca el diseño de celdas y la matemática de la TIR. Para el lado del equipo: qué tipos de máquinas de doblado se adaptan a qué familias de piezas y cómo especificar una —consulte máquinas de doblado robóticas industriales para la automatización del conformado de precisión de metales.