
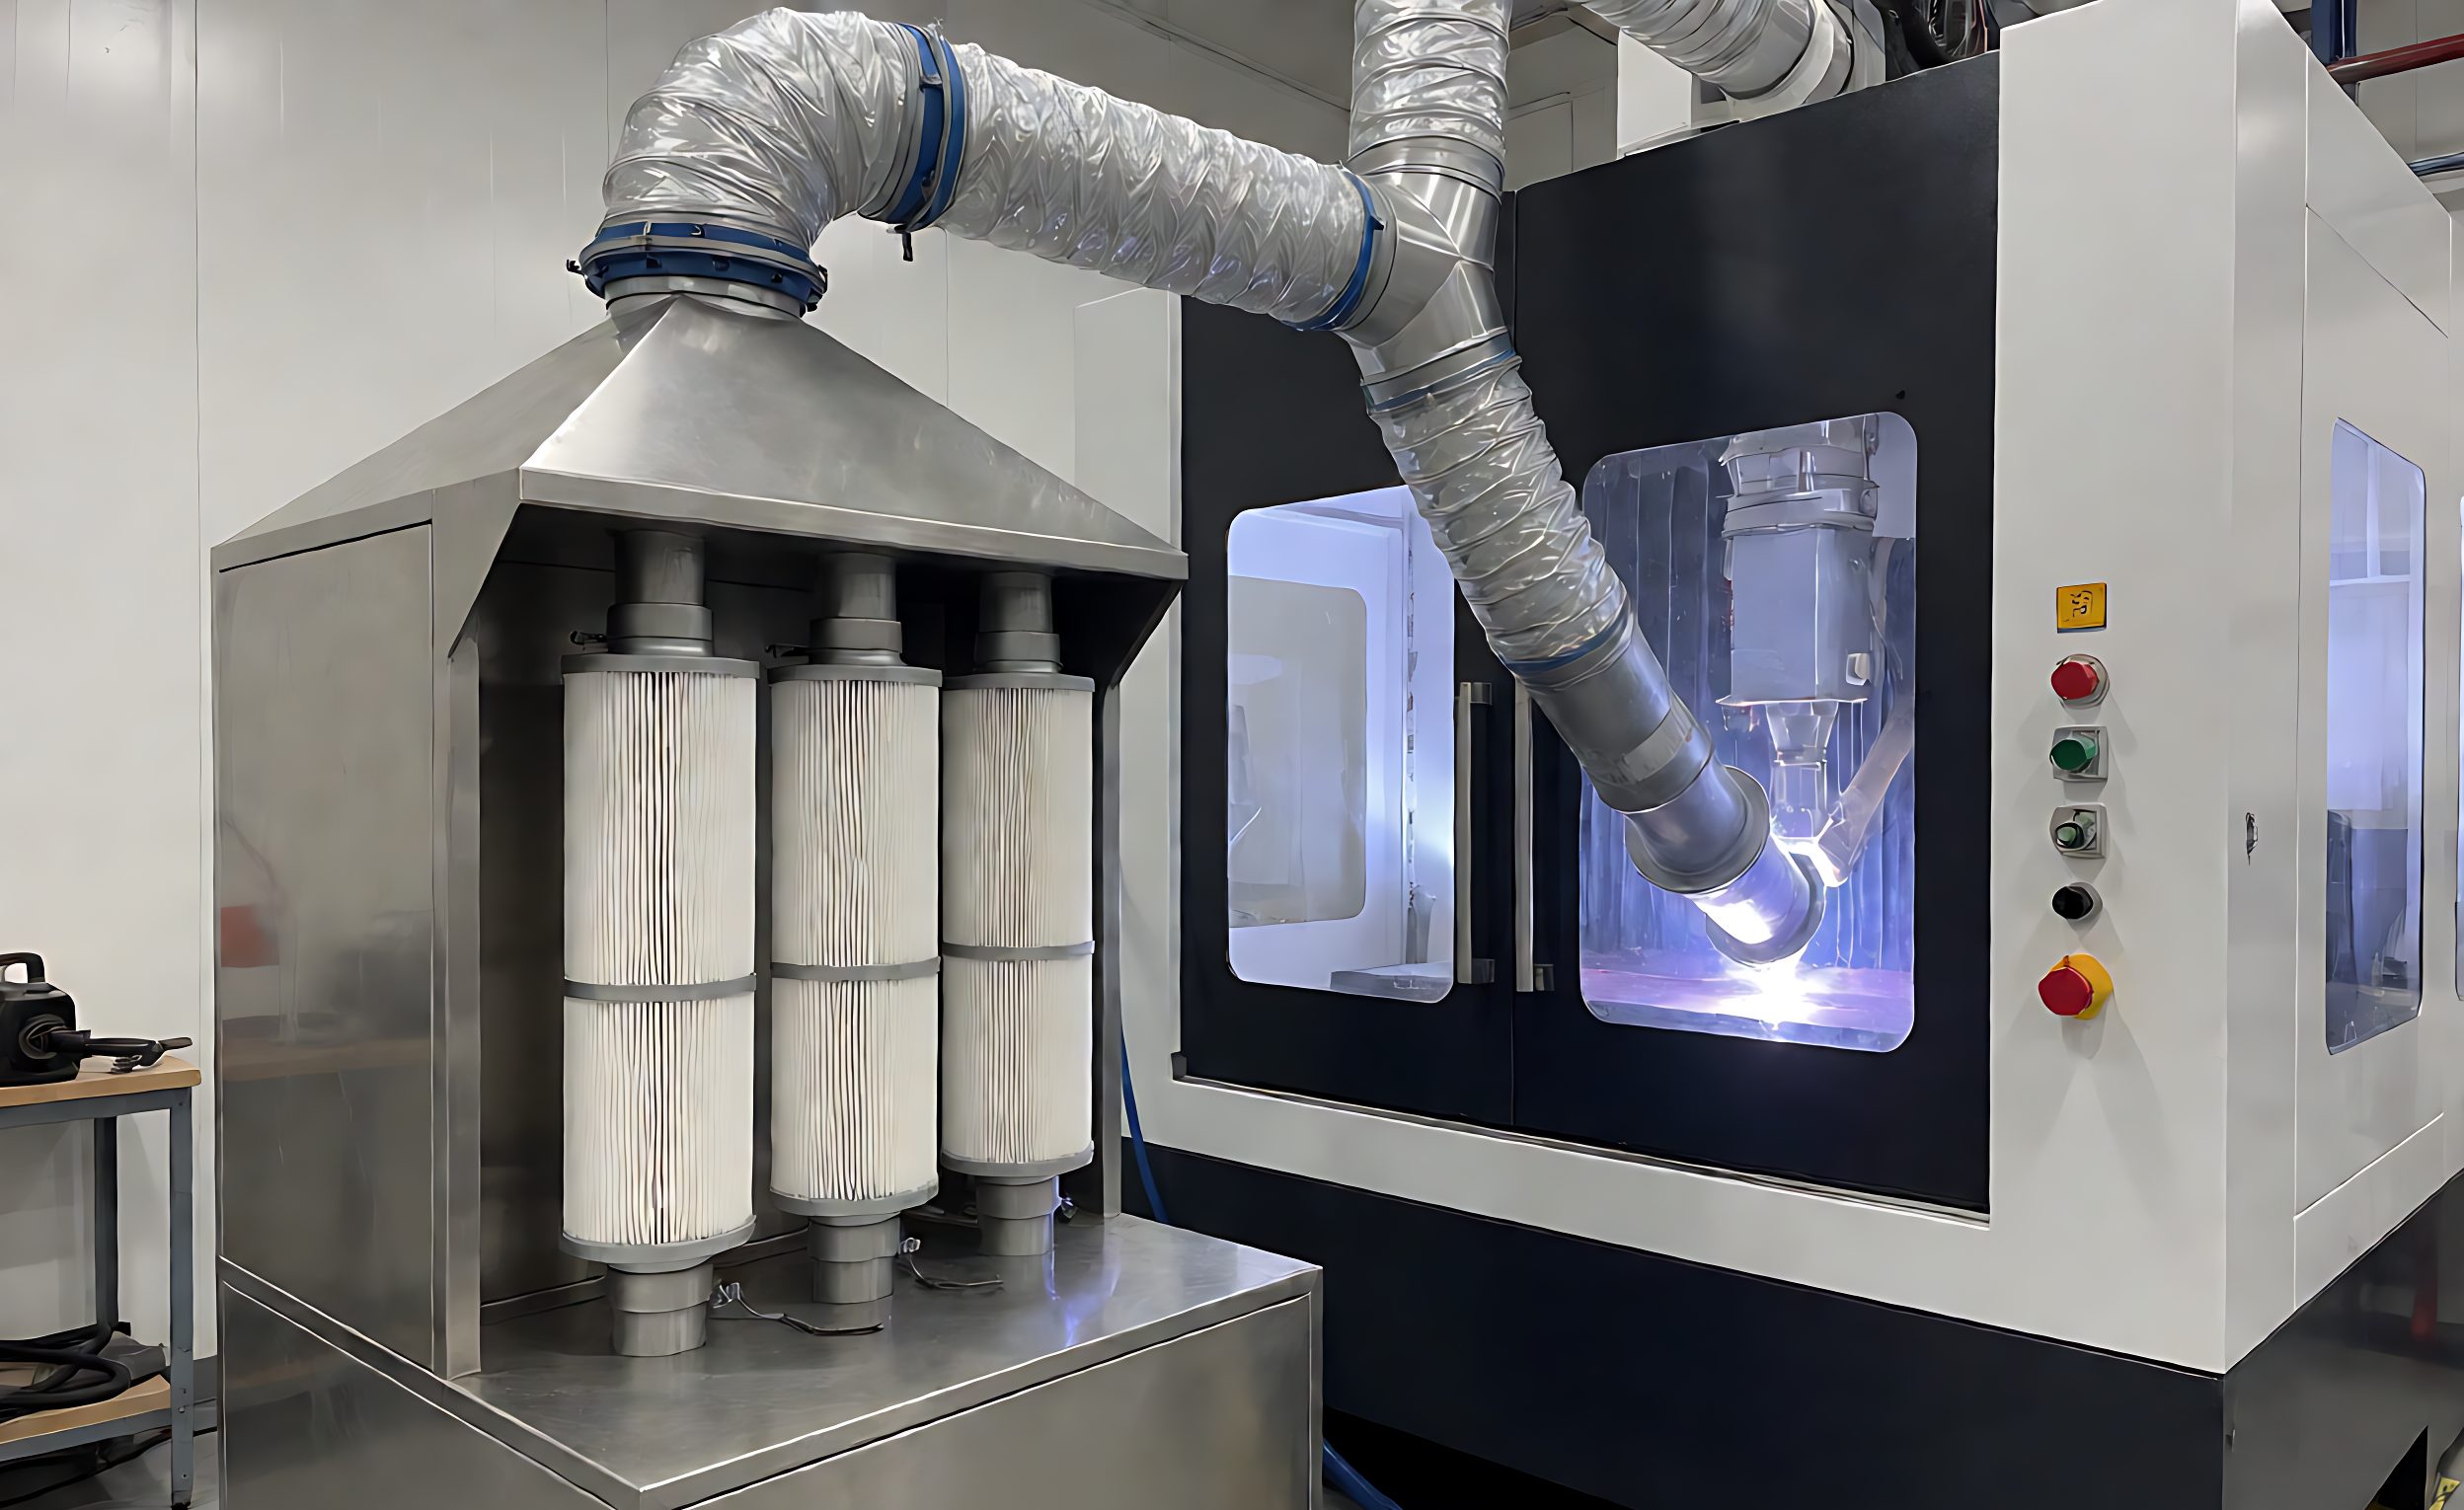
Требования к удалению дыма при лазерной сварке и качеству воздуха
Фуг является наименее эффектной частью установки для лазерной сварки и одним из немногих элементов, имеющим последствия сразу в трёх направлениях: здоровье оператора, стабильность процесса и терпимость соседей к работе завода. Система удаления фуг обычно закупается как аксессуар в конце коммерческого предложения, специфицируется по каталожному номеру, а не по производительности по воздуху, и именно так на установках появляются красиво спроектированные кожухи, которые медленно наполняют оптику конденсатом.
Причина проста. Улавливание фуг — это не вопрос уборки; это параметр процесса. Если вы плохо удалите дымовую завесу, вы вызовете турбулентность в защитной газовой среде, что проявится не в виде видимого дыма, а в виде пористости. В этой статье рассматривается, что необходимо специфицировать: объём воздухообмена, место улавливания, что делает фильтр с захваченными частицами и как установка подтверждает, что качество воздуха не отличается от того, каким оно было в день ввода в эксплуатацию.
Сначала улавливание, потом фильтрация
Каждое предложение по системам удаления фуг должно начинаться с вопроса об улавливании, а не с вопроса о фильтре. Как только фуги проникают в помещение, никакое количество фильтрации на выходе не поможет оператору, стоящему в этом месте.
- Близость точки улавливания: вытяжной зонт должен располагаться близко к сварочному шву, сверху и немного по потоку, перехватывая дымовую завесу при её подъёме, а не после того, как она распространится.
- Скорость улавливания: достаточное перемещение воздуха в зоне дымовой завесы для преодоления сквозняков от дверей, вентиляторов и проходящих транспортных средств. Измеренные значения и допущенные расстояния должны быть указаны в спецификации.
- Герметичность кожуха как основной барьер: кожух удерживает источник опасности, пока фильтрация очищает удаляемый воздух; оба элемента работают вместе только при закрытом кожухе.
- Протяжённость воздуховодов и потери давления: длинные воздуховоды, отводы и гофрированные рукава потребляют статическое давление, поэтому модуль, рассчитанный по производительности в свободном потоке, будет работать неэффективно предсказуемым образом.
- Втягиваемые сквозняки: открытая дверь для доступа или близлежащий сопло сжатого воздуха могут свести на нет номинально правильную скорость улавливания.
Защитный газ взаимодействует со всем этим, почему обсуждение систем удаления фуг и контроля брызг должно располагаться рядом с окном параметров, а не рядом с электрощитом. Установки, которые месяцами борются с пористостью, часто находят её причину в скоростях удаления фуг, а возникающее при этом расхождение задокументировано в статье о подтверждении качества сварки в виде пористости и непроваров.
Подбор производительности воздухообмена и выбор ступеней фильтрации
Производительность воздухообмена определяется объёмом кожуха и числом кратности воздухообмена в час, соответствующей циклу нагрузки, а затем корректируется с учётом потерь давления в установленной системе. Технология воздушных фильтров затем определяет, что происходит с захваченными веществами:
- Предварительное отделение: искрогасители или механические сепараторы перед тонкими фильтрами защищают дорогие фильтрующие материалы от горячих частиц.
- Основная фильтрация: складчатые кассеты, подобранные под ожидаемую загрузку частицами, с указанием допущений по загрузке, так как недооценённый фильтр быстро насыщается и теряет производительность по воздуху.
- Тонкая фильтрация: Фльтрация HEPA если тонкодисперсные взвешенные частицы или нормативные требования это обосновывают, при этом следует учитывать, что это увеличивает падение давления и, следовательно, затраты на энергию.
- Обработка газовой фазы: некоторые покрытые и легированные материалы выделяют соединения, с которыми фильтры для улавливания частиц не справляются, и в спецификации это должно быть явно указано.
- Вывод выбросов: рециркуляция внутри цеха или отвод через воздуховод наружу. Рециркуляция экономит тепловую энергию и требует, чтобы качество выбросов было обосновано.
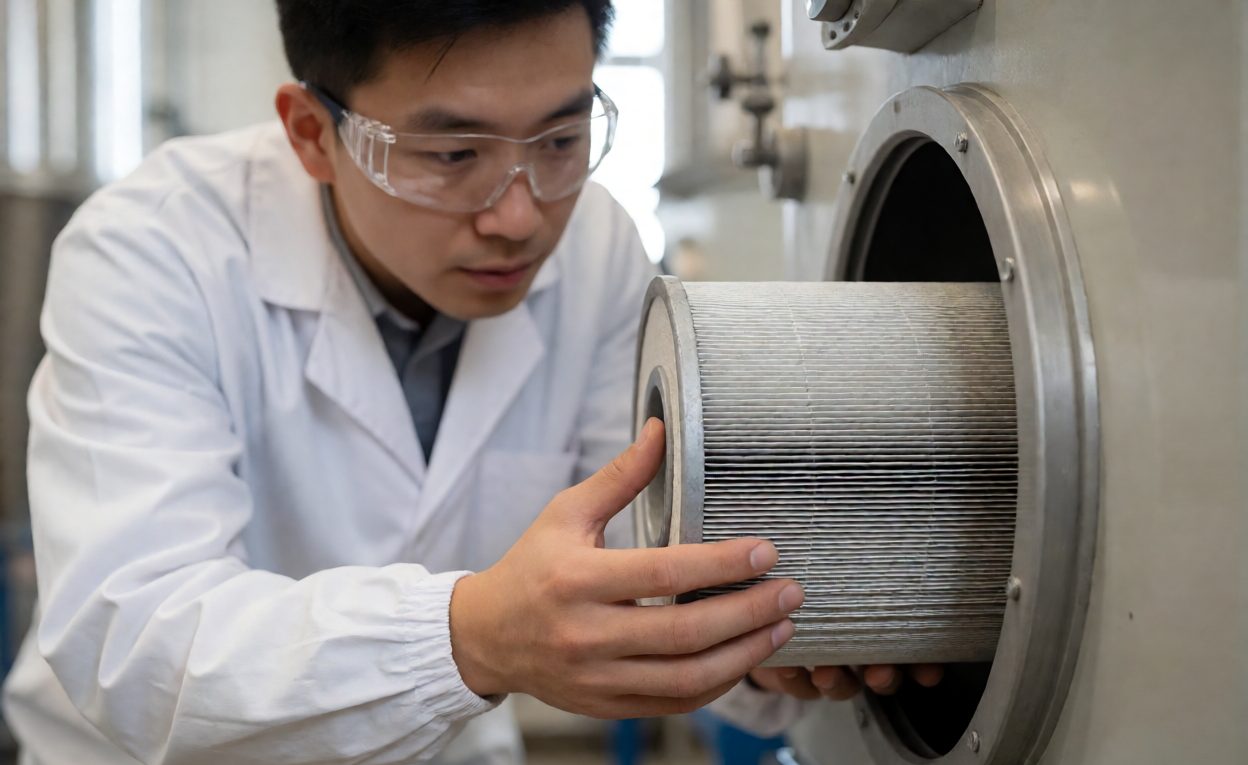
Из расчета производительности вытекают два статьи затрат, о которых стоит спросить на этапе получения коммерческого предложения. Интервалы замены фильтров определяют эксплуатационные затраты на единицу продукции, что изложено в статье о стоимости расходных материалов на единицу продукции, и должны выражаться в часах, а не в оптимистичных допущениях. Электрическая нагрузка — вторая по значимости: вентиляторы и компрессор для очистки фильтров, если таковой имеется, должны учитываться в расчете мощности и охлаждения , а запас фильтров должен включаться в комплект ремонтных запасов на первый год.
Ограничения по качеству воздуха, о которых стоит явно указать
Покупателю не нужно становиться специалистом по промышленной гигиене, но до заключения контракта, а не постфактум, необходимо четко определить три вещи:
- Измеримые ограничения: числовые значения экспозиции или концентрации со ссылкой на стандарт, чтобы соблюдение требований определялось измерением, а не мнением.
- Место проведения измерения: на позиции оператора во время обычной загрузки, а не у выхода воздуховода в тихое утреннее время. Внутреннее качество воздуха во многом зависит от того, где и когда берется проба.
- Метод приемочных испытаний: кто проводит измерения, с помощью какого прибора, в какой день и по каким нормативным限值ам – это прописывается в критериях приемки наряду с качеством сварки.
- Baseline and periodic monitoring: one result at commissioning plus a recurring schedule, because filter performance drifts and duty cycles change.
Living with the System
Extraction degrades gracefully, which is why it gets neglected. Airflow falls slowly, nobody notices, and the change is blamed on optics or wire quality rather than on a filter that saturated two months ago. Three habits prevent this:
- Differential pressure monitoring: a pressure gauge or sensor across the filter gives an objective replacement trigger instead of a calendar guess.
- Counters into the cell controller: filter hours, cleaning cycles and alarm states are available as signals, and the remote monitoring article shows how cheaply they join the tag list.
- Documented airflow check: a periodic measurement at the capture point, recorded, so degradation shows as a trend rather than as a surprise.
- Safety interlock coordination: where an automatic cleaning cycle interrupts airflow, the interlock design must know about it rather than assume continuous extraction.
Maintenance questions answer themselves when airflow is monitored: filters that reach their differential pressure early indicate a capture problem upstream, while filters that last suspiciously long often indicate air is taking a shorter route into the room. Either way the cost of finding out early is a filter and an afternoon, and the cost of finding out late is usually expressed as scrap.
Часто задаваемые вопросы
Сколько воздушного потока требуется для лазерной сварочной ячейки?
Sized from enclosure volume, target air changes per hour and installed duct pressure loss. Ask for the calculation, not just a unit catalogue number.
Можно ли рециркулировать отсасываемый воздух обратно в цех?
Yes where discharge quality is demonstrably within the stated limits. Recirculation saves heating and cooling energy, so it is often the default.
Всегда ли необходима HEPA?
Not always. It depends on the materials welded and the applicable limits; HEPA adds pressure drop and energy cost, so it must be justified.
Почему изменение экстракции иногда приводит к изменению пористости?
Excess capture velocity disturbs the shielding gas envelope. Correcting a smoky cell by increasing airflow can introduce weld defects.
Как часто следует менять фильтры?
On differential pressure rather than on a calendar. Operating hours then become an estimate used for stocking rather than a trigger.
Должно ли качество воздуха быть частью приемки ячейки?
Yes. State the limits, the measurement positions and the method in acceptance criteria so compliance becomes a measurement rather than an argument.
Что произойдет, если блок извлечения выйдет из строя?
The interlock should stop emission rather than allow welding to continue. Silent failure is the failure mode that matters most.