
Проектирование габаритов и компоновки ячейки лазерной сварки: руководство для покупателя
Производители публикуют показатель площади для каждой сварочной ячейки, и он точен, полон и почти бесполезен сам по себе. Это число описывает машину. То, что покупателю нужно планировать, — это установка: всё, с чем ячейка контактирует, всё, что приходит и уходит из неё, и все, кто должен иметь к ней доступ. Ячейки, которые подходят на бумаге, но не работают на практике, почти всегда терпят неудачу по одной из этих причин.
Планировка площади имеет определённый порядок. Начните с габаритов машины, добавляйте окружающие зоны по одной и только потом решайте об организации пространства. Делать это в обратном порядке — ужимать фиксированную компоновку под доступный угол — это то, как ячейки в итоге остаются без места для обслуживания.
Что на самом деле включает в себя габаритный контур машины
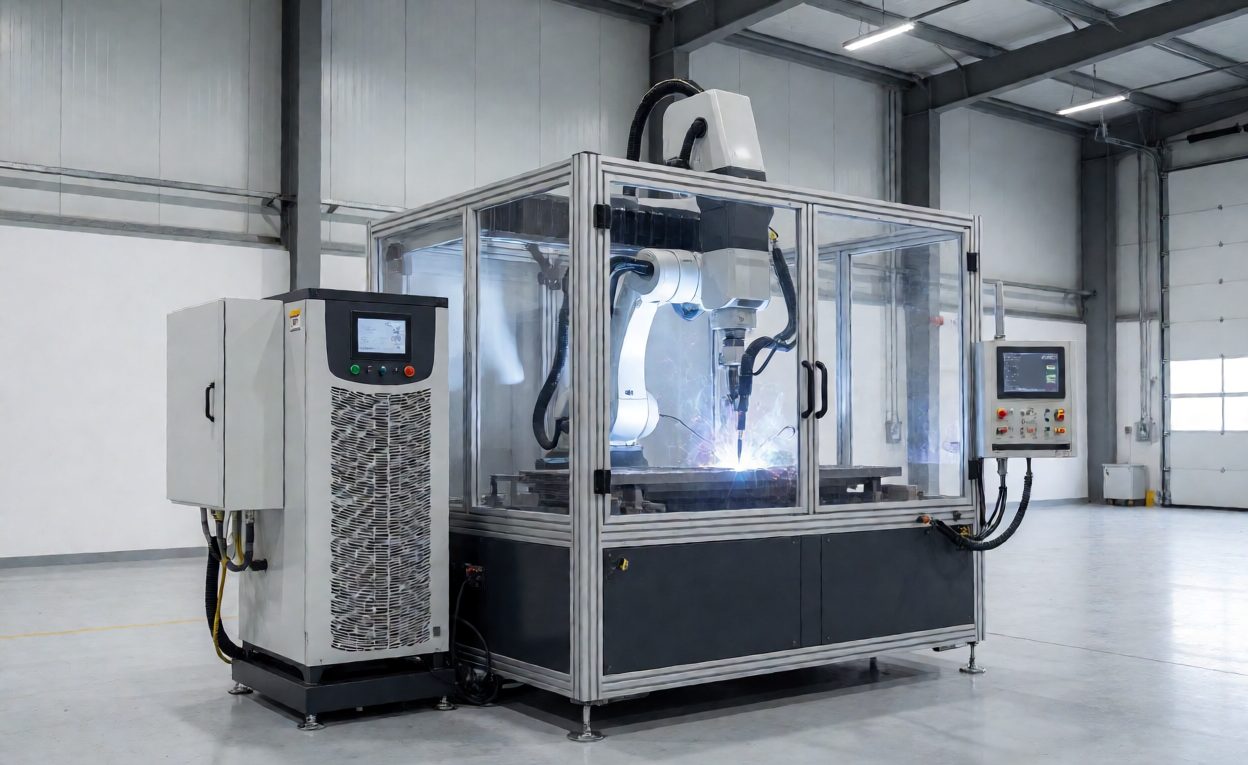
Просите чертеж компоновки, на котором каждый компонент показан как отдельный элемент, а не как единый общий прямоугольник. Элементы, которые имеют значение по отдельности:
- Кожух и двери: защитный кожух задаёт основной прямоугольник, а вылет или сдвиг двери добавляет собственную зону движения. Задние доступные панели тоже имеют значение – им необходимо открываться без перемещения чего-либо, припаркованного за ячейкой.
- Охладитель и источник лазера: обычно расположены сбоку или сзади кожуха, каждый с передним доступом для фильтров, проверки охлаждающей жидкости и замены модулей.
- Щит управления: нужен вылет двери и место для стояния инженера с ноутбуком.
- Единица вентиляции и воздуховоды: фильтрующий блок имеет собственную площадь, а маршруты воздуховодов проходят по потолку или вдоль пола, в ущерб пространству для поворота.
- Зона вращения позиционера: поворотный или наклонный позиционер движется по обтекаемому объёму, который должен оставаться свободным, включая время загрузки.
- Область досягаемости робота: в основном находится внутри кожуха, но стоит проверить её по отношению к области оснастки, потому что конфликт досягаемости, обнаруженный при пусконаладке, обходится дорого.
Окружение добавляет ещё три слоя. Доступ оператора, доступ для обслуживания и безопасный периметр, описанный в статье о безопасности лазеров класса 4 , все они расширяют эффективную площадь далеко за стены кожуха, и все три гораздо проще обсудить на чертеже, чем на готовом полу.
Позиция оператора и поток материалов
Позиция оператора формирует компоновку больше, чем какой-либо другой выбор. Три паттерна покрывают большинство установок:
- Станция фронтальной загрузки: рольганг или зона комплектации палет перед ячейкой создают линейный поток от заготовок до готовых сварных изделий. Просто для понимания, и это примерно удваивает глубину установки.
- Двухпозиционный позиционер: загружайте одну позицию, пока другая варит. Компактно и продуктивно, но зона вращения и позиция оператора не должны конфликтовать.
- Подача конвейером: подходит для крупносерийного производства одной детали, но маршруты подачи и съёма конвейера фиксируют ориентацию ячейки в здании.
Мышление потоками важно даже при малом объёме. Детали прибывают, оснастки перемещаются к ячейке и от неё, и сварные изделия уходят на контроль или финишную обработку. Компоновка, которая заставляет эти движения пересекаться или проходить через проходы, создаст именно ту давку, от которой должна предотвратить план компоновки. Это роботизированную сварочную ячейку The article covers the equipment set in general terms; the layout question is about how that equipment sits in a specific building with specific traffic.
: Clearances That Plans Routinely Forget
- : Servicing depth: laser modules and chiller components sometimes withdraw from their housings; the withdrawal distance must be free floor, not another machine.
- : Door heights and overhead routes: extraction ducting, cable trays and any rail system all live above the cell, and low doorways constrain both ducting routes and machine access.
- : Installation access: the cell is crated, delivered and assembled in place. Crates, a lifting route and temporary staging all consume floor during installation week, which is why the article on installation requirements lists site readiness as a checklist rather than a suggestion.
- : Foundation work: if the slab needs attention before the cell can be anchored, that work needs access too; the article on foundation and anchor bolt specification explains what the floor must provide.
- : Future expansion: a second cell, a longer conveyor or an added positioner. Leaving an unused bay beside the first cell is the cheapest expansion capacity available.
: Utilities belong in the footprint plan as well. Power drops, water piping, compressed air and extraction takeoffs enter the cell at specific points, and the article on power and chiller sizing sets out what the site must deliver. Routing those services is a floor-space decision in itself.
: Layout Patterns and the Discipline Around Them
Most installations fall into one of three arrangements: the cell against a wall with flow along it, the cell as an island with flow around it, or paired cells sharing one operator and one staging area. Each is legitimate; the mistake is choosing by habit rather than by flow. : Plant layout study Здесь устоявшаяся дисциплина, и даже облегчённый вариант её – набросок перемещений деталей – отделяет рациональную компоновку от беспорядочной.
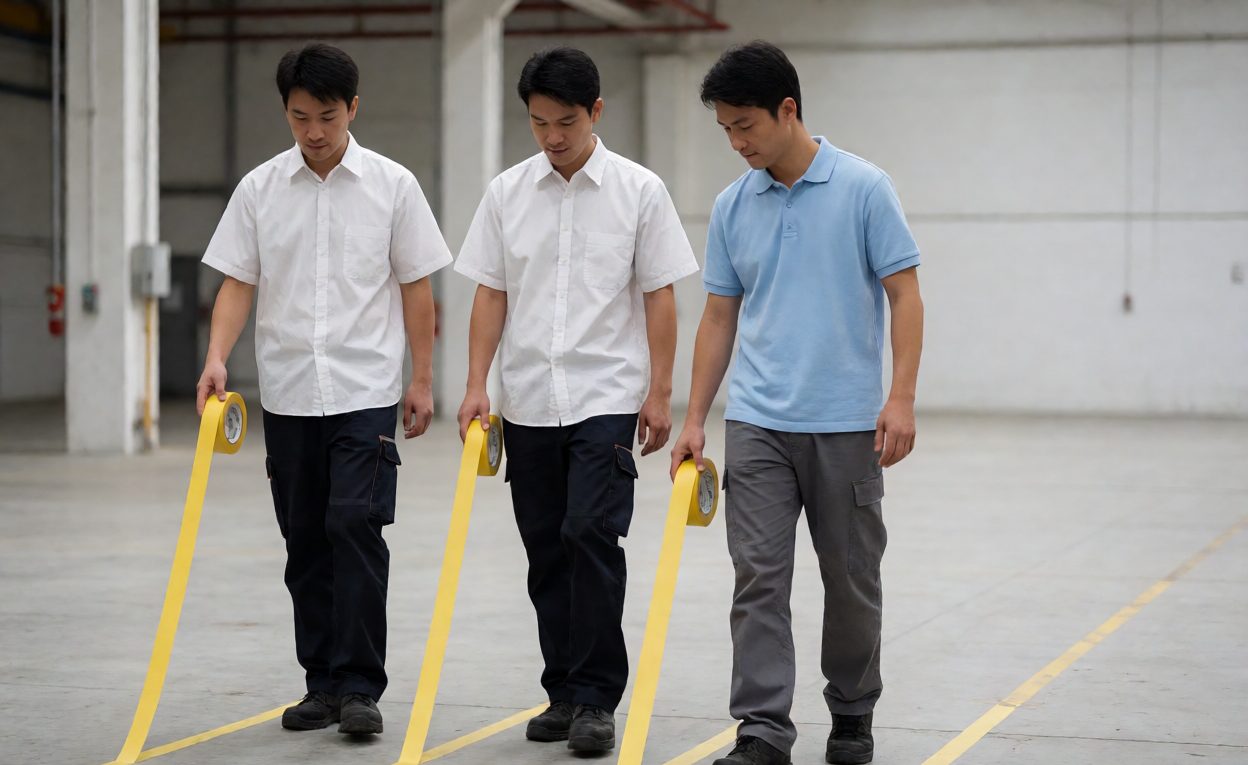
Та же дисциплина распространяется на то, что окружает ячейку. Подставочные стеллажи, каркасы хранения, шкафчики для оснастки и контейнеры для отходов все нуждаются в местах, и обработка материалов практика предлагает простое правило: ничего не ставить там, где это закрывает технологические двери, и ничего не хранить там, где это сужает эвакуационный путь. Если несколько ячеек разделяют один цех, быстрый диаграммы потока создания ценности всей линии обычно показывает, что сварочная ячейка не является узким местом, – и что пространство вокруг неё, а не сама ячейка, ограничивало производительность.
Часто задаваемые вопросы
Сколько места занимает ячейка сварки сверх её footprint в технических характеристиках?
Обычно на тридцать–пятьдесят процентов больше, когда добавляются технологические двери, зоны обслуживания, подставочные места и маршруты потока. Требуйте чертеж компоновки с поименованием каждого компонента.
Лучше ли двухпозиционный позиционер, чем фронтальная загрузочная станция?
Для пропускной способности, как правило, да, потому что погрузка перекрывает сварку. Нужна зона маневрирования и свободное место оператора, поэтому это не обязательно меньший вариант.
Можно ли размещать охладитель в другом месте, не в самой ячейке?
Расстояние снижает эффективность охлаждения, занимает площадь цеха и требует трубопроводов. Держите его близко, кроме случаев, когда помещение для оборудования предлагает реальные преимущества.
Какой зазор требуется для сервисных дверей?
Достаточно для полного открытия двери без припаркованных у неё предметов, плюс место для работы. Обозначьте эти зоны на плане этажа.
Должно ли размещение производственных зон находиться внутри габарита ячейки?
Обычно нет. Подставочные места внутри увеличивают план этажа примерно на треть; снаружи вместо этого требуется запланированный маршрут потока.
Какие надземные коммуникации влияют на планировку?
Вентиляционные воздуховоды, кабельные лотки, освещение и любая рельсовая система. Проверяйте высоту дверей и доступное пространство в потолке заранее.
Когда следует утвердить макет?
До заключения контракта. Изменения компоновки после поставки вызывают максимальные сбои, потому что инженерные системы, анкеры и маршруты потока уже закреплены.