
Formación de operarios de soldadura por láser: definir configuración, verificaciones y escalado
Respuesta rápida: El plan de formación para operadores de soldadura láser debe vincular el proceso aprobado, la configuración del equipo, la configuración rutinaria, los puntos de inspección, la respuesta a fallos y el responsable de escalamiento. Formar contra la celda real y las instrucciones de trabajo, registrar quién completó qué revisión y dejar claro qué tareas corresponden a los operadores y cuáles al personal de servicio calificado. Los manuales del proveedor y los procedimientos aprobados del sitio deben gobernar los pasos exactos.
Definir el rol y los límites del operador
Escriba qué tareas el operador realiza antes, durante y después de un ciclo y qué tareas requieren un supervisor, ingeniero o técnico de mantenimiento. Incluya la carga de piezas, la confirmación de la fijación, la secuencia de inicio aprobada, las verificaciones de resultados y el mantenimiento rutinario si esas tareas forman parte del procedimiento del sitio. No confíe en un título de trabajo para explicar la autorización. Utilice la configuración real de la celda y las reglas del sitio como fuente de los límites del rol. Un límite claro ayuda a los operadores a detenerse y escalar cuando una situación cae fuera de la formación que recibieron.
Formar sobre el equipo y la receta aprobados
Identifique la celda, la revisión del software, la familia de pieza de trabajo, la fijación y la receta de proceso utilizadas durante la formación. Muestre dónde se recuperan los ajustes aprobados y cómo el operador verifica que el trabajo seleccionado coincide con la pieza. Explique qué cambios están permitidos y cuáles requieren la aprobación de ingeniería. Mantenga los ajustes temporales de prueba separados de los ajustes de producción liberados. Un registro de formación vinculado a una configuración impide que una persona aprenda una configuración y se le espere que opere un proceso diferente sin una revisión.
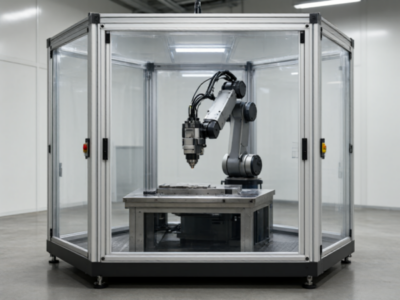
Enseñar la secuencia de configuración con una pieza representativa
Demuestre cómo verificar la identidad de la pieza, la ubicación de la fijación, el estado del apretado y el área de trabajo antes de comenzar. Use la pieza de producción real o una muestra representativa aprobada. Explique las indicaciones esperadas en la HMI y qué hacer si falta una confirmación. Permita que el operador repita la secuencia mientras un formador observa y registra las preguntas. Evite convertir un procedimiento complejo en un lema memorizado. Una configuración repetible reduce la confusión durante los cambios de turno y ayuda al equipo a encontrar un prerrequisito omitido antes de que comience un ciclo.
Hacer que las verificaciones de calidad sean observables y claras
Muestre qué características de costura o superficie inspecciona el operador y cómo se registra el resultado. Use el plan de calidad actual e identifique cuándo una pieza se acepta, se retiene o se envía para revisión técnica. Si la inspección depende de una luz, vista o calibre específicos, inclúyalo en la instrucción de trabajo. No pida a un operador que apruebe afirmaciones metalúrgicas o de proceso fuera de su cualificación. Un método de verificación visible permite que una segunda persona repita la observación y proporciona a ingeniería un registro útil cuando una muestra se retiene.
Cubrir fallos y escalamiento seguro
Enumere las alarmas comunes y las interrupciones del proceso con las que el operador podría encontrarse, y luego vincule cada una con la respuesta aprobada en la planta. Identifique qué información debe registrarse, quién es contactado y cuándo la celda debe permanecer detenida. Queda claro que las salvaguardas no deben evadirse para reanudar la producción. Utilice una demostración dirigida por un instructor para los pasos de recuperación autorizados para el operador. Si la instrucción no está clara, trátelo como un vacío de formación o de comisión y asigne un responsable, en lugar de depender de la improvisación.
Coordine la transición de turno y los cambios de trabajo
Establezca un registro breve de transición para el trabajo actual, la revisión de la receta, el estado del sujetador, las retenciones de calidad abiertas, los avisos de mantenimiento y cualquier restricción temporal. Explique cómo se selecciona y verifica un cambio de trabajo antes del próximo lote. Si varias familias de piezas utilizan la celda, mantenga separadas sus instrucciones de configuración y etiquete el sujetador aprobado. Una transición consistente evita que una nota que solo existe en la memoria de un operador afecte al siguiente turno. El supervisor debe saber quién es la persona responsable de una decisión que sigue abierta.
Practique inspecciones rutinarias y límites de servicio
Forme a los operadores en las inspecciones rutinarias enumeradas en la documentación del proveedor y el procedimiento de planta, como el estado visual, la limpieza o el estado de los consumibles, según corresponda. Identifique las tareas que deben detenerse y transferirse al personal de mantenimiento o servicio calificado. Utilice la lista de verificación diaria real y registre su revisión. Evite inventar intervalos de mantenimiento o pasos de reparación; vincúlese a los documentos aprobados del propietario del equipo. Los límites claros de servicio ayudan a proteger la disponibilidad sin animar al operador a realizar trabajos fuera de su autorización.
Verifique la competencia y mantenga el registro actualizado
Registre al aprendiz, al instructor, la fecha, las revisiones del equipo y de la receta, las tareas practicadas, el resultado observado y las acciones posteriores. Decida cómo se verifica la competencia antes de la operación independiente y cuándo se necesita formación de refresco. Actualice el material cuando cambien la celda, el programa, el sujetador, la pieza de trabajo o el procedimiento de planta. Mantenga una copia accesible para el supervisor de turno y el responsable de seguridad. Un registro fechado ayuda a la planta a identificar quién ha sido formado en qué configuración y dónde se necesita otra demostración.
Para compradores que comparan opciones de producto y proveedor disponibles, consulte sistemas de soldadura láser TrueSyn.
Preguntas que los compradores hacen a menudo
¿Qué debe abarcar la formación de operadores de soldadura láser?
Utilice la celda real, la receta liberada, la secuencia de configuración, los puntos de inspección, las averías, la transición y los límites de escalado.
¿Puede un operador cambiar las configuraciones del proceso?
Solo dentro de la autorización aprobada de la planta; las configuraciones fuera de ese límite deben derivarse al responsable del proceso.
¿Qué debe hacerse si la respuesta ante una avería no está clara?
Mantiene la celda en el estado aprobado y escala al responsable designado; cierre el vacío en la instrucción antes de tratarlo como algo rutinario.
¿Qué debe figurar en el registro de formación?
Registre al aprendiz, al instructor, la fecha, las revisiones del equipo y de la receta, las tareas demostradas y cualquier acción posterior.