
Tolerancia de ajustaje en soldadura láser: control del huego de junta antes de las pruebas de proceso
Respuesta rápida: La tolerancia de preparación para soldadura láser es el control acordado de la junta, alineación y estado del borde presentados al proceso. Defina la unión y el fixture conjuntamente, mida piezas representativas y confirme una ventana de proceso con ingenieros de soldadura calificados antes de confiar en una demostración.
Definir el caso de uso real
Comience con la decisión que el comprador necesita tomar, luego describa el entorno real para una unión soldada por láser y su fixture de posicionamiento. Registre quién lo usa, cómo se instala o manipula, el patrón de pedidos y el destino. Un término de búsqueda amplio como “tolerancia de preparación para soldadura láser” ayuda a que las personas encuentren el tema, pero una cotización requiere un modelo, caso de uso y configuración definidos. Pida a los proveedores que respondan el mismo resumen para que la comparación refleje el producto y no suposiciones diferentes. Escriba el registro para que un segundo proveedor o un nuevo miembro del equipo pueda entender la misma configuración. Asocie cada pregunta abierta a un responsable y una fecha; no permita que una llamada informal reemplace el dibujo controlado, el alcance del servicio o el archivo del producto.
Elaborar un resumen completo para el proveedor
Proporcione al proveedor un paquete fechado que combine un dibujo o mapa de flujo de trabajo, identidad del artículo, dimensiones, opciones, cantidades y método de aceptación. Para una unión soldada por láser y su fixture de posicionamiento, haga que el dibujo de la unión, el lote de material, la revisión del fixture y el registro de prueba medido sean el registro de referencia y especifique qué revisión controla la cotización. Marque cualquier entrada no resuelta como abierta en lugar de dejar que un proveedor la elija silenciosamente. Esto permite que una muestra posterior o un plan de servicio rastreen de vuelta a la solicitud original. Para este tema, una comparación útil incluye la geometría de la unión, la secuencia de sujeción, la estrategia de sensores, la trayectoria del robot y el método de inspección, y establece qué es estándar, opcional o aún no verificado. Nombres o fotografías similares no establecen el encaje mecánico, el comportamiento del software, la cobertura del servicio o el cumplimiento.
Comparar configuraciones equivalentes
Compare la geometría de la unión, la secuencia de sujeción, la estrategia de sensores, la trayectoria del robot y el método de inspección como configuraciones separadas y nombradas. Mantenga la oferta base distinta de las funciones opcionales y muestre cómo cada elección cambia el encaje, la función, el empaquetado, el mantenimiento o el costo entregado. Un alcance de comparación lado a lado es más útil que un precio de titular: anote inclusiones, exclusiones, evidencia y preguntas abiertas para que una oferta parcial no sea confundida con una equivalente. Utilice el grosor del material, el estado de la superficie, la preparación de la unión, la junta y la restricción como base para elegir una muestra y decidir qué medir. Si la muestra omite una condición difícil, declare el límite del resultado en lugar de presentarlo como prueba para todos los casos de uso.
Establecer puntos de encaje medibles y aceptación
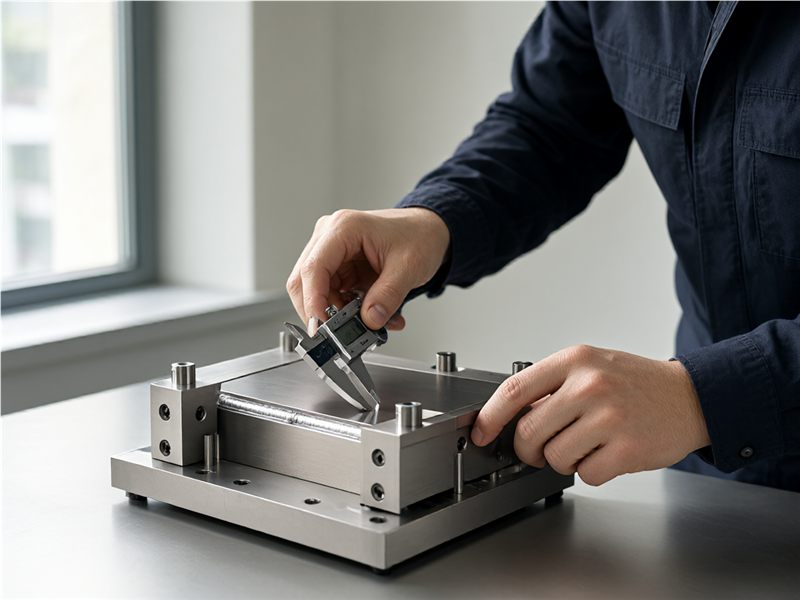
Seleccione los atributos que controlan el ajuste y el rendimiento y, a continuación, marque los puntos de medición en el plano o en la hoja de aceptación. Indique el elemento base, el método, la condición de la muestra y la fuente de la tolerancia cuando sea aplicable. Para una unión soldada por láser y su fixture de posicionamiento, el espesor del material, el estado de la superficie, la preparación de la junta, la holgura y la restricción pueden hacer que una cifra sea engañosa si los equipos miden características diferentes. Revise los límites inciertos con el diseñador y el fabricante antes de fabricar los utillaje o iniciar la producción. Un modo de fallo común es que la holgura de la pieza, la condición del borde y la repetibilidad del fixture puedan cambiar el resultado de la prueba. Redúzcalo mediante una verificación por escrito antes de la liberación, además de un paso claro de retención y escalamiento si la verificación falla. El responsable pertinente debe poder encontrar las pruebas sin depender de la memoria.
Revisar una muestra representativa
Solicite una muestra que represente la configuración de producción prevista y no un sustituto visualmente similar. Registre el modelo, el material o la revisión, los accesorios, el acabado y las piezas temporales. Revísela en el entorno de acoplamiento o funcionamiento real. Defina lo que se considera cordón de soldadura acordado, ajuste, apariencia y pruebas específicas de la aplicación, y quién puede aprobar una desviación; una demostración no registrada no es una aprobación controlada. Un comprador puede solicitar al proveedor que devuelva el plano de la unión, el lote del material, la revisión del fixture y el registro medido de la prueba con la oferta o la muestra. Eso hace que la respuesta sea más útil que una declaración amplia de capacidad y proporciona a la adquisición, la ingeniería y la calidad un punto de partida compartido.
Separar pruebas de suposiciones
Solicite pruebas que respondan a la pregunta planteada. Un plano muestra la geometría, una declaración de materiales identifica una formulación y un informe de pruebas solo respalda sus condiciones y alcance declarados. Para una unión soldada por láser y su fixture de posicionamiento, distinga entre las afirmaciones del proveedor y las pruebas independientes y la revisión del comprador. No infiera certificación, vida útil o aprobación del mercado a partir de una foto o muestra. Para un resultado repetible, acuerde el cordón de soldadura acordado, el ajuste, la apariencia y las pruebas específicas de la aplicación antes de la prueba. Identifique la identidad de la muestra, el método de medición o funcionamiento, el formato del registro y quién firma el visto bueno; si una condición cambia, revise el efecto antes de reutilizar la aprobación.
Verificar los requisitos de destino
Enumere el destino, el canal y el grupo de usuarios antes de decidir qué revisión legal o normativa es necesaria. La planta y la especificación del cliente que regulan el ensamblaje soldado pueden tener reglas que varían según la clasificación, el usuario previsto, la instalación y el canal de venta. Identifique al importador o al propietario del proyecto, pregunte qué versión de los requisitos aplica y conserve las pruebas aprobadas. Confirme la aplicabilidad incierta con una autoridad competente, un laboratorio o un asesor local cualificado. Planifique la revisión de la junta, el concepto del fixture, la prueba de parámetros, la revisión de la protección y la aceptación como puertas conectadas. Cada puerta debe tener una entrada, un responsable y una salida para que una muestra, un pedido o una instalación no pueda avanzar con un problema sin resolver oculto en un hilo de correo electrónico.
Incluir el embalaje y la identificación
Tratar los cartones, las etiquetas, las instrucciones y los identificadores de artículos como parte de la especificación. Registrar el paquete terminado, las cantidades, los insertos, el propietario del código de barras, el idioma, los marcados de destino y el archivo de aprobación. Un cambio puede afectar la recepción, la presentación en el estante o la trazabilidad. Que el equipo de recepción o el equipo minorista verifique el paquete completo contra la lista aprobada. Las diferencias de mercado y de sitio importan: la especificación de la planta y del cliente que rige el ensamble soldado puede cambiar los documentos, las etiquetas, los detalles de instalación o la redacción para el cliente que deben revisarse. Nombrar a la parte local responsable y utilizar la orientación primaria actual.
Comparar el costo total y la exposición al cambio
Comparar el costo total a lo largo del ciclo de compra, no solo la cotización por unidad. Incluir el tooling o la configuración, la inspección, el embalaje, las suposiciones de flete, las piezas de repuesto, la aprobación del cambio y la exposición a la retrabajación. Para una unión soldada por láser y su fixture de localización, pedir al proveedor que identifique las suposiciones detrás de cada línea para que las finanzas y el ingeniería puedan discutir la misma configuración. Antes de la liberación comercial, alinear la página de producto o servicio con el alcance aprobado. Explicar una unión soldada por láser y su fixture de localización en el lenguaje del comprador, pero evitar afirmaciones de rendimiento o certificación que el archivo de soporte no establezca.
Utilizar un piloto controlado
Utilizar una cantidad de piloto o ensayo para verificar si el proceso aprobado puede repetirse. Seleccionar muestras representativas, registrar desviaciones y comparar resultados con el plan firmado. Definir de antemano si un fallo conduce a contención, retrabajación, reemplazo, reexamen o escalada. El piloto debe generar evidencia para una decisión de liberación. En la transición, poner a disposición del siguiente equipo la información aprobada de la unión y el proceso para el constructor de la celda y los operadores con un ID de modelo, revisión, capacitación o registro de estado y un contacto nombrado. Una transferencia está completa solo cuando el propietario receptor puede actuar sobre una excepción.
Mantener la revisión rastreable
Almacenar el breve, la aprobación de la muestra, los registros de prueba, los archivos de embalaje, la orden de compra y los avisos de cambio bajo un ID de modelo o proyecto estable. Nombrar al propietario y a la revisión. Cuando se proponga un componente, material o ruta alternativos, requerir una revisión de impacto antes del siguiente lote.
Cerrar con una decisión documentada
Cerrar con una tabla de decisión concisa: configuración requerida, preguntas abiertas, evidencia pendiente, propietario de la muestra, fecha de aprobación y próxima puerta. Para una unión soldada por láser y su fixture de localización, explicar por qué una opción se ajusta al uso declarado y qué queda por verificar. Evitar afirmaciones no respaldadas como “mejor”, “certificado” o “sin mantenimiento”.”
Ver los relacionados Soluciones de soldadura láser TrueSyn para detalles de producto y proveedor.
Referencias primarias para la revisión de mercado
Estas referencias primarias ayudan a enmarcar la revisión. Confirmar las reglas locales actuales, la clasificación del producto y los requisitos contractuales para la aplicación real.
- Resumen de robótica de OSHA
- Manual técnico de la OSHA: Robótica industrial y seguridad de sistemas robóticos
Preguntas que los compradores hacen a menudo
¿Qué deben verificar los compradores al adquirir una unión soldada por láser y su fixture de posicionamiento?
Comience con el dibujo de la unión, el lote del material, la revisión del fixture y el registro medido de la prueba piloto. Coincida el registro con la revisión del modelo o servicio, el destino y el uso previsto, y luego solicite al responsable que apruebe cualquier requisito abierto.
¿Cómo debería un comprador comparar las opciones de tolerancia de encaje para soldadura por láser?
Compare la geometría de la unión, la secuencia de sujeción, la estrategia de sensores, el trayectoria del robot y el método de inspección en el mismo alcance. Etiquete los elementos incluidos, opcionales y no verificados, y luego evalúe el encaje, la evidencia, el servicio y el costo total frente al caso de uso declarado.
¿Qué evidencia respalda la liberación?
Utilice una muestra o flujo de trabajo representativo, el método de aceptación acordado, resultados trazables y un responsable de aprobación designado. No trate una demostración sin alcance definido como prueba universal.
¿Las normas varían según el mercado o la ubicación?
Sí. La planta y la especificación del cliente que gobiernan el ensamblaje soldado pueden cambiar las reglas aplicables, la documentación, la instalación o las reclamaciones del cliente. Confirme el requisito actual con el importador, el propietario del proyecto o un profesional local calificado.